Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
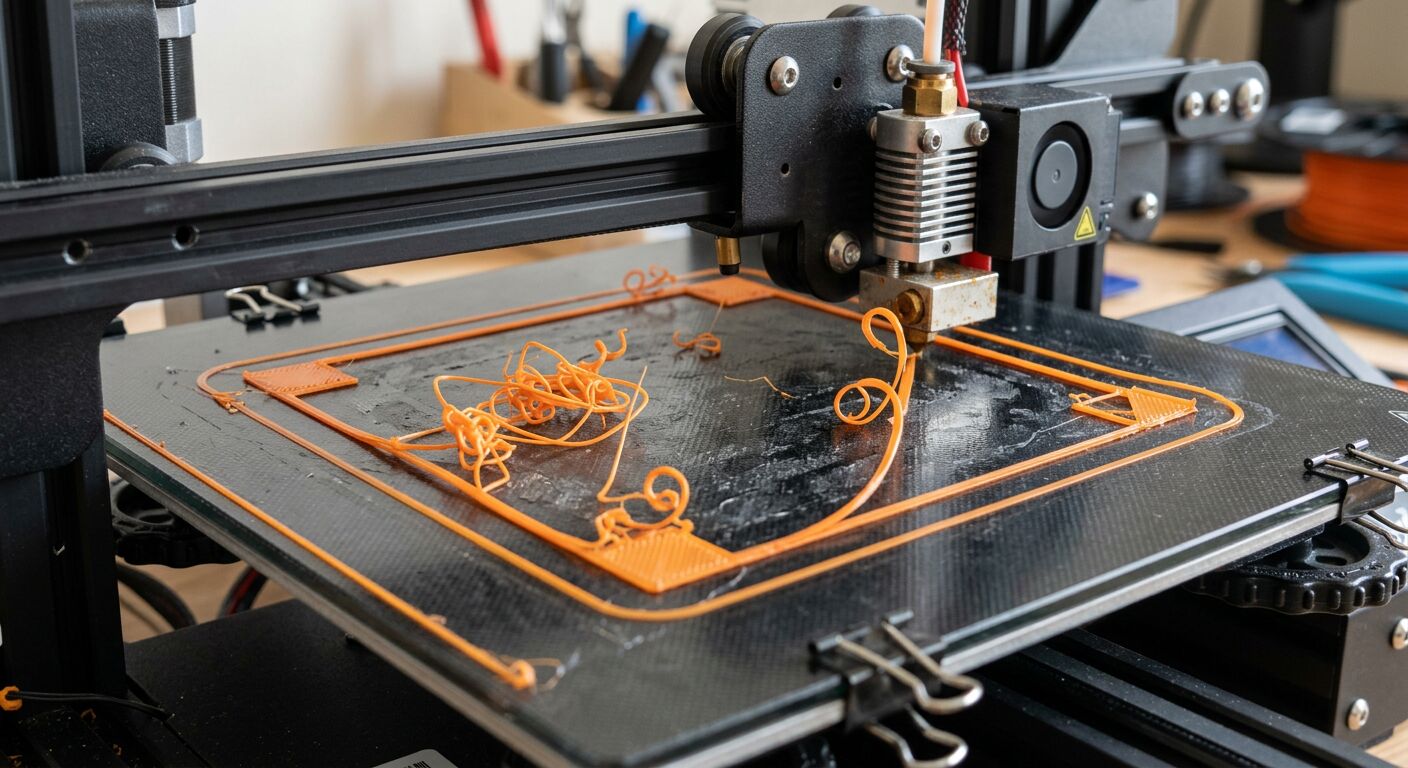
Oricine imprimă pe o imprimantă 3D FDM se va confrunta mai devreme sau mai târziu cu același scenariu: modelul arată perfect în slicer, imprimanta pornește fără probleme, dar rezultatul are colțuri ridicate, fire între piese, straturi deplasate sau pereți fragili. Vestea bună este că majoritatea problemelor de imprimare 3D au cauze destul de clare și pot fi remediate sistematic.
Cea mai importantă regulă este: nu schimbați cinci lucruri deodată. Ajustați o singură valoare, imprimați un test scurt și notați rezultatul. Altfel nu veți ști ce a ajutat cu adevărat.
Înainte să începeți reglarea profilului, răspundeți la trei întrebări:
Dacă problema apare la primul strat, verificați mai întâi patul, calibrarea Z și aderența. Dacă apare abia după un timp mai îndelungat, cauzele suspecte sunt temperatura, curenții de aer, mecanica, înfundarea duzei sau calitatea filamentului.
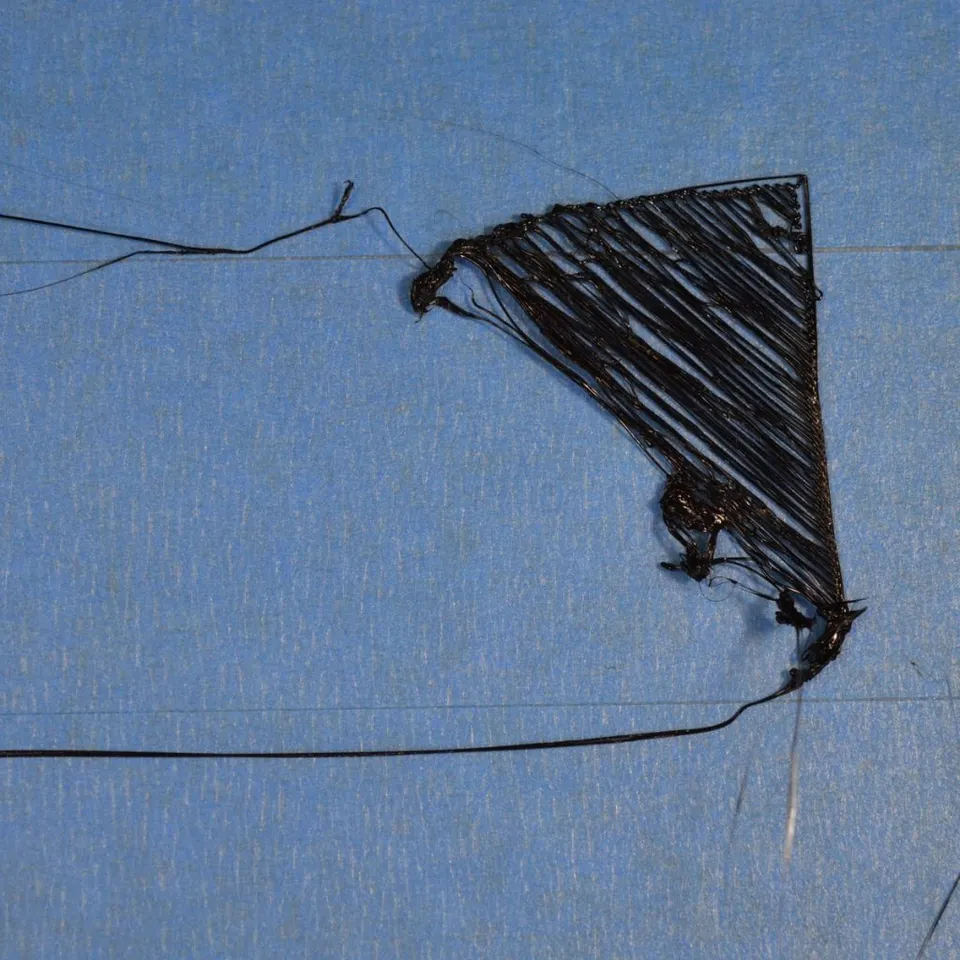
Un prim strat nereușit este cea mai frecventă cauză a unei imprimări eșuate. Se manifestă prin faptul că liniile nu aderă la pat, sunt trase după duză, apar spații între ele sau piesa se desprinde după câteva minute.
Mai întâi curățați patul de imprimare. Grăsimea de pe degete este suficientă pentru ca PLA sau PETG să adere mult mai slab. Pentru plăcile PEI obișnuite ajută apa caldă cu o picătură de detergent de vase, clătirea temeinică și uscarea cu o lavetă curată. Folosiți alcool izopropilic în funcție de tipul suprafeței și de recomandările producătorului. Nu folosiți substanțe chimice agresive fără să vă informați, deoarece ați putea deteriora anumite suprafețe speciale.
Apoi verificați înălțimea primului strat. Când duza este prea sus, liniile sunt rotunde și între ele rămân spații. Când este prea jos, materialul este împins în lateral, suprafața devine rugoasă, iar extruderul poate pocni. Primul strat corect este ușor presat, liniile individuale se unesc, dar nu sunt răzuite de duză.
De asemenea, ajută să încetiniți primul strat. Pentru piesele problematice, setați primul strat la aproximativ 15 până la 30 mm/s, adăugați un brim și verificați temperatura corectă a patului pentru materialul respectiv.
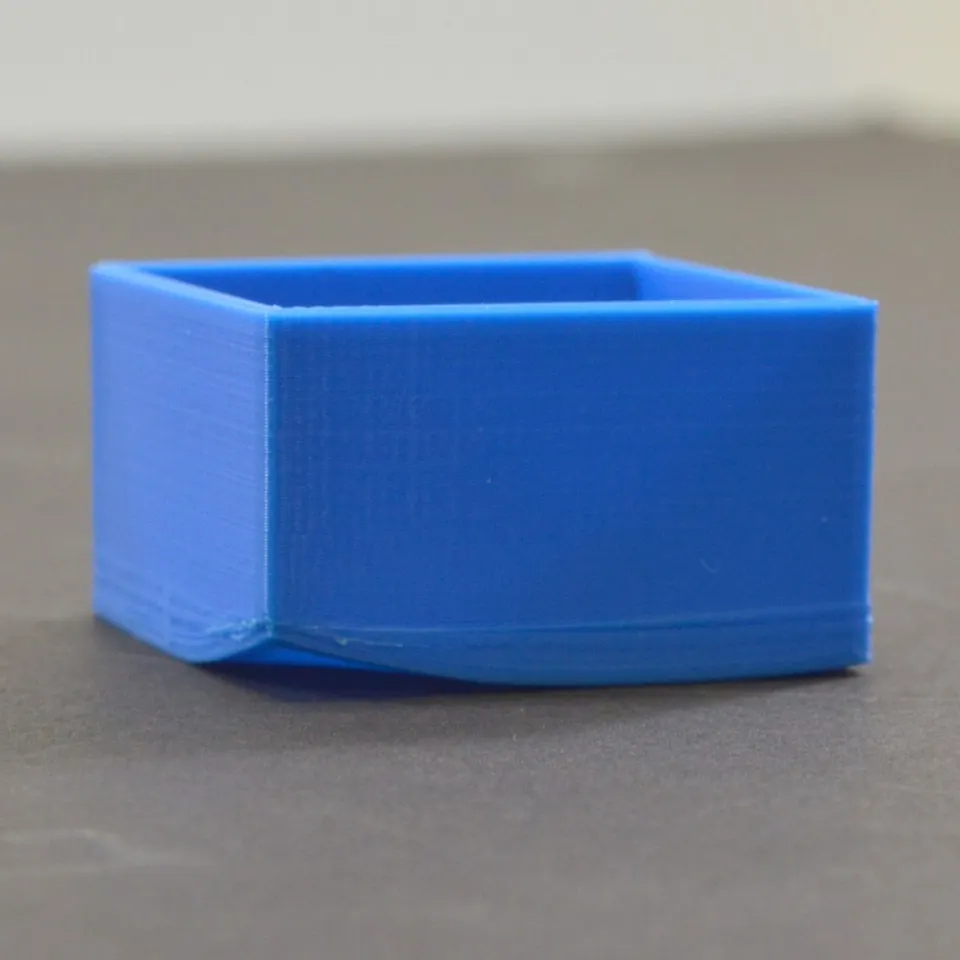
Warping-ul apare deoarece materialul se contractă în timpul răcirii. De obicei se ridică colțurile suprafețelor mari, piesa se deformează și, în cazuri mai grave, se desprinde complet. Este cel mai frecvent la ABS, ASA, nylon și piesele PETG mai mari, dar poate apărea și la PLA dacă patul este murdar sau modelul aderă doar pe o suprafață mică.
Începeți cu aderența: pat curat, prim strat corect, temperatură potrivită a patului și brim. Pentru piesele mari ajută un brim mai lat, de 5 până la 10 mm. Dacă imprimați un material sensibil la contracție, limitați curenții de aer și răcirea bruscă. O fereastră deschisă, aerul condiționat sau un ventilator lângă imprimantă pot compromite chiar și o imprimare configurată corect.
La ABS și ASA este adesea necesar un spațiu închis, cu o temperatură ambientală mai ridicată și stabilă. La PLA, în schimb, un spațiu închis prea cald poate provoca înmuierea filamentului în extruder, de aceea este necesar să diferențiați materialele. Dacă piesa se deformează în mod repetat, încercați să schimbați orientarea modelului, să îl împărțiți în părți mai mici sau să alegeți un material cu o contracție mai redusă.
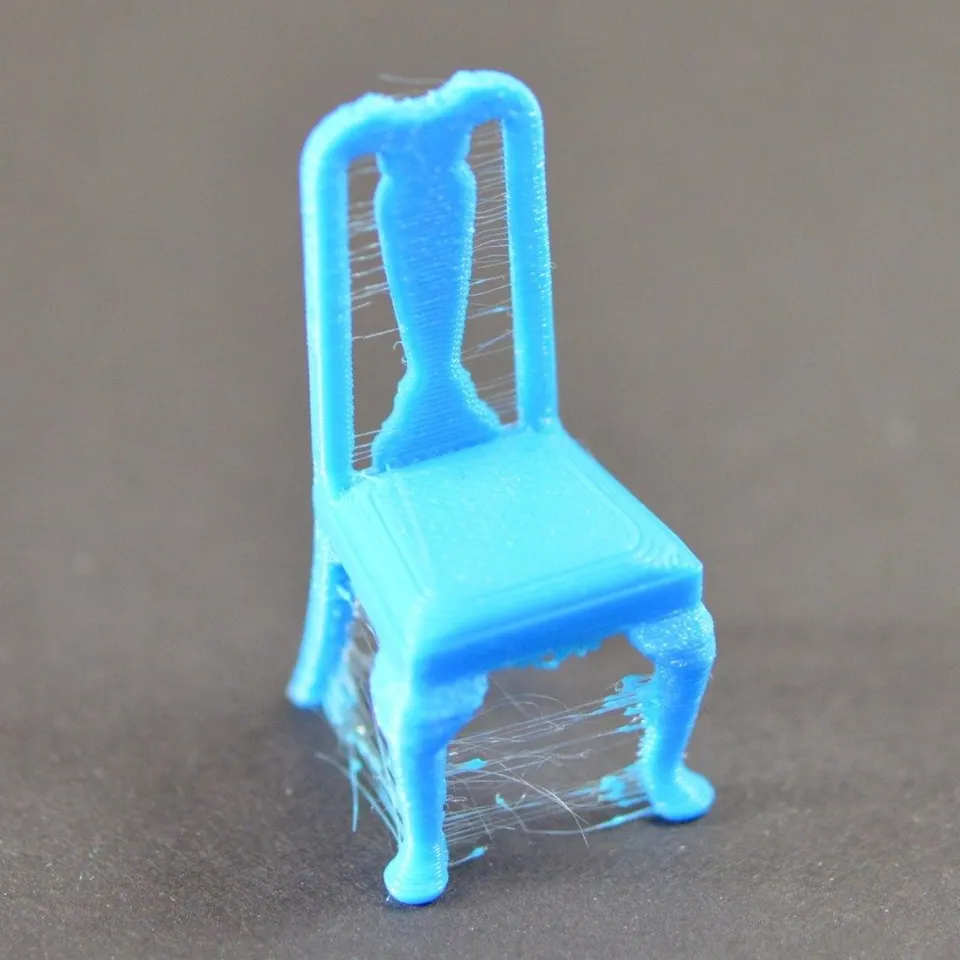
Stringing-ul arată ca niște fire fine între turnulețe, muchii sau părți separate ale piesei. Apare atunci când materialul continuă să iasă din duză în timpul deplasărilor.
Mai întâi reduceți temperatura în pași mici, de exemplu cu 5 °C. O temperatură prea ridicată îmbunătățește curgerea materialului, dar crește și scurgerea acestuia din duză. Apoi reglați retragerea. La extruderul direct, valorile sunt de obicei mai mici, iar la ghidajul Bowden mai mari. Nu exagerați: o retragere prea lungă sau prea rapidă poate provoca șlefuirea filamentului, înfundarea sau extrudarea neregulată.
Filamentul umed are o influență majoră. PETG, TPU și nylonul pot absorbi umezeala mai repede decât pare. Dacă imprimarea crapă, se aude un șuierat, suprafața este rugoasă și apare simultan mult stringing, uscați filamentul. Păstrarea într-o cutie închisă cu silicagel este o măsură preventivă ieftină.
În slicer ajută și setarea deplasărilor astfel încât duza să nu treacă inutil peste contururile vizibile, activarea ștergerii la retragere și verificarea faptului că duza nu este acoperită la exterior cu material vechi.
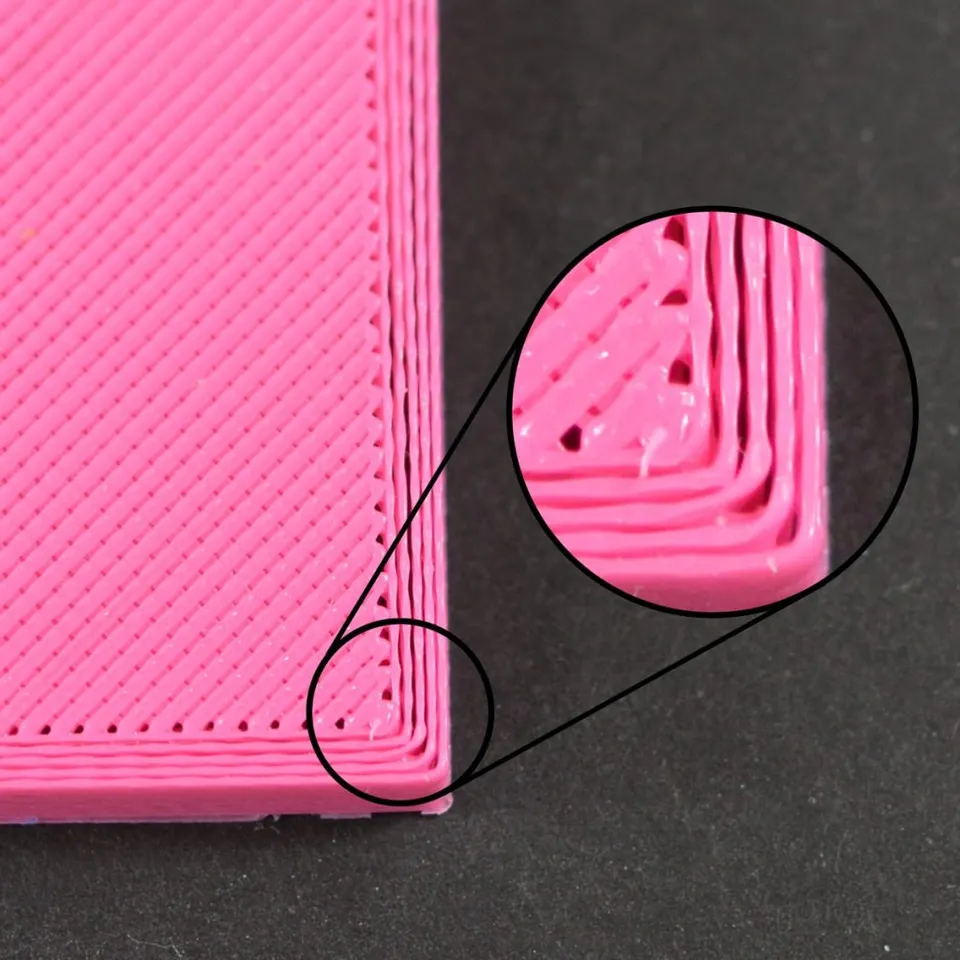
Subextrudarea înseamnă că imprimanta extrudează mai puțin plastic decât ar trebui. O recunoașteți după spațiile dintre perimetre, stratul superior rar, liniile întrerupte, pereții fragili sau pocniturile extruderului.
Procedați de la simplu la complex. Verificați dacă rola se derulează liber și dacă filamentul nu este încrucișat. Uitați-vă la rotița de alimentare a extruderului pentru a vedea dacă nu este încărcată cu praf de filament. Verificați dacă filamentul trece fără rezistență prin ghidaj și dacă tubul PTFE nu este deteriorat.
O altă componentă suspectă este duza. O duză parțial înfundată poate imprima normal pentru o perioadă, apoi poate produce linii subțiri sau întrerupte. Ajută curățarea, cold pull sau înlocuirea duzei. Dacă imprimați materiale abrazive, precum filamente cu carbon sau cu efect glow, o duză obișnuită din alamă se poate uza rapid.
Verificați și slicerul. O temperatură prea scăzută, o viteză prea mare, o înălțime a stratului prea mare sau un debit nerealist pentru hotendul respectiv vor face ca imprimanta să nu poată topi materialul suficient de repede. Pentru o duză obișnuită de 0,4 mm, mențineți lățimea de extrudare și înălțimea stratului în limite rezonabile. Dacă doriți să imprimați mai rapid, creșteți temperatura cu atenție și urmăriți calitatea suprafeței.
Supraextrudarea este problema opusă: există prea mult material. Suprafața este rugoasă, colțurile sunt umflate, straturile superioare au șanțuri, iar primul strat se poate extinde în lateral. Manifestarea tipică este piciorul de elefant, adică marginea inferioară lărgită a modelului.
Mai întâi verificați dacă primul strat nu este presat prea mult. Oamenii reduc adesea Z pentru ca piesa să adere mai bine, dar astfel creează dimensiuni deformate în partea de jos. Apoi verificați debitul în slicer. Pentru un filament nou merită să imprimați un test simplu de debit și să ajustați flow multiplier în pași mici.
Piciorul de elefant poate fi redus printr-o temperatură mai scăzută a patului după primele straturi, o răcire corectă și compensarea piciorului de elefant în slicer. Pentru piesele tehnice care trebuie să intre una în alta, nu uitați să proiectați toleranțe. Imprimarea FDM nu este prelucrare mecanică, iar un model prea strâns va freca chiar și pe o imprimantă reglată corect.
Deplasarea straturilor arată dramatic: de la o anumită înălțime, o parte a modelului este imprimată într-o parte. Cauza este de obicei o problemă mecanică, lovirea piesei de către duză, o viteză prea mare sau tensionarea incorectă a curelelor.
Mai întâi aflați pe ce axă a avut loc deplasarea. Dacă modelul s-a deplasat la stânga sau la dreapta, căutați problema pe axa X. Dacă s-a deplasat înainte sau înapoi, verificați axa Y. Controlați curelele, strângerea roților dințate pe arbori, mișcarea liberă a axei și eventualele frecări ale cablurilor. Capul de imprimare și patul trebuie să se deplaseze lin pe întreaga cursă.
O cauză frecventă este și coliziunea duzei cu piesa. Când colțurile modelului se ridică sau suporturile se deformează, duza se lovește de ele în timpul deplasării, iar motorul sare pași. În acest caz nu este suficient să tensionați curelele; trebuie să rezolvați warping-ul, răcirea, Z-hop-ul sau suporturile.
Dacă imprimați foarte rapid, reduceți accelerațiile și vitezele pentru materialul problematic. Imprimanta poate suporta viteze mari la un test simplu, dar un model complex, cu schimbări bruște de direcție, este mai solicitant.
Când straturile nu se îmbină corect, modelul este fragil și crapă de-a lungul liniilor orizontale. Cel mai adesea, temperatura duzei este prea scăzută, răcirea este prea puternică sau există curenți de aer în apropierea imprimantei.
Creșteți temperatura duzei în pași mici și urmăriți dacă rezistența se îmbunătățește. La materiale precum ABS, ASA sau nylon, limitați ventilatorul și folosiți un spațiu închis. La PLA, în schimb, aveți nevoie de răcire, dar nu întotdeauna la 100 %. Piesele mici și surplombele necesită mai multă răcire, în timp ce rezistența pieselor tehnice mari beneficiază adesea de o temperatură ceva mai ridicată și de un flux de aer mai redus.
Orientarea modelului este, de asemenea, importantă. O piesă FDM este de obicei cea mai slabă între straturi. Dacă piesa trebuie să suporte o forță, orientați-o astfel încât sarcina să nu acționeze direct împotriva îmbinărilor dintre straturi.
Micile umflături de pe suprafață pot apărea la începutul și sfârșitul perimetrului, din cauza filamentului umed, a unei retrageri incorecte, a temperaturii ridicate sau a unui debit instabil. O cusătură vizibilă nu este neapărat o eroare, dar poate fi ascunsă mai bine.
În slicer, setați poziția cusăturii pe un colț sau pe partea din spate a modelului. La modelele rotunde, încercați o cusătură aleatorie dacă este mai bine să dispersați micile semne decât să aveți o singură linie evidentă. Ajută și o retragere setată corect, pressure advance sau linear advance, dacă imprimanta le acceptă.
Dacă umflăturile sunt însoțite de crăpături și pete mate, verificați filamentul umed. Dacă apar mai ales după deplasări mai lungi, verificați retragerea și temperatura. Dacă materialul se scurge în jurul filetului duzei sau al heatbreak-ului, opriți imprimarea și verificați hotendul, deoarece scurgerea de plastic poate deteriora întregul cap de imprimare.
Podurile se lasă atunci când materialul nu are suficient suport, este prea fierbinte sau nu se răcește suficient de repede. Surplombele se deformează atunci când unghiul este prea abrupt pentru materialul respectiv și pentru răcire.
Încercați să reduceți temperatura, să creșteți răcirea și să încetiniți podurile. Pentru podurile lungi ajută schimbarea orientării modelului sau adăugarea de suporturi. În cazul surplombelor, este adesea mai bine să rotiți modelul direct în slicer decât să încercați să salvați o geometrie imposibilă prin setări.
Suporturile nu sunt o rușine. Important este să setați o distanță rezonabilă între suport și model. Un spațiu prea mic va face suporturile dificil de îndepărtat. Un spațiu prea mare va înrăutăți suprafața inferioară a modelului.
Când imprimanta continuă să funcționeze, dar din duză nu iese material, poate fi vorba despre o înfundare, o problemă de alimentare sau heat creep. Heat creep apare când căldura urcă prea mult în partea rece a hotendului, iar filamentul se înmoaie mai devreme decât ar trebui.
Verificați ventilatorul hotendului, temperatura, retragerile și traseul filamentului. Prea multe retrageri pe un detaliu mic pot încălzi și deforma materialul în mod repetat. La PLA, problema se agravează într-o incintă prea caldă.
În cazul unei înfundări, nu încercați să împingeți cu forța filamentul rece. Încălziți hotendul la temperatura corectă, încercați extrudarea manuală, curățați duza cu un ac de diametru potrivit sau efectuați un cold pull. Dacă problema revine, înlocuiți duza și verificați dacă nu folosiți o temperatură nepotrivită sau un filament de calitate prea slabă.
Dacă nu știți de unde să începeți, folosiți această ordine:
Salvați un profil pentru fiecare filament. Notați marca, materialul, culoarea, duza, temperatura, patul, răcirea și observații despre ceea ce a funcționat. Același PETG de la doi producători se poate comporta diferit, iar filamentul negru se poate imprima mai bine decât cel transparent.
Înainte de o imprimare mai lungă, merită să faceți o verificare scurtă:
Majoritatea problemelor de imprimare 3D nu sunt întâmplătoare. Ele reprezintă o combinație de aderență, temperatură, debit, răcire, mecanică și filament. Dacă veți analiza cauzele pe rând, în loc să modificați setările la întâmplare, veți economisi material, timp și nervi.


