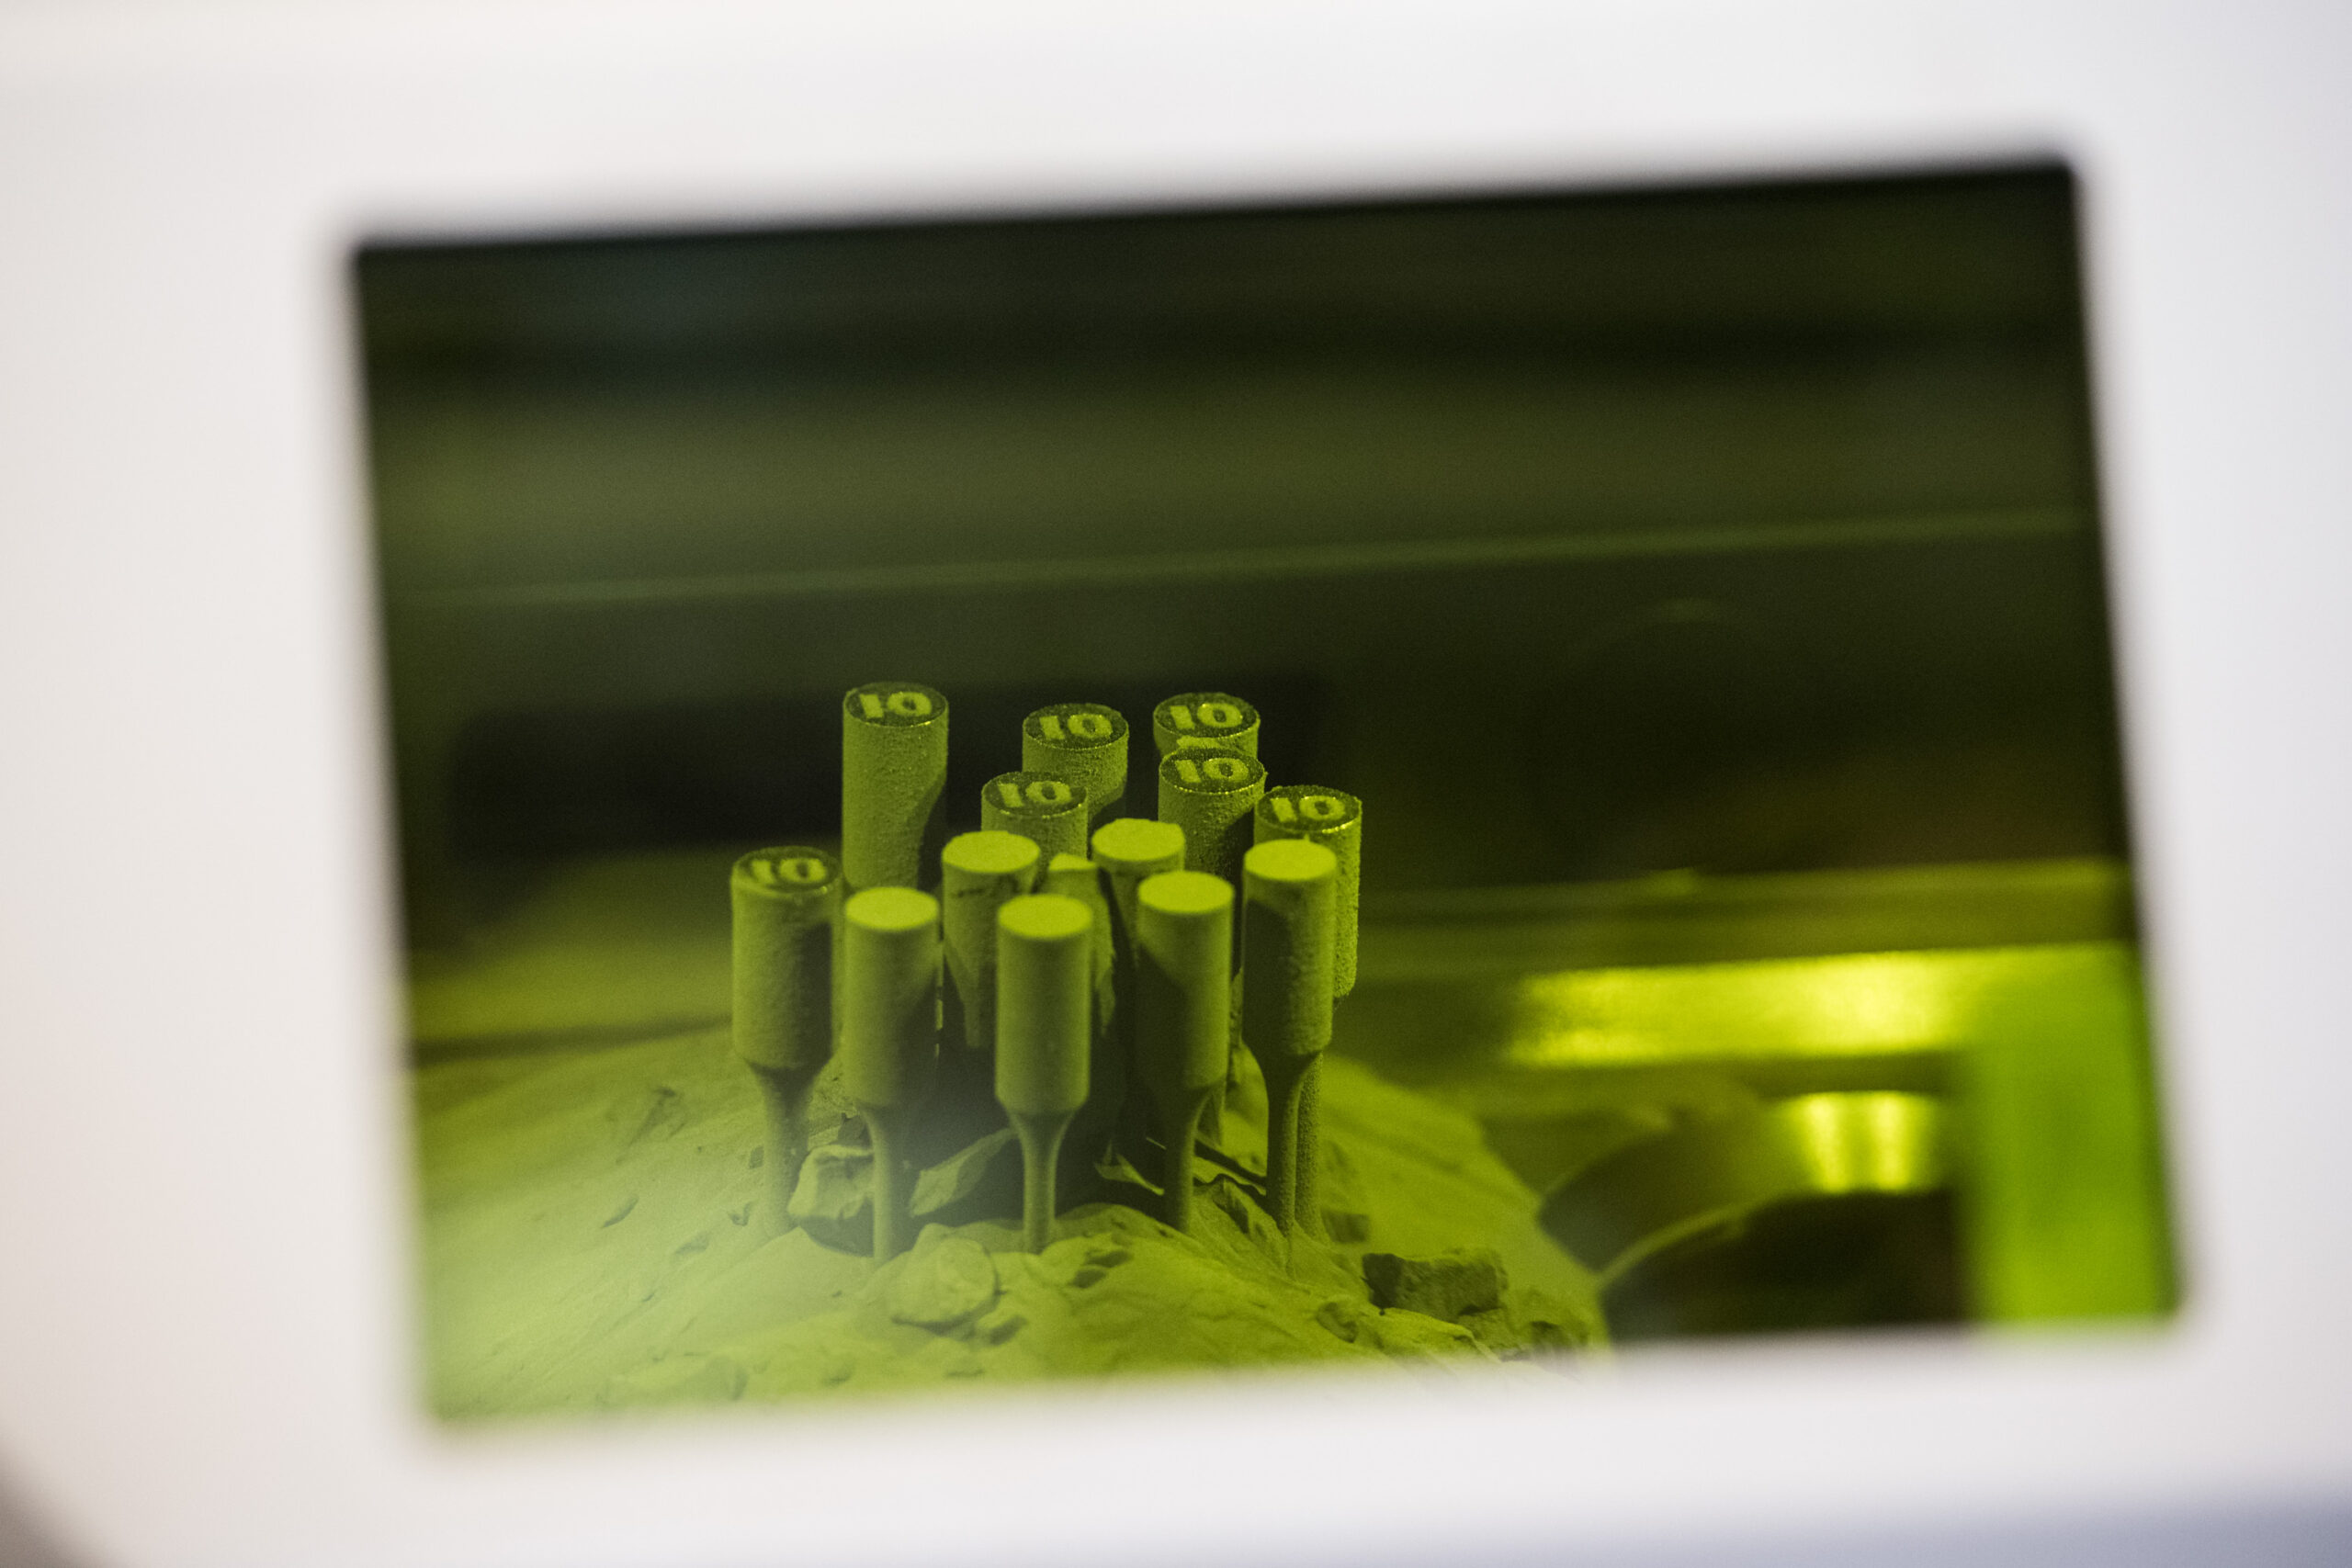
Czym jest metoda druku 3D DLMS / DMLS?
W literaturze fachowej i praktyce można spotkać skróty DMLS, SLM lub ogólną nazwę PBF (Powder Bed Fusion). W języku czeskim czasami nieprecyzyjnie zapisuje się DLMS, ale prawidłowa nazwa technologii to:
- DMLS – Direct Metal Laser Sintering – bezpośrednie spiekanie proszku metalowego laserem
DMLS to metoda druku 3D z metali w proszku za pomocą lasera. Na cienką warstwę proszku metalowego w zamkniętej komorze kierowany jest wydajny laser, który selektywnie topi (a właściwie spieka) proszek zgodnie z danymi z modelu 3D. Warstwa po warstwie powstaje w ten sposób w pełni funkcjonalny metalowy element o wysokiej gęstości i wytrzymałości mechanicznej.
Według klasyfikacji ASTM DMLS należy do rodziny powder bed fusion (PBF) – technologii obejmującej również Selective Laser Melting (SLM) i Electron Beam Melting (EBM). DMLS i SLM są w praktyce bardzo podobne – różnią się głównie historycznie i w zależności od producentów maszyn.(en.wikipedia.org)
Jak działa DMLS krok po kroku
Proces DMLS rozpoczyna się od cyfryzacji, a kończy w pełni metalowym elementem gotowym do obróbki lub montażu.
1. Przygotowanie modelu 3D
- Projektowanie elementu w CAD (SolidWorks, Fusion 360, Inventor itd.).
- Eksport do formatu STL / 3MF.
- Import do oprogramowania drukarki, ustawienie orientacji, podpór i parametrów procesu.
- Podział modelu na cienkie warstwy (zwykle 20–60 μm).(en.wikipedia.org)
2. Przygotowanie maszyny i proszku
- Do zasobnika wsypuje się proszek metalowy (stal nierdzewna, tytan, aluminium, Inconel, kobalt–chrom itd.).(us.arrk.com)
- Komora robocza zostaje wypełniona gazem obojętnym (argonem lub azotem), a zawartość tlenu zostaje obniżona do bardzo niskiego poziomu, aby proszek nie utleniał się w wysokich temperaturach.(sinterit.com)
3. Nakładanie warstwy proszku
- Recoater (ostrze lub wałek) równomiernie rozprowadza na platformie roboczej cienką warstwę proszku (rzędu dziesiątek mikrometrów).
- Położenie platformy jest precyzyjnie kontrolowane w osi Z.
4. Spiekanie / topienie laserem
- Wydajny laser światłowodowy skanuje powierzchnię warstwy zgodnie z kształtem danego przekroju elementu.
- W miejscu padania lasera dochodzi do stopienia i połączenia cząstek proszku w zwarty metal.
- Nienaświetlone obszary pozostają sypkim proszkiem, który później służy jako materiał podporowy i można go poddać recyklingowi.(element.com)
5. Powtarzanie warstw
- Po ukończeniu jednej warstwy platforma obniża się o grubość warstwy (np. 40 μm).
- Nakładana jest nowa warstwa proszku, a proces spiekania laserowego zostaje powtórzony.
- W ten sposób element jest „budowany” od dołu do góry, aż gotowy będzie cały model.
6. Chłodzenie i wyjmowanie elementu
- Po zakończeniu drukowania komora pozostaje do ostygnięcia, aby zminimalizować naprężenia wewnętrzne.
- Nadmiar proszku jest odsysany i filtrowany do ponownego użycia.
- Element nadal jest przymocowany do platformy roboczej i zwykle zawiera podpory.
7. Postprocessing
Następnie wykonywana jest seria czynności, które w przypadku DMLS stanowią standardową część procesu:
- Obróbka cieplna / „stress relief” – redukcja naprężeń wewnętrznych.
- Usunięcie podpór (cięcie, frezowanie, szlifowanie).
- Ewentualnie HIP (Hot Isostatic Pressing) w celu uzyskania niemal 100% gęstości i usunięcia mikrowad.
- Obróbka końcowa: obróbka CNC, szlifowanie, polerowanie, obróbka powierzchniowa.
Z jakich materiałów można drukować metodą DMLS?
Jedną z największych zalet DMLS jest szeroki wybór materiałów metalowych, które można wykorzystać. Typowo są to:
- Stale nierdzewne – na przykład 316L do zastosowań w przemyśle chemicznym, spożywczym i ogólnym.
- Stopy tytanu (Ti6Al4V) – lotnictwo, implanty, wyposażenie sportowe.
- Stopy aluminium (np. AlSi10Mg) – lekkie konstrukcje w motoryzacji i lotnictwie.
- Nadstopy niklu (Inconel) – wysokotemperaturowe i odporne na korozję elementy stosowane w energetyce, turbinach i lotnictwie.
- Kobalt‑chrom – stomatologia, implanty medyczne.
- Specjalne stale dla narzędziowni (konformalne chłodzenie form, narzędzia tłoczne).(us.arrk.com)
Dzięki materiałom, które często są identyczne ze stopami stosowanymi w produkcji seryjnej, elementy z DMLS mogą być w pełni wykorzystywane w eksploatacji, a nie tylko jako prototypy.
Zalety DMLS w porównaniu z klasyczną obróbką
1. Swoboda geometryczna i optymalizacja topologiczna
Dzięki drukowaniu warstwami można projektować bardzo złożone kształty, które przy frezowaniu, toczeniu lub odlewaniu byłyby:
- niezwykle drogie,
- lub całkowicie niewykonalne.
Należą do nich:
- wewnętrzne kanały (np. konformalne chłodzenie form),
- struktury kratowe pozwalające zmniejszyć masę,
- organiczne kształty będące wynikiem optymalizacji topologicznej.
2. Konsolidacja elementów i mniejsza masa
DMLS umożliwia połączenie wielu elementów w jedną całość, dzięki czemu:
- skraca się montaż,
- zmniejsza się liczba połączeń i potencjalnych miejsc awarii,
- znacząco zmniejsza się masa – na przykład w przypadku elementów lotniczych często o 20–25 %.(businessresearchinsights.com)
3. Krótszy czas dostawy i mniejsze zapasy
W przypadku produkcji jednostkowej i małoseryjnej DMLS może być znacznie szybsze niż przygotowanie narzędzi, form i produkcji klasycznej. Jest to szczególnie przydatne w przypadku:
- prototypów i weryfikacji funkcji,
- części zamiennych na żądanie,
- komponentów personalizowanych (np. implantów dopasowanych do pacjenta).
4. Wysoka gęstość i właściwości mechaniczne
Nowoczesne systemy DMLS potrafią osiągać bardzo wysoką gęstość drukowanych elementów; przy odpowiednich parametrach i późniejszym HIP wyniki zbliżają się do właściwości elementów z półfabrykatów produkowanych klasycznie lub im dorównują. Ma to kluczowe znaczenie dla sektora lotniczego i medycznego.(sinterit.com)
Ograniczenia i wady DMLS
DMLS nie jest jednak uniwersalnym zamiennikiem wszystkich technologii. Ma kilka istotnych ograniczeń:
1. Wysokie koszty zakupu i eksploatacji
- Drukarki DMLS są znacznie droższe niż urządzenia FDM/FFF lub żywiczne – często kosztują setki tysięcy euro.
- Proszki metalowe są kosztowne i wymagają starannego przechowywania i obsługi.
- Eksploatacja wymaga przeszkolonego personelu i rygorystycznych zasad bezpieczeństwa (pył, gazy obojętne, wysokie temperatury).
Dlatego DMLS jest obecnie stosowane głównie tam, gdzie wartość dodana przewyższa koszty – czyli w lotnictwie, medycynie, energetyce i przemyśle high‑end.
2. Konieczność stosowania podpór i odpowiedniej orientacji elementu
- Większość nawisów poniżej około 45° wymaga podpór, które utrzymują stopiony metal na miejscu i odprowadzają ciepło.
- Nieprawidłowa orientacja elementu może prowadzić do odkształceń, pęknięć lub niskiej jakości powierzchni.
- Podpory trzeba usunąć po drukowaniu, często poprzez obróbkę mechaniczną.
Dlatego w DMLS kluczowe są umiejętności projektowania na potrzeby wytwarzania przyrostowego (DfAM) .(en.wikipedia.org)
3. Chropowata powierzchnia i konieczność postprocessingu
- Powierzchnia drukowanych elementów jest zwykle bardziej chropowata niż w przypadku elementów obrabianych (ze względu na rozmiar proszku 50–100 μm i grubość warstw).(en.wikipedia.org)
- W przypadku precyzyjnych powierzchni pasowanych i funkcjonalnych konieczna jest obróbka CNC.
4. Ograniczona objętość robocza
- Większość drukarek DMLS ma komorę roboczą o wymiarach rzędu setek milimetrów (np. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Większe elementy trzeba podzielić, a następnie połączyć – przez spawanie, skręcanie lub klejenie.
DMLS a SLM – jaka jest różnica?
Terminy DMLS i SLM (Selective Laser Melting) są często używane niemal zamiennie.
- Historycznie DMLS jest nazwą handlową firmy EOS, pierwotnie podkreślającą spiekanie proszków metalowych (zwłaszcza stopów).
- SLM oznacza pełne topienie proszku metalowego do uzyskania jednorodnej struktury.
W praktyce większość urządzeń przemysłowych określanych obecnie jako DMLS całkowicie przetapia proszek, więc różnica dotyczy raczej szczegółów:
- DMLS częściej stosuje się w odniesieniu do stopów, w przypadku których kontrolowane „spiekanie” ułatwia radzenie sobie z różnymi temperaturami topnienia.
- SLM często stosuje się w odniesieniu do czystych metali (np. tytanu, aluminium), gdzie pożądane jest pełne topienie zapewniające możliwie najwyższą gęstość.
Dla konstruktora i użytkownika ważniejsze są konkretna maszyna, ustawienia procesu i późniejsza obróbka cieplna, niż różnica w nazwach tych skrótów.(sinterit.com)
Typowe zastosowania DMLS w praktyce
1. Przemysł lotniczy i kosmiczny
DMLS jest obecnie jedną z kluczowych technologii dla lotnictwa i astronautyki:
- Lekkie i wytrzymałe żebra konstrukcyjne, uchwyty, wsporniki.
- Elementy do silników rakietowych i układów paliwowych.
- Komponenty turbin i wysokotemperaturowe części silników.
Badania rynku pokazują, że sektor aerospace i obronny stanowi około 35–40 % udziału w rynku usług DMLS, przede wszystkim ze względu na wymagania dotyczące redukcji masy i wysokiej wydajności.(businessresearchinsights.com)
2. Medycyna i stomatologia
W medycynie DMLS umożliwia wytwarzanie:
- implantów dopasowanych do pacjenta (bioder, implantów kręgosłupa, uzupełnień czaszki),
- uzupełnień protetycznych i mostów z kobaltu i chromu,
- lekkich konstrukcji tytanowych wspierających osteointegrację (struktury kratowe).
Dzięki połączeniu biokompatybilności, wysokiej wytrzymałości i możliwości personalizacji druk 3D z metalu staje się standardowym elementem nowoczesnej ortopedii i stomatologii.(thebusinessresearchcompany.com)
3. Motoryzacja i motorsport
W motoryzacji DMLS jest obecnie stosowane głównie w programach rozwojowych i wyścigowych:
- odchudzonych uchwytach, wspornikach, elementach podwozia,
- złożonych elementach silników i układów wydechowych, zoptymalizowanych pod kątem przepływu,
- narzędziach i formach wtryskowych z konformalnym chłodzeniem, skracających cykle produkcyjne.
W produkcji seryjnej cena nadal odgrywa istotną rolę, jednak wraz ze stopniowym spadkiem cen technologii metalowych oczekuje się ich szerszego zastosowania w standardowych modelach.
DMLS umożliwia wytwarzanie form wtryskowych i narzędzi z wewnętrznymi kanałami odwzorowującymi geometrię wypraski. Rezultatem jest:
- szybsze i bardziej równomierne chłodzenie,
- krótszy cykl produkcji elementów z tworzyw sztucznych,
- lepsza jakość powierzchni.
Zastosowanie to jest typowe na przykład dla produkcji form dla motoryzacji, elektroniki użytkowej lub opakowań.
Trendy i przyszłość DMLS (2025+)
Rozwój rynku druku 3D z metalu
Rynek druku 3D z metalu, w tym DMLS, rozwija się bardzo szybko:
- Szacunki mówią o wzroście globalnego rynku metal additive manufacturing z kilku miliardów dolarów w 2024 roku do ponad 30–40 miliardów USD około 2034–2035 roku.(thebusinessresearchcompany.com)
- Według niektórych analiz same usługi DMLS będą rosły w tempie ponad 20 % rocznie.
Głównymi motorami rozwoju są sektor aerospace, medycyna, przemysł motoryzacyjny i energetyka.
Systemy wielolaserowe i większe maszyny
Nowe generacje maszyn DMLS wykorzystują wiele laserów w jednej komorze, co znacznie przyspiesza drukowanie. Rośnie również udział systemów wielkoformatowych o objętości roboczej przekraczającej 300 mm w każdej osi, które umożliwiają drukowanie większych elementów w jednym etapie.(businessresearchinsights.com)
Lepsze narzędzia programowe i monitoring
Rozwijane są narzędzia do:
- optymalizacji topologicznej (redukcja masy przy zachowaniu wytrzymałości),
- symulacji odkształceń i naprężeń podczas drukowania,
- monitoringu online jeziorka i warstwy, który pomaga wykrywać wady już podczas budowy.
Dzięki temu DMLS staje się powtarzalnym i kontrolowanym procesem produkcyjnym, odpowiednim do produkcji seryjnej, a nie tylko prototypowania.
Zrównoważony rozwój i recykling proszków
Proszki w procesie DMLS w dużej części są poddawane recyklingowi – nadmiar materiału można ponownie wykorzystać po przesianiu i kontroli. Coraz większą uwagę poświęca się również:
- energochłonności maszyn,
- wykorzystaniu metali pochodzących z recyklingu w formie proszku,
- identyfikowalności materiału przez cały jego cykl życia.
Podstawowe zasady projektowania dla DMLS
Jeśli rozważasz produkcję elementu metodą DMLS, warto znać kilka praktycznych zasad projektowania:
- Pamiętaj o orientacji elementu – staraj się minimalizować duże powierzchnie o kącie < 45° względem łoża proszkowego, które wymagałyby masywnych podpór.
- Pozostaw naddatki na obróbkę – dla precyzyjnych powierzchni pasowanych, stref gwintowanych lub gniazd łożysk zaprojektuj naddatek 0,1–0,5 mm do późniejszej obróbki CNC.(en.wikipedia.org)
- Unikaj zamkniętych komór wypełnionych proszkiem – jeśli nie będzie można wysypać lub odessać nadmiaru proszku, zaprojektuj otwory serwisowe.
- Optymalizuj grubość ścianek – zbyt cienkie ścianki mogą być podatne na odkształcenia, natomiast zbyt masywne objętości prowadzą do gromadzenia naprężeń.
- Wykorzystuj struktury kratowe – tam, gdzie pełny materiał nie jest konieczny, zmniejszają masę oraz oszczędzają proszek i czas drukowania.
W przypadku pierwszych projektów warto skonsultować projekt z dostawcą usług DMLS – często posiada on własne zalecenia i wytyczne projektowe zależne od konkretnych maszyn i materiałów.
Podsumowanie: kiedy DMLS ma sens?
DMLS (DLMS) to zaawansowana metoda druku 3D z metali, która umożliwia tworzenie lekkich, wytrzymałych i bardzo złożonych elementów metalowych bezpośrednio z proszku, bez potrzeby stosowania form i rozległej obróbki.
DMLS ma największy sens, jeśli:
- potrzebujesz maksymalnej wydajności (lotnictwo, motorsport, energetyka),
- tworzysz elementy personalizowane lub dopasowane do pacjenta (implanty, stomatologia),
- chcesz wykorzystać optymalizację topologiczną i konformalne chłodzenie,
- produkujesz małe serie lub prototypy o wysokiej wartości dodanej.
Natomiast w przypadku dużych serii prostych elementów ze zwykłych stali lub aluminium nadal bardziej opłacalne ekonomicznie będą klasyczna obróbka, odlewanie lub tłoczenie.
Dla użytkowników druku 3D DMLS jest ważnym kamieniem milowym: pokazuje, że wytwarzanie przyrostowe od dawna nie dotyczy już tylko plastikowych modeli, lecz coraz częściej rzeczywistych, obciążonych komponentów metalowych, które trafiają do produkcji seryjnej.