Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
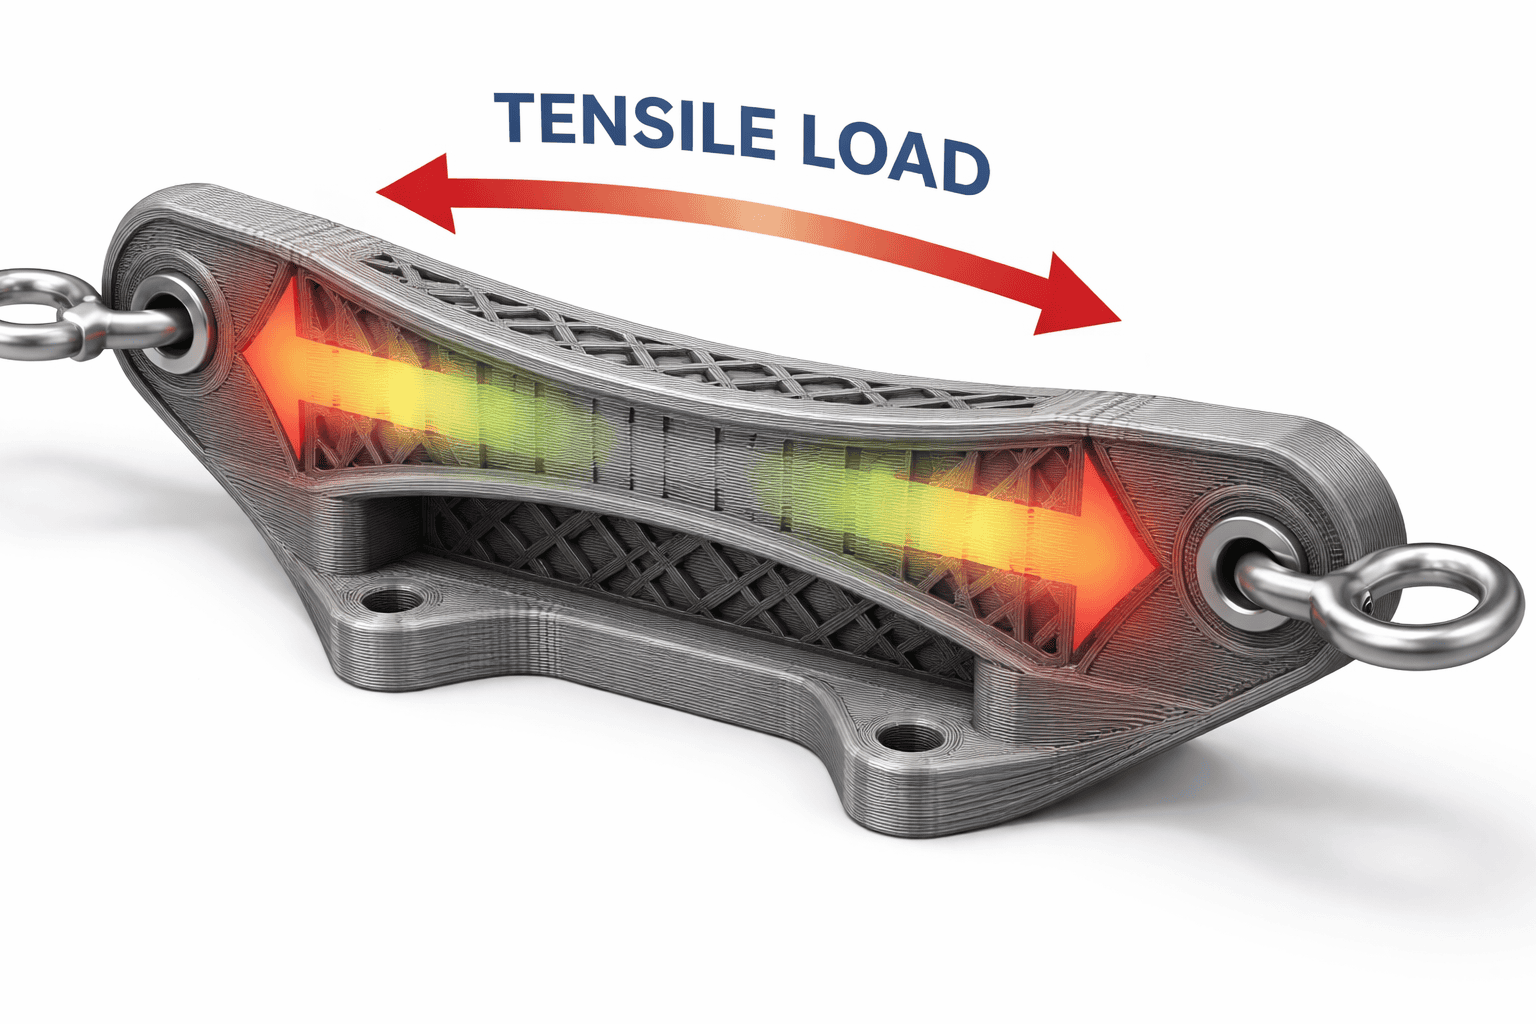
Wytrzymałość wydruku FDM nie wynika z jednego magicznego ustawienia w slicerze. To połączenie materiału, kierunku obciążenia, orientacji modelu, liczby ścian, wypełnienia, wysokości warstwy i jakości połączenia między warstwami. Dlatego dwie części wykonane z tego samego filamentu mogą zachowywać się zupełnie inaczej: jedna wytrzyma codzienne użytkowanie, a druga pęknie przy pierwszym dokręcaniu śruby.
W druku FDM najważniejsze jest zrozumienie, że wydruk nie jest równie wytrzymały we wszystkich kierunkach. W płaszczyźnie warstw dysza prowadzi ciągłą ścieżkę tworzywa, natomiast w kierunku Z część utrzymuje się głównie dzięki przyleganiu poszczególnych warstw do siebie. Gdy część jest obciążana w sposób powodujący odrywanie warstw od siebie, zwykle ulega awarii znacznie wcześniej niż przy obciążeniu wzdłuż warstw.
Poniżej znajdziesz praktyczną procedurę ustawiania wytrzymałych wydruków FDM do uchwytów, osłon, mocowań, części zamiennych, przyrządów warsztatowych i prototypów.
Jeśli chcesz zacząć bez długiego testowania, użyj tego profilu wyjściowego dla typowej części funkcjonalnej z PETG lub wysokiej jakości PLA:
| Ustawienie | Zalecenie |
|---|---|
| Materiał | PETG dla udarności, PLA dla sztywności i precyzji, ASA/ABS dla wyższej temperatury |
| Orientacja | Główne rozciąganie i zginanie prowadź wzdłuż warstw, nie w poprzek warstw |
| Ściany | 3-5 obrysów przy dyszy 0,4 mm |
| Warstwy górne i dolne | 5-7 warstw w zależności od wysokości warstwy i rozmiaru części |
| Wypełnienie | 20-35 % dla większości części funkcjonalnych, 40-60 % dla części silnie obciążonych |
| Wzór wypełnienia | Gyroid dla uniwersalnych obciążeń, grid lub triangles dla sztywniejszych części technicznych |
| Wysokość warstwy | 0,16-0,24 mm z dyszą 0,4 mm |
| Temperatura | Raczej górna część zalecanego zakresu dla filamentu, po sprawdzeniu pod kątem braku nadmiernego wypływania |
| Chłodzenie | W przypadku PETG, ASA, ABS i nylonu mniej nawiewu, w przypadku PLA rozsądny kompromis |
Potraktuj to jako punkt wyjścia, a nie dogmat. W przypadku krytycznej części wydrukuj krótki test w tej samej orientacji i spróbuj złamać go ręką, obciążyć śrubą lub zmierzyć ugięcie. Mały test często pozwala zaoszczędzić wiele godzin drukowania i uniknąć zniszczenia gotowej części.
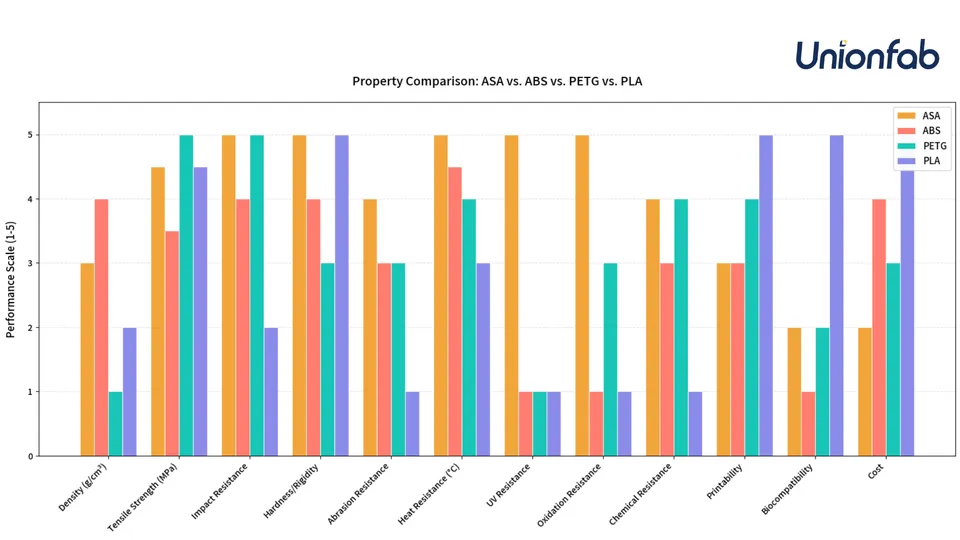
PLA charakteryzuje się wysoką sztywnością i często bardzo dobrą wytrzymałością na rozciąganie. Jest doskonałe do precyzyjnych części, szablonów, uchwytów używanych w temperaturze pokojowej i prototypów. Jego słabą stroną jest kruchość i niska odporność temperaturowa. Uchwyt w samochodzie, osłona przy silniku lub część wystawiona na słońce mogą odkształcić się z PLA, nawet jeśli w temperaturze pokojowej były bardzo wytrzymałe.
PETG jest zazwyczaj lepszym wyborem do praktycznych części, które muszą znosić uderzenia, obciążenia sprężyste lub użytkowanie na zewnątrz. Nie jest tak sztywne jak PLA, ale mniej łamie się krucho i zwykle zapewnia dobre połączenie między warstwami. Typowym przykładem jest mocowanie, zatrzask, osłona maszyny, podkładka dystansowa lub część, która od czasu do czasu spada na ziemię.
ABS i ASA mają sens tam, gdzie znaczenie ma wyższa odporność temperaturowa i udarność. ASA jest dodatkowo lepszym wyborem na zewnątrz dzięki większej odporności na promieniowanie UV. Należy jednak liczyć się z koniecznością użycia bardziej zamkniętej drukarki, właściwej temperatury komory lub przynajmniej ograniczenia przeciągów. Źle wydrukowana część ABS z pęknięciami między warstwami nie będzie wytrzymalsza tylko dlatego, że materiał wygląda lepiej w tabeli.
Nylon, poliwęglan i filamenty kompozytowe mogą być bardzo odporne, ale są bardziej wymagające. Nylon musi być suchy, w przeciwnym razie traci jakość powierzchni i właściwości mechaniczne. Materiały z włóknem węglowym są zwykle sztywne i stabilne wymiarowo, ale nie muszą automatycznie charakteryzować się większą udarnością w każdym kierunku. W przypadku filamentów ściernych używaj utwardzanej dyszy.
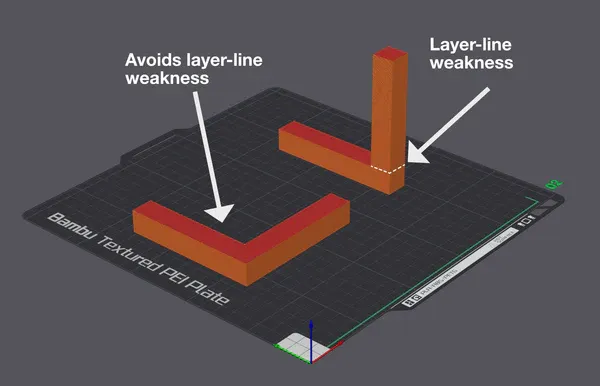
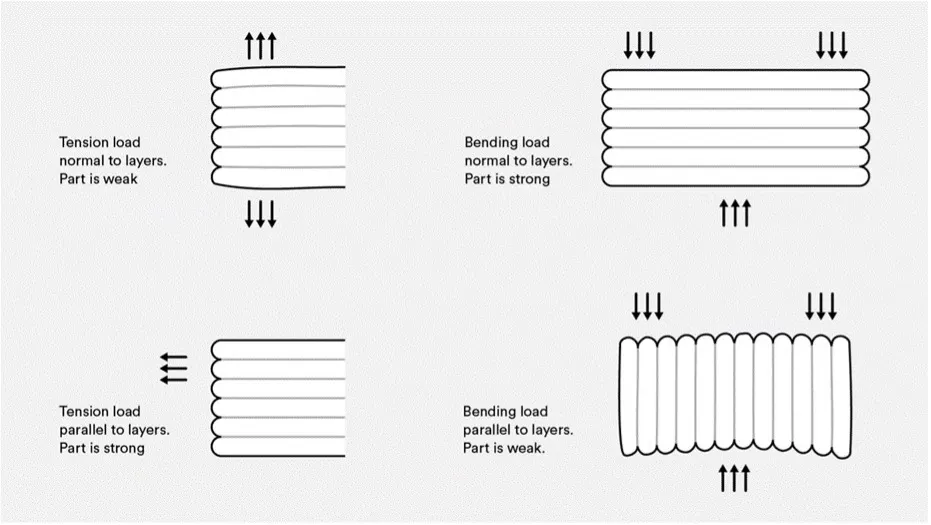
Orientacja jest często ważniejsza niż wypełnienie. Przed rozpoczęciem cięcia modelu zadaj sobie proste pytanie: gdzie część będzie próbowała pęknąć?
Wyobraź sobie haczyk do zawieszania kabla. Jeśli wydrukujesz go w pozycji stojącej, warstwy będą leżeć jak poziome plastry w poprzek szyjki haczyka. Obciążenie będzie wtedy odrywać warstwy od siebie i haczyk może pęknąć dokładnie wzdłuż warstwy. Jeśli położysz ten sam haczyk tak, aby kierunek obciążenia przebiegał wzdłuż wytłaczanych ścieżek, wykorzystasz wytrzymałość ciągłej ścieżki tworzywa.
W przypadku wspornika w kształcie litery L problem w narożniku jest podobny. Jeśli narożnik podczas obciążenia otwiera się w poprzek warstw, ryzyko delaminacji rośnie. Pomóc może obrócenie części, większy promień w narożniku, żebra, większa liczba ścian lub podzielenie modelu na dwie części, które po wydrukowaniu zostaną skręcone w korzystniejszej orientacji.
W przypadku otworów na śruby zastanów się, czy śruba nie rozsuwa warstw. Do wielokrotnego wkręcania odpowiednie są wkładki gwintowane zatapiane na gorąco, większa średnica ścianki wokół otworu i wystarczająca ilość materiału między otworem a krawędzią części.
Początkujący często zwiększają wypełnienie z 20 % do 80 % i oczekują znacznie wytrzymalszej części. W rzeczywistości w wielu kształtach duża część obciążeń związanych ze zginaniem i uderzeniami jest przenoszona przez zewnętrzną skorupę. Dlatego dodanie obrysów bywa skuteczniejsze niż ekstremalne zwiększenie wypełnienia.
Przy dyszy 0,4 mm 2 ściany oznaczają około 0,8 mm tworzywa na obwodzie. Trzy ściany dają już około 1,2 mm, cztery około 1,6 mm, a pięć około 2,0 mm. W przypadku uchwytu, który się ugina, różnicę między 2 a 4 ścianami często odczujesz bardziej niż różnicę między 20 % a 40 % wypełnienia.
Praktyczna zasada:
Nie zapominaj o warstwach górnych i dolnych. Cienka górna powierzchnia nad rzadkim wypełnieniem może się zapadać, pękać lub sprawiać wrażenie miękkiej. Przy wysokości warstwy 0,2 mm 5-7 górnych warstw to dobry punkt wyjścia dla części funkcjonalnych.
Wypełnienie podpiera warstwy górne, łączy ściany i pomaga rozprowadzać obciążenie wewnątrz części. Nie zawsze jednak efektywne jest drukowanie niemal pełnego bloku tworzywa. Większe wypełnienie zwiększa masę, czas drukowania, zużycie materiału, a w przypadku niektórych materiałów także naprężenia wewnętrzne.
Orientacyjnie:
| Zastosowanie | Wypełnienie |
|---|---|
| Modele wizualne, zaślepki, lekkie części | 5-15 % |
| Zwykłe uchwyty, pudełka, przyrządy | 15-30 % |
| Obciążone części funkcjonalne | 30-45 % |
| Części lokalnie silnie obciążone | 45-60 % lub lokalne wzmocnienie |
| Przypadki specjalne | 80-100 %, tylko jeśli wiesz dlaczego |
Pełne wypełnienie nie jest automatycznie najlepsze. W przypadku dużej części może powodować naprężenia, wypaczanie i długie drukowanie. Często lepiej dodać ściany, zmienić orientację, zwiększyć krytyczny przekrój lub zastosować lokalny modyfikator wypełnienia tylko wokół śruby, trzpienia albo miejsca uderzenia.
Gyroid to doskonały uniwersalny wybór. Rozprowadza obciążenie w wielu kierunkach, nie ma twardych skrzyżowań linii w jednej warstwie i dobrze sprawdza się w częściach, w przypadku których nie wiadomo dokładnie, z której strony nadejdzie siła. Nadaje się do osłon, uchwytów, części ergonomicznych i ogólnych wydruków funkcjonalnych.
Grid i triangles zapewniają sztywniejszą strukturę wewnętrzną i mogą dobrze sprawdzać się w zginaniu części technicznych. Wadą może być gromadzenie materiału na skrzyżowaniach oraz większe ryzyko ocierania dyszy, jeśli drukarka lub filament nie są dobrze wyregulowane.
Cubic i adaptive cubic są dobre do większych części objętościowych, w których potrzebujesz solidnego podparcia bez zbędnego zużycia materiału. Adaptive cubic pozwala oszczędzać materiał wewnątrz dużych modeli i zagęszczać strukturę bliżej ścian.
Rectilinear jest szybki i prosty. Wystarcza do prototypów i zwykłych części, ale w przypadku obciążonych elementów zwykle lepiej wybrać gyroid, grid, triangles lub konstrukcję lokalnie wzmocnioną.
Wysokość warstwy wpływa na szczegółowość, czas drukowania i połączenie między warstwami. Niższa warstwa oznacza gładszą powierzchnię i często lepszy kontakt między ścieżkami, ale drukowanie trwa dłużej, a różnica w wytrzymałości nie jest nieskończona. Zbyt wysoka warstwa może pogorszyć wciśnięcie materiału w poprzednią warstwę i zmniejszyć spójność.
Przy dyszy 0,4 mm warto trzymać się w przybliżeniu zakresu 0,16-0,24 mm. W przypadku precyzyjnych i estetycznych części funkcjonalnych wypróbuj 0,16 lub 0,20 mm. W przypadku większych uchwytów, gdzie nie przeszkadza bardziej chropowata powierzchnia, 0,24 mm może być rozsądnym kompromisem. Jeśli wybierasz 0,28 mm lub więcej, sprawdź wytrzymałość na teście i kontroluj jakość warstw.
Szerokość ekstruzji jest często niedoceniana. Nieco szersza linia niż średnica dyszy może poprawić połączenie sąsiednich ścieżek. Przy dyszy 0,4 mm szerokość 0,42-0,48 mm jest typowa, a w przypadku wytrzymałych części po kalibracji można spróbować nieco większej wartości. W przypadku dużych wytrzymałych części jeszcze skuteczniejsza może być większa dysza, na przykład 0,6 mm. Grubsze ścieżki tworzą solidniejsze ściany w krótszym czasie.
Wytrzymałość między warstwami zależy od tego, jak dobrze nowa ścieżka tworzywa połączy się z poprzednią. Zbyt niska temperatura, zbyt duża prędkość lub zbyt intensywne chłodzenie mogą powodować, że warstwy wprawdzie wyglądają prawidłowo, ale rozdzielają się pod obciążeniem.
W przypadku części funkcjonalnych zazwyczaj drukuj raczej w górnej części zalecanego zakresu temperatury filamentu. Nie oznacza to drukowania możliwie najgoręcej za wszelką cenę. Celem jest lepsze połączenie warstw bez nadmiernego nitkowania, deformacji, wypływania i utraty szczegółów.
Ustawiaj chłodzenie odpowiednio do materiału. PLA potrzebuje wentylatora, ale w przypadku części wymagających wytrzymałości nie zawsze konieczne jest chłodzenie na maksimum. PETG często dobrze znosi mniejszy nawiew, natomiast ASA i ABS zwykle wymagają ograniczonego chłodzenia i stabilnego, ciepłego otoczenia. Nylon, PC i inne materiały techniczne jeszcze bardziej wymagają suchego filamentu i stabilnych warunków.
Wilgotny filament poznasz po trzaskaniu, pęcherzykach, włochatej powierzchni, słabszych warstwach i niestabilnej ekstruzji. W przypadku PETG i nylonu suszenie przed drukowaniem jest jedną z najlepszych inwestycji w wytrzymałość.
Wytrzymała część zaczyna się już w CAD. Ostre narożniki wewnętrzne koncentrują naprężenia i wcześniej pękają. Dodaj promienie, żebra, większe przekroje przy szyjce i wystarczającą ilość materiału wokół otworów. Jeśli część ma przenosić obciążenie śruby, nie umieszczaj otworu tuż przy krawędzi. Jeśli część ma się uginać, zaprojektuj elastyczny fragment jako dłuższy i płynniejszy, a nie jako cienki, ostry języczek.
W przypadku dużych uchwytów często lepiej dodać żebra niż zwiększać objętość całego wypełnienia. Żebro dokładnie w miejscu, w którym powstaje zginanie, dodaje wytrzymałość celowo i bez zbędnej masy. W częściach wielokrotnie obciążanych pomaga także zwiększenie promieni i usunięcie karbów, w których mogłoby rozpocząć się pęknięcie.
Do gwintów używaj wkładek gwintowanych, śrub przelotowych z nakrętką lub większego gwintu w tworzywie, zależnie od obciążenia. Mała śruba samogwintująca w cienkiej ściance może sprawdzić się w osłonie, ale nie w części, która jest często rozbierana.
Wybierz PETG, 4 ściany, 25-35 % gyroid, wysokość warstwy 0,2 mm i orientację tak, aby zginanie nie odrywało warstw. Otwory na śruby otocz odpowiednio grubą ścianką i dodaj zaokrąglenie w miejscu przejścia ramienia w podstawę.
Użyj PLA, PETG lub ASA, zależnie od temperatury otoczenia. Wystarczą 2-3 ściany i 10-20 % wypełnienia, ponieważ osłona zwykle nie przenosi dużych obciążeń. Wytrzymałość poprawią przede wszystkim słupki pod śruby, promienie i odpowiednia grubość wokół gwintów.
Zacznij od PETG, ASA, nylonu lub PC, zależnie od temperatury i warunków chemicznych otoczenia. Ustaw 5-6 ścian, 35-50 % wypełnienia i większą dyszę, jeśli bardziej chropowate szczegóły nie stanowią problemu. Krytyczne miejsca wokół trzpieni, śrub i krawędzi wzmacniaj geometrią, a nie tylko wypełnieniem.
PLA będzie precyzyjne, ale może pęknąć krucho. PETG lub nylon zwykle lepiej znoszą zginanie. Ustaw część tak, aby warstwy nie leżały w poprzek najcieńszego miejsca jak strony książki. Dodaj promień u nasady dźwigni i unikaj ostrego karbu.
W przypadku wytrzymałego wydruku FDM nie szukaj jednej uniwersalnej wartości procentowej wypełnienia. Najpierw zajmij się orientacją i kierunkiem warstw, a następnie materiałem, ściankami i geometrią. Wypełnienie jest ważne, ale w przypadku wielu elementów nie jest głównym nośnikiem wytrzymałości. Rozsądną podstawą dla funkcjonalnego elementu jest 3-5 ścian, 20-40 % odpowiedniego wypełnienia, właściwa orientacja, dobre łączenie warstw oraz materiał dobrany do rzeczywistego zastosowania.
Jeśli element ma naprawdę coś wytrzymać, traktuj druk FDM jako proces konstrukcyjny, a nie tylko wypełnianie modelu tworzywem. Najwytrzymalszy wydruk to taki, w którym kształt, materiał i kierunek warstw współpracują ze sobą.


