Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
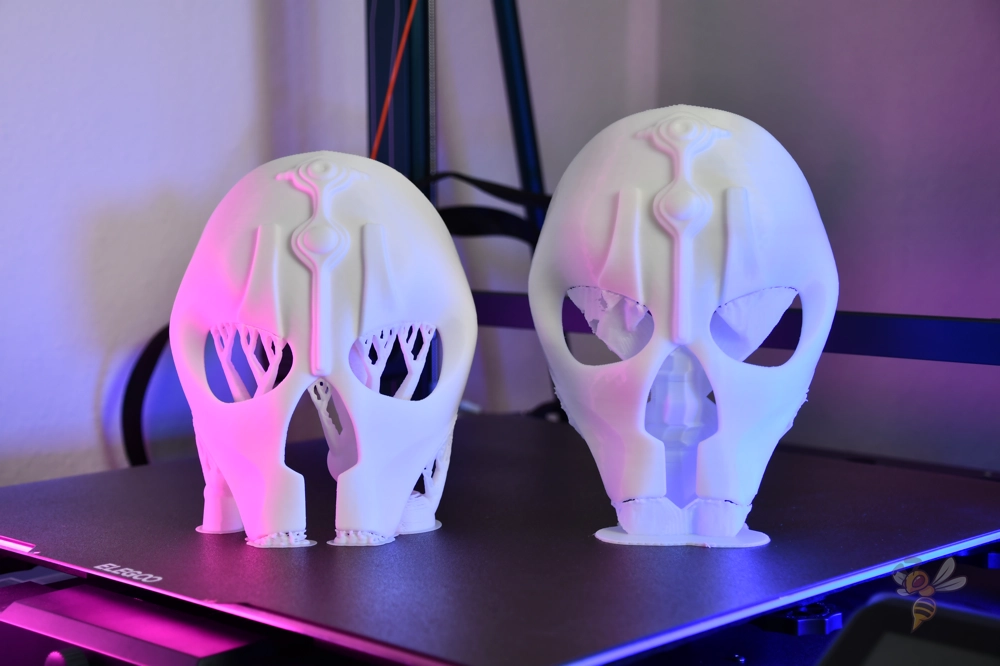
Podpory to tymczasowa konstrukcja, która podtrzymuje części modelu, pod którymi w przeciwnym razie podczas drukowania nie byłoby żadnego materiału. Bez nich niektóre nawisy uginałyby się, nitki opadałyby w powietrze, a szczegóły kończyłyby jako plątanina plastiku. Jednocześnie każda podpora wydłuża drukowanie, zużywa filament, a po usunięciu może pozostawić ślad na powierzchni.
Celem nie jest więc zawsze włączanie podpór. Celem jest użycie ich tylko w ilości rzeczywiście potrzebnej modelowi i ustawienie ich tak, aby utrzymywały kształt podczas drukowania, ale po ostygnięciu można je było łatwo usunąć.
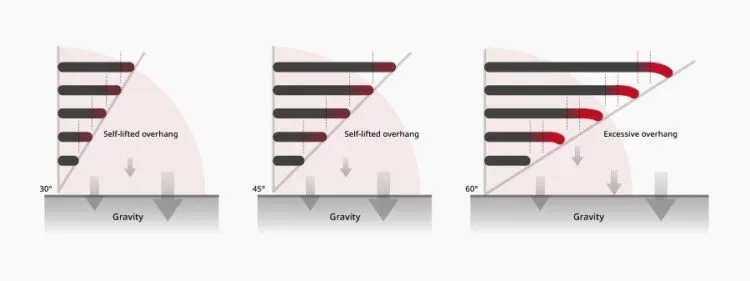
Drukarka FDM nakłada materiał warstwami. Nowa warstwa musi przynajmniej częściowo opierać się na warstwie znajdującej się pod nią. Gdy model zawiera część rozpoczynającą się w powietrzu, długi nawis lub detal o małej powierzchni styku, slicer proponuje podporę.
Typowe sytuacje, w których podpory mają sens:
Wartość 45 stopni to bezpieczny punkt wyjścia. Dobrze wyregulowana drukarka z PLA, niższą warstwą i mocnym chłodzeniem często poradzi sobie nawet z 55 lub 60 stopniami. PETG, ABS, ASA lub materiały elastyczne bywają bardziej wymagające i często potrzebują ostrożniejszych ustawień.
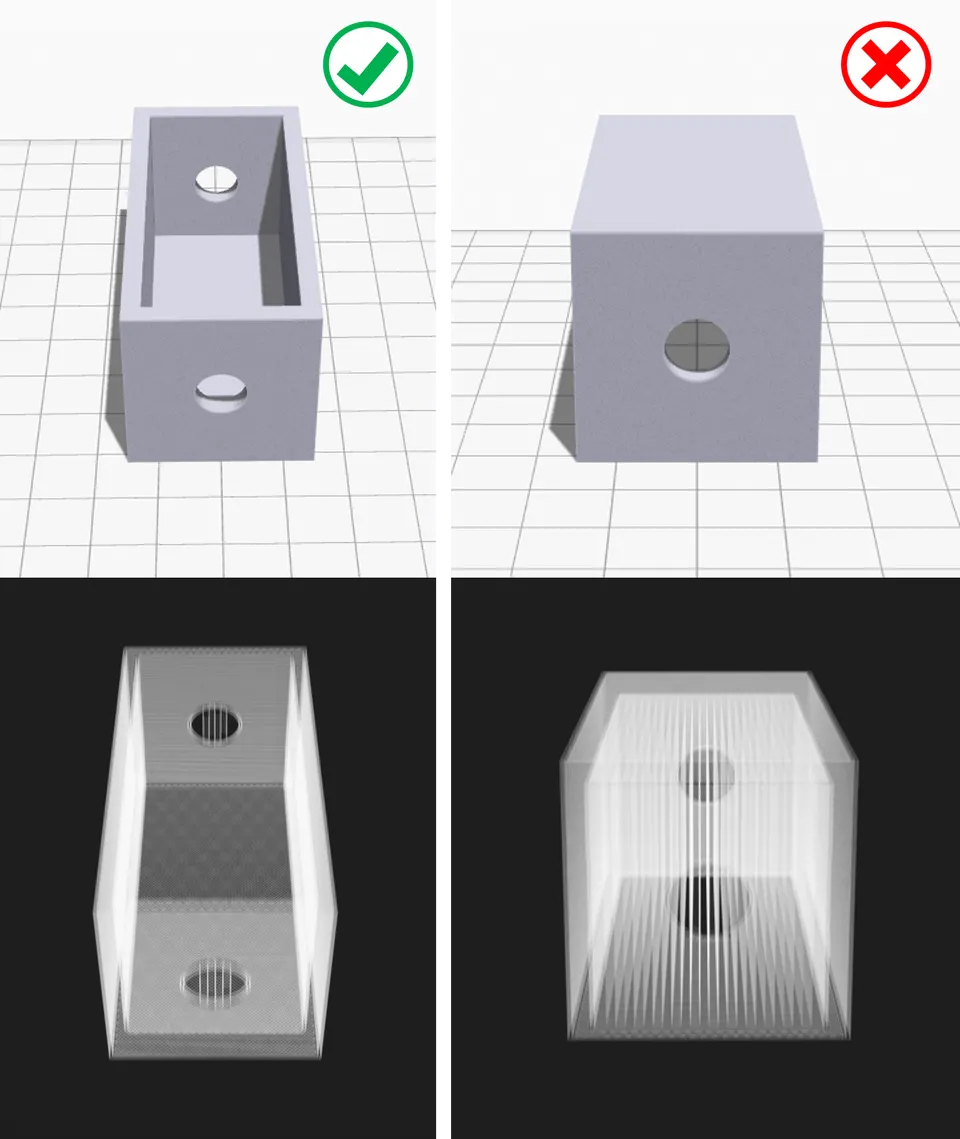
Najlepsza podpora to ta, której w ogóle nie trzeba drukować. Przed slicowaniem obejrzyj model i spróbuj znaleźć orientację, w której ważne powierzchnie będą u góry lub z boku, a problematyczne nawisy się zmniejszą.
Praktyczna procedura:
Ten krok może zaoszczędzić dziesiątki minut drukowania i wiele późniejszego szlifowania.
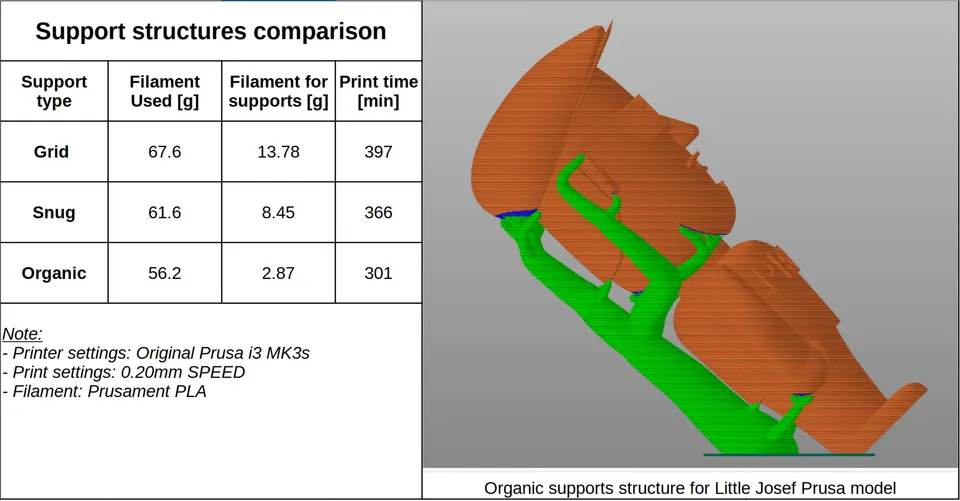
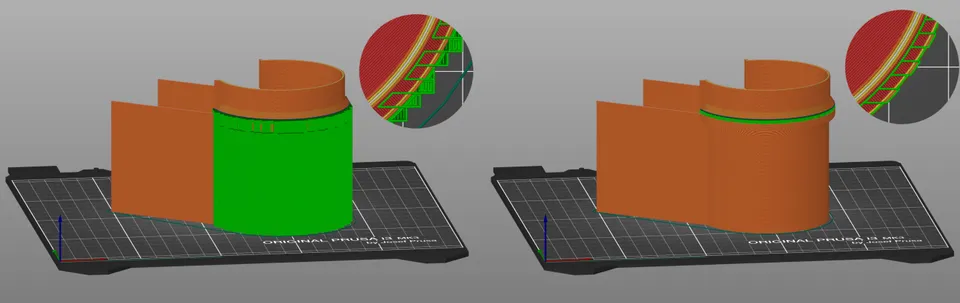
W slicerach znajdziesz kilka stylów podpór. Nazwy się różnią, ale zasada jest podobna.
Klasyczne podpory tworzą regularną kratkę lub słupki pod nawisem. Są stabilne i nadają się do większych płaskich powierzchni, elementów technicznych oraz sytuacji, w których podpora ma utrzymywać większy ciężar. Wadą jest większy kontakt z modelem i częstsze ślady po usunięciu.
Podpory drzewiaste lub organiczne rosną jak gałęzie i dotykają modelu tylko w niezbędnych miejscach. Doskonale nadają się do figurek, posągów, dekoracji i organicznych kształtów. Zwykle zużywają mniej materiału i łatwiej je usunąć, ale w przypadku bardzo ciężkich nawisów trzeba sprawdzić ich stabilność.
Podpory tylko ze stołu roboczego zaczynają się wyłącznie na powierzchni roboczej. Jest to łagodne dla modelu, ponieważ podpory nie zaczynają się na gotowej części wydruku. Nie zawsze jednak docierają do wszystkich nawisów.
Podpory wszędzie mogą wyrastać również z już wydrukowanego modelu. Uratują skomplikowaną geometrię, ale pozostawiają więcej śladów i trudniej je wyczyścić.
Podpory malowane ręcznie, wymuszacze i blokery są najlepszym wyborem, gdy automatyka dodaje niepotrzebnie zbyt dużo materiału. Wymusisz podporę tylko pod krytycznym miejscem albo przeciwnie — zablokujesz podporę tam, gdzie trudno byłoby ją usunąć.
Każda drukarka, dysza i marka filamentu zachowuje się nieco inaczej. Poniższe wartości potraktuj jako praktyczny punkt wyjścia dla dyszy 0,4 mm, wysokości warstwy 0,2 mm i standardowego PLA.
| Ustawienie | Zalecany punkt wyjścia | Co zmienić, gdy wynik nie jest dobry |
|---|---|---|
| Kąt nawisu | 50 stopni | Zmniejsz do 45 stopni dla większej pewności, zwiększ do 55–60 stopni, aby użyć mniejszej liczby podpór |
| Umiejscowienie podpór | Ze stołu roboczego, jeśli wystarczy | Przełącz na wszędzie tylko w przypadku naprawdę skomplikowanej geometrii |
| Gęstość podpór | 10–15% | Zwiększ przy ciężkich nawisach, zmniejsz dla łatwiejszego usuwania |
| Interfejs podpory | Włączony, 2–4 warstwy | Większa liczba warstw poprawi dolną powierzchnię, ale może utrudnić usuwanie |
| Górny odstęp Z | Około 1 wysokość warstwy | Zwiększ, jeśli podpora się przyspawa, zmniejsz, jeśli nawis się zapada |
| Odstęp XY | 0,35–0,6 mm | Zwiększ przy przyklejaniu do ścian, zmniejsz w przypadku małych detali |
| Wzór podpory | Rectilinear, zig-zag lub styl drzewiasty | Mocniejsze wzory lepiej podtrzymują, ale zazwyczaj trudniej je odłamać |
Najważniejsze wartości to odstęp Z, interfejs podpory i gęstość. Gdy podpora trudno się odrywa, nie zaczynaj od przypadkowego przełączania wszystkich opcji. Najpierw zwiększ górny odstęp Z lub odstęp XY, następnie zmniejsz gęstość i dopiero potem zmień cały typ podpór.
PLA jest najbardziej wyrozumiałe. Dobrze się chłodzi, radzi sobie z przyzwoitymi nawisami, a podpory zwykle łamią się czysto. W przypadku PLA często sprawdza się początkowy odstęp Z wynoszący około jednej warstwy.
PETG jest wytrzymałe i chętnie przykleja się do podpór. Użyj większego odstępu, mniejszej gęstości podpór i, jeśli model na to pozwala, raczej podpór organicznych lub drzewiastych. Zbyt gęsty interfejs może w przypadku PETG zachowywać się jak trwale przyspawana powierzchnia.
ABS i ASA wymagają stabilnej temperatury i mniej agresywnego chłodzenia. Podpory muszą być wystarczająco mocne, aby nie odkleiły się podczas kurczenia. Powierzchnia nad podporą może być bardziej chropowata niż w przypadku PLA.
TPU i inne materiały elastyczne są kłopotliwe w przypadku podpór. Podpory wyginają się zamiast łamać, a czyszczenie trwa długo. W przypadku elastycznych elementów warto zmienić orientację modelu lub zmodyfikować konstrukcję tak, aby podpór było jak najmniej.
Materiały rozpuszczalne lub oddzielające mają sens w przypadku druku wielomateriałowego. Interfejs podpory może być wykonany z materiału, który nie połączy się z głównym modelem lub się rozpuści. Rezultat jest czystszy, ale druk trwa dłużej, wymaga częstszego przełączania materiału i powoduje więcej odpadów podczas czyszczenia dyszy.
Po slicowaniu nie patrz tylko na szacowany czas. Otwórz podgląd warstw i powoli przejrzyj krytyczne miejsca.
Sprawdź przede wszystkim:
W przypadku skomplikowanego modelu warto wydrukować mały fragment lub pomniejszoną wersję testową. Zaoszczędzisz filament i nerwy.
Nie spiesz się z usuwaniem. Poczekaj, aż wydruk ostygnie. Ciepły plastik jest bardziej miękki, łatwiej się odkształca, a drobne detale mogą się wygiąć.
Zalecana procedura:
Podczas pracy z nożem zawsze tnij od siebie i od detalu, który chcesz zachować. Fragmenty podpór mogą odskoczyć przy pękaniu, dlatego w przypadku twardych i kruchych materiałów warto używać okularów ochronnych.
Podpory są przyspawane do modelu. Zwiększ górny odstęp Z, zwiększ odstęp XY, zmniejsz gęstość podpór lub zmniejsz liczbę warstw interfejsu. Sprawdź również temperaturę druku i przepływ, ponieważ nadmierne wypychanie materiału podpór pogarsza sytuację.
Dolna strona nawisu jest brzydka i ugięta. Zmniejsz odstęp Z, włącz lub wzmocnij interfejs podpory, zmniejsz wysokość warstwy i popraw chłodzenie. W przypadku długich mostów pomoże niższa prędkość i prawidłowo ustawiony bridge flow.
Podpory łamią się podczas drukowania. Zwiększ gęstość, dodaj brim, użyj mocniejszego wzoru lub przełącz na klasyczne podpory. W przypadku podpór drzewiastych zmniejsz agresywne kąty gałęzi i sprawdź, czy mają wystarczający kontakt ze stołem roboczym.
Podpory pozostawiają ślady na widocznej powierzchni. Obróć model, użyj podpór tylko ze stołu roboczego lub ręcznie zablokuj kontakt w widocznych miejscach. W przypadku modeli dekoracyjnych często pomaga styl organiczny.
Slicer generuje zbyt wiele podpór. Zwiększ kąt nawisu, włącz podpory tylko ze stołu roboczego, użyj blokerów lub ręcznie pomaluj podpory wyłącznie w krytycznych miejscach.
Figurka z podbródkiem, rękami i włosami. Zacznij od organicznych podpór ze stołu roboczego. Ręcznie dodaj podporę pod podbródkiem i końcówkami dłoni. Jeśli geometria na to pozwala, unikaj kontaktu podpór z widoczną częścią twarzy.
Techniczny uchwyt z poziomym ramieniem. Jeśli wytrzymałość jest ważniejsza niż wygląd, użyj klasycznych podpór z interfejsem. Ustaw gęstość na około 15–20% i po wydrukowaniu przygotuj się na lekkie oczyszczenie dolnej powierzchni.
Pudełko z otworami i wewnętrznym gniazdem. Najpierw spróbuj zmienić orientację. Podpory wewnątrz małego pudełka często trudno wyjąć. Jeśli są konieczne, użyj blokerów w miejscach, do których po wydrukowaniu nie dotrzesz narzędziem.
Długi most między dwiema ścianami. Krótki most drukarka często jest w stanie wydrukować bez podpory. W przypadku dłuższego mostu lepiej dodaj jedną wąską podporę pośrodku, aby jeden długi most zamienić w dwa krótsze.
Podpory nie są oznaką źle zaprojektowanego modelu. To narzędzie, które umożliwia drukowanie kształtów, z którymi drukarka FDM nie poradziłaby sobie w inny sposób. Najlepsze rezultaty powstają jednak dzięki połączeniu prawidłowej orientacji modelu, rozsądnej liczby podpór, odpowiednio ustawionego odstępu i kontroli podglądu warstw.
Zacznij od prostej zasady: używaj podpór tylko tam, gdzie plastik nie ma pod sobą oparcia, i zawsze zastanów się, jak usuniesz je po wydrukowaniu. Im lepiej rozwiążesz to w slicerze, tym mniej pracy czeka Cię przy gotowym wydruku.


