Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
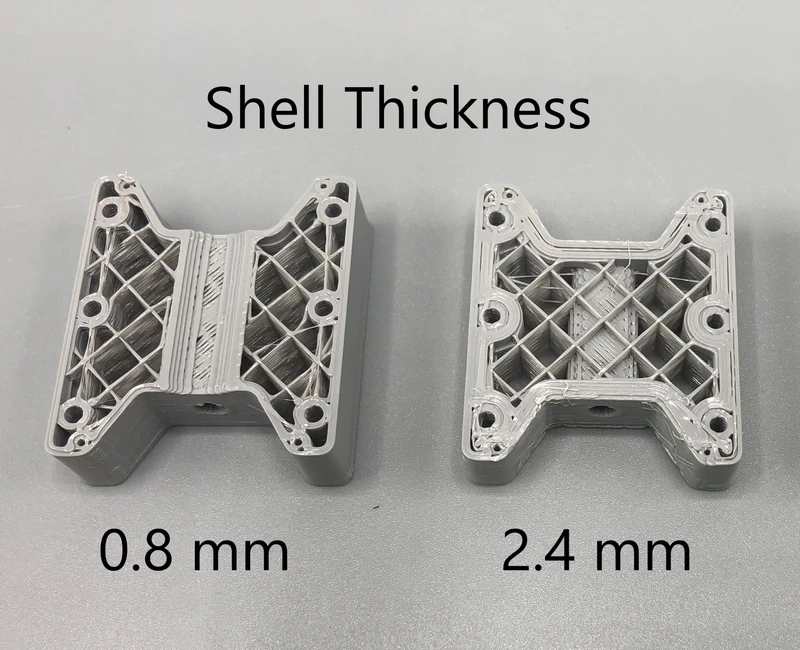
Obrys to jedna z najważniejszych wartości w slicerze, gdy zależy Ci na wytrzymalszym wydruku 3D. Mimo to początkujący często go pomijają i w pierwszej kolejności zwiększają wypełnienie. Tymczasem w przypadku typowych wydruków FDM wytrzymałość w dużej mierze zależy właśnie od ścian modelu. Obrysy tworzą zewnętrzną powłokę, utrzymują kształt części, chronią wypełnienie i podczas zginania lub uderzenia przenoszą znaczną część obciążenia.
Dobra wiadomość jest taka, że konfiguracja obrysów nie jest skomplikowana. Wystarczy zrozumieć, co dokładnie zmieniasz w slicerze, jaki ma to związek z dyszą i kiedy warto dodać kolejną ściankę zamiast zwiększać procent wypełnienia.
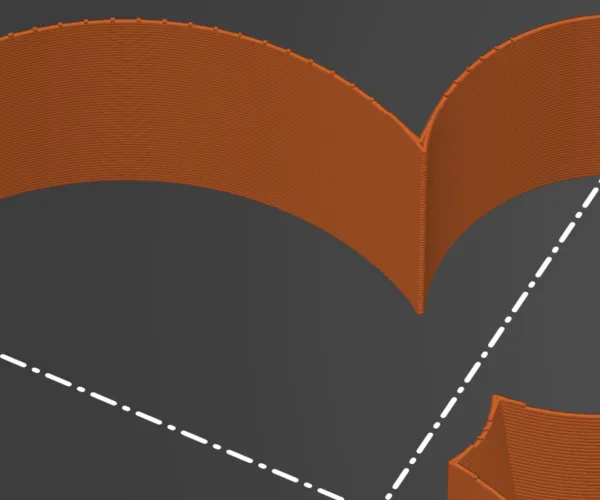
Obrys to jedna zamknięta ścieżka ekstruzji wzdłuż obwodu warstwy. Gdy slicer dzieli model na warstwy, najpierw tworzy zewnętrzne i wewnętrzne linie konturu. Linie te układają się obok siebie i razem tworzą ściankę modelu.
W różnych slicerach możesz spotkać się z różnymi nazwami:
Zasada jest taka sama. Jeśli ustawisz 2 obrysy, slicer wydrukuje wokół obwodu dwie sąsiadujące linie materiału. Jeśli ustawisz 4 obrysy, ścianka będzie znacznie grubsza, a wewnątrz pozostanie mniej miejsca na wypełnienie.
W przypadku standardowej dyszy 0,4 mm szerokość ekstruzji wynosi zwykle około 0,4–0,45 mm. Trzy obrysy utworzą więc ściankę o grubości około 1,2–1,35 mm. Dokładna wartość zależy od profilu drukarki, materiału i ustawienia szerokości linii.
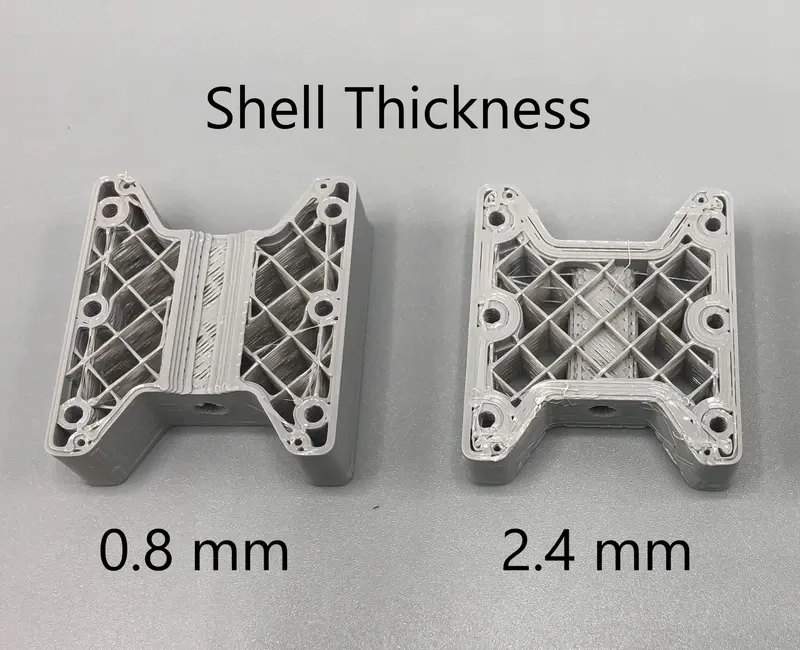
Wyobraź sobie pustą rurę. Mimo że nie jest pełna, może być bardzo wytrzymała, ponieważ materiał znajduje się daleko od środka i dobrze opiera się zginaniu. Podobnie działa wiele drukowanych części 3D. Podczas zginania, skręcania lub uderzenia pracują głównie zewnętrzne warstwy modelu. Wypełnienie wewnątrz pomaga, ale samo gęste wypełnienie często nie przynosi tak dużej różnicy jak wytrzymalsza ścianka.
Dlatego część z 4 obrysami i 25% wypełnienia może być praktyczniejsza niż część z 2 obrysami i 60% wypełnienia. Będzie miała wytrzymalsze krawędzie, lepsze gwinty, odporniejsze narożniki i często również rozsądniejszy czas druku. Jednocześnie marnuje się mniej materiału wewnątrz modelu, gdzie dodatkowy plastik nie musi już przynosić proporcjonalnej poprawy.
Obrysy pomagają przede wszystkim tam, gdzie część:
Wypełnienie to wewnętrzna struktura modelu. Podpiera górne warstwy, ogranicza odkształcenia i zwiększa odporność na ściskanie. Obrysy są natomiast ciągłą powłoką wzdłuż obwodu. Oba ustawienia współpracują ze sobą, ale rozwiązują różne problemy.
Gdy wydruk łamie się w narożniku lub przy otworze na śrubę, samo zwiększenie wypełnienia z 20 do 50% często nie pomoże. Lepszym rozwiązaniem może być dodanie obrysu, zwiększenie promienia w modelu, obrócenie części na stole tak, aby warstwy nie były obciążane na rozwarstwianie, a dopiero potem dostosowanie wypełnienia.
Z kolei w przypadku dużej masywnej części, która jest zgniatana lub przenosi nacisk na całej powierzchni, większą rolę może odgrywać gęstość wypełnienia. Praktyczne ustawienia zawsze zależą więc od kierunku obciążenia.
Nie ma jednej uniwersalnej wartości, ale w przypadku standardowej dyszy 0,4 mm można zacząć w następujący sposób:
| Zastosowanie modelu | Zalecany początek | Uwagi |
|---|---|---|
| Dekoracje, figurki, prototyp wyglądu | 2 obrysy | Szybki druk, niskie zużycie materiału, wytrzymałość nie jest głównym celem. |
| Typowe części użytkowe | 3 obrysy | Dobry punkt wyjścia dla uchwytów, pudełek, osłon i części do użytku domowego. |
| Obciążone uchwyty, części montażowe, gwinty | 4 do 5 obrysów | Lepsze krawędzie, wytrzymalsze otwory i większa odporność na zginanie. |
| Części do śrub, wkładek i wielokrotnego użytku | 5 do 6 obrysów w miejscach krytycznych | Jeśli slicer na to pozwala, użyj lokalnego wzmocnienia tylko tam, gdzie jest potrzebne. |
| Wazony i dekoracje cienkościenne | 1 obrys lub tryb wazonu | Odpowiednie do wyglądu, nie do obciążeń mechanicznych. |
W przypadku uchwytu ściennego z PETG zwykle zacząłbym od 4 obrysów, 25–35% wypełnienia i większego zaokrąglenia narożników. W przypadku pudełka z PLA na elektronikę często wystarczą 3 obrysy i 15–20% wypełnienia. Do małej figurki lub testu wymiarów zazwyczaj wystarczą 2 obrysy.
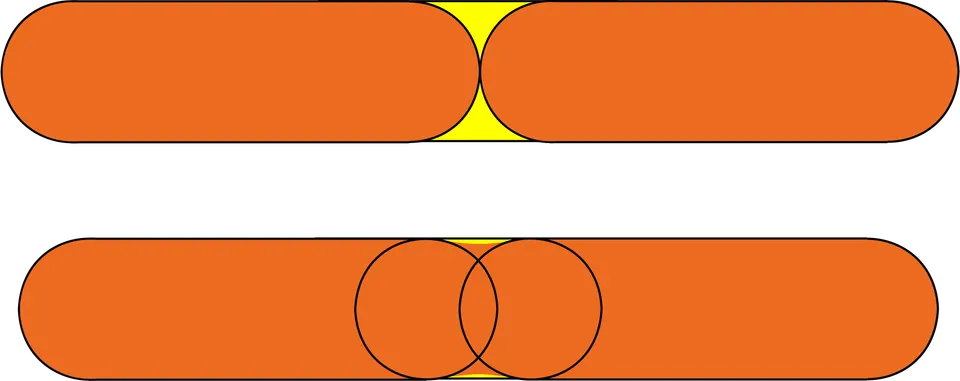
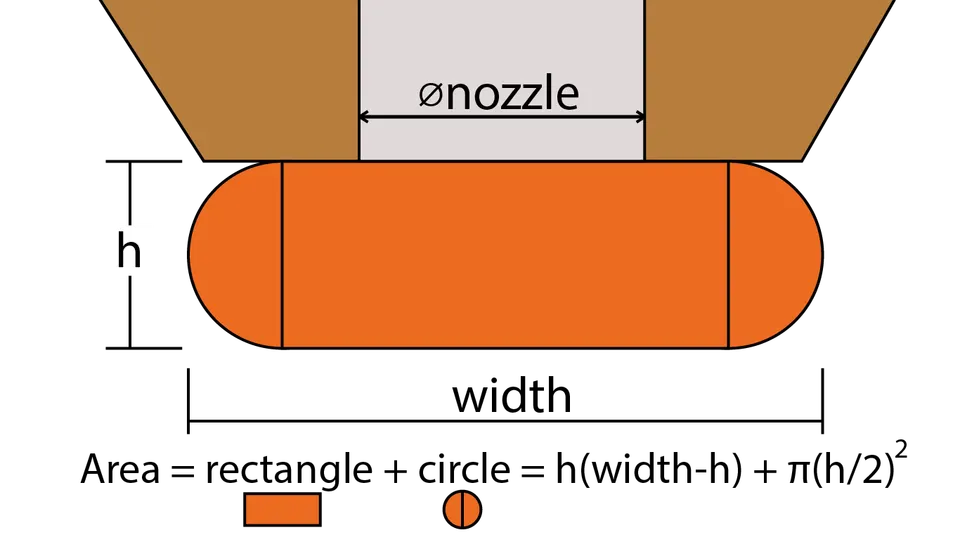
Sama liczba obrysów nie wystarczy. Ważna jest również szerokość ekstruzji. Dysza 0,4 mm i 3 obrysy utworzą inną ściankę niż dysza 0,6 mm i 3 obrysy. W przypadku większej dyszy ta sama liczba obrysów może być znacznie wytrzymalsza, ponieważ każda linia jest szersza.
Orientacyjne obliczenie jest proste:
grubość ścianki = liczba obrysów × szerokość linii
Gdy drukujesz z szerokością linii 0,45 mm i ustawisz 4 obrysy, ścianka będzie miała około 1,8 mm. Jeśli model zawiera ściankę o grubości zaledwie 1 mm, cztery obrysy fizycznie się w niej nie zmieszczą. Slicer użyje wtedy mniejszej liczby linii, zmodyfikuje szerokość ekstruzji lub zastosuje kompromis zgodnie ze swoim algorytmem.
W przypadku części użytkowych warto więc uwzględnić obrysy już podczas projektowania modelu. Jeśli chcesz mieć 4 linie o szerokości 0,45 mm, zaprojektuj ściankę o grubości co najmniej około 1,8 mm. Dla 5 linii przyjmij w przybliżeniu 2,25 mm.
Dodanie obrysu ma sens, gdy pękają krawędzie, otwory, haczyki, cienkie ścianki lub narożniki. Pomaga również, gdy na powierzchni widać wzór wypełnienia, gdy część odkształca się przy otworze na śrubę lub gdy potrzebujesz lepszej wodoodporności.
Zwiększenie wypełnienia ma sens, gdy część się ugina, górne powierzchnie zapadają się, model jest duży i pusty lub gdy potrzebujesz większej odporności na ściskanie. W przypadku większości typowych części rozsądnie jest najpierw ustawić 3–4 obrysy, a następnie zwiększać wypełnienie tylko w razie potrzeby.
Częstym błędem jest drukowanie wszystkiego z wypełnieniem 100%. Taki druk trwa długo, jest drogi, może bardziej się odkształcać i nie musi być automatycznie najbardziej niezawodny. Pełna część gorzej toleruje również przegrzanie, niewłaściwe chłodzenie lub naprężenia wewnętrzne materiału.
Obrysy nie są rozwiązaniem wszystkich problemów, jeśli część jest źle zorientowana. Wydruk FDM jest zwykle najsłabszy między warstwami, ponieważ warstwy łączą się ze sobą, ale nie tworzą jednego kawałka materiału. Jeśli wydrukujesz uchwyt tak, że obciążenie będzie rozdzielać warstwy, może on pęknąć nawet przy dużej liczbie obrysów.
W przypadku haczyka, wspornika lub dźwigni zawsze zadaj sobie pytanie: czy siła będzie odrywać warstwy od siebie, czy będzie działać głównie wzdłuż linii? Jeśli to możliwe, obróć model tak, aby główne rozciąganie i zginanie przebiegały jak najbardziej wzdłuż ciągłych włókien materiału. Dodaj zaokrąglenia ostrych narożników, ponieważ właśnie tam często zaczyna się pęknięcie.
Zacznij od określenia, gdzie model będzie obciążony. W przypadku uchwytu jest to zwykle miejsce przy śrubach oraz przejście między podstawą a ramieniem. W pudełku są to zawiasy, zatrzaski i narożniki. W przypadku koła zębatego lub dźwigni miejscami krytycznymi są okolice osi i zębów.
Następnie ustaw slicer w następujący sposób:
Lokalne wzmocnienie jest często najlepszym rozwiązaniem. Zamiast drukować całą część z 6 obrysami, możesz dodać materiał tylko wokół otworów, podstaw i haczyków. Niektóre slicery obsługują modyfikatory, które ustawiają inną liczbę ścian lub inne wypełnienie tylko w wybranym obszarze.
Obrys to linia obwodowa, z której powstaje ścianka wydruku 3D. Więcej obrysów oznacza grubszą powłokę, wytrzymalsze krawędzie i często lepszy kompromis między wytrzymałością, masą a czasem druku. W przypadku typowych części zacznij od 3 obrysów, dla części użytkowych i obciążonych użyj 4–5, a wypełnienie zwiększaj dopiero w zależności od konkretnego obciążenia.
Najlepszy rezultat nie wynika jednak z jednej liczby w slicerze. Na wytrzymałość modelu wpływa połączenie obrysów, wypełnienia, materiału, temperatury, ułożenia warstw, orientacji na stole i samego projektu części. Jeśli chcesz uzyskać wytrzymalszy wydruk, nie wypełniaj modelu plastikiem na ślepo. Najpierw wzmocnij ścianki i miejsca krytyczne, a dopiero potem dopracuj resztę.


