Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
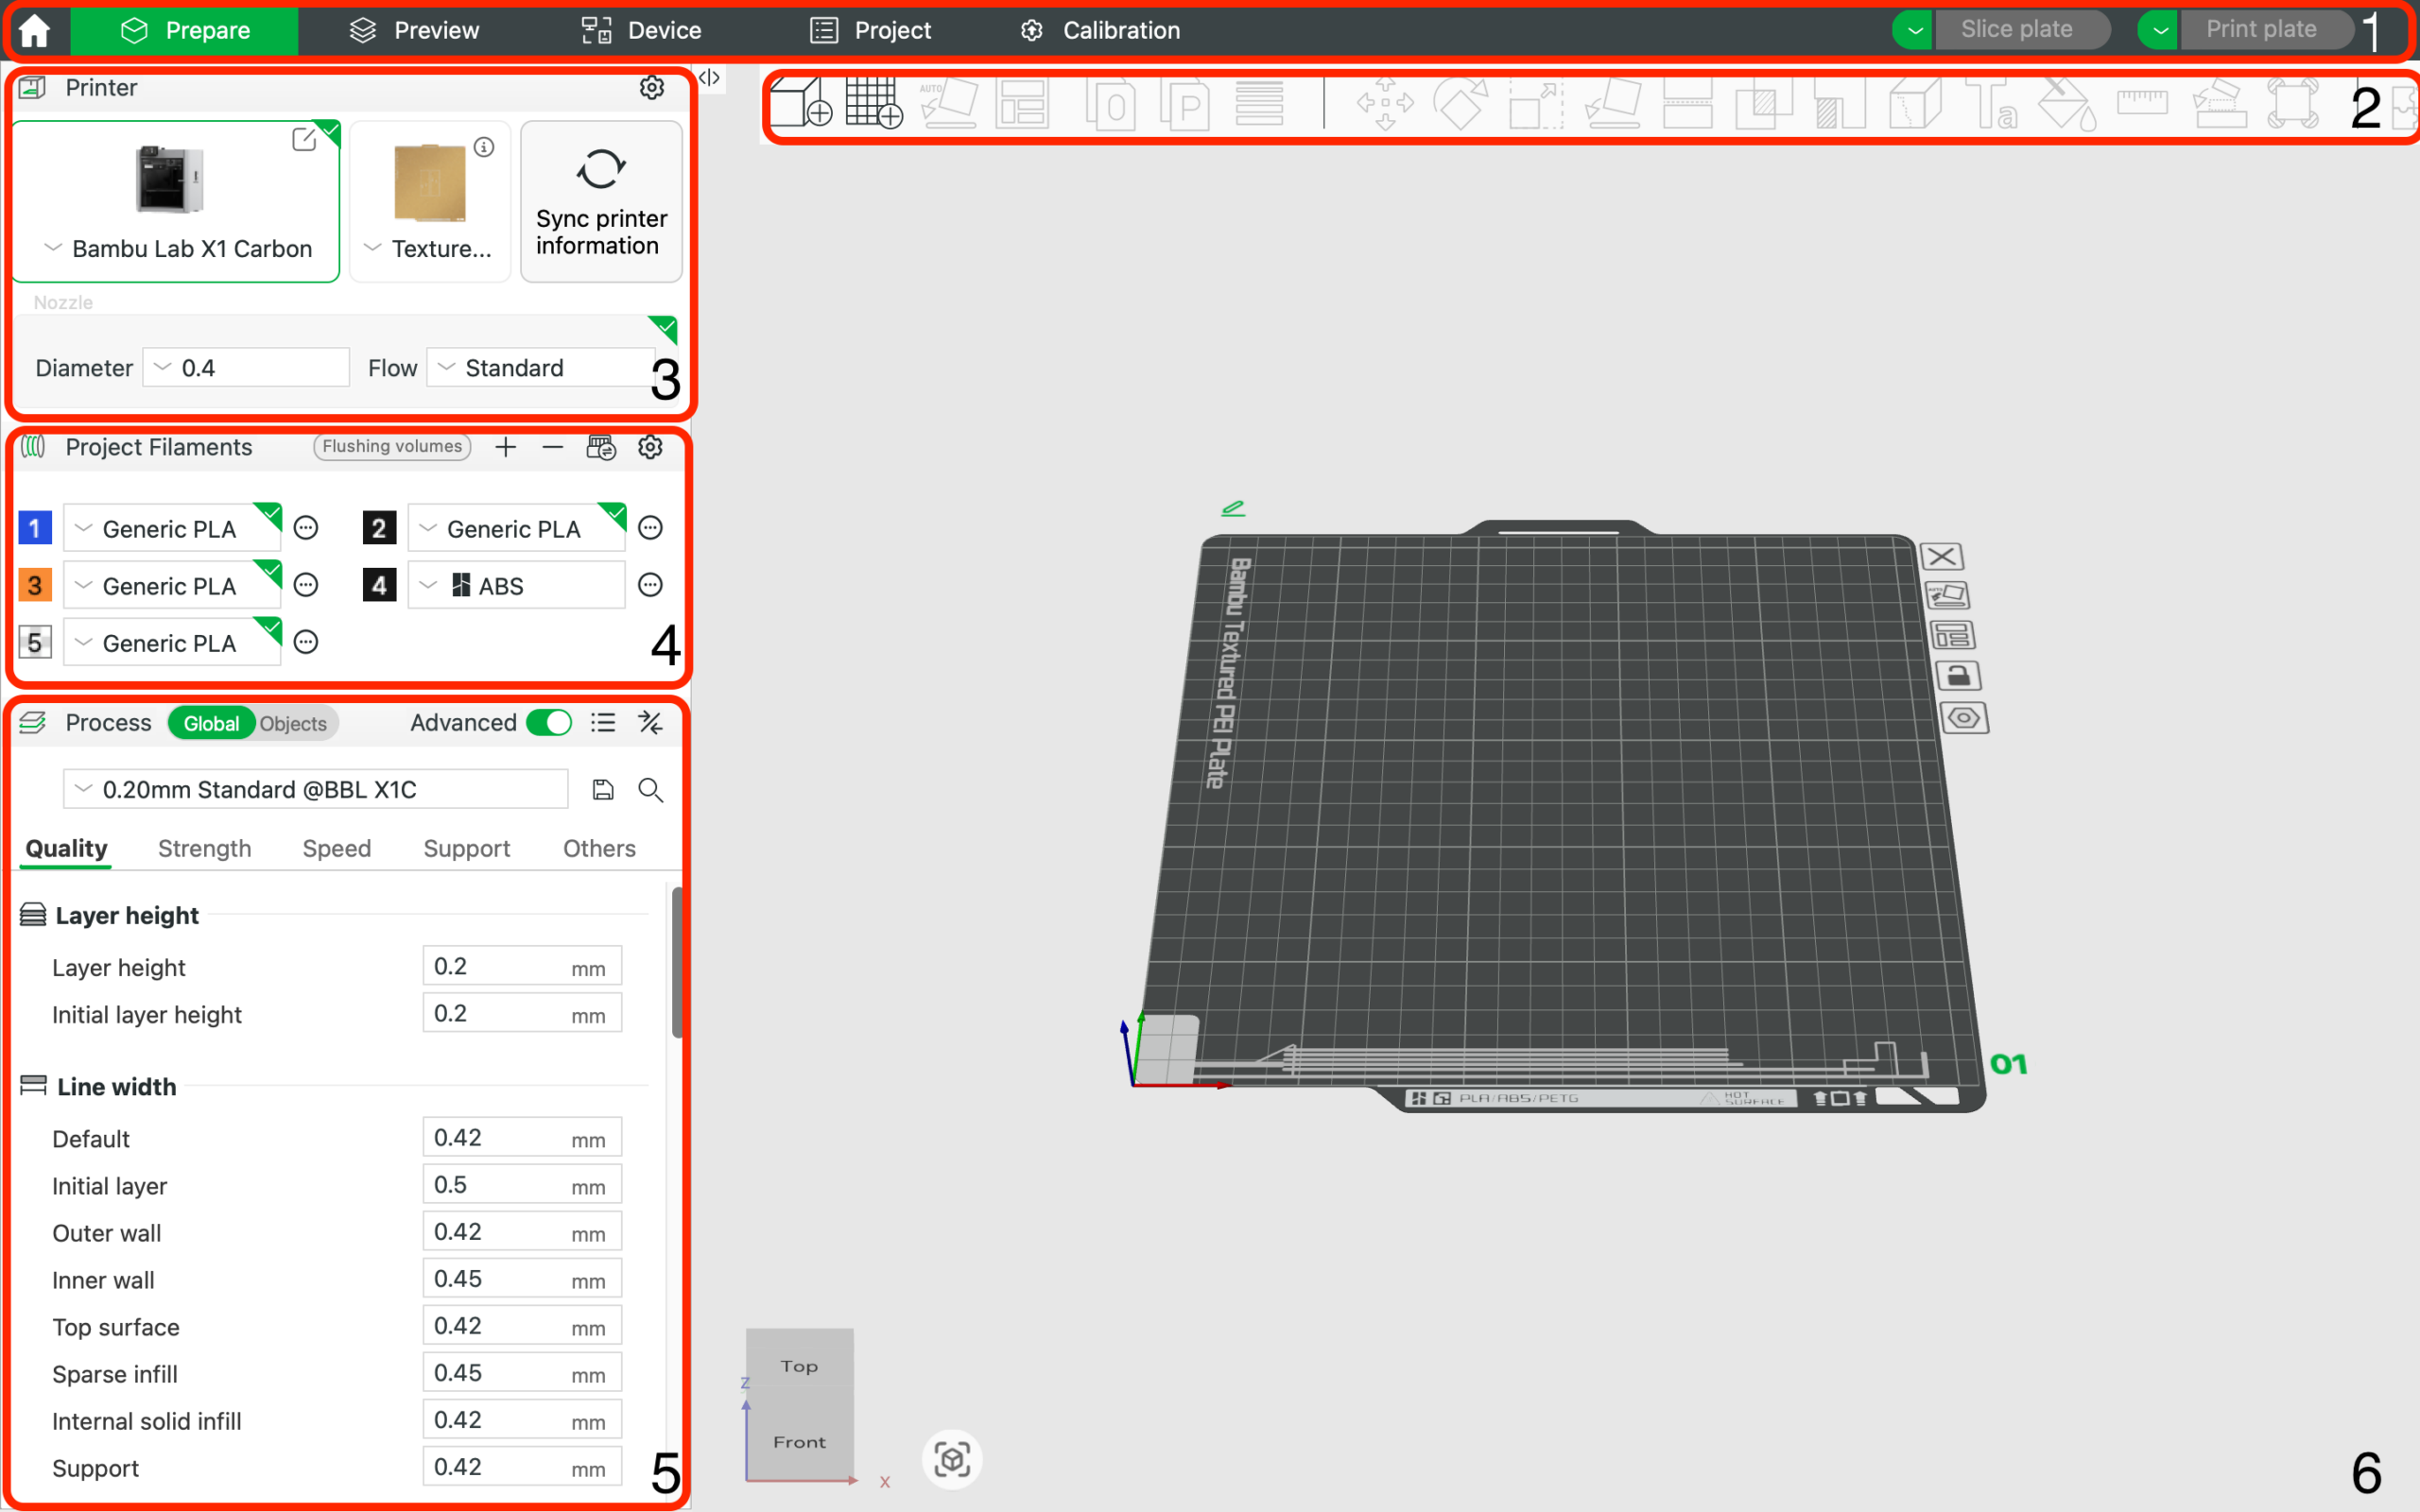
Bambu Studio to slicer, w którym decyduje się o większości rzeczy widocznych później na wydruku: warstwach, prędkości, temperaturze, chłodzeniu, podporach, przepływie filamentu, szwie, wypełnieniu i druku wielokolorowym. Drukarki Bambu Lab automatyzują wiele czynności, ale dobry rezultat nadal nie zależy wyłącznie od kliknięcia przycisku „Slice”.
Największą różnicę zwykle robi właściwie wybrany profil drukarki, stołu i filamentu, a następnie kalibracja przepływu oraz rozsądna praca z prędkością. Gdy nauczycie się, co zmieniać w Bambu Studio, a co lepiej pozostawić bez zmian, uzyskacie czystsze ścianki, dokładniejsze wymiary, mniej stringingu i bardziej niezawodną pierwszą warstwę.
Ten poradnik przedstawia praktyczną procedurę dla zwykłych użytkowników drukarek Bambu Lab. Pasuje do serii A, P i X, a większość zasad obowiązuje również w przypadku innych drukarek obsługiwanych przez Bambu Studio.
Przed rozpoczęciem strojenia sprawdź trzy rzeczy:
Jeśli drukujesz dyszą 0,4 mm, ale w slicerze masz profil dla 0,2 mm lub 0,6 mm, kalibracja nie pomoże. Tak samo profil PLA nie będzie idealny dla PETG, ASA ani TPU. Bambu Studio wykorzystuje kombinację profilu drukarki, procesu i filamentu. Każdy z nich wpływa na coś innego:
Dobrą praktyką jest rozpoczęcie od domyślnego profilu i zapisanie własnej kopii dopiero wtedy, gdy wiecie, dlaczego zmieniacie konkretną wartość. Nie nadpisujcie chaotycznie domyślnych profili. Lepiej mieć na przykład „PLA druk 3D PL – błyszczący” lub „PETG czarny – wytrzymałość” i już po nazwie wiedzieć, do czego profil służy.
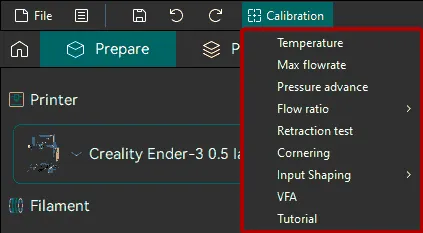
Po otwarciu nowej szpuli postępujcie w prosty sposób:
Dzięki temu oszczędzicie wiele przypadkowych prób. Jeśli zaczniecie jednocześnie zmieniać temperaturę, prędkość, przepływ i retrakcję, nie będziecie wiedzieć, która zmiana rzeczywiście pomogła.
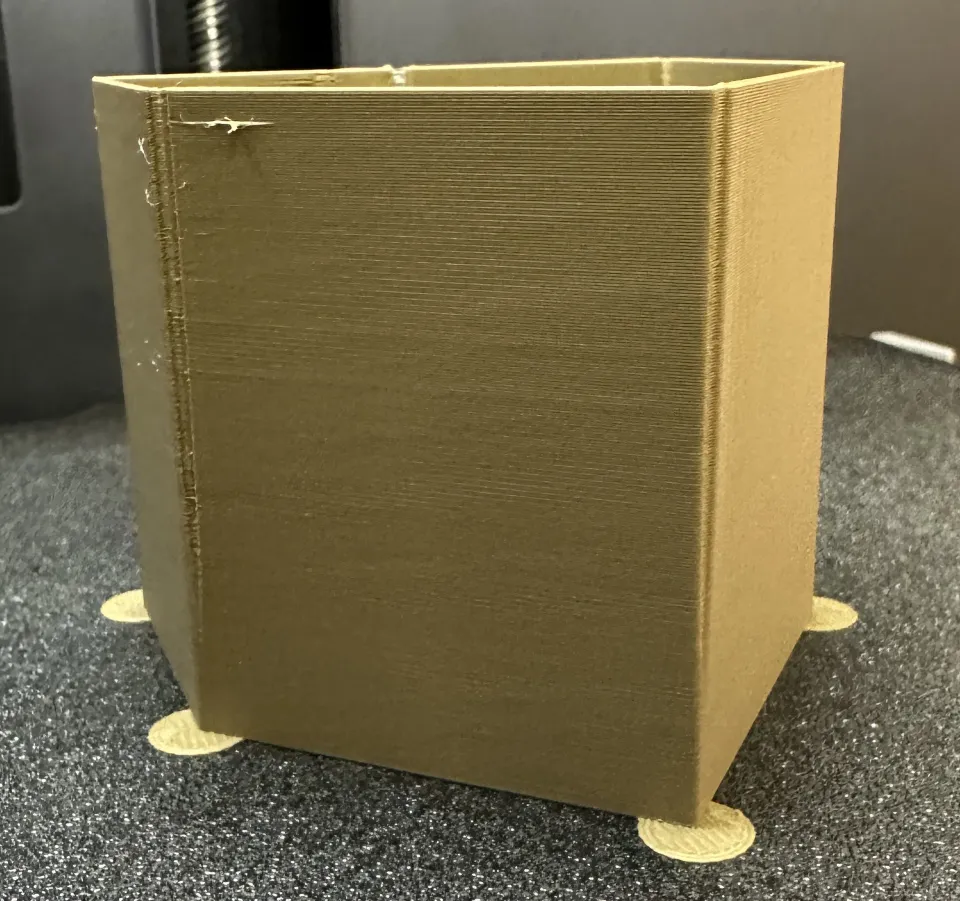
Flow Dynamics to kalibracja określająca, jak slicer kompensuje ciśnienie roztopionego filamentu w dyszy. Często mówi się o niej jako o pressure advance lub współczynniku K. W praktyce służy głównie temu, aby drukarka nie wypychała nadmiaru materiału w narożnikach, a jednocześnie nie powodowała niedoekstruzji na początku linii.
Typowe objawy nieprawidłowo ustawionego Flow Dynamics:
Uruchom kalibrację w Bambu Studio za pomocą narzędzi kalibracyjnych. W przypadku niektórych drukarek i kombinacji firmware'u może być dostępny wariant automatyczny i ręczny. Jeśli drukarka obsługuje automatyczną kalibrację, jest to wygodny początek. Kalibracja ręczna przydaje się, gdy chcesz zapisać wynik w profilu filamentu i używać go wielokrotnie.
Warto wykonywać Flow Dynamics głównie przy zmianie filamentu, marki, koloru, dyszy, temperatury druku lub maksymalnego przepływu objętościowego. W przypadku tej samej szpuli nie trzeba powtarzać kalibracji przed każdym drukiem, jeśli wyniki są stabilne.
Praktyczny przykład: drukujesz PLA z szybkim profilem, a narożniki małych elementów technicznych są lekko rozdęte. Nie zaczynaj od zmniejszenia prędkości o połowę. Najpierw sprawdź Flow Dynamics, ponieważ problem może wynikać z kompensacji ciśnienia, a nie z mechaniki drukarki.
Flow Rate dotyczy czegoś innego niż Flow Dynamics. Podczas gdy Flow Dynamics dostraja zachowanie podczas rozpoczynania i hamowania ekstruzji, Flow Rate określa całkowitą ilość wytłaczanego materiału. W profilu filamentu jest widoczny jako współczynnik przepływu.
Nieprawidłowy Flow Rate można rozpoznać po tym, że:
W przypadku nowego filamentu zalecam najpierw wykonać Flow Dynamics, a dopiero potem Flow Rate. Powód jest prosty: jeśli drukarka nie zachowuje się prawidłowo przy zmianach ciśnienia w dyszy, może to zniekształcić również wizualną ocenę przepływu.
Podczas ręcznej oceny Flow Rate nie obserwuj wyłącznie najlepiej wyglądającego środka kostki. Obejrzyj górną powierzchnię w bocznym oświetleniu. Idealne ustawienie zapewnia połączone, ale nie zalane linie. Jeśli powierzchnia wygląda jak zaorana, przepływ jest zbyt wysoki. Jeśli między liniami widać delikatne przerwy, jest zbyt niski.
Temperatura dyszy wpływa na połysk, wytrzymałość warstw, stringing, nawisy i maksymalną prędkość. Domyślny profil zwykle jest dobrym punktem wyjścia, ale filamenty różnych marek mogą się różnić. Nawet dwa kolory tego samego PLA mogą zachowywać się nieco inaczej.
Stosuj małe kroki, zwykle 5 °C. Jeśli PLA tworzy stringing, spróbuj obniżyć temperaturę. Jeśli warstwy są kruche lub obrysy słabo się łączą, spróbuj ją podnieść. W przypadku PETG ważne jest zwykle znalezienie kompromisu między wytrzymałością a tworzeniem nitek. W przypadku ASA i ABS zwróć szczególną uwagę na stabilne warunki, komorę i ograniczenie przeciągów.
Orientacyjne ustawienia dla popularnych materiałów:
| Materiał | Co dostroić w pierwszej kolejności | Typowy problem |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, chłodzenie | stringing, błyszczące nadlewy, słabsze nawisy |
| PETG | temperatura, przepływ, chłodzenie | nitki, przyklejone podpory, szorstka górna powierzchnia |
| TPU | prędkość, przepływ, suszenie | nieregularna ekstruzja, stringing |
| ASA/ABS | temperatura, komora, chłodzenie | odkształcanie narożników, pękanie warstw |
| PA/nylon | suszenie, temperatura, przepływ | pęcherzyki, słabe warstwy, niestabilna powierzchnia |
Pamiętaj, że wilgotny filament może naśladować nieprawidłowe ustawienia slicera. Jeśli słyszysz trzaski, widzisz pęcherzyki lub powierzchnia jest matowa i porowata, najpierw wysusz filament.
Drukarki Bambu są szybkie, ale każdy filament ma limit ilości materiału, którą można w odpowiednim czasie stopić i wytłoczyć. W Bambu Studio reguluje się to wartością maksymalnego przepływu objętościowego. Gdy limit jest zbyt wysoki, slicer pozwala na prędkości, których hotend lub konkretny filament nie są w stanie obsłużyć.
Objawy zbyt wysokiego przepływu objętościowego:
Jeśli zależy Ci na wytrzymałości, nie patrz wyłącznie na czas druku. Szybki wydruk może wyglądać dobrze, ale element będzie słabszy, ponieważ warstwy gorzej się połączą. W przypadku elementów technicznych często pomaga obniżenie maksymalnego przepływu objętościowego lub użycie bardziej zachowawczego profilu procesu.
Praktyczny przykład: uchwyt z PETG ma ładną powierzchnię, ale pęka w miejscu obciążenia. Zamiast zwiększać wypełnienie z 25% do 60%, spróbuj najpierw zmniejszyć prędkości, podnieść temperaturę o 5 do 10 °C i sprawdzić, czy filament nie jest wilgotny.
Pierwsza warstwa decyduje o tym, czy druk w ogóle się zakończy. Bambu Studio umożliwia wybór typu stołu i odpowiednio dostosowuje temperatury oraz zachowanie pierwszej warstwy. Zawsze sprawdzaj, czy stół wybrany w projekcie odpowiada temu, który fizycznie znajduje się w drukarce.
Gdy pierwsza warstwa nie trzyma się podłoża:
Gdy pierwsza warstwa jest zbyt mocno rozgnieciona, dolna krawędź elementu zwykle jest szersza. W przypadku precyzyjnych części technicznych pomaga wtedy kompensacja pierwszej warstwy lub niewielka korekta projektu modelu. Nie próbuj rozwiązywać tego przez zbyt mocne odrywanie modelu od podkładki, ponieważ możesz uszkodzić powierzchnię stołu.
Najczęstsze połączenie to dysza 0,4 mm i wysokość warstwy 0,2 mm. Jest szybkie i uniwersalne. W przypadku modeli wymagających większej szczegółowości możesz użyć 0,16 mm lub 0,12 mm. W przypadku dużych elementów funkcjonalnych sensowne może być natomiast 0,24 mm lub 0,28 mm, jeśli pozwala na to profil i geometria.
Niższa warstwa nie oznacza automatycznie lepszego elementu. Uzyskasz gładszą powierzchnię w kierunku Z, ale druk potrwa dłużej i czasami uwydatnią się inne wady, na przykład przegrzewanie małych detali. Wyższa warstwa skróci druk, ale wymaga większego przepływu materiału i może pogorszyć nawisy.
Praktyczne wskazówki:
Bambu Studio oferuje kilka typów podpór, w tym podpory drzewiaste. Zanim włączysz podpory dla całego modelu, spróbuj go obrócić. Często wystarczy zmienić orientację o 45 lub 90 stopni, aby podpory niemal zniknęły.
W przypadku podpór zwróć szczególną uwagę na:
Jeśli masz AMS, bardzo kuszące jest użycie PETG jako warstwy oddzielającej dla PLA lub odwrotnie. Działa to dobrze, ponieważ materiały słabiej się ze sobą sklejają. Trzeba jednak liczyć się z dłuższym drukiem i większym zużyciem materiału z powodu płukania. W przypadku jednego małego punktu podparcia często nie ma to sensu. Przy złożonym modelu z dużą powierzchnią kontaktu — już tak.
Jeśli podporę trudno usunąć, nie zwiększaj od razu gwałtownie szczeliny. Zbyt duża szczelina pogorszy dolną powierzchnię modelu. Zmieniaj wartości stopniowo i drukuj mały wycinek problematycznej części.
Widoczny szew jest typową cechą druku FDM. Bambu Studio pozwala wpływać na jego położenie. W przypadku modeli dekoracyjnych ukryj go z tyłu lub w narożniku. W przypadku elementów cylindrycznych lepsze może być losowe rozmieszczenie, ale tylko jeśli nie przeszkadzają Ci drobne kropki na obwodzie.
Czystsze ścianki uzyskasz dzięki:
Górną powierzchnię dostraja się głównie za pomocą przepływu, liczby górnych warstw i wzoru wypełnienia. Jeśli górna powierzchnia ma dziury, dodaj górne warstwy lub zwiększ gęstość wypełnienia pod nią. Jeśli jest szorstka i zalana materiałem, sprawdź Flow Rate.
Elementy funkcjonalne zwykle potrzebują większej liczby ścianek, a nie tylko większego wypełnienia. Zamiast 2 ścianek i 50% wypełnienia spróbuj użyć 4 ścianek i 25 do 35% wypełnienia. Często uzyskasz mocniejszy i czystszy element bez niepotrzebnego wydłużania czasu druku.
W przypadku AMS najważniejsze jest prawidłowe przypisanie filamentów i odpowiednie ustawienie płukania. Bambu Studio bardzo ułatwia druk wielomateriałowy, ale praw fizyki nie da się ominąć. Przy przejściu z czarnego na biały potrzebujesz znacznie większej ilości materiału do przepłukania niż między podobnymi kolorami.
Praktyczne wskazówki:
Nowsze wersje Bambu Studio dodają również funkcje mieszania i sterowania przejściami kolorów. Traktuj je jako narzędzia zaawansowane. W przypadku ważnego zlecenia zawsze najpierw wydrukuj małą próbkę, ponieważ podgląd koloru może nie odpowiadać dokładnie rezultatowi uzyskanemu przy konkretnym filamencie i geometrii.
Najpierw wysusz filament, szczególnie PETG, TPU i nylon. Następnie obniż temperaturę o 5 °C i sprawdź, czy przepływ nie jest niepotrzebnie zbyt wysoki. W przypadku bardzo błyszczących filamentów może pomóc nieco wolniejszy druk.
Uruchom kalibrację Flow Dynamics. Jeśli problem pozostanie, zmniejsz prędkość zewnętrznej ścianki lub przyspieszenie. W przypadku małych elementów technicznych czysty narożnik jest ważniejszy niż rekordowy czas druku.
Sprawdź Flow Rate. Zalana górna powierzchnia oznacza zbyt dużą ilość materiału, a przerwy — zbyt małą ilość materiału lub zbyt małą liczbę górnych warstw. Pomóc może również zmniejszenie prędkości górnej warstwy.
Podnieś temperaturę, zmniejsz prędkość, sprawdź przepływ objętościowy i wysusz filament. W przypadku elementów wymagających wytrzymałości stosuj więcej ścianek i właściwą orientację modelu.
Wyczyść płytę, sprawdź wybór podkładki w Bambu Studio i uruchom poziomowanie. Jeśli odklejają się rogi, dodaj brim i ogranicz przeciąg.
Po kilku tygodniach użytkowania możesz mieć w Bambu Studio wiele własnych profili. Jeśli nie nazwiesz ich rozsądnie, szybko stracisz orientację. Polecam prosty format:
Materiál - značka/barva - účel - tryska
Na przykład:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Gdy zmieniasz tylko proces, nazwij go według rezultatu: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl. Unikniesz profili typu test2 final opravdu final, których za miesiąc nikt nie zrozumie.
W przypadku zwykłego druku z PLA na dyszy 0,4 mm zacznij od następujących ustawień:
W przypadku PETG zwróć większą uwagę na suszenie, ostrożniejsze chłodzenie i czystą płytę. W przypadku ASA i ABS zadbaj o otoczenie drukarki, a nie tylko o slicer. W przypadku TPU zwolnij i nie próbuj drukować z prędkością PLA.
Bambu Studio potrafi wiele rzeczy robić automatycznie, ale najlepsze rezultaty pojawiają się wtedy, gdy wiesz, które ustawienie rozwiązuje dany problem. Dla nowego filamentu stwórz prosty rytuał: właściwy profil, pierwsza warstwa, Flow Dynamics, Flow Rate, a następnie temperatura i prędkość.
Jeśli wydruk się nie uda, nie zmieniaj dziesięciu wartości naraz. Znajdź objaw, zmień jedną rzecz i wydrukuj mały test. To właśnie takie spokojne podejście odróżnia przypadkowe dostrajanie od powtarzalnego druku.


