Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
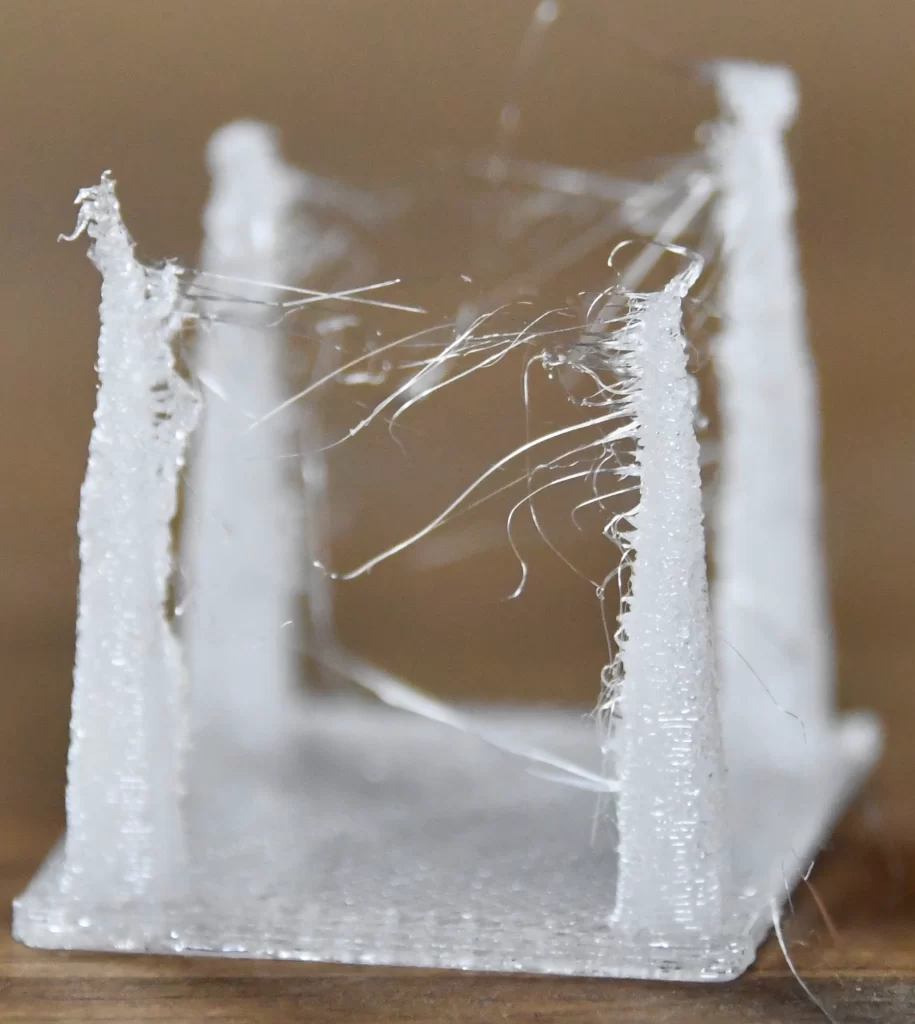
Latem w druku 3D często pojawiają się problemy, z którymi zimą prawie w ogóle nie trzeba się mierzyć: większe stringowanie, bardziej matowa lub chropowata powierzchnia, drobne pęcherzyki w ściankach, trzaski z dyszy, a czasem także zacinanie się podczas wymiany materiału. Winą nie musi być od razu niewłaściwy profil w slicerze. Często wystarczy, że szpula leżała przez kilka dni lub tygodni w pomieszczeniu o wyższej wilgotności.
Nie oznacza to jednak, że trzeba suszyć każdą szpulę przed każdym drukiem. W przypadku PLA wilgoć rzadziej jest głównym problemem niż przy nylonie, TPU lub materiałach podporowych. PETG znajduje się pośrodku: można z niego drukować bez idealnego suszenia, ale gdy zawilgotnieje, zaczyna zachowywać się znacznie gorzej. Celem jest rozpoznanie, kiedy suszenie rzeczywiście pomoże, a kiedy lepiej najpierw poszukać błędu w temperaturze, retrakcjach, chłodzeniu lub przepływie.
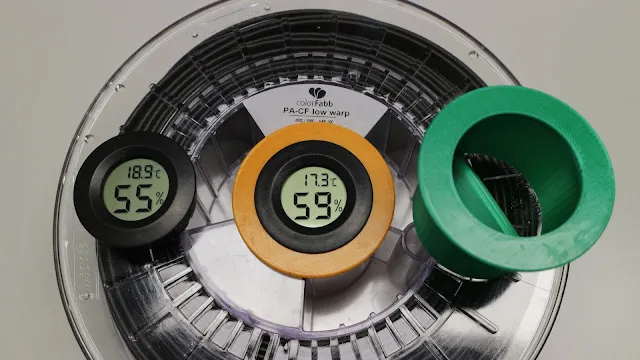
Filamenty są w różnym stopniu higroskopijne, czyli pochłaniają wodę z powietrza. Latem w Czechach występują naprzemiennie upały, otwarte okna, burze i wyższa wilgotność względna. Dlatego szpula pozostawiona na uchwycie obok drukarki może po kilku dniach drukować inaczej niż świeżo rozpakowany materiał.
Problem ujawnia się głównie podczas nagrzewania w hotendzie. Woda zamknięta w tworzywie zaczyna zamieniać się w parę, zakłóca płynne wytłaczanie i pogarsza łączenie warstw. Czasem słychać to jako delikatne trzaski lub syczenie. Innym razem nie słychać nic, ale wydruk jest bardziej włochaty, mniej wytrzymały lub ma drobne kratery na powierzchni.
Jest to bardziej widoczne w drukarkach z automatyczną wymianą materiału, wieloma narzędziami lub długimi ścieżkami podawania. Podczas wymian materiał jest wielokrotnie nagrzewany, chłodzony, wycofywany i ponownie wprowadzany. Wilgotny filament łatwiej powoduje wtedy stringowanie w hotendzie, wyciąga cienkie włókna i może powodować problemy z wprowadzaniem kolejnego koloru lub materiału.
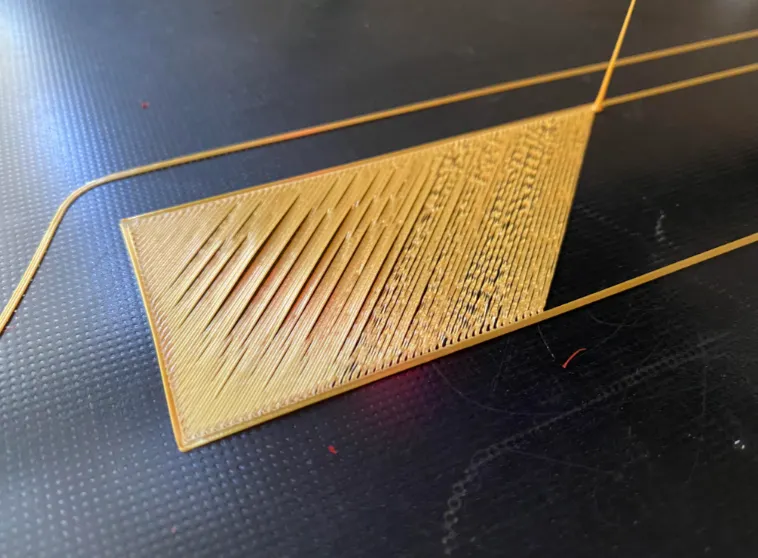
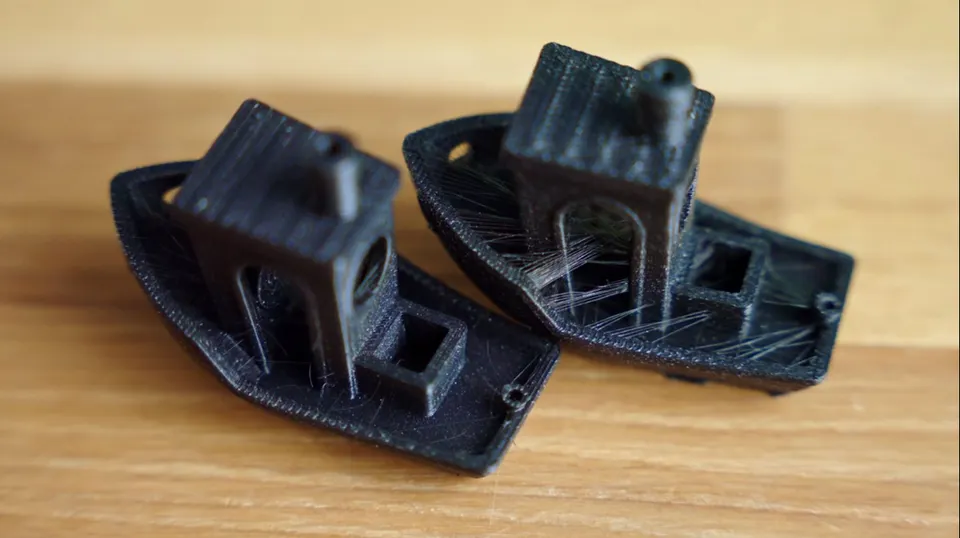
Najbardziej wiarygodne jest jednoczesne występowanie kilku objawów. Jeden włosek na modelu nie jest jeszcze dowodem, że szpula jest wilgotna.
W przypadku PETG i TPU trzeba pamiętać, że pewien poziom stringowania jest normalny nawet przy suchym materiale. Jeśli jednak ten sam profil wcześniej drukował czysto, a po kilku wilgotnych dniach nagle tworzy pajęczyny, suszenie jest bardzo rozsądnym pierwszym krokiem.
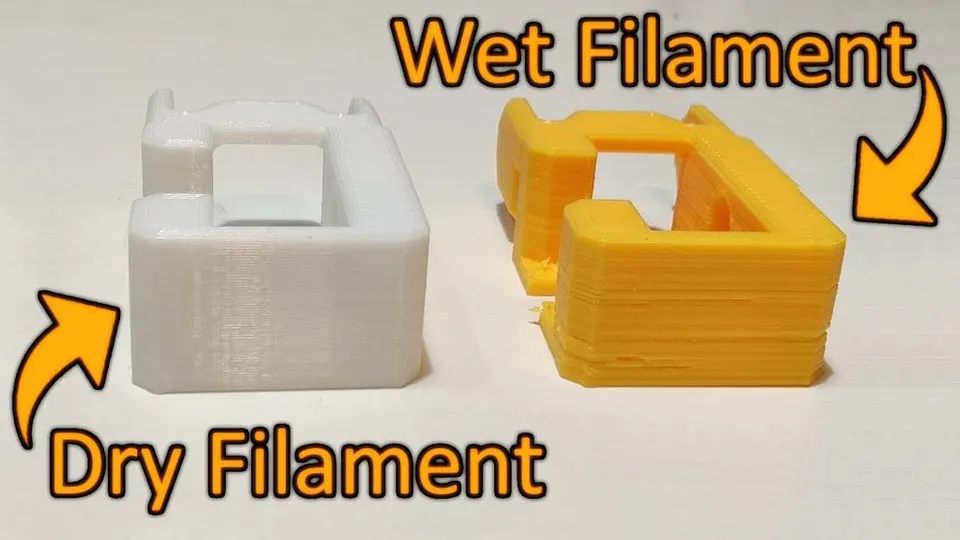
Zanim włożysz szpulę do suszarki na kilka godzin, wykonaj krótką kontrolę. Zaoszczędzisz czas i unikniesz rozwiązywania suszeniem problemu z ustawieniami.
Praktyczna zasada: jeśli słyszysz trzaski z dyszy i jednocześnie widzisz pęcherzyki lub nieregularną powierzchnię, suszenie ma dużą szansę pomóc. Jeśli widzisz tylko stringowanie bez innych objawów, najpierw sprawdź temperaturę i retrakcje.
PLA jest najpopularniejszym materiałem, a jednocześnie materiałem, w przypadku którego wilgoć jest często przeceniana. Zwykła szpula PLA, otwarta przez kilka dni w normalnym mieszkaniu, zazwyczaj nie wymaga natychmiastowego suszenia. Jeśli drukuje czysto, warstwy dobrze się trzymają i nie powoduje większego stringowania niż zwykle, zostaw ją w spokoju.
Suszenie PLA ma sens głównie w następujących sytuacjach:
W przypadku PLA trzymaj się niskich temperatur. Zwykle wystarcza 45 až 50 °C przez 4 až 6 godzin. Nie przegrzewaj go w piekarniku bez kontroli temperatury. PLA stosunkowo szybko mięknie, a niedokładny piekarnik może odkształcić lub skleić szpulę oraz filament.
PETG gorzej znosi wilgoć niż PLA, a jednocześnie z natury łatwo wypływa z dyszy. Dlatego czasem trudno rozpoznać, czy problem leży w materiale, czy w profilu. Jeśli PETG nagle znacznie bardziej stringuje, pozostawia na powierzchni drobne wypustki, pryska z dyszy lub ma spieniony wygląd, warto je wysuszyć.
W przypadku PETG przyjmij około 55 až 65 °C przez 4 až 8 godzin, zależnie od tego, jak długo szpula była otwarta. W przypadku transparentnego i błyszczącego PETG wilgoć jest szybciej widoczna na powierzchni, ponieważ pęcherzyki i zmętnienie pogarszają wygląd optyczny. W przypadku elementów technicznych ważniejsze są wytrzymałość warstw i równomierne wytłaczanie.
Po wysuszeniu PETG nie zostawiaj go ponownie na otwartym uchwycie przez kilka dni. Najlepiej drukować bezpośrednio z suchego boxa albo po drukowaniu odłożyć szpulę do zamkniętego pojemnika z żelem krzemionkowym.
Nylon, czyli PA, traktuj jako materiał, który należy suszyć profilaktycznie. W jego przypadku pytanie nie brzmi, czy kiedyś zawilgotnieje, ale jak szybko. Otwarta szpula nylonu może bardzo szybko pogorszyć jakość druku w letniej wilgotności, dlatego przy dłuższych wydrukach warto podawać materiał bezpośrednio z suchego lub podgrzewanego boxa.
Typowymi objawami wilgotnego nylonu są trzaski z dyszy, pęcherzyki, włochata powierzchnia, słabsze warstwy i gorsza stabilność wymiarowa. W przypadku nylonów z wypełnieniem, na przykład włóknem węglowym, zawsze kieruj się zaleceniami producenta konkretnego filamentu. Ogólnie nylon często suszy się w temperaturze około 70 až 80 °C przez 6 až 12 godzin. Niektóre materiały wymagają dokładniejszej procedury i większej stabilności temperatury, niż może zapewnić zwykły domowy piekarnik.
W przypadku nylonu nie wystarczy raz wysuszyć szpuli, a potem zostawić ją na stole przez tydzień. Wysuszyć, drukować z suchego boxa, po drukowaniu ponownie zamknąć – to procedura, która ma największy sens w przypadku PA.
Konkretne wartości zawsze sprawdzaj u producenta filamentu. Mieszanki różnią się od siebie, a szpule mogą nie wytrzymywać takiej samej temperatury jak sam materiał.
| Materiał | Kiedy suszyć | Orientacyjna temperatura | Orientacyjny czas |
|---|---|---|---|
| PLA | Przy objawach, po dłuższym przechowywaniu w otwarciu, przed wymagającym drukiem wielokolorowym | 45 až 50 °C | 4 až 6 h |
| PETG | Przy nasilonym stringowaniu, pęcherzykach, trzaskach lub gorszej powierzchni | 55 až 65 °C | 4 až 8 h |
| Nylon / PA | Profilaktycznie przed drukowaniem, najlepiej drukować z suchego boxa | 70 až 80 °C | 6 až 12 h |
| TPU | Przy stringowaniu, pęcherzykach i miękkim, nieregularnym wytłaczaniu | 50 až 60 °C | 4 až 8 h |
| PVA / BVOH | Niemal zawsze chronić przed powietrzem, suszyć zgodnie z zaleceniami producenta | zgodnie z zaleceniami producenta | zgodnie z zaleceniami producenta |
Jeśli używasz kartonowych szpul lub szpul z klejonym rdzeniem, kontroluj również wytrzymałość samej szpuli. Materiał być może wytrzymałby wyższą temperaturę, ale szpula może się odkształcić, rozkleić lub zacząć ocierać w podajniku.
Najlepsza jest dedykowana suszarka do filamentu z wentylatorem i regulacją temperatury. W przypadku zwykłych materiałów wystarczy model, który stabilnie utrzymuje temperaturę i umożliwia odprowadzanie wilgotnego powietrza. Niektóre suszarki pozwalają drukować bezpośrednio z boxa, co jest szczególnie przydatne w przypadku PETG, TPU i nylonu.
Dobrze sprawdza się również suszarka do żywności, jeśli mieści się w niej szpula i potrafi utrzymywać niskie temperatury. Zaletą jest cyrkulacja powietrza. Wadą bywa większy hałas oraz konieczność modyfikacji półek lub pokrywy.
Piekarnik jest rozwiązaniem awaryjnym. Domowe piekarniki często wahają się bardziej, niż pokazuje wyświetlacz, a krótki skok temperatury może uszkodzić PLA lub odkształcić szpulę. Jeśli używasz piekarnika, włóż do środka osobny termometr, poczekaj na ustabilizowanie temperatury i nie używaj trybu powodującego gwałtowne lokalne przegrzanie.
Nie używaj kuchenki mikrofalowej. Filament ani szpula nie są żywnością, a rezultat jest trudny do kontrolowania.
Żel krzemionkowy świetnie pomaga utrzymać niską wilgotność w zamkniętej przestrzeni, ale nie traktuj go jako szybkiego zamiennika suszarki. Jeśli szpula jest już wyraźnie wilgotna, najpierw wysusz ją ciepłem, a dopiero potem zamknij w boxie ze środkiem osuszającym.
W codziennym użytkowaniu sprawdza się prosty system:
W zamkniętych systemach wielomateriałowych pomaga uzupełnienie środka osuszającego i monitorowanie wilgotności wewnątrz. Otwarte systemy bez osłony nie są suchym boxem. Jeśli szpule leżą swobodnie w pomieszczeniu, traktuj je jak filament przechowywany w otwarciu.
Latem nie trzeba robić z każdej szpuli projektu laboratoryjnego. Wystarczy kilka nawyków.
Nowe szpule trzymaj w woreczku, dopóki naprawdę nie będą potrzebne. Po drukowaniu odkładaj rozpakowany materiał do boxa. PLA susz dopiero przy wystąpieniu objawów lub przed ważnym wydrukiem. PETG susz częściej, zwłaszcza gdy powierzchnia ma być czysta. Nylon susz przed użyciem i drukuj z suchego boxa.
Gdy pojawią się problemy, nie zgaduj. Posłuchaj dyszy, obejrzyj powierzchnię, porównaj materiał z inną szpulą i dopiero potem zmieniaj profil. Prawidłowo wysuszony i dobrze przechowywany filament oszczędzi Ci czasu, materiału i niepotrzebnego dostrajania slicera.


