Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
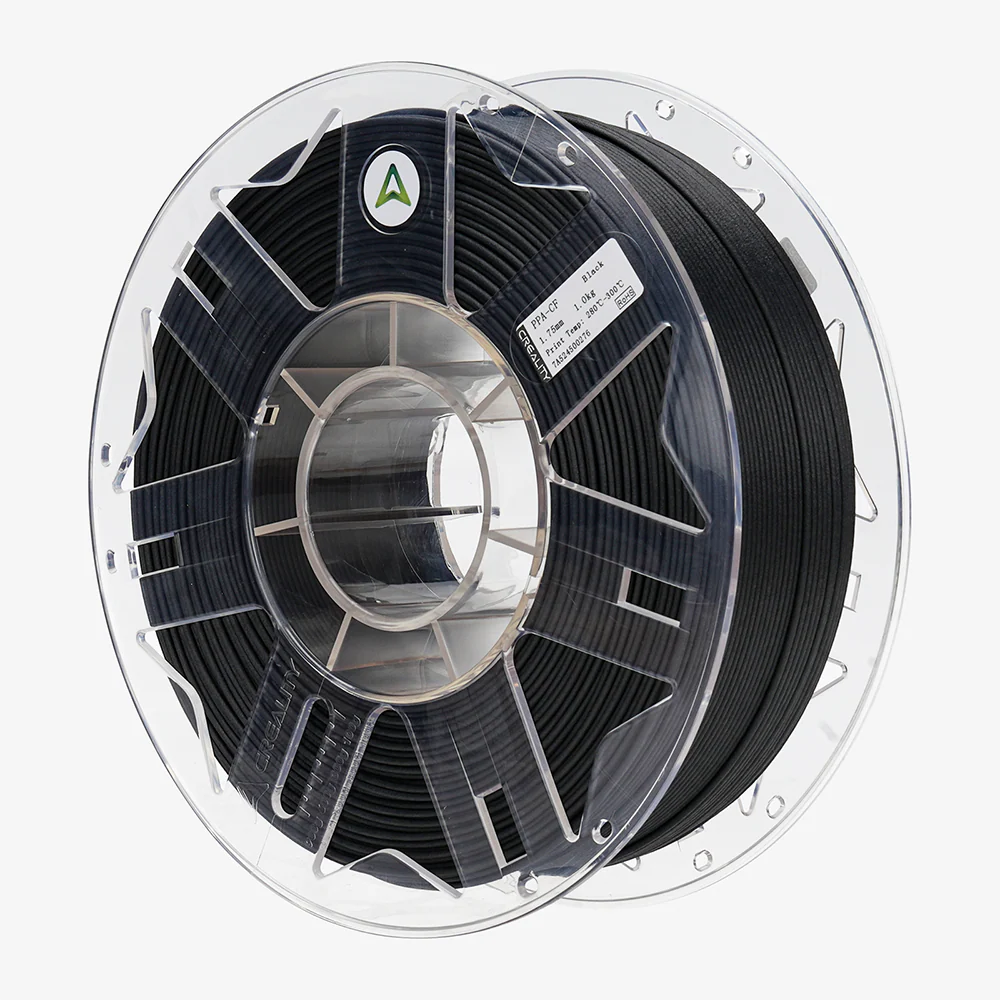
Poliamidy wypełnione włóknem węglowym należą do materiałów, po które sięgamy, gdy PLA, PETG ani ASA już nie wystarczają. Oferują wysoką sztywność, lepszą stabilność wymiarową niż czysty nylon, dobrą odporność na ciepło i profesjonalnie matową powierzchnię. Nie są jednak uniwersalnym rozwiązaniem. Wymagają suchego filamentu, odpornej dyszy, odpowiedniego stołu, a w przypadku większych części często także podgrzewanej lub przynajmniej zamkniętej komory.
Najczęściej spotkamy się z trzema skrótami: PA6-CF, PAHT-CF i PPA-CF. Wszystkie oznaczają poliamid z dodatkiem ciętych włókien węglowych, ale każdy z nich jest przeznaczony do nieco innych zastosowań. PA6-CF to wytrzymały i sztywny nylon techniczny, PAHT-CF to bardziej praktyczny wariant do części narażonych na ciepło i wilgoć, a PPA-CF to najbardziej wydajny wybór do wymagających części konstrukcyjnych.
CF oznacza carbon fiber, czyli włókno węglowe. W filamentach nie chodzi o ciągłe, długie włókno, jak w kompozytach lotniczych, lecz o drobno posiekane włókna rozproszone w tworzywie. Ich zadaniem jest wzmocnienie materiału, zwiększenie sztywności i ograniczenie skurczu podczas druku.
Włókna węglowe zwykle zapewniają następujące zalety:
Mają jednak także wady. Włókna węglowe są ścierne, dlatego szybko niszczą mosiężne dysze. Zmniejszają również rozciągliwość materiału. Części są sztywne i wytrzymałe, ale przy złym projekcie lub nieprawidłowej orientacji warstw mogą pęknąć wcześniej niż bardziej elastyczny, niewypełniony nylon.
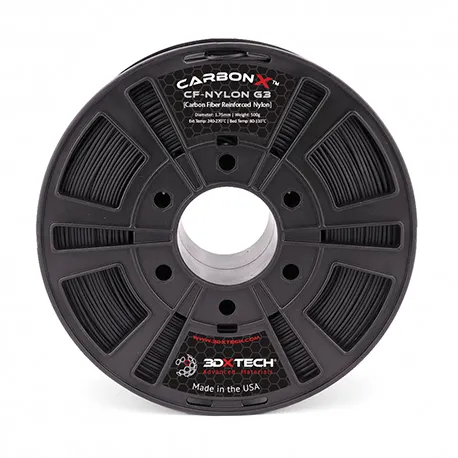
PA6-CF to nylon 6 wzmocniony włóknem węglowym. Jest popularny w przypadku uchwytów, wsporników, przyrządów, osłon, części maszyn i prototypów funkcjonalnych, w których ważna jest wytrzymałość i sztywność. W stanie suchym często zapewnia bardzo dobre parametry mechaniczne i wysoką odporność temperaturową.
Typowe zastosowania:
Największą słabością PA6-CF jest wilgoć. PA6 należy do poliamidów, które bardzo łatwo pochłaniają wodę. Mokry filament podczas druku strzela, tworzy pęcherzyki, powierzchnia staje się włochata, a wytrzymałość części spada. W przypadku precyzyjnych części pochłonięta wilgoć może dodatkowo zmienić wymiary po wydrukowaniu.
Jeśli chcesz uzyskać dobry rezultat z PA6-CF, traktuj suszenie jako obowiązkowy etap. Nie wystarczy, że filament był nowy i zapakowany próżniowo. W przypadku nylonów technicznych często suszy się również nową szpulę, drukuje bezpośrednio z suchego pojemnika, a po zakończeniu druku ponownie zamyka materiał z żelem krzemionkowym.
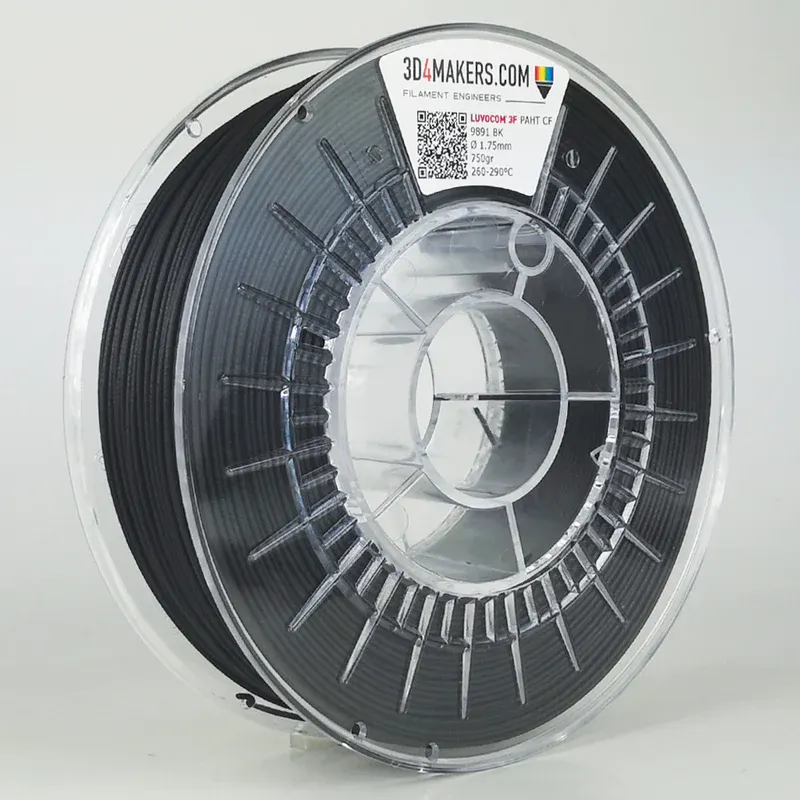
PAHT-CF oznacza high temperature polyamide z włóknem węglowym. W praktyce jest to często mieszanka poliamidów zaprojektowana tak, aby wytrzymywała wyższe temperatury, zapewniała dobrą stabilność wymiarową i nie była tak wrażliwa na wodę jak klasyczny PA6.
PAHT-CF to dobry wybór, gdy potrzebujesz części, która będzie działać w rzeczywistych warunkach, ale nie chcesz sięgać po najdroższe i najbardziej wymagające materiały PPA. Nadaje się do przyrządów warsztatowych, części znajdujących się w pobliżu silników i elektroniki, uchwytów, osłon, zacisków oraz małych serii komponentów funkcjonalnych.
W porównaniu z PA6-CF PAHT-CF sprawdza się lepiej w następujących sytuacjach:
PAHT-CF nadal wymaga suszenia, twardej dyszy i dobrego ustawienia pierwszej warstwy. Nie jest to materiał do taniej, otwartej drukarki bez modyfikacji. W porównaniu z PA6-CF może jednak być bardziej tolerancyjny w codziennym użytkowaniu, a w przypadku niektórych mieszanek lepiej zachowywać właściwości nawet po zawilgoceniu.
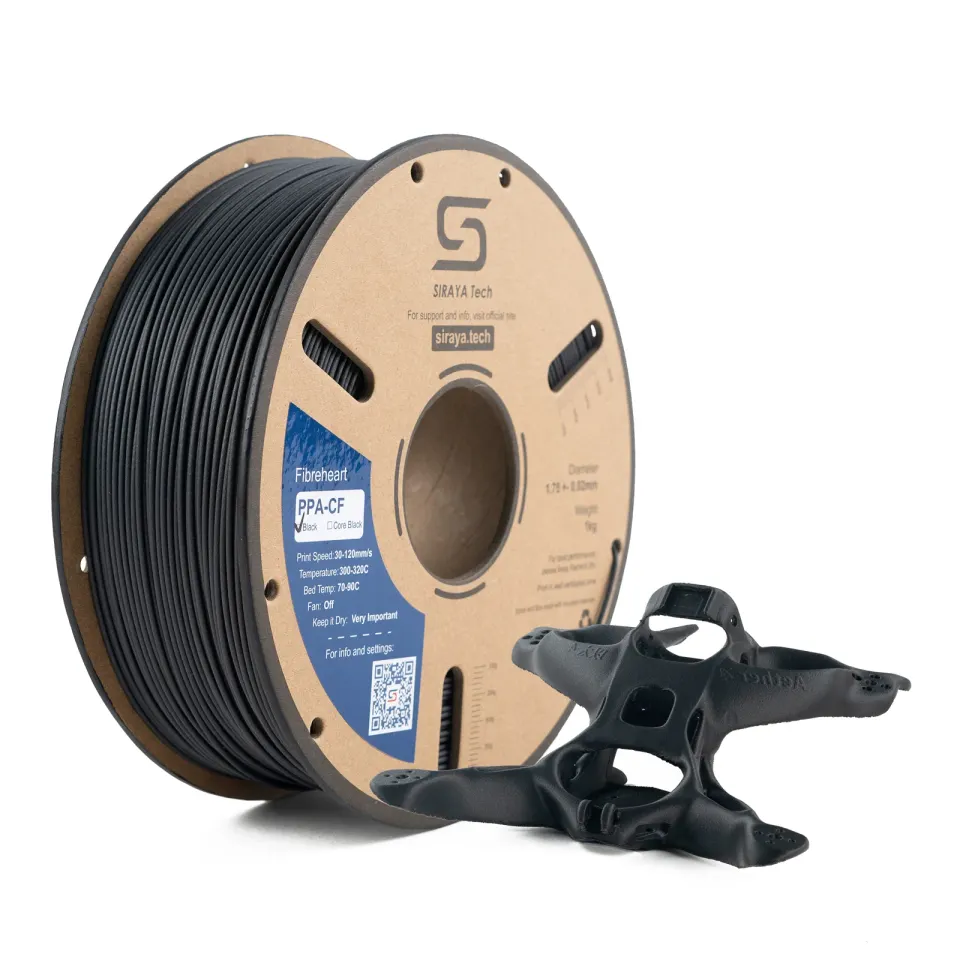
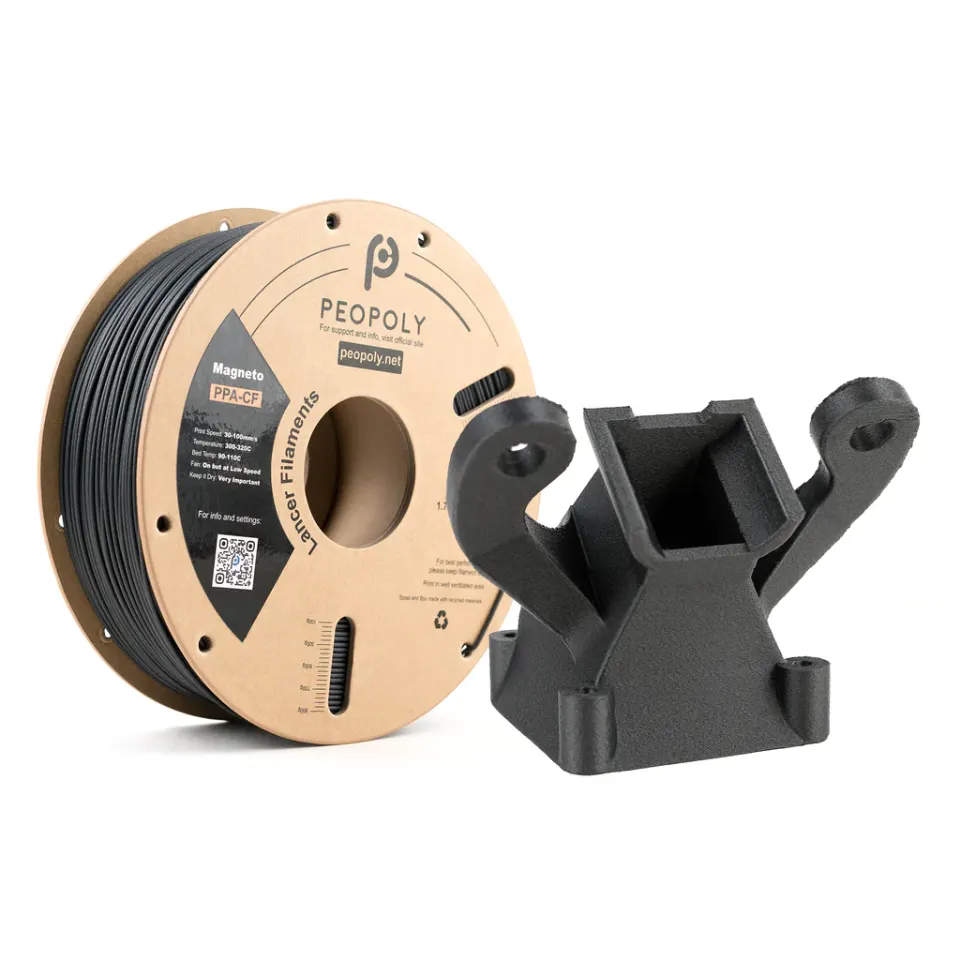
PPA-CF to poliftalamid wzmocniony włóknem węglowym. PPA należy do bardziej wydajnych poliamidów i stosuje się go tam, gdzie potrzebna jest większa wytrzymałość, sztywność, odporność chemiczna i stabilność termiczna. W praktyce jest to materiał do części, które mają zbliżyć się do zastosowań przemysłowych.
PPA-CF ma sens w przypadku:
W porównaniu z PA6-CF i PAHT-CF PPA-CF może zapewnić większą wytrzymałość na rozciąganie, wyższy moduł sprężystości i większy zapas odporności termicznej. Jest jednak bardziej wymagający dla drukarki. Wymaga wysokiej temperatury dyszy, wysokiej temperatury stołu, stabilnej komory i starannego suszenia. W przypadku większych części warto uwzględnić wydruki testowe, ponieważ geometria, orientacja i wyżarzanie mają duży wpływ na rezultat.
| Materiał | Mocna strona | Słaba strona | Kiedy go wybrać |
|---|---|---|---|
| PA6-CF | Bardzo dobra sztywność i wytrzymałość | Wysoka wrażliwość na wilgoć | Części obciążane mechanicznie, przyrządy, wsporniki |
| PAHT-CF | Lepsza stabilność w wysokiej temperaturze i wilgoci | Nadal wymaga suszenia i druku w zamkniętej komorze | Części funkcjonalne do pracy, osłony, zaciski, małe serie |
| PPA-CF | Najwyższa wydajność i zapas odporności termicznej | Wyższa cena i większe wymagania wobec drukarki | Części konstrukcyjne, automotive, zastosowania przemysłowe |
Jeśli wybierasz swój pierwszy nylon węglowy, PAHT-CF jest często najbardziej rozsądnym wyborem na początek. Wybierz PA6-CF, gdy zależy Ci na wysokiej wytrzymałości i masz opanowane suszenie. Sięgnij po PPA-CF dopiero wtedy, gdy naprawdę potrzebujesz jego wyższej wydajności i masz drukarkę, która poradzi sobie ze stabilnym drukiem w wysokiej temperaturze.
W przypadku wszystkich trzech materiałów obowiązuje kilka wspólnych wymagań.
Użyj dyszy hartowanej, ze stali nierdzewnej, rubinowej, wolframowej lub innej odpornej na ścieranie. Mosiężna dysza bardzo szybko zużywa się podczas druku filamentami węglowymi. Prowadzi to do gorszej dokładności, szerszej ścieżki, wyciekania materiału, a ostatecznie do nieprzewidywalnych wymiarów.
W przypadku części technicznych często warto użyć dyszy 0,6 mm. Lepiej przepuszcza materiał wypełniony włóknem, zmniejsza ryzyko zatykania i umożliwia zastosowanie mocniejszych obrysów. Dysza 0,4 mm również jest użyteczna, ale musi być wysokiej jakości i czysta.
Należy liczyć się z temperaturami wynoszącymi około 260-310 °C, zależnie od konkretnego filamentu. PAHT-CF często drukuje się w zakresie około 260-290 °C, PA6-CF w temperaturze około 280-300 °C, a PPA-CF około 280-310 °C. Zawsze kieruj się profilem konkretnej marki, ponieważ mieszanki różnią się między sobą.
Poliamidy mają specyficzne wymagania dotyczące przyczepności. Dobrze sprawdzają się specjalne powierzchnie nylonowe, garolit, odpowiedni stół techniczny lub PEI z warstwą separującą, zgodnie z zaleceniami producenta. Klej nie służy wyłącznie poprawie przyczepności — często działa również jako warstwa separacyjna, dzięki czemu powierzchnia nie zostaje uszkodzona podczas zdejmowania części.
Zamknięta komora znacznie zwiększa szanse na uzyskanie prostego elementu bez pękania i odkształceń. W przypadku mniejszych części czasami można odnieść sukces bez aktywnego ogrzewania, ale przy większych komponentach technicznych stabilna temperatura otoczenia ma kluczowe znaczenie. W przypadku PPA-CF i większych części PA komora jest praktycznie koniecznością.
Pojemnik z osuszaniem nie jest dodatkiem zapewniającym wygodę, lecz częścią procesu. Wysusz materiał przed drukiem, drukuj bezpośrednio z pojemnika, a po zakończeniu druku przechowuj go zamkniętego. Celem jest utrzymanie niskiej wilgotności względnej przy filamencie, najlepiej poniżej 20 %.
Konkretny profil zawsze dostosuj do marki filamentu i drukarki, ale podczas pierwszego testu możesz kierować się następującymi zasadami:
W przypadku części technicznych często większy sens ma zastosowanie 4-6 obrysów i wypełnienia 30-50% niż 2 obrysów i wypełnienia 100%. Wytrzymałość w rzeczywistym zastosowaniu zależy zazwyczaj od orientacji warstw, obrysów i geometrii, a nie tylko od procentowej wartości wypełnienia.
W przypadku poliamidów węglowych bardzo ważna jest różnica między wytrzymałością w płaszczyźnie warstw a wytrzymałością między warstwami. Części są zazwyczaj najbardziej wytrzymałe w kierunku włókien i obrysów. Jeśli projektujesz uchwyt, hak lub dźwignię, ustaw model tak, aby główne naprężenia rozciągające nie działały w poprzek warstw.
Praktyczny przykład: wspornik obciążony na zginanie nie powinien być ustawiony tak, aby siła próbowała odrywać warstwy od siebie. Lepsza jest orientacja, w której główne obciążenie rozciągające przejmują ciągłe obrysy. Jeśli geometria na to nie pozwala, dodaj zaokrąglenia, żebra, większy przekrój lub mechaniczne połączenie śrubowe.
Filament węglowy nie zastąpi złego projektu. Wytrzymały materiał pomoże, ale ostre narożniki wewnętrzne, cienkie przewężenia i obciążenia działające w poprzek warstw nadal pozostaną słabymi punktami.
Wyżarzanie może zwiększyć stabilność termiczną, a czasami także właściwości mechaniczne. W przypadku PA6-CF często stosuje się temperatury około 80-100 °C, dla PAHT-CF około 80-130 °C, a dla PPA-CF nawet wyższe zakresy, zgodnie z zaleceniami producenta. Proces trwa zwykle kilka godzin.
Wyżarzanie może jednak zmienić wymiary, spowodować odkształcenia lub uwydatnić naprężenia wewnętrzne. Dlatego nie warto od razu zaczynać od części końcowej. Najpierw wydrukuj próbkę o podobnej grubości i kształcie, zmierz ją przed wyżarzaniem i po nim, a dopiero potem ustaw kompensację.
Najczęstszym błędem jest drukowanie mokrym filamentem. Można to rozpoznać po strzelaniu w dyszy, pęcherzykach, nierównomiernej ekstruzji, włochatej powierzchni i słabszych warstwach. Rozwiązanie jest proste: wysusz filament i drukuj z suchego pojemnika.
Drugim częstym błędem jest użycie mosiężnej dyszy. Przy kilku gramach materiału może nie wydarzyć się nic dramatycznego, ale podczas dłuższego druku otwór się powiększa, a profil przestaje być prawidłowy. W przypadku filamentów węglowych od początku używaj dyszy odpornej na ścieranie.
Trzecim błędem jest zbyt intensywne chłodzenie. Wentylator pomaga przy zwisach, ale w przypadku nylonów może pogorszyć łączenie warstw i zwiększyć odkształcenia. Zacznij od niskiego chłodzenia lub całkowitego jego wyłączenia i zwiększaj je tylko w takim stopniu, jakiego wymaga geometria.
Czwartym błędem jest nieprawidłowa orientacja modelu. Materiał może mieć świetne parametry tabelaryczne, ale jeśli część jest obciążana w poprzek warstw, rezultat rozczaruje. W przypadku części konstrukcyjnych zaplanuj orientację już na etapie modelowania.
Wybierz PA6-CF, jeśli chcesz uzyskać bardzo sztywną i wytrzymałą część, masz suszarkę oraz pojemnik z osuszaniem i potrafisz kontrolować wilgotność. Materiał nadaje się do przyrządów, uchwytów technicznych i części mechanicznych, które nie będą przez długi czas pracować w mokrym środowisku bez sprawdzenia stabilności wymiarowej.
Wybierz PAHT-CF, jeśli potrzebujesz niezawodnej części użytkowej o dobrej odporności cieplnej i bardziej praktycznym zachowaniu w kontakcie z wilgocią. Dla większości zaawansowanych użytkowników jest to najbardziej uniwersalny wariant z tej trójki.
Wybierz PPA-CF, jeśli potrzebujesz maksymalnej wydajności, wysokiej sztywności, odporności chemicznej i zapasu odporności termicznej oraz jesteś gotowy na bardziej wymagający druk. Ma sens w przypadku części, dla których cena materiału nie jest najważniejszym parametrem i w których opłaca się dopracować proces.
PPA-CF, PA6-CF i PAHT-CF to materiały do naprawdę funkcjonalnego druku 3D. Pozwalają wytwarzać wytrzymałe uchwyty, przyrządy, osłony i części konstrukcyjne używane poza gablotą i poza stanowiskiem testowym. Kluczem do sukcesu nie jest jednak samo kupno drogiej szpuli. Ważne są suszenie, odpowiednia dysza, stabilna temperatura, właściwy stół oraz projekt części dostosowany do kierunku obciążenia.
Jeśli dopiero zaczynasz, wybierz PAHT-CF jako zrównoważony materiał. Jeśli chcesz uzyskać maksymalną wytrzymałość nylonu i potrafisz kontrolować wilgoć, sięgnij po PA6-CF. Jeśli zajmujesz się naprawdę wymagającymi zastosowaniami przemysłowymi, PPA-CF zapewni największy zapas możliwości, ale także najsurowiej oceni niedopracowany proces druku.


