Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
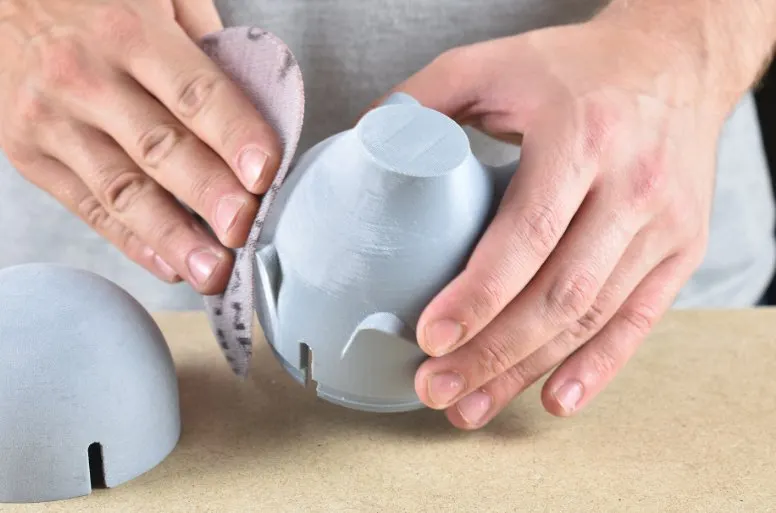
Wydruk po zdjęciu z podłoża nie musi być jeszcze gotowym produktem. W przypadku funkcjonalnego uchwytu często wystarczy usunąć podpory i wygładzić krawędzie, ale w przypadku dekoracji, dodatków cosplay, obudów elektroniki lub modeli prezentowych o efekcie decyduje właśnie postprocessing. Dzięki niemu znikają widoczne warstwy, łączenia między częściami i drobne wady druku. Efekt może wtedy przypominać plastik formowany wtryskowo, lakierowany prototyp lub ręcznie wykonany model.
Dobra wiadomość jest taka, że nie potrzebujesz profesjonalnej lakierni. Musisz wiedzieć, jaki materiał obrabiasz, jak gładką powierzchnię chcesz uzyskać i w jakiej kolejności wykonywać poszczególne kroki. Najczęstszym błędem jest rozpoczęcie od zbyt drobnego papieru ściernego, nałożenie zbyt dużej ilości szpachli, pośpiech przy lakierowaniu lub użycie rozpuszczalnika do materiału, do którego się nie nadaje.
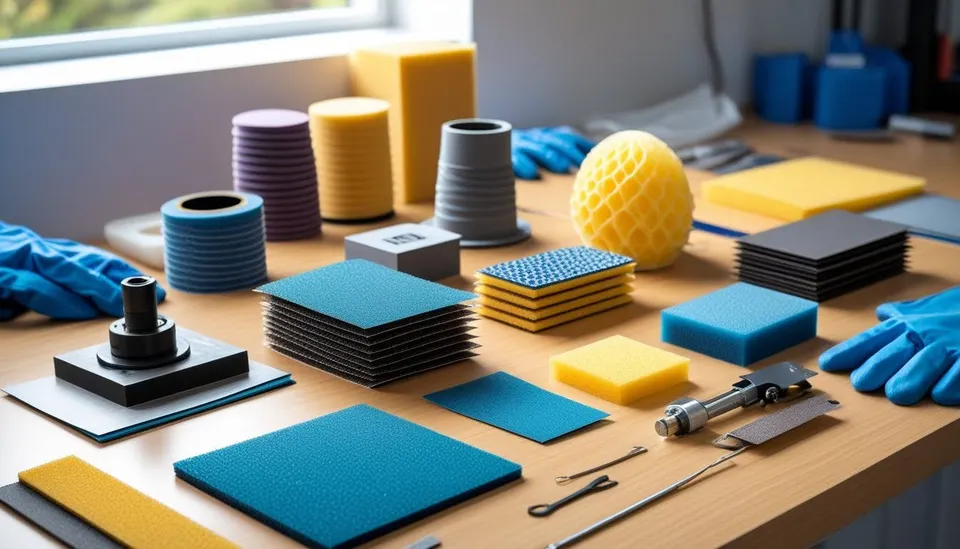
Podstawowy zestaw do większości wydruków FDM jest prosty: ostry nóż segmentowy lub skalpel, pilniki iglaki, papiery ścierne o gradacji około 120, 180, 240, 400, 600 i 1000, gąbka ścierna, klej cyjanoakrylowy, dwuskładnikowy epoksyd, podkład w sprayu, drobna szpachla modelarska, farba podkładowa, farba nawierzchniowa i ewentualnie lakier bezbarwny. Przydadzą się także respirator, rękawiczki, okulary ochronne i dobra wentylacja.
W przypadku większych modeli warto dodać klocek szlifierski. Palce kopiują nierówności i łatwo tworzą fale, podczas gdy płaski klocek utrzymuje powierzchnię równą. Do zakrzywionych powierzchni lepsza jest elastyczna gąbka ścierna. Do małych detali użyj pilnika, patyczka kosmetycznego z przyklejonym papierem ściernym lub paska papieru ściernego złożonego na wykałaczce.
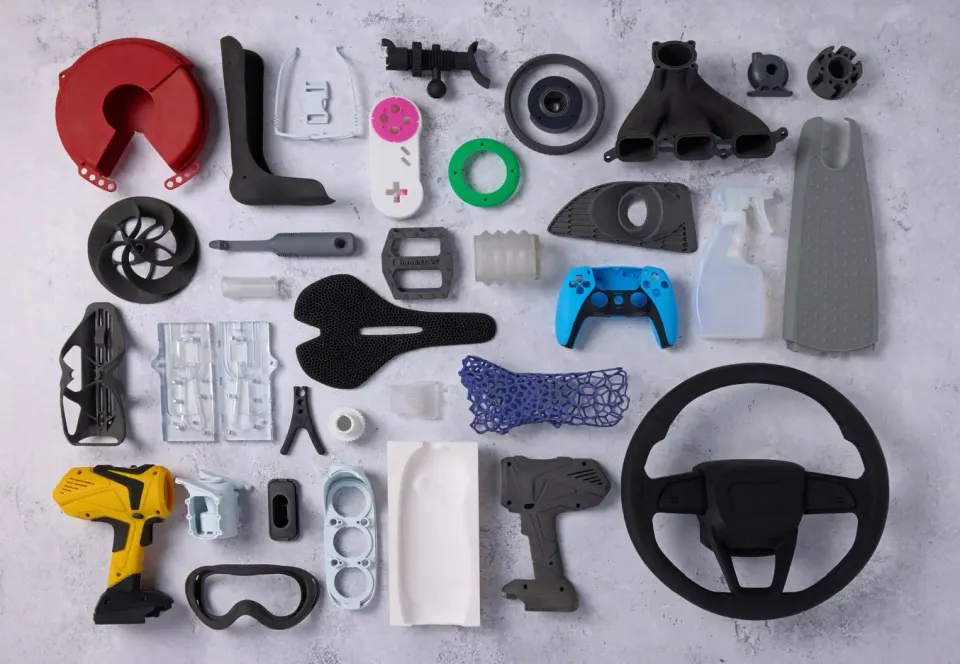
Inną metodę wybierzesz do figurki na półkę, a inną do obciążonego uchwytu samochodowego. Model dekoracyjny może mieć warstwy ukryte pod szpachlą, podkładem i lakierem. Część funkcjonalna nie może jednak stracić dokładności, elastyczności ani wytrzymałości. Każda warstwa szpachli i farby dodaje materiał. W przypadku otworów, gwintów, zatrzasków i powierzchni pasowanych chroń wymiary taśmą maskującą lub po zakończeniu ostrożnie oczyść je ponownie.
W przypadku części, które będą używane na zewnątrz lub wystawione na słońce, pomyśl także o materiale. PLA mięknie w cieple, a postprocessing nie zmieni go w tworzywo odporne na wysoką temperaturę. PETG jest bardziej wytrzymały, ale trudniej się go szlifuje, a niektóre farby słabiej się go trzymają bez dobrego podkładu. ASA i ABS można pięknie wygładzać chemicznie, ale praca z rozpuszczalnikami wymaga znacznie lepszych zasad bezpieczeństwa.
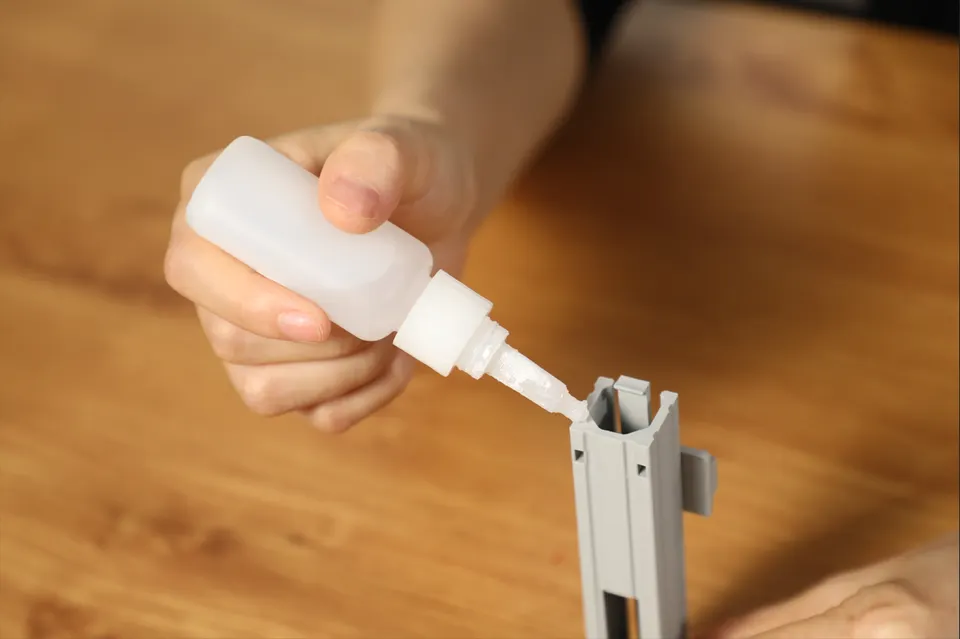
Zanim otworzysz klej, złóż części na sucho. Usuń resztki podpór, nitki, słonią stopę i zgrubienia w miejscu łączenia. Delikatnie zmatów krawędzie papierem ściernym o gradacji około 180–240, aby klej miał się czego mechanicznie trzymać. W przypadku długich połączeń przygotuj zaciski, gumki lub taśmę malarską. W złożonych modelach wykonaj na wewnętrznej stronie małe oznaczenia, aby części nie obróciły się podczas klejenia.
W przypadku PLA najszybszym wyborem jest klej cyjanoakrylowy. Rzadki klej wnika w precyzyjne łączenie, żelowy lepiej wypełnia niewielką szczelinę i mniej spływa. Aktywator przyspiesza utwardzanie, ale może pozostawić białawy nalot, dlatego używaj go oszczędnie i najlepiej z dala od widocznych powierzchni.
PETG bywa bardziej oporny przy klejeniu. Do lekkich dekoracyjnych połączeń może sprawdzić się klej cyjanoakrylowy, natomiast do mocniejszych konstrukcji lepszy będzie dwuskładnikowy epoksyd lub klej przeznaczony do tworzyw sztucznych. Wcześniej odtłuść i zmatów łączenie. Jeśli połączenie jest obciążone, nie polegaj wyłącznie na kleju. Dodaj kołki, zamki, śruby, zatopione druty lub drukowane trzpienie.
ABS i ASA można również kleić rozpuszczalnikowo, ponieważ powierzchnię można częściowo nadtrawić, a połączenie po odparowaniu rozpuszczalnika zachowuje się bardziej jak zespawany plastik. Jest to mocne rozwiązanie, ale mniej wybacza błędy i wymaga wentylacji, rękawic oraz ostrożności. W przypadku dużych części praktyczniejszy jest epoksyd, ponieważ daje czas na precyzyjne dopasowanie.
W przypadku elastycznych materiałów, takich jak TPU, pamiętaj, że sztywne, kruche połączenie może odspoić się podczas zginania. Wybierz elastyczny klej kontaktowy lub poliuretanowy i zawsze przetestuj go na odciętym kawałku.
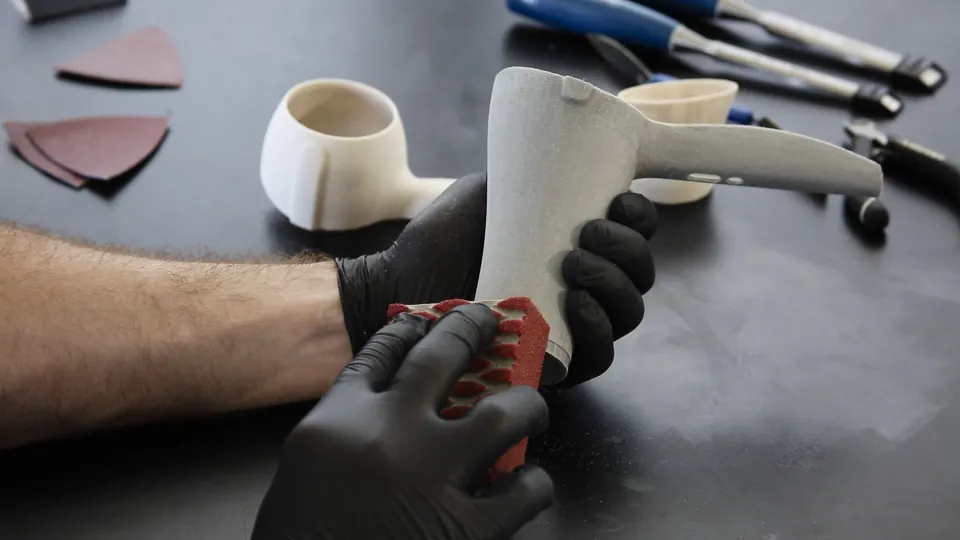
Szlifowanie nie polega na wzięciu najdrobniejszego papieru i długim czekaniu. Zacznij od takiej gradacji, jaka jest konieczna, ale nie grubszej. Jeśli musisz wyrównać warstwy, resztki podpór lub przejście między dwiema sklejanymi częściami, zacznij od gradacji około 120–180. Gdy kształt będzie odpowiedni, przejdź do 240, następnie 400, a w przypadku powierzchni przeznaczonej do malowania do 600–1000. Pomijanie gradacji pozornie oszczędza czas. Drobny papier nie usuwa szybko rys po grubym szlifowaniu.
PLA szlifuj raczej z lekkim naciskiem. Podczas długiego szlifowania na sucho tworzywo się nagrzewa, mięknie i zaczyna się mazać. Pomagają krótkie ruchy, częste czyszczenie papieru, a przy drobniejszych etapach szlifowanie na mokro. PETG również może się podczas szlifowania mazać i ciągnąć, dlatego lepszy będzie ostry papier ścierny, mniejszy nacisk i większa cierpliwość. ABS i ASA szlifuje się przyjemniej, ale pyłu ze szlifowania nie należy wdychać w przypadku żadnego materiału.
Po każdym etapie oczyść część. Pył w rysach myli wzrok, a po naniesieniu podkładu pojawi się jako brudne plamy. Do czyszczenia na sucho wystarczy miękka szczoteczka, a na koniec woda z kroplą detergentu lub odpowiedni odtłuszczacz, zależnie od materiału. Przed malowaniem część musi być całkowicie sucha.
Używaj szpachli do usuwania wad, a nie jako tynku na cały model. Do drobnych szczelin, rys i śladów po podporach wystarczy szpachla modelarska lub akrylowa. Nałóż ją szpachelką albo starą kartą, wciśnij w szczelinę i od razu usuń nadmiar. Im mniej szpachli pozostanie poza wadą, tym mniej trzeba będzie szlifować.
Do większych łączeń i głębszych szczelin odpowiednia jest dwuskładnikowa szpachla poliestrowa lub epoksydowa. Lepiej się trzyma i mniej się zapada, ale szybko twardnieje i ma intensywny zapach, dlatego pracuj małymi porcjami. W przypadku klejonych modeli najlepsza jest zwykle następująca kolejność: skleić, wzmocnić połączenie od wewnątrz, zaszpachlować szczelinę, wyszlifować, nanieść podkład wypełniający, sprawdzić i ponownie lokalnie zaszpachlować.
Podkład w sprayu jest idealny do drobnych warstw po druku FDM. Nie nanoś jednej grubej warstwy. Lepsze są dwie lub trzy cienkie warstwy z czasem na odparowanie. Po utwardzeniu przeszlifuj powierzchnię papierem 400–600. Podkład uwydatnia błędy, więc nie przejmuj się, jeśli pierwsza warstwa pokaże więcej wad niż surowy plastik. Właśnie do tego służy.
W przypadku bardzo gładkich wydruków dekoracyjnych możesz użyć także cienkiej warstwy epoksydowej. Wypełni ona warstwy i utworzy trwałą powierzchnię, ale może zalać detale, zaokrąglić ostre krawędzie i zwiększyć masę. Sprawdza się raczej w cosplayu, rekwizytach i dużych organicznych kształtach niż w precyzyjnych częściach mechanicznych.
Farba nawierzchniowa nigdy nie ukryje złego przygotowania. Jeśli po nałożeniu podkładu widać rysy, będą widoczne także po pomalowaniu, tylko wyraźniej. Po szlifowaniu umyj część, odtłuść ją i pozostaw do wyschnięcia. Usuń pył delikatnym pędzlem lub przedmuchaniem. Na miejscach, które mają zachować dokładne wymiary, zastosuj taśmę maskującą.
Najpierw nakłada się farbę podkładową lub podkład wypełniający. W przypadku PLA i PETG warto użyć podkładu odpowiedniego do tworzyw sztucznych. Maluj z odległości zalecanej przez producenta sprayu i zaczynaj poza częścią, aby pierwsze krople nie utworzyły plamy. Poruszaj się płynnie i lepiej nałóż kolejną cienką warstwę niż jedną mokrą, która spłynie.
Po podkładzie następuje szlifowanie kontrolne. Matowa powierzchnia doskonale pokaże błyszczące wgłębienia, które nie zostały jeszcze wyrównane. Gdy podkład będzie równomierny, możesz nanosić farbę. Do modeli i prototypów nadają się spraye akrylowe, aerograf oraz pędzel. Spray jest szybki na większych powierzchniach, aerograf zapewnia najlepszą kontrolę przy małych modelach, a pędzel sprawdza się przy detalach.
Lakier bezbarwny wybieraj odpowiednio do zastosowania. Matowy lakier ukrywa drobne niedoskonałości i wygląda realistycznie w przypadku figurek. Błyszczący lakier podkreśla kształt, ale pokazuje też każdą falę. Półmat jest dobrym kompromisem dla obudów, uchwytów i modeli technicznych. W przypadku obciążonych części pozostaw lakier do utwardzenia na dłużej niż tylko do wyschnięcia w dotyku. Powierzchnia może być sucha po godzinie, ale odporność mechaniczną uzyska dopiero później.
Chemiczne wygładzanie jest kuszące, ponieważ pozwala zmiękczyć warstwy bez długiego szlifowania. Nie jest jednak uniwersalne. Najbardziej znane jest wygładzanie ABS i ASA za pomocą acetonu. Opary nadtapiają powierzchnię, warstwy zlewają się, a część uzyskuje gładki, nawet błyszczący wygląd. Zbyt długa ekspozycja powoduje jednak utratę ostrych detali, zaokrąglenie krawędzi i może zmienić wymiary.
Aceton jest łatwopalny, a jego opary nie nadają się do zamkniętego pomieszczenia bez wentylacji. Nie używaj otwartego ognia, nie podgrzewaj rozpuszczalnika prowizorycznymi metodami i nie pracuj w pobliżu źródeł iskier. Po wygładzeniu pozostaw część na długi czas do odparowania, ponieważ zmiękczona powierzchnia jest podatna na odciski i deformacje.
PLA i PETG zwykle nie dają się niezawodnie wygładzać acetonem. W przypadku tych materiałów bezpieczniejsze jest szlifowanie mechaniczne, podkład, szpachla lub powłoka epoksydowa. PVB to materiał zaprojektowany do wygładzania alkoholem, ale jeśli drukujesz ze standardowego PLA, PETG, ABS lub ASA, zawsze kieruj się informacjami dotyczącymi konkretnego filamentu i najpierw przetestuj kawałek wydruku.
| Materiał | Klejone połączenia | Szlifowanie | Wygładzanie | Uwaga |
|---|---|---|---|---|
| PLA | Klej cyjanoakrylowy, epoksyd | Łatwe, uważaj na nagrzewanie | Raczej szpachla, podkład, epoksyd | Dobre do dekoracji i prototypów, gorzej znosi wysoką temperaturę |
| PETG | Epoksyd, kleje do tworzyw, zmatowione łączenie | Wytrzymałe, czasem się maże | Raczej mechanicznie i podkładem | Doskonałe do części funkcjonalnych, wymaga dobrego podkładu pod farbę |
| ABS | Epoksyd, klejenie rozpuszczalnikowe | Łatwe do szlifowania | Wygładzanie acetonem | Wymaga wentylacji i ostrożności przy rozpuszczalnikach |
| ASA | Epoksyd, klejenie rozpuszczalnikowe | Łatwe do szlifowania | Wygładzanie acetonem | Odpowiednie do zastosowań zewnętrznych, dobry wybór do gładkich obudów technicznych |
| TPU | Kleje elastyczne | Trudniejsze | Nie nadaje się do standardowego wygładzania chemicznego | Przetestuj elastyczność połączenia na odciętym kawałku |
| Żywica | Klej cyjanoakrylowy, epoksyd | Bardzo delikatne szlifowanie | Polerowanie, lakier | Podczas szlifowania używaj ochrony przeciwpyłowej |
W przypadku szybkiej części funkcjonalnej usuń podpory, sfazuj ostre krawędzie pilnikiem, przeszlifuj powierzchnie styku papierem 240–400 i pozostaw bez malowania. Przy otworach używaj wiertła ręcznie lub na niskich obrotach, aby nie przegrzać tworzywa.
W przypadku gładkiej obudowy elektroniki sklej części epoksydem lub klejem cyjanoakrylowym z trzpieniami, zaszpachluj szczeliny, przeszlifuj papierem 240–400, nanieś podkład wypełniający, przeszlifuj papierem 600, nanieś podkład, farbę i półmatowy lakier. Powierzchnie montażowe i gwinty maskuj.
W przypadku kasku cosplay lub rekwizytu najpierw połącz segmenty od wewnątrz, wzmocnij je paskiem tworzywa, tkaniną szklaną lub epoksydem, od zewnątrz zaszpachluj szczeliny, powtarzaj nakładanie podkładu i szlifowanie, aż warstwy znikną. Dopiero potem rozpocznij malowanie, patynowanie i lakierowanie.
W przypadku figurki lub dekoracji warto drukować już z mniejszą wysokością warstwy. Postprocessing nie będzie wtedy musiał zmagać się z głębokimi schodkami. Użyj drobnych pilników, szpachli nakładanej lokalnie, podkładu w cienkich warstwach, a farbę nakładaj stopniowo, aby nie zalała drobnych detali.
Pierwszym błędem jest niewłaściwa kolejność. Jeśli pomalujesz część przed wyrównaniem szczelin, będziesz naprawiać lakier zamiast modelu. Prawidłowa kolejność to zwykle: oczyścić, skleić, wzmocnić, zaszpachlować, szlifować, nanieść podkład wypełniający, ponownie szlifować, zagruntować, pomalować i polakierować.
Drugim błędem jest zbyt duży nacisk podczas szlifowania. Nacisk nie przyspieszy pracy tak bardzo jak właściwa gradacja papieru. Raczej podgrzeje tworzywo, zapcha papier ścierny i utworzy nierówności. Pozwól, aby materiał ścierny wykonywał pracę, i często go wymieniaj.
Trzecim błędem jest brak testu kompatybilności. Niektóre spraye reagują z podłożem, niektóre kleje stają się kruche, a niektóre rozpuszczalniki uszkadzają detale. Odcięty kawałek, nieudany wydruk lub wewnętrzna strona części pozwolą uniknąć zniszczenia modelu.
Czwartym błędem jest pośpiech przy utwardzaniu. Sucha w dotyku powierzchnia nie oznacza, że jest gotowa do szlifowania, maskowania lub montażu. Szpachla, podkład, farba i lakier potrzebują czasu. Jeśli papier ścierny się przykleja lub powierzchnia tworzy grudki, odczekaj dłużej.
Postprocessing to rzemiosło. Po pierwszym wydruku być może nie zniknie każda warstwa, ale bardzo szybko przekonasz się, które kroki dają najlepszy efekt. W przypadku większości typowych modeli obowiązuje prosta zasada: dobre łączenie, cierpliwe szlifowanie, cienkie warstwy szpachli i podkładu wypełniającego, wysokiej jakości podkład, a dopiero potem farba. Jeśli będziesz postępować w tej kolejności, nawet zwykły wydruk FDM może wyglądać jak gotowy produkt.


