Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
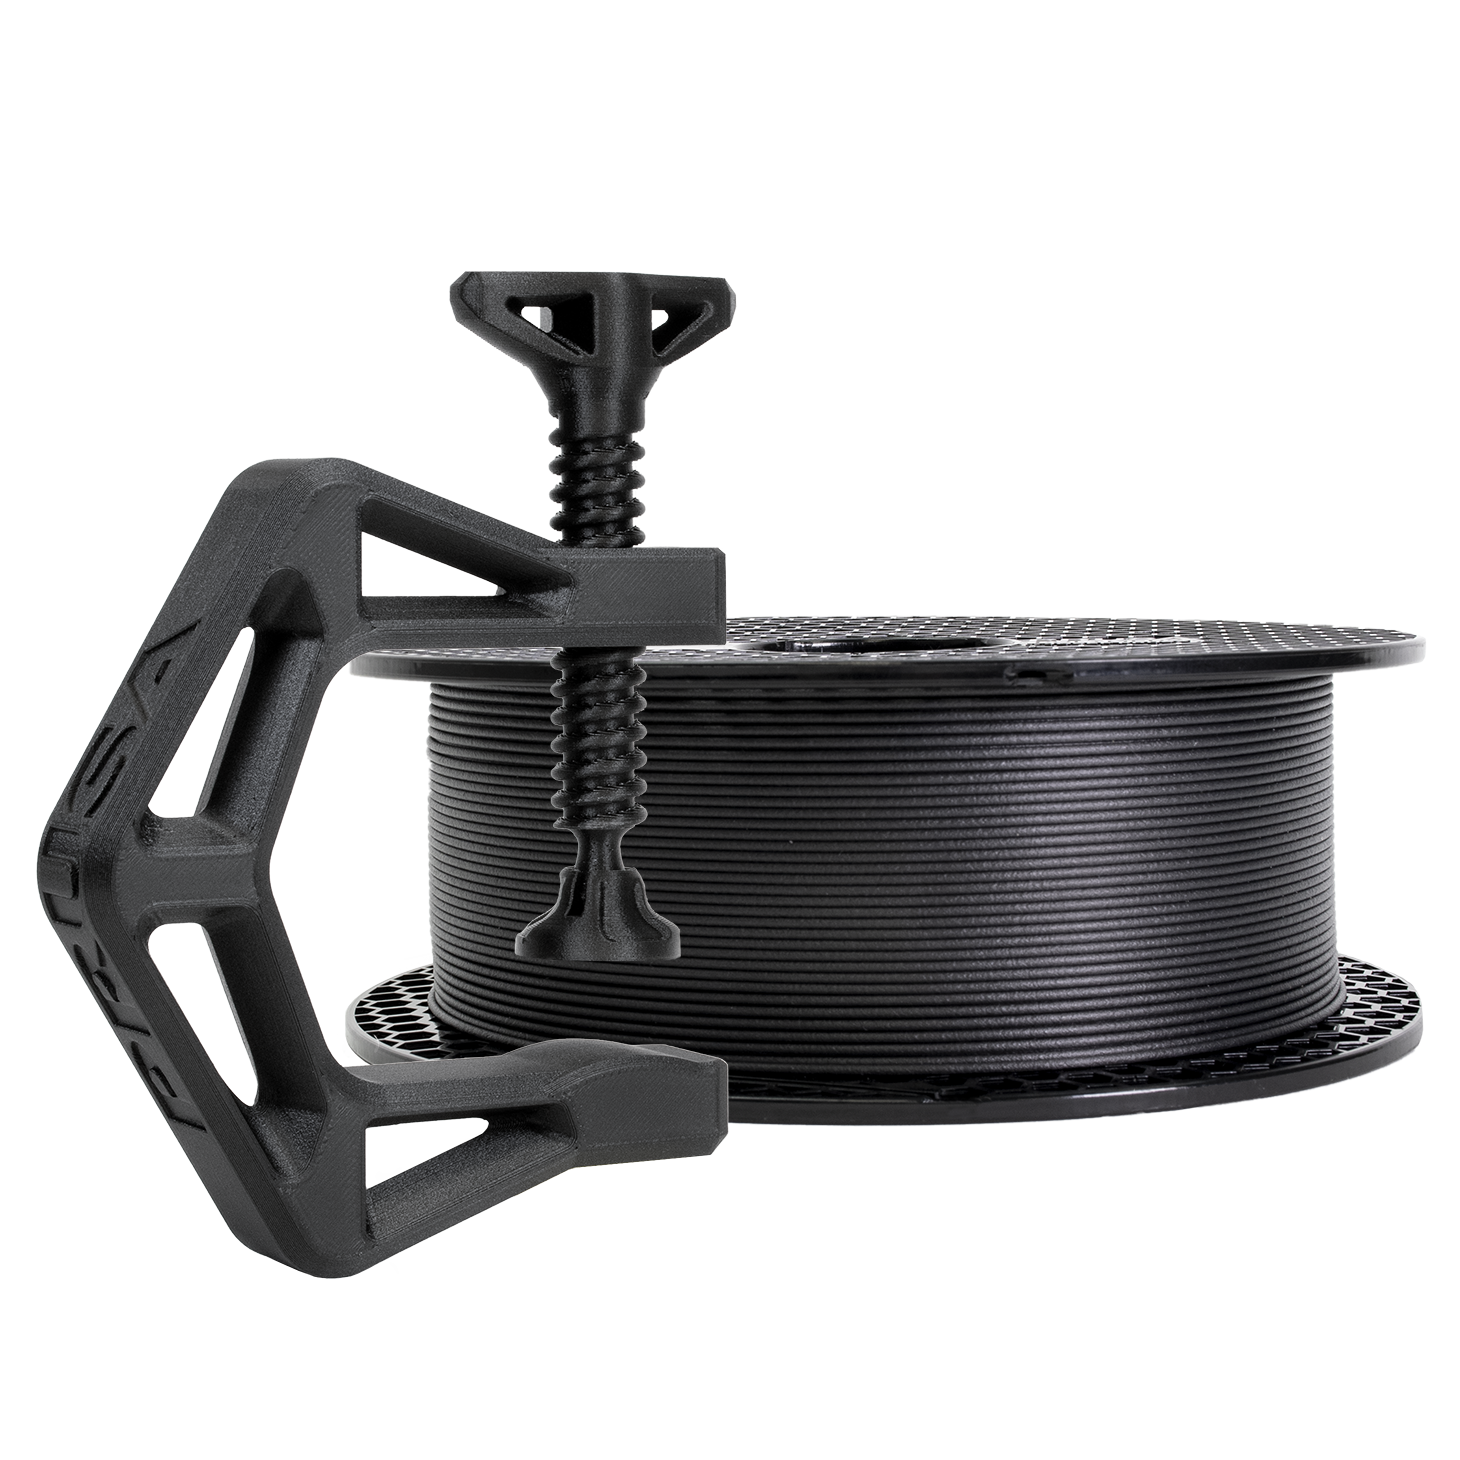
Filament kompozytowy z włóknem węglowym nie jest automatycznym zamiennikiem zwykłego PETG, ASA czy nylonu. To specjalistyczny materiał do części, w których potrzebujesz większej sztywności, mniejszego odkształcania, stabilniejszych wymiarów i technicznej matowej powierzchni. Jeśli natomiast potrzebujesz elastyczności, wysokiej udarności lub taniego materiału do zwykłych uchwytów, standardowy filament często sprawdzi się lepiej.
W skrótach PETG-CF, ASA-CF, PA6-CF i PAHT-CF oznaczenie CF oznacza domieszkę krótkich włókien węglowych. Działają one trochę jak zbrojenie w plastikowej matrycy. Część jest zwykle mocniejsza na zginanie, a przede wszystkim sztywniejsza, mniej się odkształca i drukuje się przy mniejszym skurczu. Jednocześnie filament jest ścierny, bardziej wrażliwy na prawidłowe suszenie i zazwyczaj droższy.
| Materiał | Wybierz go, gdy potrzebujesz | Nie nadaje się, gdy |
|---|---|---|
| PETG-CF | łatwej w druku sztywnej części, uchwytów, przyrządów, osłon, ładnego matowego wyglądu | część będzie długotrwale wystawiona na wysoką temperaturę, bezpośrednie działanie słońca lub ekstremalne obciążenia mechaniczne |
| ASA-CF | części zewnętrznych, odporności na promieniowanie UV, bardziej odpornych termicznie osłon i elementów montażowych | nie masz drukarki zamkniętej lub nie chcesz zajmować się oparami i skurczem ASA |
| PA6-CF | wytrzymałych części technicznych w suchym środowisku, zacisków, dźwigni, przyrządów, elementów zębatych i ciernych | część będzie pracować w wilgoci bez zabezpieczenia lub nie masz niezawodnego systemu suszenia filamentu |
| PAHT-CF | części narażonych na wyższe temperatury, działanie chemikaliów i długotrwałe obciążenia | potrzebujesz taniego materiału lub drukujesz na otwartej drukarce hobbystycznej bez odpowiedniego hotendu |
Największą różnicę zauważysz w sztywności. Część kompozytowa przy tej samej geometrii ugina się mniej niż część z czystego tworzywa. To zaleta w przypadku ramion czujników, uchwytów prowadnic liniowych, przyrządów montażowych, osłon elektroniki lub szablonów, które muszą zachować dokładny wymiar.
Drugą zaletą jest stabilność podczas druku. Włókna węglowe zmniejszają skurcz i pomagają zachować ostre krawędzie. Dlatego materiały CF często drukują się czyściej niż ich bazowe tworzywa. Matowa powierzchnia dodatkowo ukrywa warstwy i drobne nierówności.
Wadą jest zużywanie dyszy. Mosiężna dysza w przypadku filamentu CF szybko się wyciera, otwór się powiększa, a jakość druku spada. Należy używać stali hartowanej, dyszy utwardzanej, ewentualnie rubinowej lub innej wersji odpornej na ścieranie. W przypadku kompozytów nylonowych i wysokotemperaturowych sensowna jest dysza 0,6 mm, ponieważ zmniejsza ryzyko zatykania i lepiej przepuszcza włókna.
PETG-CF to dobry pierwszy wybór, jeśli chcesz uzyskać sztywniejszą i lepiej wyglądającą część niż ze zwykłego PETG, ale nie chcesz od razu zajmować się nylonem. Drukuje się stosunkowo łatwo, ma mniejszą tendencję do odkształcania niż czysty PETG, a powierzchnia jest zwykle matowa i techniczna.
Użyj go do uchwytów kamer, adapterów montażowych, prostych przyrządów warsztatowych, osłon elektroniki, podkładek dystansowych lub prototypów funkcjonalnych. W porównaniu ze zwykłym PETG uzyskasz mniejszą gumowatość i lepszą stabilność wymiarową. Widać to na przykład w uchwycie wyłącznika krańcowego, który nie może się wygiąć podczas dokręcania śruby.
Nie oczekuj jednak cudów pod względem odporności temperaturowej. PETG-CF nadal bazuje na PETG, więc nie jest idealny do części przy silniku, w samochodzie za szybą ani w zamkniętej rozdzielnicy o podwyższonej temperaturze. Może również nie być najlepszym wyborem do elementów, które mają się uginać lub wytrzymywać gwałtowne uderzenia.
Praktyczne ustawienia: użyj hartowanej dyszy 0,4 lub 0,6 mm, drukuj raczej wolniej niż PLA i wysusz filament przed drukowaniem. Jeśli pojawiają się nitki, pryskanie z dyszy lub chropowata powierzchnia, problemem często jest wilgoć, a nie niewłaściwy profil.
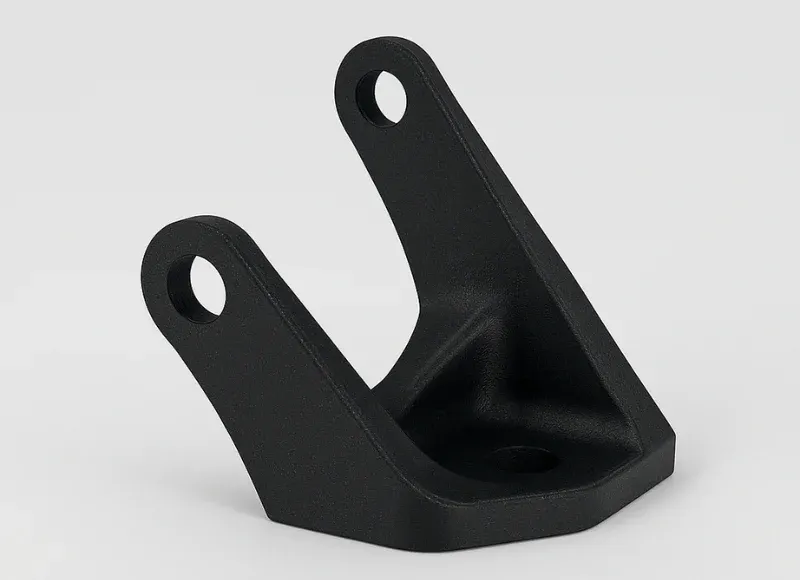
ASA-CF to wybór do części, które będą używane na zewnątrz, na słońcu lub w cieplejszym środowisku. Bazowy ASA ma dobrą odporność na promieniowanie UV i warunki atmosferyczne, a włókno węglowe dodaje sztywności, stabilności i matowej powierzchni. Typowe zastosowania to uchwyty anten, osłony czujników, uchwyty zewnętrzne, elementy urządzeń ogrodowych lub osłony techniczne maszyn.
W porównaniu z PETG-CF lepiej znosi warunki zewnętrzne. W porównaniu z czystym ASA jest zwykle stabilniejszy wymiarowo i mniej się odkształca, ale nadal zachowuje się jak ASA. Idealna jest drukarka zamknięta, stabilna temperatura komory i dobra wentylacja. W przypadku większych części pomaga podgrzewana komora, szerszy brim i wolniejsze chłodzenie.
ASA-CF nie ma sensu w przypadku części drukowanych w salonie bez filtracji i wentylacji. Podczas drukowania z ASA trzeba poważnie traktować opary. Należy również pamiętać, że przyczepność do stołu i naprężenia wewnętrzne mają większe znaczenie niż w przypadku PETG-CF.
Przykład: osłona zewnętrznego czujnika temperatury będzie lepsza z ASA-CF niż z PETG-CF, ponieważ będzie przez długi czas wystawiona na słońce. Z kolei prosty uchwyt wewnątrz drukarki, w przypadku którego odporność na UV nie jest istotna, może być tańszy i łatwiejszy do wykonania z PETG-CF.
PA6-CF to znacznie bardziej techniczny materiał. Bazę stanowi nylon PA6, który charakteryzuje się dobrą udarnością, odpornością chemiczną i trwałością mechaniczną. Włókno węglowe dodaje mu sztywności i zmniejsza odkształcenia podczas druku. W rezultacie powstają części odpowiednie do przyrządów, szczęk, zacisków, dźwigni, elementów przekładni, elementów prowadzących lub części maszyn.
Mocną stroną PA6-CF jest zastosowanie mechaniczne w suchym środowisku. Jeśli część ma zachować kształt pod obciążeniem, a jednocześnie nie może być krucha jak niektóre twarde tworzywa, PA6-CF jest często lepszym wyborem niż PETG-CF lub ASA-CF. Dobrze nadaje się do pomocy warsztatowych, które są często dokręcane, dociskane lub przenoszą obciążenia dynamiczne.
Słabą stroną jest wilgoć. Nylon łatwo pochłania wodę z powietrza. Wilgotny filament pryska, tworzy pęcherzyki, pogarsza powierzchnię i może znacznie osłabić część. Gotowa część również może zmienić wymiar i właściwości mechaniczne w wilgotnym środowisku. Dlatego PA6-CF należy przechowywać w suchym pojemniku, a przed ważnym drukiem wysuszyć w suszarce.
W przypadku PA6-CF nie zastanawiaj się już, czy wystarczy zwykły hotend i mosiężna dysza. Potrzebujesz dyszy odpornej na ścieranie, odpowiednio wysokiej temperatury hotendu, drukarki zamkniętej i niezawodnego suszenia. W przypadku większych części pomaga również wolniejsze drukowanie i ograniczone chłodzenie.
PAHT-CF oznacza wysokotemperaturowy poliamid z włóknem węglowym. Pod tą nazwą mogą jednak kryć się różne rodzaje poliamidów, zależnie od producenta. Dlatego nie kieruj się wyłącznie nazwą na szpuli i zawsze sprawdzaj kartę charakterystyki konkretnego filamentu.
Wybierz PAHT-CF, gdy PETG-CF nie zapewnia już wystarczającej odporności temperaturowej, ASA-CF nie jest wystarczający mechanicznie, a PA6-CF jest zbyt wrażliwy na wilgoć lub nie zapewnia odpowiedniej stabilności wymiarowej podczas pracy. Typowe zastosowania to osłony termiczne, uchwyty w pobliżu silników, przyrządy produkcyjne, funkcjonalne części maszyn, wytrzymałe adaptery i elementy, które mają zachować sztywność nawet w trudniejszym środowisku.
Zaletą w porównaniu z PA6-CF może być lepsza stabilność w wyższej temperaturze oraz, w przypadku niektórych receptur, mniejsza nasiąkliwość. Wadą jest cena, trudniejszy druk i wyższe wymagania dotyczące wyposażenia. PAHT-CF często wymaga dyszy 0,6 mm, wyższej temperatury, zamkniętej komory i bardzo dobrze wysuszonego materiału. Jeśli drukarka nie potrafi stabilnie utrzymywać warunków, rezultat może być gorszy niż w przypadku tańszego materiału.
Przykład: przyrząd używany przy rozgrzanej maszynie, który musi wielokrotnie utrzymywać dokładne położenie, jest dobrym kandydatem do zastosowania PAHT-CF. Obudowa kamery we wnętrzu jest niepotrzebnie droga, jeśli zostanie wykonana z PAHT-CF — PETG-CF w zupełności wystarczy.
Zacznij od środowiska pracy. Czy część będzie na zewnątrz? Wybierz ASA-CF. Czy będzie pracować w wysokiej temperaturze lub przy maszynie? Rozważ PAHT-CF. Czy będzie używana w suchym warsztacie i przenosić obciążenia mechaniczne? PA6-CF. Czy chodzi głównie o sztywną, estetyczną i łatwą do wydrukowania część? PETG-CF.
Następnie przeanalizuj rodzaj obciążenia. Kompozyty z krótkim włóknem węglowym doskonale sprawdzają się pod względem sztywności, ale nie są jednakowo wytrzymałe we wszystkich kierunkach. Kierunek warstw nadal ma kluczowe znaczenie. Haczyk lub uchwyt obciążony prostopadle do warstw może pęknąć nawet przy użyciu drogiego materiału. Jeśli część ma przenosić obciążenie, ustaw warstwy tak, aby główne naprężenie rozciągające nie działało między warstwami, dodaj większe promienie i nie lekceważ liczby obrysów.
Na koniec sprawdź, czy materiał jest odpowiedni dla drukarki. Otwarta drukarka z mosiężną dyszą nadaje się co najwyżej do niewymagających prób z PETG-CF po wymianie dyszy. W przypadku ASA-CF i kompozytów nylonowych zamknięta drukarka jest już praktycznie konieczna. Przy PAHT-CF pamiętaj, że o rezultacie decydują profil, suszenie i przyczepność do stołu.
W przypadku filamentów CF projektuj części jak elementy techniczne, a nie jak dekoracje. Zastąp ostre narożniki wewnętrzne promieniami, dodaj odpowiednią ilość materiału wokół śrub i unikaj cienkich żeber, które mają się uginać. Kompozyt jest sztywny, ale cienki element może złamać się wcześniej niż bardziej elastyczne tworzywo.
W przypadku części funkcjonalnych często lepiej sprawdza się 4 do 6 obrysów niż ekstremalne wypełnienie. Obrysy przenoszą główne obciążenie i zwiększają wytrzymałość otworów, żeber oraz krawędzi. Ustaw wypełnienie zgodnie z zastosowaniem, na przykład 25 do 40 procent dla typowych przyrządów i więcej dla lokalnie obciążonych bloków. W przypadku połączeń skręcanych rozważ metalowe wkładki gwintowane.
Jeśli część ma zachować dokładny wymiar, najpierw wydrukuj krótki test: otwór na śrubę, trzpień, zatrzask lub powierzchnię przylegania. Materiały CF mogą mieć inną tolerancję niż ich niewzmocnione odpowiedniki, a twardą powierzchnię trudniej później obrabiać.
Pierwszym błędem jest drukowanie z mokrej szpuli. W przypadku PETG-CF pogarsza to wygląd, a w przypadku nylonów może zniszczyć właściwości mechaniczne. Drugim błędem jest mosiężna dysza. Nawet jeśli pierwsza mała część wyjdzie poprawnie, dysza stopniowo się zużyje, a kolejne wydruki będą gorsze. Trzecim błędem jest przesadne oczekiwanie wytrzymałości. Filament CF nie naprawi źle zorientowanych warstw, zbyt cienkiej ścianki ani ostrego narożnika w miejscu występowania naprężeń.
Czwartym błędem jest wybór najdroższego materiału bez powodu. PAHT-CF jest świetny, gdy naprawdę potrzebujesz jego właściwości. W przypadku uchwytu na biurko przyniesie jednak głównie wyższą cenę i trudniejszy druk. W przypadku kompozytów warto wybierać na podstawie wymagań części, a nie tego, co brzmi najbardziej profesjonalnie.
PETG-CF traktuj jako praktyczne wejście w świat kompozytów. ASA-CF stosuj na zewnątrz i w miejscach nasłonecznionych. PA6-CF wybierz do części obciążonych mechanicznie w suchym środowisku. PAHT-CF stosuj dopiero wtedy, gdy potrzebujesz wyższej odporności temperaturowej, stabilności i profesjonalnych właściwości technicznych.
Najważniejszym wyposażeniem nie jest wyłącznie droga szpula. To suchy pojemnik, suszarka do filamentu, dysza odporna na ścieranie, właściwie dobrana orientacja części i rzeczywisty test w warunkach, w których część będzie pracować.


