Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
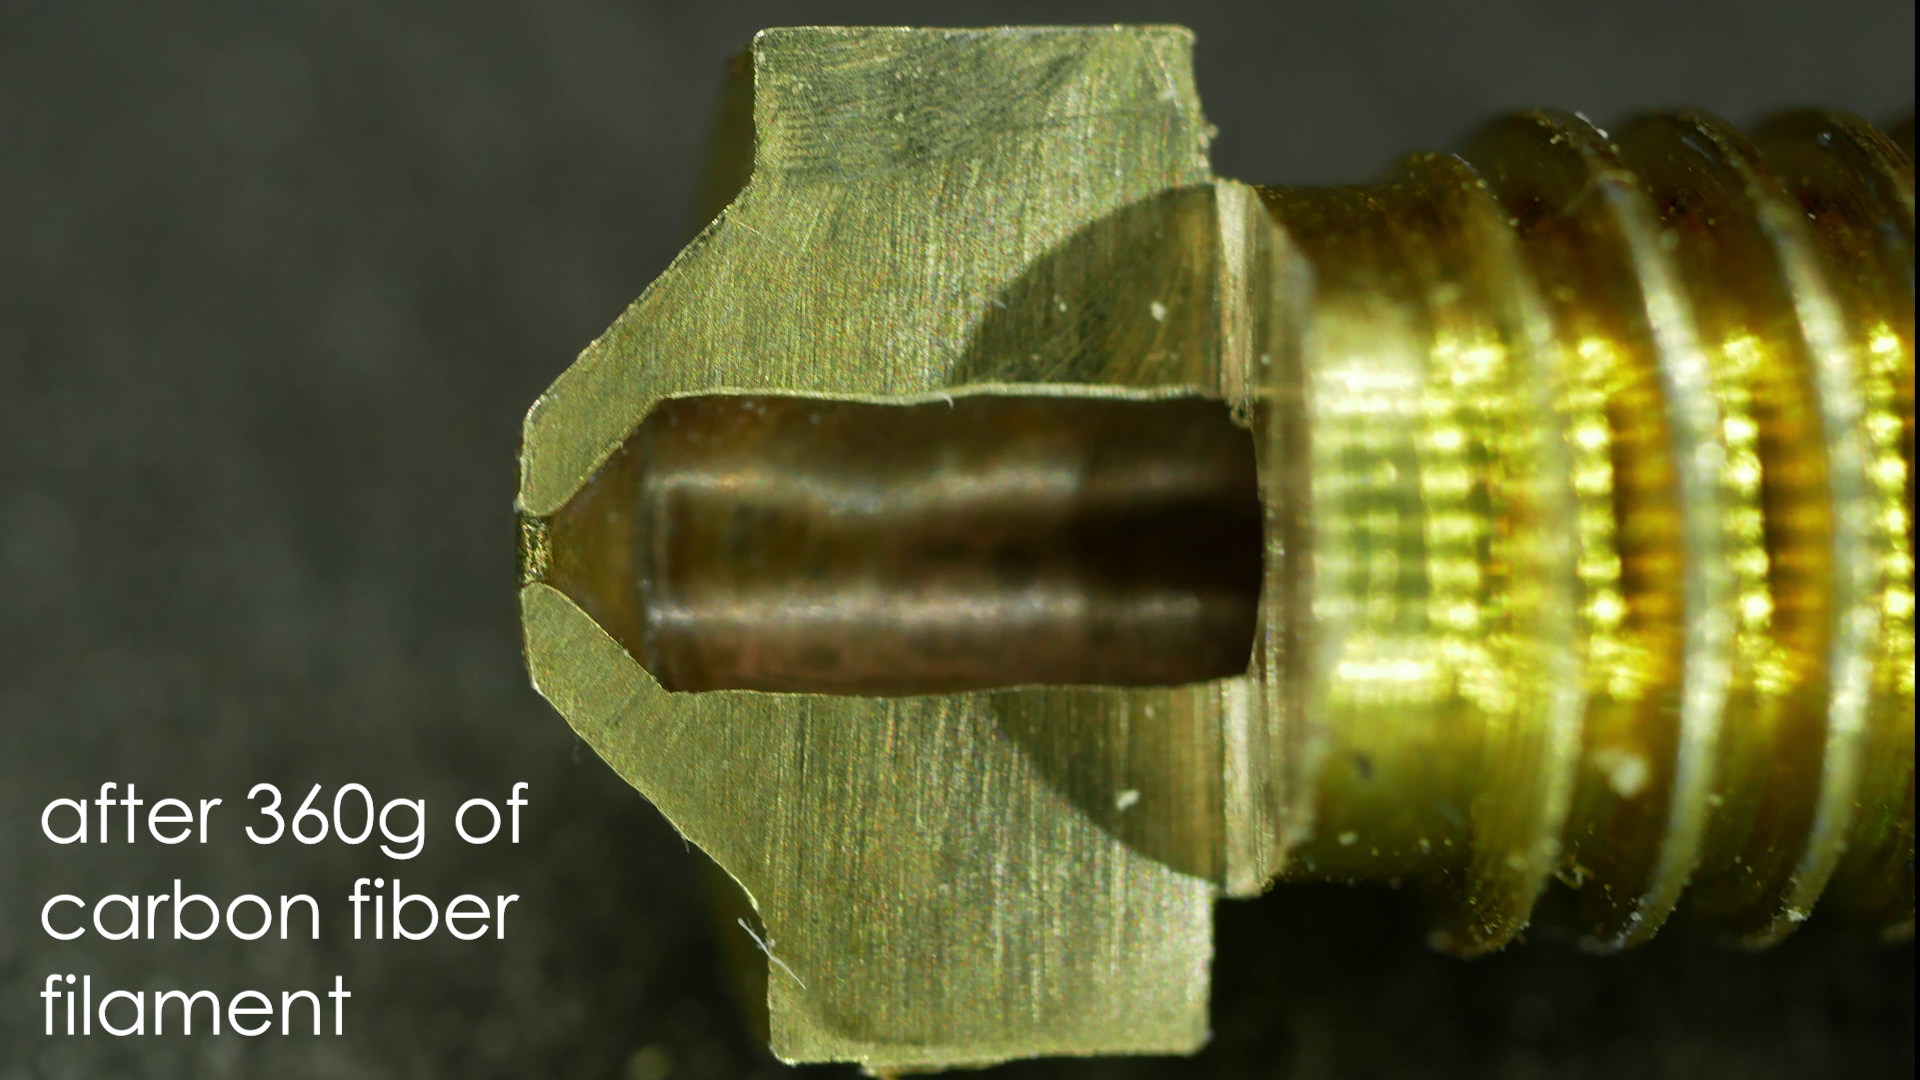
Filamenty węglowe wyglądają kusząco: matowa techniczna powierzchnia, sztywniejsze części, mniejsze odkształcenia i poczucie, że drukarka nagle radzi sobie z prawdziwymi elementami funkcjonalnymi. Tyle że PLA-CF, PETG-CF, PA-CF ani filamenty świecące czy drewniane nie są zwykłymi materiałami w innym kolorze. Zawierają twarde cząstki lub włókna, które podczas przechodzenia przez hotend ścierają dyszę.
W przypadku zwykłego PLA dysza mosiężna wytrzymuje długo. Przy filamentach ściernych otwór dyszy może się jednak powiększyć już po kilku setkach gramów materiału. Rezultat jest zwykle niepozorny: części zaczynają być niedokładne wymiarowo, górne warstwy są bardziej chropowate, drukarka podaje za dużo materiału, a profil, który działał w zeszłym tygodniu, nagle przestaje mieć sens.
Ten artykuł wyjaśnia, kiedy mosiądz jeszcze wystarcza, kiedy lepiej wybrać dyszę hartowaną, dlaczego często zaleca się dyszę 0,6 mm i jak dostosować slicer, aby filament węglowy drukował się niezawodnie.
Filament ścierny to materiał zawierający domieszkę zdolną do mechanicznego zużywania dyszy lub elementów podajnika. Nie chodzi tylko o węgiel.
Do typowych materiałów ściernych należą:
Podstawowy tworzywowy materiał nadal ma znaczenie. PLA-CF drukuje się i zachowuje inaczej niż PA-CF. Domieszka węglowa zwykle zwiększa sztywność, poprawia stabilność wymiarową i tworzy atrakcyjną matową powierzchnię, ale sama nie zmieni PLA w nylon ani PETG w przemysłowy laminat. Zawsze wybieraj materiał najpierw według podstawowego polimeru, a dopiero potem według wypełnienia.
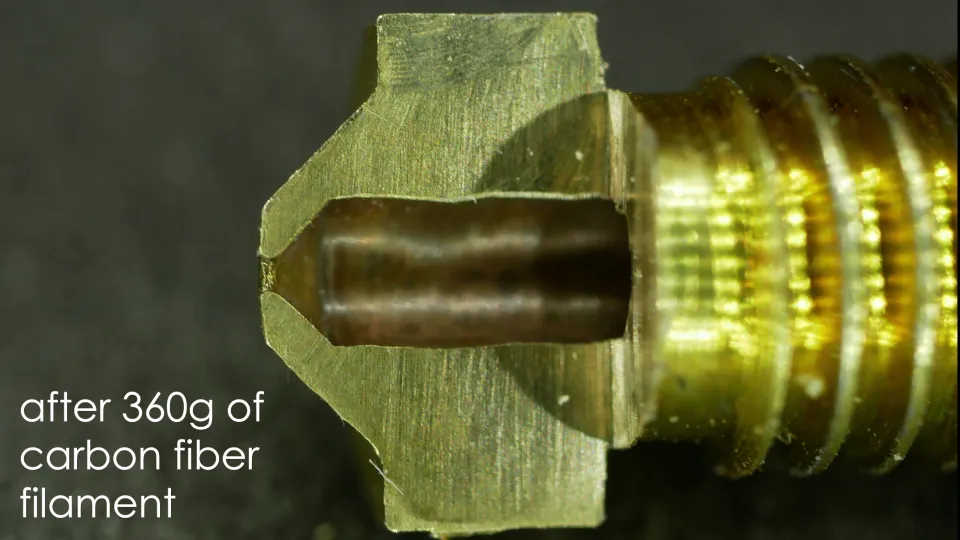
Mosiądz jest popularny w drukarkach FDM z dobrego powodu. Dobrze przewodzi ciepło, jest tani, łatwy w produkcji i doskonale sprawdza się w przypadku PLA, PETG, ABS czy ASA. Problemem jest jednak jego twardość. Włókna węglowe lub szklane oraz twarde pigmenty podczas ekstruzji zachowują się jak bardzo drobny materiał ścierny.
Dysza nie zużywa się w taki sposób, że nagle przestaje drukować. Zwykle otwór powoli się powiększa. Z dyszy 0,4 mm po pewnym czasie może powstać dysza 0,45 mm, 0,5 mm lub większa. Slicer nadal jednak oblicza wszystko dla pierwotnej średnicy. Drukarka wytłacza więc więcej materiału, niż zakłada profil.
Typowe oznaki zużytej dyszy mosiężnej:
Jeśli drukujesz jedną małą część z PLA-CF na dyszy mosiężnej, drukarka prawdopodobnie nie ulegnie od razu uszkodzeniu. Jeśli jednak planujesz wydrukować całą szpulę materiału węglowego lub świecącego, mosiądz jest pozorną oszczędnością. Cena nowej dyszy mosiężnej jest niska, ale niedokładne części, stracony czas i wielokrotne dostrajanie profilu kosztują więcej.
Mosiądzu używaj do zwykłych materiałów niewypełnianych:
Mosiądz może mieć sens także wtedy, gdy drukujesz wyłącznie szczegółowe modele ze zwykłego PLA i zależy Ci na jak najlepszym przewodnictwie cieplnym. Przy małych średnicach, na przykład 0,25 mm lub 0,2 mm, mosiądz nadal jest praktycznym wyborem dla materiałów nieściernych.
Gdy tylko filament zawiera węgiel, szkło, świecący pigment, proszek metalowy, drewno lub kamień, traktuj mosiądz jako awaryjne rozwiązanie eksploatacyjne. Do regularnego drukowania lepiej przejść na bardziej odporną dyszę.
Dysza hartowana to najpopularniejsze ulepszenie do filamentów ściernych. W praktyce oznacza przede wszystkim bardziej odporny otwór dyszy, który nie zużywa się od węgla lub pigmentu glow tak szybko jak mosiądz.
Zalety stali hartowanej:
Wady stali hartowanej:
Po wymianie dyszy mosiężnej na hartowaną nie oczekuj, że stary profil zawsze będzie idealny. Często wystarczy zwiększyć temperaturę o 5 do 15 °C, zmniejszyć maksymalny przepływ objętościowy i ponownie skalibrować przepływ. W szybkich drukarkach limit przepływu jest ważniejszy niż sama prędkość w mm/s.
Dysza 0,4 mm jest uniwersalnym standardem, ale w przypadku filamentów wypełnianych nie zawsze jest najlepsza. Większy otwór zmniejsza ryzyko zatykania i ułatwia przepływ krótkich włókien lub twardych cząstek. Dlatego do filamentów węglowych i wypełnianych włóknem szklanym często zaleca się dyszę 0,6 mm.
Dysza 0,6 mm sprawdzi się, gdy:
W porównaniu z 0,4 mm stracisz część szczegółów, ale w przypadku części technicznych często nie ma to znaczenia. Zyskasz natomiast grubsze ścieżki, szybsze drukowanie większych elementów i spokojniejszy przepływ materiału. W przypadku wielu części serwisowych i funkcjonalnych hartowana dysza 0,6 mm jest praktyczniejsza niż próba przepchnięcia każdego kompozytu przez 0,4 mm.
Dysza 0,8 mm ma sens głównie w przypadku dużych części, szybkich prototypów i bardziej zgrubnych elementów mechanicznych. Do małych, precyzyjnych części może być niepotrzebnie duża.
Stal hartowana to dobry początek, ale nie jest jedyną możliwością. Jeśli często drukujesz z materiałów ściernych, warto rozważyć lepszą dyszę.
Dysze rubinowe mają bardzo odporną końcówkę i dobrze radzą sobie z materiałami ściernymi. Są droższe i wymagają ostrożności podczas obsługi, ponieważ końcówka jest precyzyjnym elementem, a nie narzędziem do mechanicznego podważania.
Dysze z węglika wolframu lub podobnie odpornych materiałów łączą wysoką odporność z lepszym przewodnictwem cieplnym niż zwykła stal hartowana. Doskonale nadają się do częstego drukowania z węgla, szkła lub kompozytów technicznych, ale kosztują więcej.
Dysze bimetalowe i powlekane próbują połączyć zalety kilku materiałów: dobry transfer ciepła, odporną końcówkę i mniejsze przywieranie materiału. W przypadku tych dysz warto wybierać na podstawie konkretnej drukarki i dostępnych profili.
Praktyczna zasada:
Dysza nie jest jedyną częścią, która cierpi. Ścierny filament z czasem może zużywać również kółka podające, prowadnice, a w niektórych systemach także elementy automatycznego podawania materiału. Dotyczy to głównie filamentów ze szkłem, węglem i twardymi pigmentami.
W drukarkach wyposażonych w opcjonalne hartowane kółka podające warto ich używać podczas regularnego drukowania kompozytów. Jeśli drukujesz za pośrednictwem wielokolorowego lub automatycznego systemu podawania, sprawdź, czy producent zaleca dany filament. Niektóre kruche lub ścierne materiały mogą pękać, kruszyć się albo przyspieszać zużycie elementów podających w długich prowadnicach.
Przy przejściu na filament węglowy lub inny ścierny nie zaczynaj bezrefleksyjnie od profilu zwykłego PLA. Użyj profilu dla tego samego podstawowego polimeru i dostosuj go zgodnie z zaleceniami producenta filamentu.
Węglowe PLA często drukuje się w nieco wyższej temperaturze niż zwykłe PLA. PETG-CF bazuje na PETG, a PA-CF na nylonie, dlatego wymagają zupełnie innych temperatur, suszenia i warunków otoczenia. Stal hartowana dodatkowo przewodzi ciepło gorzej niż mosiądz, więc może być konieczne dodanie kilku stopni.
Zacznij w ten sposób:
Zawsze wydrukuj wieżę temperaturową albo przynajmniej małą część testową. Szukaj połączenia dobrej wytrzymałości warstw, czystej powierzchni i stabilnego przepływu.
Kompozyty mogą płynąć inaczej niż czyste tworzywo. Po wymianie dyszy lub materiału skalibruj przepływ. W szybkich drukarkach zmniejsz maksymalny przepływ objętościowy, dopóki podekstruzja nie zniknie na długich prostych odcinkach.
Jeśli wydruk wygląda dobrze przy wolnym drukowaniu, ale przy szybkim wypełnieniu zaczyna być słaby lub pełen dziur, problem nie musi leżeć w temperaturze. Często chodzi właśnie o limit przepływu.
Podczas pierwszych testów nie dąż do maksymalnej prędkości. W przypadku PLA-CF i PETG-CF zacznij spokojnie wolniej niż przy zwykłym materiale. W przypadku PA-CF ważniejsze od rekordowego czasu drukowania są stabilna temperatura, suchość i przyczepność warstw.
Dobrym punktem wyjścia dla części funkcjonalnych jest średnia prędkość, większa liczba obrysów i zachowawcze przyspieszenie. Filament węglowy często wygląda dobrze nawet przy mniejszej wysokości warstwy, ponieważ matowa powierzchnia lepiej ukrywa warstwy niż błyszczące PLA.
W przypadku dyszy 0,6 mm praktyczny zakres wynosi zwykle około 0,2 do 0,32 mm. W przypadku mocnych i czystych części zacznij od około 0,24 mm. Cieńszych warstw używaj dla wyglądu, a wyższych dla szybkości i wytrzymałych części serwisowych.
Ogólnie trzymaj się poniżej około 80% średnicy dyszy. W przypadku dyszy 0,6 mm nie ma więc sensu ustawiać zbyt dużej wysokości warstwy tylko dlatego, że slicer na to pozwala.
Chłodzenie zależy głównie od podstawowego polimeru. PLA-CF zwykle toleruje więcej chłodzenia, PETG-CF mniej, a PA-CF często wymaga ostrożniejszego podejścia. Sama domieszka węglowa nie oznacza, że można ignorować zasady dotyczące nylonu, PETG lub PLA.
Węglowy nylon jest higroskopijny, czyli pochłania wilgoć. Wilgotny PA-CF pryska, tworzy chropowatą powierzchnię, pogarsza wytrzymałość warstw i może zatykać dyszę. PETG-CF również korzysta z suszenia. PLA-CF jest zwykle bardziej tolerancyjny, ale także w jego przypadku wilgoć może pogorszyć powierzchnię.
Jeśli część ma być funkcjonalna, susz filament zgodnie z zaleceniami producenta i przechowuj szpulę w zamykanym pojemniku z żelem krzemionkowym. W przypadku PA-CF najlepiej drukować bezpośrednio z pojemnika suszącego.
Dla większości użytkowników sensowny będzie taki zestaw:
Jeśli od czasu do czasu drukujesz dekoracyjne glow PLA, zacznij od dyszy hartowanej. Jeśli chcesz wytwarzać uchwyty, przyrządy lub części z PA-CF, przygotuj się na większą inwestycję: odporną dyszę, suszenie, zamkniętą drukarkę i starannie dostrojony profil.
PLA-CF to dobry pierwszy filament węglowy. Ma atrakcyjną matową powierzchnię, łatwo się drukuje i nadaje się do obudów, przyrządów, prototypów technicznych oraz części, które powinny być sztywne. Użyj dyszy hartowanej, najlepiej 0,6 mm dla większej niezawodności.
PETG-CF jest praktyczniejszy w przypadku części, które mają wytrzymać nieco wyższą temperaturę i bardziej wymagającą eksploatację niż PLA-CF. Przygotuj się na użycie dyszy hartowanej, suszenie i staranne dostrajanie stringingu.
PA-CF to materiał techniczny do części funkcjonalnych, ale wymaga najwięcej dyscypliny. Potrzebuje suszenia, odpowiedniej drukarki, właściwego podłoża i stabilnych temperatur. Dysza hartowana lub wysokiej klasy odporna dysza jest obowiązkowa.
Glow filament nie wygląda jak kompozyt techniczny, ale świecący pigment potrafi zaskakująco szybko zużyć mosiężną dyszę. Do większego wydruku lub całej szpuli użyj dyszy hartowanej.
Woodfill i metalfill traktuj podobnie jak pozostałe materiały wypełniane. Często pomaga większa średnica dyszy, niższa prędkość i profil dostrojony do konkretnej marki.
Dysza mosiężna świetnie nadaje się do zwykłych materiałów, ale nie jest odpowiednia do regularnego drukowania z filamentów węglowych i innych ściernych. Gdy tylko drukujesz z PLA-CF, PETG-CF, PA-CF, glow, woodfill lub materiałów wypełnianych włóknem szklanym, przejdź przynajmniej na dyszę hartowaną.
W przypadku większości domowych i warsztatowych drukarek najbardziej praktyczne połączenie to hartowana dysza 0,6 mm, zachowawcza prędkość, prawidłowo ustawiony przepływ i suchy filament. Przy częstym drukowaniu z technicznych kompozytów warto zainwestować w lepszą dyszę, wytrzymalszy podajnik i własny profil dla każdego materiału.
Najważniejsza rada jest prosta: nie wybierajcie karbonu tylko na podstawie nazwy. Najpierw zajmijcie się podstawowym tworzywem, następnie ścieralnością, potem dyszą, a dopiero na końcu prędkością. Dzięki temu uzyskacie części, które nie tylko dobrze wyglądają, ale także zachowują wymiary i dają się drukować w powtarzalny sposób.