Darmowa dostawa od 1 999 Kč
Szybka wysyłka
Zweryfikowany sklep
Tysiące klientów


Darmowa dostawa od 1 999 Kč
Nylon należy do materiałów, po które sięga się, gdy PLA lub PETG przestają wystarczać. Nie ze względu na wygląd, lecz na funkcjonalność. Części nylonowe mogą być wytrzymałe, odporne na zużycie, a także znosić tarcie, uderzenia i często bardziej wymagające środowisko chemiczne. Typowe zastosowania to koła zębate, tuleje ślizgowe, uchwyty warsztatowe, przyrządy, osłony, zawiasy, zatrzaski lub zamienne części mechaniczne.
Jest jednak pewien haczyk: nylon nie jest filamentem, który wystarczy rozpakować, zamontować w drukarce i drukować tak jak PLA. Jest higroskopijny, czyli szybko pochłania wilgoć z powietrza. Wilgotny filament strzela w dyszy, tworzy pęcherzyki, nitki, słabsze warstwy oraz matową lub chropowatą powierzchnię. W przypadku nylonu decydujące znaczenie ma więc nie tylko profil w slicerze, ale przede wszystkim suszenie, przechowywanie i właściwy wybór konkretnego typu.
PA to skrót od poliamidu, powszechnie nazywanego nylonem. Liczba po PA określa, z jakim typem poliamidu mamy do czynienia. W praktyce w druku FDM najczęściej spotyka się PA6, PA12 oraz warianty wzmacniane włóknami węglowymi, czyli PA-CF.
PA6 to mocny i wytrzymały nylon o bardzo dobrych właściwościach mechanicznych, ale zwykle trudniejszy w druku. Pochłania więcej wilgoci, silniej kurczy się podczas stygnięcia i często wymaga zamkniętej komory roboczej. Sprawdza się tam, gdzie warto poświęcić wygodę drukowania na rzecz odporności mechanicznej.
PA12 to zazwyczaj bardziej przyjazny wariant nylonu. Pochłania mniej wilgoci, mniej się odkształca i lepiej zachowuje wymiary. Często jest odpowiedniejszy do zwykłego warsztatu, w którym chcemy uzyskać funkcjonalną część bez zbyt długiego dostrajania. Dla wielu użytkowników PA12 jest lepszym pierwszym nylonem niż PA6.
PA-CF oznacza poliamid z włóknami węglowymi. Bazą może być PA6, PA12, PA11, PA612 lub inny kopolimer nylonowy. Włókna węglowe zwiększają sztywność, poprawiają stabilność wymiarową i często ograniczają odkształcanie. Jednocześnie materiał silniej zużywa dyszę, dlatego wymaga dyszy hartowanej, rubinowej lub innej odpornej na ścieranie.
Sięgnij po nylon, gdy część ma pracować mechanicznie. Dobrymi przykładami są elementy narażone na uderzenia, zginanie, tarcie lub powtarzalne obciążenia. W warsztacie może to być uchwyt narzędzia, ogranicznik, prowadnica, element ślizgowy, dźwignia, zamek, klamra lub osłona, która ma wytrzymać upadek na podłogę.
Nylon jest również interesujący w przypadku części stykających się z metalem lub ślizgających się po sobie. Ma niski współczynnik tarcia i dobrą odporność na ścieranie, dlatego stosuje się go do tulei, przekładni, elementów dystansowych i przyrządów technicznych. W przypadku takich części często wygrywa z PLA, które jest twarde, ale bardziej kruche, oraz z PETG, które może bardziej odkształcać się pod obciążeniem.
Nylon nie jest natomiast najlepszym wyborem do modeli dekoracyjnych, łatwych prototypów ani części, w których wystarczy standardowa wytrzymałość. Jeśli drukujesz zaślepkę, uchwyt na półkę lub prosty organizer, PETG, ASA albo dobrej jakości PLA może być tańszym, szybszym i bardziej niezawodnym wyborem.
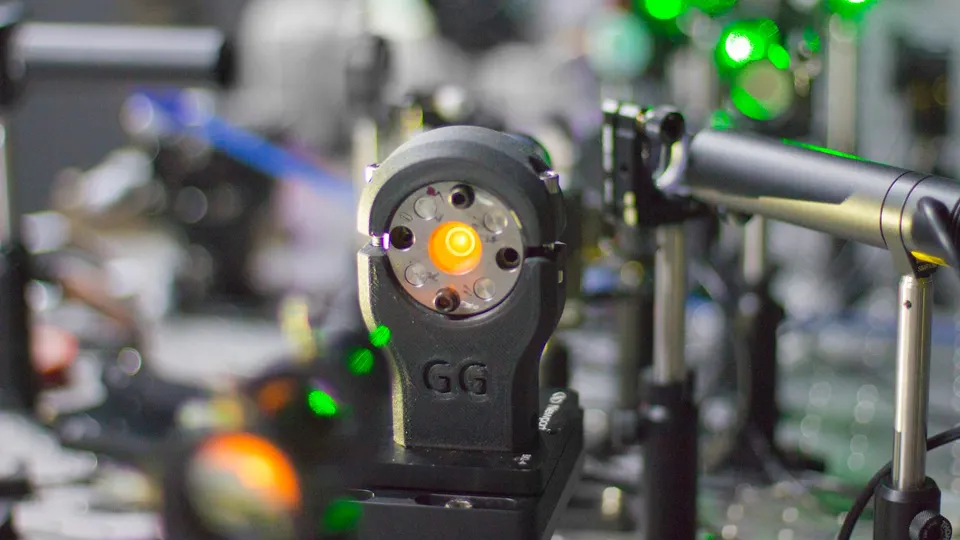
PA6 to materiał do części technicznych, w których liczy się wytrzymałość i odporność mechaniczna. W stanie suchym może oferować bardzo dobre właściwości, ale wilgoć potrafi znacznie pogorszyć jego parametry. Dlatego PA6 jest wrażliwy nie tylko podczas drukowania, ale również podczas przechowywania i użytkowania.
W przypadku PA6 należy liczyć się z dokładnym suszeniem przed drukiem. W praktyce często stosuje się około 70-90 °C przez kilka godzin, zgodnie z zaleceniami producenta konkretnego filamentu. Mocno zawilgocona szpula może wymagać dłuższego suszenia. Najlepiej drukować bezpośrednio z suchego boxu, ponieważ PA6 potrafi szybko pochłaniać wilgoć nawet podczas długiego druku.
PA6 doceni również zamkniętą drukarkę. Większe części bez stabilnej temperatury otoczenia mogą się odkształcać, odklejać od stołu lub pękać między warstwami. Na otwartej drukarce można drukować małe elementy, ale w przypadku większych części technicznych enclosure jest praktycznie koniecznością.
Wybierz PA6 do obciążonych części funkcjonalnych, w których liczą się wytrzymałość, zapas parametrów mechanicznych i odporność na zużycie. Nie jest to idealny pierwszy filament techniczny, ale jeśli masz już opanowane PETG, ASA i suszenie materiałów, zdecydowanie warto go rozważyć.
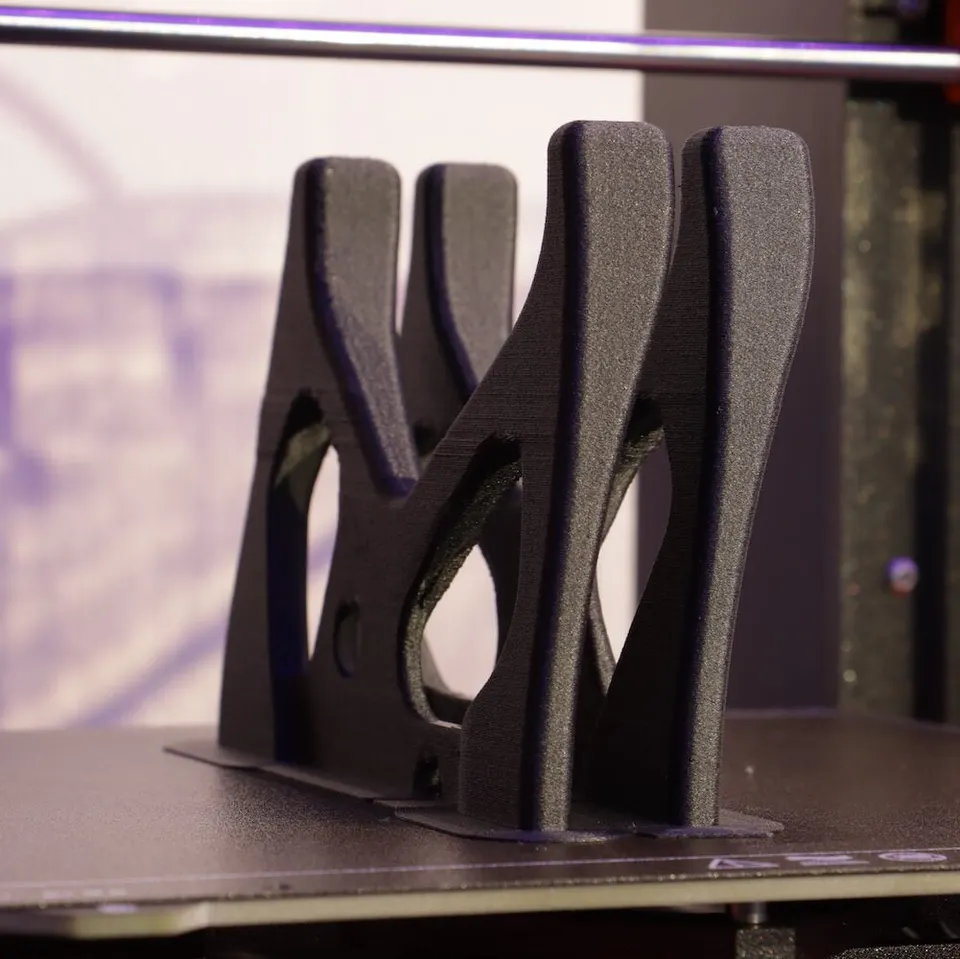
PA12 jest zwykle przyjemniejszy w druku FDM. Nadal jest to nylon, więc suszenie jest konieczne, ale zazwyczaj zachowuje się spokojniej niż PA6. Mniej się odkształca, lepiej zachowuje wymiary i jest mniej podatny na szybkie zawilgocenie. Dzięki temu nadaje się dla użytkowników, którzy chcą korzystać z właściwości nylonu, ale nie chcą zamieniać każdego druku w proces laboratoryjny.
PA12 to dobry wybór do zatrzasków, osłon, uchwytów, lekko elastycznych części, przyrządów i elementów mechanicznych, w których ważne są odporność oraz stabilność wymiarowa. Jeśli część ma działać w zwykłym warsztacie, w samochodzie poza ekstremalnymi temperaturami lub w maszynie jako niepozorny element pomocniczy, PA12 często oferuje bardzo dobry stosunek wydajności do trudności.
Wadą może być wyższa cena oraz, w przypadku niektórych mieszanek, mniejsza sztywność niż w PA-CF. Jeśli potrzebujesz, aby część była możliwie mało elastyczna, sam PA12 może nie być idealny. W takim przypadku warto rozważyć PA12-CF.
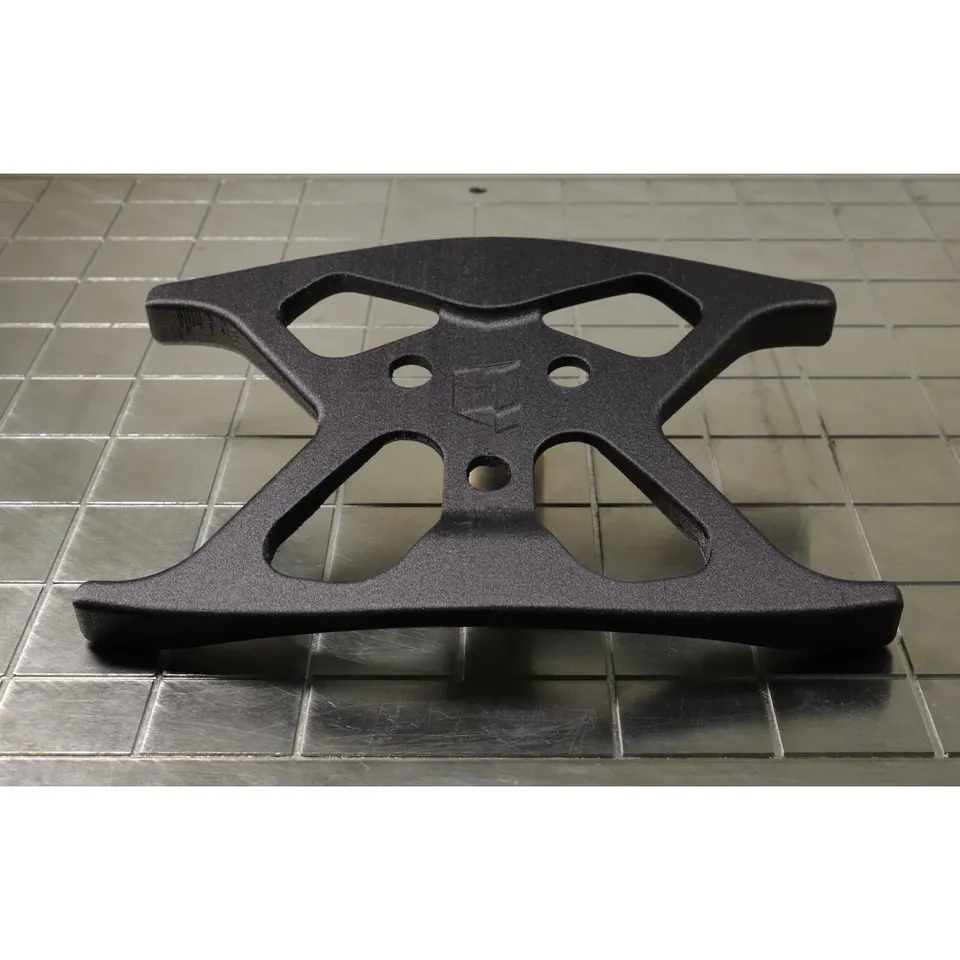
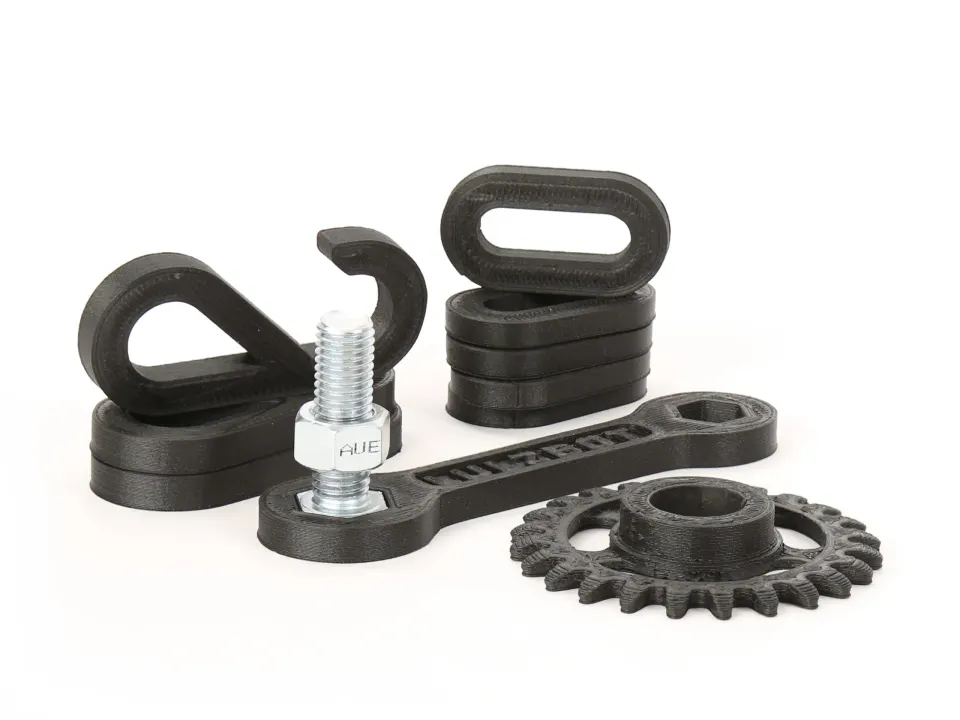
PA-CF jest często najbardziej kuszącym nylonem dla użytkowników nowoczesnych zamkniętych drukarek. Włókna węglowe wzmacniają materiał, zwiększają jego sztywność i pomagają ograniczyć odkształcanie. Gotowe części mają zwykle atrakcyjną, techniczną matową powierzchnię, dobrze zachowują kształt i wyglądają bardzo profesjonalnie.
PA-CF nadaje się do sztywnych uchwytów, ramion, przyrządów, elementów mocujących, obudów elektroniki, części konstrukcyjnych i komponentów, które mają być sztywne. Jeśli czysty nylon byłby zbyt elastyczny, włókna węglowe pomogą. Nie oczekuj jednak, że PA-CF automatycznie będzie najlepszy do wszystkiego. Włókna zwiększają sztywność głównie w kierunku druku, ale między warstwami nadal decydują jakość łączenia warstw, suszenie i orientacja części.
Ważne jest zastosowanie właściwej dyszy. PA-CF jest materiałem ściernym i może stopniowo powiększać zwykłą dyszę mosiężną. Pogarsza to dokładność dozowania, powierzchnię i wymiary. Do PA-CF stosuj stal hartowaną, bimetal, rubin lub inną dyszę przeznaczoną do materiałów ściernych.
Najczęstszym błędem w przypadku nylonu jest drukowanie z wilgotnej szpuli. Objawia się to strzelaniem w hotendzie, pęcherzykami w ściankach, nitkowaniem, gorszą powierzchnią, mniejszą wytrzymałością, a czasem również niestabilnym przepływem. W przypadku części technicznej jest to problem, ponieważ zły wygląd często oznacza także gorsze właściwości mechaniczne.
Przed drukiem wysusz szpulę zgodnie z zaleceniami producenta. Orientacyjnie w przypadku nylonów często stosuje się 70-90 °C przez 6-12 godzin, ale zawsze przestrzegaj zaleceń dla konkretnego materiału i typu szpuli. Niektóre plastikowe szpule nie wytrzymują wysokiej temperatury, dlatego warto sprawdzić również odporność termiczną szpuli.
Po wysuszeniu przechowuj filament w zamkniętym pojemniku z żelem krzemionkowym. Przy dłuższych wydrukach drukuj bezpośrednio z suchego boxu. W przypadku nylonu nie wystarczy wysuszyć szpuli raz i zostawić jej na tydzień na stole. Jeśli powietrze w pomieszczeniu jest wilgotne, materiał stopniowo powróci do złego stanu.
Nylon zwykle wymaga wyższej temperatury dyszy niż PLA lub PETG. Często stosuje się około 250-300 °C, a w przypadku niektórych mieszanek jeszcze więcej. Temperatura stołu wynosi, zależnie od materiału, około 40-110 °C. Różnice między PA12, PA6 i PA-CF są duże, dlatego traktuj profil producenta jako punkt wyjścia, a nie nieistotny szczegół.
W przypadku większych części pomaga zamknięta komora. Nie chodzi wyłącznie o maksymalną temperaturę, lecz o stabilność środowiska. Przeciąg i szybkie stygnięcie zwiększają ryzyko odkształceń. Z wentylatorem warstwy należy postępować ostrożnie. Zbyt intensywne chłodzenie może pogorszyć łączenie warstw, a zbyt słabe może pogorszyć jakość mostów i zwisów. W przypadku części funkcjonalnych lepszy jest nieco gorszy zwis niż słabe warstwy.
Ważny jest również stół. Nylon nie zachowuje się tak samo jak PLA. Często pomaga specjalny klej do nylonu, warstwa separacyjna, odpowiedni arkusz roboczy lub zalecany środek adhezyjny. Nie zakładaj, że ta sama powierzchnia, która idealnie trzyma PETG, automatycznie sprawdzi się również w przypadku PA.
Jeśli dopiero zaczynasz z nylonem, wybierz PA12 lub PA12-CF. Wybaczają więcej błędów, mniej się odkształcają i łatwiej je dostroić. W przypadku zwykłych części funkcjonalnych jest to często najszybsza droga do użytecznego rezultatu.
Jeśli potrzebujesz większej wytrzymałości i jesteś gotów zająć się suszeniem, enclosure oraz dokładniejszym procesem, rozważ PA6. Ma sens w przypadku mechanicznie obciążonych elementów, gdzie wyższy poziom trudności się opłaca.
Jeśli zależy Ci przede wszystkim na sztywności, precyzji i stabilności, wybierz PA-CF. Sprawdź jednak, z jakiego nylonu wykonana jest mieszanka. PA6-CF będzie zazwyczaj bardziej wymagający pod względem wilgoci, natomiast PA12-CF często będzie przyjemniejszy w druku i przechowywaniu.
W przypadku małego zatrzasku, który ma być wielokrotnie zginany, odpowiedni może być czysty PA12. Zachowa pewną elastyczność i lepiej zniesie obciążenia mechaniczne niż bardziej kruche materiały.
Do sztywnego uchwytu kamery, czujników lub elektroniki często lepszy będzie PA-CF. Część będzie mniej podatna na uginanie, bardziej stabilna wymiarowo, a jej powierzchnia będzie wyglądać technicznie i estetycznie.
W przypadku tulei ślizgowej, prowadnicy lub koła zębatego nylon ma sens ze względu na odporność na zużycie i niskie tarcie. W takich częściach kluczowe znaczenie mają jednak właściwa orientacja warstw, odpowiednia liczba obrysów i bardzo suchy filament.
Duża osłona drukowana na otwartej drukarce nie jest dobrym pierwszym zastosowaniem PA6. Jeśli nie masz enclosure i suszarki, rozsądniejszy będzie PA12, PA-CF o niskiej tendencji do odkształceń lub całkowicie inny materiał, zależnie od temperatury i zastosowania.
Pierwszym błędem jest lekceważenie wilgoci. Jeśli nylon strzela, nitkuje lub ma chropowatą powierzchnię, nie szukaj najpierw magicznych ustawień retrakcji. Zacznij od suszenia.
Drugim błędem jest używanie mosiężnej dyszy do PA-CF. Przez jakiś czas może to działać, ale dysza zużyje się, a jakość druku pogorszy. W przypadku mieszanek ściernych twarda dysza powinna być obowiązkowym wyposażeniem.
Trzecim błędem jest niewłaściwa orientacja części. W przypadku elementów funkcjonalnych zaplanuj druk tak, aby główne siły nie rozdzielały warstw. W PA-CF jest to szczególnie ważne, ponieważ włókna węglowe nie sprawią cudu w osi Z.
Czwartym błędem jest nadmierna wiara w jedną uniwersalną temperaturę. Filamenty nylonowe różnią się w zależności od producenta, wypełniacza i bazowego polimeru. Traktuj profil jako punkt wyjścia i dostosuj temperaturę, przepływ, prędkość oraz chłodzenie do konkretnej drukarki.
Nylon jest doskonałym materiałem do funkcjonalnego druku 3D, ale wymaga dyscypliny. PA6 oferuje wysoką wydajność, lecz nie wybacza wilgoci i słabych warunków druku. PA12 jest bardziej praktyczny i często stanowi lepszy pierwszy wybór. PA-CF zapewnia większą sztywność, stabilność i techniczny wygląd, ale wymaga odpornej na ścieranie dyszy oraz stale suchego filamentu.
Jeśli chcesz uzyskać dobre części z nylonu, zacznij od właściwego wyboru materiału, susz go przed drukiem, przechowuj w suchym miejscu i drukuj z uwzględnieniem orientacji warstw. Wtedy nylon stanie się jednym z najbardziej użytecznych filamentów do prawdziwych części mechanicznych, a nie tylko kolejną pozycją na liście materiałów.


