Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
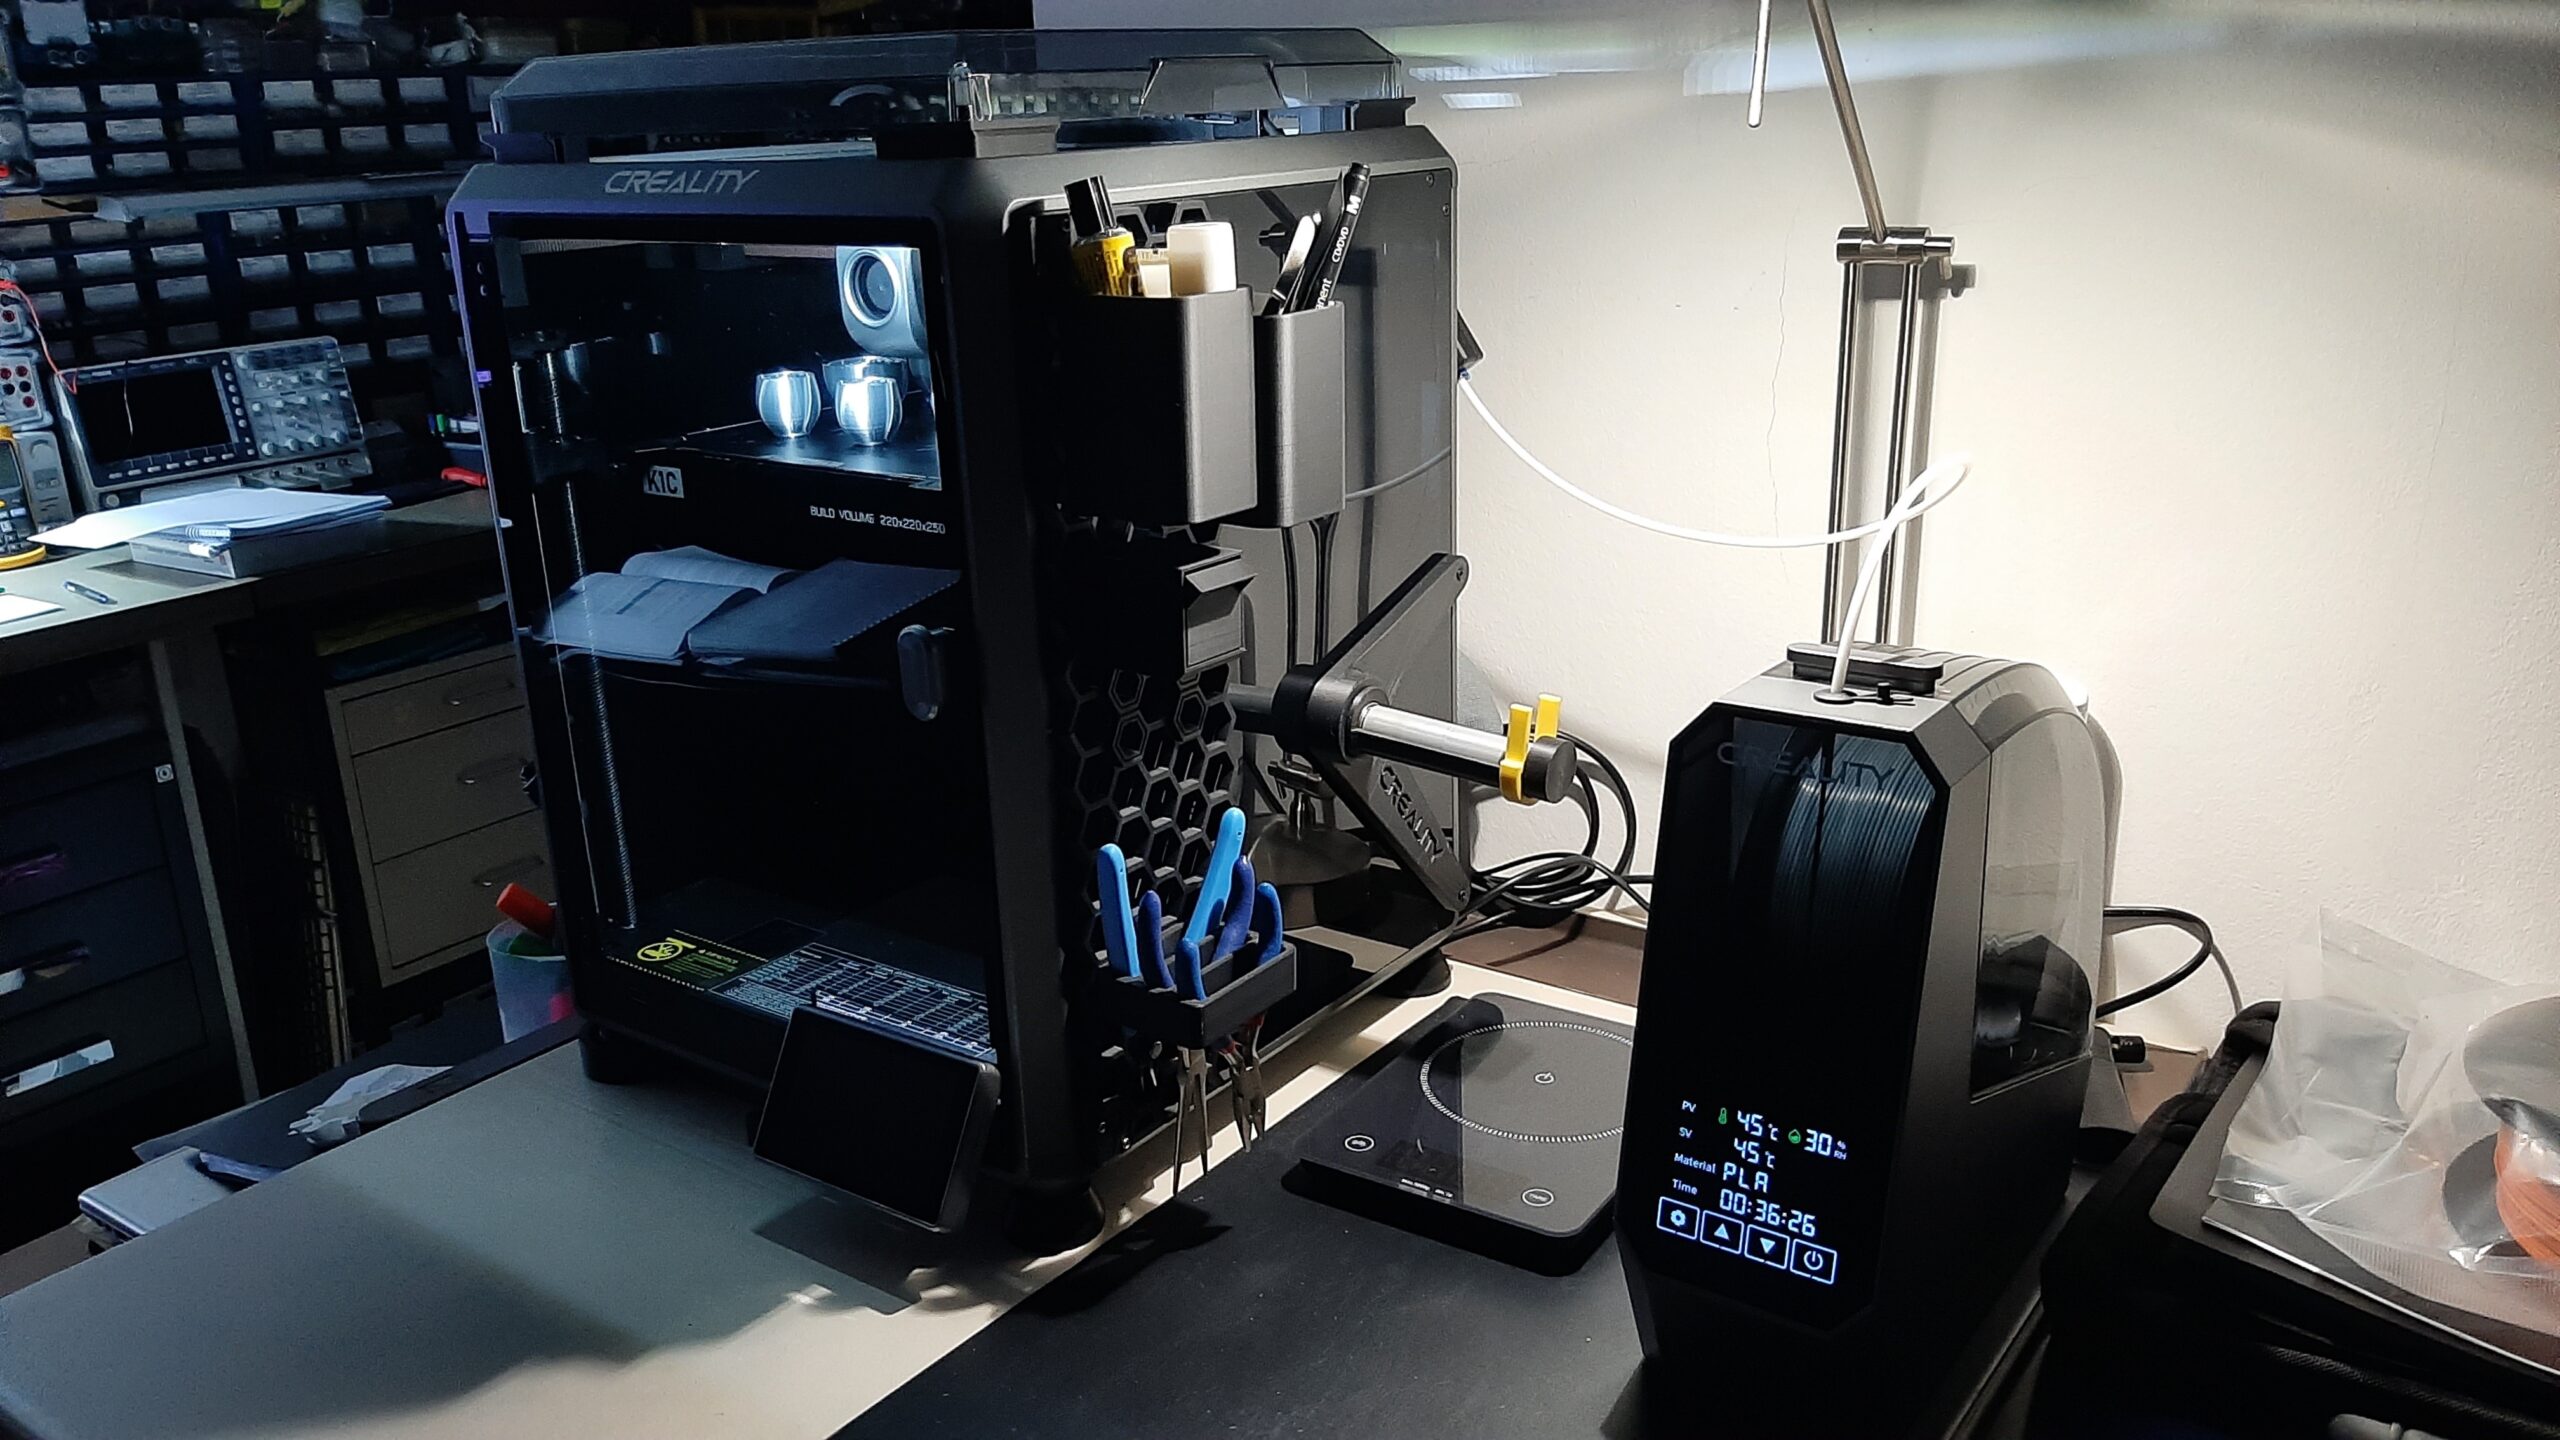
Wilgotny filament nie jest nowością. Dziś jednak objawia się szybciej i wyraźniej. Drukarki przyspieszyły, standardowe profile wykorzystują większe przepływy, a wiele hobbystycznych pracowni drukuje już nie tylko z PLA. PETG, TPU, nylon, materiały podporowe i kompozyty reagują na wilgoć znacznie bardziej wrażliwie niż zwykłe PLA, dlatego problem, który wcześniej wyglądał jak drobny stringing, dziś często oznacza nieudany wieloczęściowy wydruk przez noc.
Dobrą wiadomością jest to, że rozwiązanie nie musi być drogie. Części użytkowników wystarczy rozsądne przechowywanie: zamykane boxy, woreczki i regenerowalny żel krzemionkowy. Aktywna suszarka ma sens dopiero wtedy, gdy drukujesz z materiałów higroskopijnych, pozostawiasz szpule otwarte przez dłuższy czas lub potrzebujesz niezawodnego rezultatu na zamówienie.
Najważniejsza zasada jest prosta: drybox to nie to samo co suszarka. Drybox utrzymuje suchy filament w dobrym stanie. Aktywna suszarka potrafi ponownie usunąć wilgoć z już zawilgoconego filamentu.
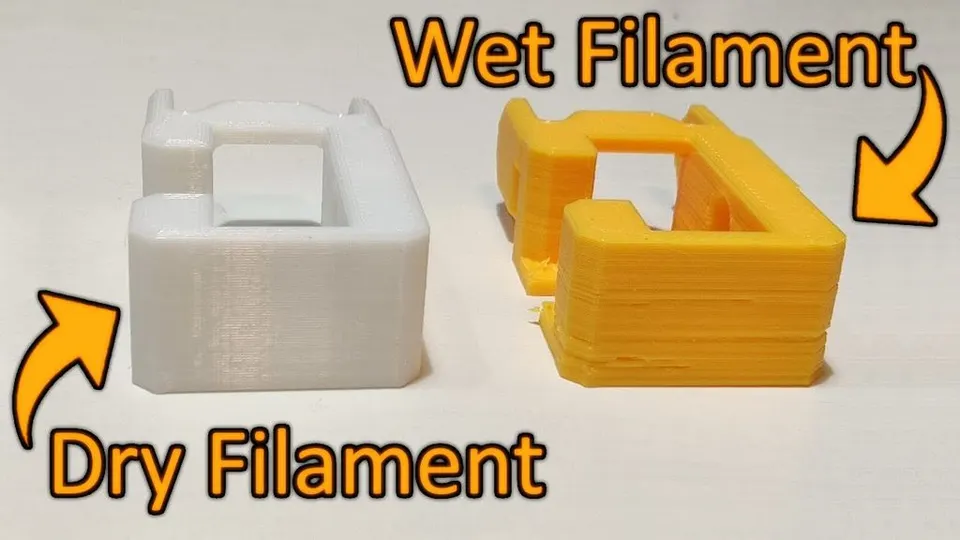
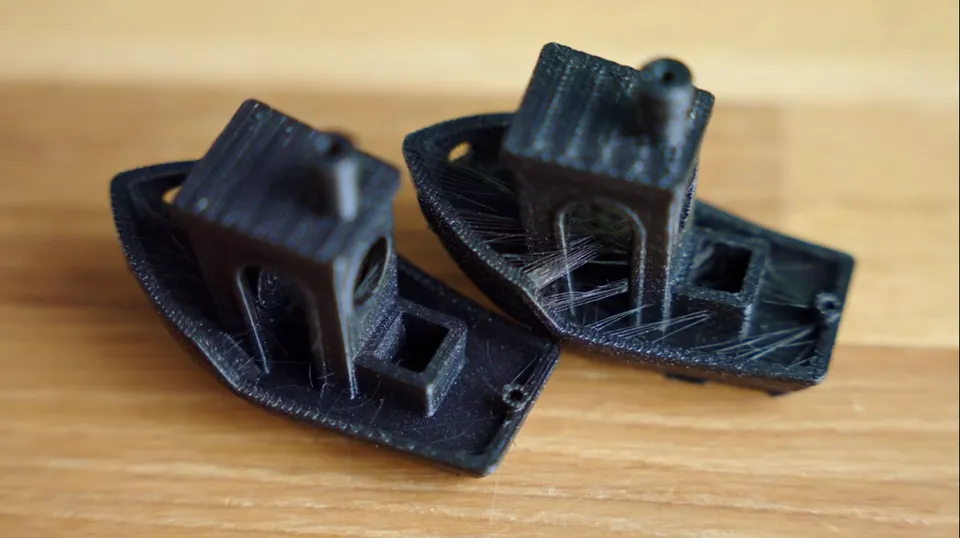
Wilgoć w hotendzie zamienia się w parę. Zakłóca ona przepływ stopionego tworzywa, tworzy drobne pęcherzyki i zaburza ciśnienie w dyszy. Rezultat często mylony jest z nieprawidłowo ustawioną retrakcją, zbyt wysoką temperaturą lub niewłaściwym chłodzeniem.
Typowe objawy to:
Praktyczny test jest prosty: jeśli ten sam g-code drukował w zeszłym miesiącu czysto, a dziś z tą samą szpulą nagle tworzy nitki, najpierw wysusz filament. Dopiero potem dostrajaj retrakcję, temperaturę i prędkości.
PLA absorbuje wilgoć wolniej niż PETG, TPU lub nylon. Świeżo otwarta szpula PLA zwykle nie wymaga profilaktycznego suszenia, jeśli była przechowywana w woreczku z żelem krzemionkowym i nie drukujesz w bardzo wilgotnym pomieszczeniu.
Suszenie PLA warto przeprowadzić głównie wtedy, gdy szpula leżała tygodniami na otwartej półce, zaczęła pękać w ekstruderze lub wydruk nagle zyskał chropowatą powierzchnię. Bezpieczny zakres roboczy to zazwyczaj około 45-50 °C przez 4-7 godzin. W przypadku PLA nie zwiększaj temperatury tylko po to, by zakończyć suszenie szybciej. Zbyt wysoka temperatura może zmiękczyć filament na szpuli, poszczególne zwoje skleją się ze sobą, a problem przeniesie się z jakości druku na zacinanie podajnika.
W przypadku zwykłego domowego PLA często wystarczy więc: po zakończeniu druku włożyć szpulę z powrotem do zamykanego woreczka, dodać wysuszony żel krzemionkowy i nie zostawiać jej przez całe lato przy oknie, w garażu lub piwnicy.
PETG to materiał, w przypadku którego wilgoć bardzo często daje o sobie znać. Typowy scenariusz: drukujesz uchwyt lub pudełko, a model nagle pokrywa się delikatnymi nitkami i zwiększanie retrakcji nie pomaga. Jeśli szpula PETG była otwarta dłużej niż kilka dni lub tygodni, suszenie jest rozsądniejszym pierwszym krokiem niż dalsze dostrajanie profilu.
W przypadku PETG w praktyce stosuje się około 55-65 °C przez 6-8 godzin. Przy krytycznym wydruku, częściach przezroczystych lub szybkim profilu opłaca się suszyć filament profilaktycznie. Suche PETG zapewnia stabilniejszą ekstruzję, mniej pęcherzyków i lepsze trzymanie warstw.
PETG przechowuj w zamkniętym boxie lub worku próżniowym z żelem krzemionkowym. Jeśli często drukujesz z PETG, wygodnie jest trzymać jedną aktywną szpulę w dryboxie z przepustem na rurkę PTFE, a pozostałe szpule przechowywać osobno.
TPU i inne materiały elastyczne są wrażliwe zarówno na wilgoć, jak i na mechanikę podawania. Gdy TPU jest wilgotne, nie powoduje tylko stringingu. Często pieni się, traci estetyczną powierzchnię, pogarsza się połączenie warstw, a w przypadku miękkich materiałów druk może być ogólnie niestabilny.
W przypadku TPU należy liczyć się z częstszym suszeniem niż przy PLA. Typowy zakres to około 50-60 °C przez 6-8 godzin, zależnie od konkretnej twardości i zaleceń producenta. W przypadku miękkiego TPU nie spiesz się ze zwiększaniem temperatury, ponieważ może dojść do odkształcenia filamentu i szpuli.
W przypadku długich elastycznych części idealnym rozwiązaniem jest drukowanie bezpośrednio z dryboxu lub suszarki z wyjściem na filament. Ograniczysz w ten sposób sytuację, w której pierwsza godzina wygląda dobrze, a pod koniec druku filament zdąży już pochłonąć wilgoć z pomieszczenia.
Nylon to zupełnie inna liga. Szybko pochłania wilgoć i w praktyce może stracić jakość druku już w ciągu jednego dnia w otwartym pomieszczeniu. W przypadku części funkcjonalnych, kół zębatych, uchwytów, przyrządów lub prototypów technicznych suszenie nylonu jest praktycznie obowiązkowe.
Typowe wartości wynoszą około 70-90 °C przez 8-16 godzin, a w przypadku niektórych nylonów mogą być jeszcze wyższe, zgodnie z kartą materiału. Zwykły plastikowy box z żelem krzemionkowym już nie wystarczy. Potrzebujesz aktywnej suszarki, która rzeczywiście utrzymuje wymaganą temperaturę, zapewnia cyrkulację powietrza i umożliwia bezpieczną, długotrwałą pracę.
Po wysuszeniu nie drukuj z nylonu z otwartej szpuli. Najlepiej drukować bezpośrednio z suszarki lub zamkniętego dryboxu. Jeśli po suszeniu po prostu położysz szpulę na uchwycie obok drukarki, część pracy stracisz jeszcze przed zakończeniem dłuższego wydruku.
Drybox to zamknięty pojemnik z uszczelką, żelem krzemionkowym i najlepiej także higrometrem. Doskonale nadaje się do przechowywania i drukowania z już suchej szpuli. Sprawdzi się w przypadku PLA, PETG i TPU, jeśli filament nie jest wcześniej mocno zawilgocony. Tanie rozwiązanie może stanowić solidny plastikowy box z uszczelką, uchwytem na szpulę, przepustem PTFE i woreczkiem z regenerowanym żelem krzemionkowym.
Aktywna suszarka dodaje kontrolowane ogrzewanie i przepływ powietrza. To różnica, która ma znaczenie w przypadku PETG, TPU, nylonu i materiałów podporowych. Dobra suszarka ma regulację temperatury, timer, miejsce na standardowe szpule 1kg oraz możliwość drukowania bezpośrednio z niej. W przypadku materiałów technicznych zwracaj uwagę przede wszystkim na maksymalną temperaturę. Suszarka kończąca pracę na 55 lub 60 °C może wystarczyć do PLA i części PETG, ale nie będzie idealna do nylonu.
AMS z aktywnym suszeniem łączy automatyczne podawanie wielu materiałów, zamknięte przechowywanie i kontrolowane suszenie. W nowoczesnych systemach typu AMS 2 Pro ważna jest praktyczna granica: maksymalna temperatura suszenia wynosząca około 65 °C jest bardzo użyteczna dla PLA, PETG i niektórych popularnych materiałów, ale nie wystarcza do pełnego wysuszenia wszystkich filamentów technicznych. W przypadku nylonu, niektórych PA-CF, PC lub wymagających materiałów podporowych może być potrzebna wydajniejsza suszarka.
Przed zakupem sprawdź również, czy konkretna drukarka, firmware i zasilanie obsługują scenariusz, z którego chcesz korzystać. W przypadku niektórych połączeń aktywne suszenie tej samej jednostki, z której właśnie drukujesz, może nie być możliwe. Nie oznacza to, że system jest bezużyteczny, ale trzeba to zaplanować: jedna szpula może się suszyć, podczas gdy druk odbywa się z innej jednostki lub z zewnętrznego uchwytu.
Drybox wystarczy, jeśli drukujesz głównie z PLA, szybko zużywasz szpule, a po zakończeniu druku odkładasz je z powrotem do zamkniętego woreczka lub boxu. Drybox jest również dobrym pierwszym krokiem w przypadku PETG, jeśli nie realizujesz zleceń i w razie potrzeby możesz dosuszyć szpulę przed krytycznym wydrukiem w innym miejscu.
Rozważ aktywną suszarkę, jeśli:
W małej pracowni sprawdzi się połączenie: jedna lub dwie aktywne suszarki do przygotowywania materiału oraz kilka pasywnych dryboxów do przechowywania rozpoczętych szpul. Jest to tańsze i praktyczniejsze niż kupowanie aktywnego suszenia dla każdej szpuli.
Zimą powietrze w pomieszczeniach często jest bardziej suche, ale uważaj na piwnice, garaże i nieogrzewane magazyny. Latem i podczas deszczowej pogody problemy z PETG, TPU i nylonem pojawiają się częściej. Dlatego warto wprowadzić prostą rutynę.
W przypadku PLA zwracaj uwagę przede wszystkim na kruchość i powierzchnię. Jeśli szpula leżała otwarta dłużej niż miesiąc, krótko ją wysusz przed ważnym wydrukiem. PETG susz przed dłuższym lub wymagającym wizualnie wydrukiem, jeśli szpula była otwarta dłużej niż tydzień. TPU susz przed każdą ważniejszą sesją drukowania. Nylon susz zawsze i drukuj bezpośrednio z zamkniętego środowiska.
Regularnie regeneruj żel krzemionkowy. Żel krzemionkowy ze wskaźnikiem jest praktyczny, ponieważ widać, kiedy jest nasycony. Higrometr w boxie traktuj jako pomoc orientacyjną, a nie przyrząd laboratoryjny. Jeśli box przez dłuższy czas wskazuje wysoką wilgotność, wymień uszczelkę, dodaj świeży żel krzemionkowy lub zmniejsz objętość boxu.
| Materiał | Kiedy suszyć | Orientacyjne suszenie | Zalecane przechowywanie |
|---|---|---|---|
| PLA | Przy pękaniu, kruchości lub gorszej powierzchni | 45-50 °C, 4-7 h | Woreczek lub box z żelem krzemionkowym |
| PETG | Przy stringingu, po dłuższym otwarciu, przed krytycznym wydrukiem | 55-65 °C, 6-8 h | Drybox lub worek próżniowy |
| TPU | Przed dłuższym drukiem, przy pienieniu i nitkowaniu | 50-60 °C, 6-8 h | Drybox z drukowaniem przez przepust PTFE |
| Nylon | Praktycznie zawsze przed drukiem | 70-90 °C, 8-16 h | Drukowanie bezpośrednio z suszarki lub zamkniętego boxu |
Traktując te wartości jako punkt wyjścia, a nie dogmat, unikniesz większości problemów. Konkretny filament może mieć inne limity zależnie od mieszanki, koloru, dodatków i typu szpuli. W przypadku droższych materiałów technicznych zawsze stosuj się do zaleceń producenta.
Pierwszym błędem jest suszenie w zbyt wysokiej temperaturze. Wyższa temperatura nie musi oznaczać lepszego rezultatu. W przypadku PLA może zniszczyć całą szpulę, w przypadku TPU spowodować odkształcenia, a w przypadku plastikowych szpul wywołać problemy wcześniej niż w samym materiale.
Drugim błędem jest przekonanie, że żel krzemionkowy wysuszy mokry filament. Żel krzemionkowy obniża wilgotność powietrza w boxie, ale bez ciepła i czasu nie usunie niezawodnie wilgoci zamkniętej w materiale.
Trzecim błędem jest dostrajanie slicera przed wysuszeniem filamentu. Jeśli filament jest mokry, zwiększanie retrakcji jedynie maskuje przyczynę. W przypadku PETG łatwo w ten sposób skończyć z profilem, który działa tylko przypadkiem, a następnym razem znów będzie nieprawidłowy.
Czwartym błędem jest przechowywanie filamentu na otwartej przestrzeni po suszeniu. Jeśli wysuszysz szpulę i zostawisz ją na uchwycie przez tydzień, zaczynasz od początku. Suszenie i przechowywanie muszą funkcjonować jako jeden proces.
Jeśli drukujesz głównie z PLA i okazjonalnie z PETG, najpierw kup dobre zamykane boxy, żel krzemionkowy i higrometr. Jeśli często drukujesz z PETG, dodaj aktywną suszarkę z możliwością drukowania z boxu. Jeśli używasz TPU lub nylonu, aktywna suszarka nie jest już wygodą, lecz częścią przygotowania materiału.
AMS z aktywnym suszeniem ma największy sens dla użytkowników, którzy chcą łączyć wiele kolorów lub materiałów, a jednocześnie przechowywać szpule w lepiej kontrolowanym środowisku. Nie traktuj go jednak jako uniwersalnego zamiennika wydajnej suszarki do wszystkich materiałów technicznych. To bardzo praktyczny system do codziennego drukowania, podczas gdy nylon i wymagające kompozyty nadal zasługują na szczególną uwagę.


