Livraison gratuite à partir de 1 999 Kč
Expédition rapide
Boutique vérifiée
Des milliers de clients


Livraison gratuite à partir de 1 999 Kč
Wybór filamentu to nie tylko kwestia koloru i ceny. Ten sam model wykonany z PLA, PETG i ASA może zachowywać się zupełnie inaczej: jeden będzie pięknie ostry, drugi przetrwa upadek ze stołu, a trzeci wytrzyma lato na balkonie. Najprostsza zasada brzmi: PLA wybierz do łatwych i estetycznych wydruków, PETG do zwykłych części funkcjonalnych, a ASA do elementów używanych na zewnątrz lub narażonych na działanie ciepła.
Poniżej znajdziesz praktyczne porównanie bez zbędnej teorii. Podane wartości traktuj orientacyjnie, ponieważ konkretna marka, dodatki, kolor filamentu i ustawienia drukarki mogą zmienić wynik. Mimo to pomogą Ci wybrać materiał, zanim stracisz kilka godzin na drukowanie niewłaściwej części.
| Potrzeba | Najlepszy wybór | Dlaczego |
|---|---|---|
| Pierwsze wydruki, dekoracje, figurki, prototypy | PLA | Drukuje się najłatwiej, zachowuje kształt i ma minimalne odkształcenia. |
| Uchwyty, obudowy, części do warsztatu, części narażone na uderzenia | PETG | Jest bardziej wytrzymały niż PLA, lepiej łączy się między warstwami i wytrzymuje wyższą temperaturę. |
| Uchwyty zewnętrzne, części do samochodu z dala od ekstremalnych temperatur, obudowy wystawione na słońce | ASA | Ma wysoką odporność na promieniowanie UV, warunki atmosferyczne i ciepło. |
| Drobne detale i ostre krawędzie | PLA | Zwykle mniej płynie i mniej nitkuje niż PETG. |
| Duża część techniczna bez zamkniętej drukarki | PETG | ASA ma tendencję do odkształcania się w przypadku większych części drukowanych bez komory. |
| Część wystawiona na bezpośrednie letnie słońce | ASA | PLA mięknie zbyt wcześnie, PETG jest lepszy, ale ASA daje większą pewność. |
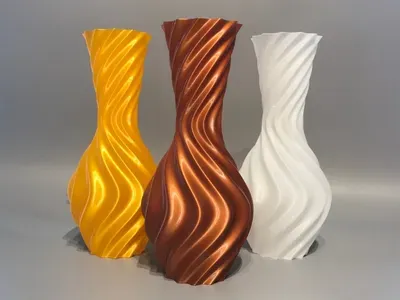
PLA to materiał, który poleciłbym każdemu początkującemu jako pierwszą szpulę. Drukuje się w niższych temperaturach, ma niewielki skurcz i na prawidłowo przygotowanym stole zwykle trzyma się bez problemów. Dzięki temu nadaje się do dekoracji, figurek, wazonów, szablonów, prototypów, pudełek organizacyjnych, uchwytów na biurko lub części, w przypadku których wygląd jest ważniejszy niż długotrwała wytrzymałość mechaniczna.
Typowe ustawienia to około 190-230 °C na dyszy i 50-60 °C na stole. W nowoczesnych drukarkach często wystarczy profil w slicerze i podstawowa kontrola pierwszej warstwy. PLA sprawdza się również do szybkiego sprawdzania wymiarów: drukujesz prototyp, testujesz montaż, poprawiasz model, a dopiero finalny element drukujesz z bardziej odpornego materiału.
Słabą stroną PLA jest ciepło i kruchość. W samochodzie, za szybą lub na czarnej powierzchni wystawionej na słońce część może zacząć się odkształcać już w temperaturach, które dla człowieka nie są szczególnie ekstremalne. PLA często także pęka raczej czysto, zamiast się wyginać. Nie ma to znaczenia w przypadku dekoracji, ale przeszkadza w zatrzasku, zawiasie lub uchwycie narażonym na uderzenia.
Praktyczny przykład: zaślepka elektroniki we wnętrzu, uchwyt na kable przy komputerze lub designerska podstawka pod figurkę to świetne projekty do PLA. Uchwyt kamery na rower, klips do samochodu lub zewnętrzna konsola już się do tego nie nadają.
PETG to dobry kompromis między łatwością druku a odpornością. W porównaniu z PLA jest zwykle bardziej wytrzymały, mniej kruchy i lepiej znosi uderzenia. Ma także lepszą odporność na wilgoć i chemikalia występujące w typowym otoczeniu. Dlatego jest popularny w przypadku uchwytów, obudów, pudełek, akcesoriów warsztatowych, elementów dystansowych, uchwytów na czujniki, przyrządów montażowych lub zamiennych plastikowych części używanych w domu.
Typowe ustawienia często mieszczą się w zakresie około 220-250 °C na dyszy i 70-90 °C na stole. Niektóre marki i szybkie profile mogą wymagać wyższej temperatury. PETG lubi czystą i właściwie dobraną powierzchnię druku. Na gładkim PEI może przykleić się zbyt mocno, dlatego często stosuje się warstwę separacyjną zgodnie z zaleceniami producenta stołu. Praca z teksturowanymi płytami bywa przyjemniejsza, ale pierwsza warstwa nadal ma decydujące znaczenie.
PETG może nitkować. Jeśli na wydruku pojawiają się delikatne włókna między częściami modelu, skup się przede wszystkim na wysuszeniu filamentu, temperaturze dyszy, retrakcji i prędkości przejazdów. Wilgotny PETG rozpoznasz po trzaskaniu podczas druku, gorszej powierzchni, pęcherzykach i większej ilości włókien. Szpulę warto przechowywać w woreczku lub pudełku z żelem krzemionkowym, a w przypadku wymagających części wysuszyć ją przed drukowaniem.
W przeciwieństwie do PLA, PETG lepiej nadaje się do części, które lekko się uginają. Właśnie niewielka elastyczność jest zaletą w przypadku zatrzaskiwanych obudów i uchwytów. Nie jest jednak idealny do bardzo drobnych, ostrych detali, ponieważ powierzchnia może być bardziej błyszcząca, a krawędzie mniej wyraziste niż w PLA.
Praktyczny przykład: uchwyt na narzędzia w warsztacie, obudowa czujnika przy akwarium, element dystansowy, pudełko na elektronikę lub wytrzymalszy szablon montażowy to typowe projekty do PETG. Jeśli część ma pozostawać na słońcu przez wiele miesięcy, lepiej rozważyć ASA.
ASA to materiał techniczny podobny do ABS, ale o lepszej odporności na promieniowanie UV. Sprawdza się tam, gdzie PLA zmiękłoby, a PETG z czasem ucierpiałoby od słońca. Nadaje się do uchwytów zewnętrznych, obudów, części do ogrodu, elementów instalacji fotowoltaicznych, zaślepek dachowych, części do modeli używanych na zewnątrz lub elementów technicznych, które powinny lepiej znosić ciepło.
Typowe ustawienia to około 250-270 °C na dyszy i 90-110 °C na stole. W przypadku ASA kluczowe jest stabilne, ciepłe otoczenie. Małe części czasami udają się na otwartej drukarce, ale większe elementy bez komory często pękają, odklejają narożniki lub odkształcają się. Zamknięta drukarka, brim, odpowiednia powierzchnia druku i wolniejsze chłodzenie znacznie zwiększają szanse na sukces.
ASA podczas drukowania uwalnia opary, dlatego nie należy używać go w małym, niewentylowanym pomieszczeniu. Idealna jest zamknięta drukarka z filtracją lub dobra wentylacja po zakończeniu druku. Jednocześnie należy unikać przeciągu bezpośrednio nad modelem, ponieważ zwiększa on ryzyko odkształceń. To częsta różnica w porównaniu z PLA: w przypadku ASA trzeba kontrolować nie tylko temperaturę dyszy, ale cały reżim cieplny wokół wydruku.
Zaletą ASA jest również możliwość obróbki powierzchni. Można go szlifować, kleić i wygładzać acetonem, jeśli wiesz, co robisz i pracujesz bezpiecznie. W przypadku typowego wyboru w sklepie internetowym najważniejsze jest jednak proste pytanie: czy część będzie długotrwale używana na zewnątrz lub w pobliżu źródła ciepła? Jeśli tak, ASA jest często właściwą odpowiedzią.
Praktyczny przykład: uchwyt czujnika na elewacji, zewnętrzna obudowa kamery, adapter do sprzętu ogrodowego lub obudowa w nasłonecznionym miejscu lepiej wydrukować z ASA niż z PLA. W przypadku dużej, płaskiej obudowy należy jednak uwzględnić komorę i test przyczepności.
PLA jest najłatwiejszy. PETG nadal jest stosunkowo łatwy do opanowania, ale wymaga lepszej kontroli pierwszej warstwy, wilgotności i nitkowania. ASA jest najbardziej wymagający, głównie ze względu na skurcz, odkształcanie i potrzebę stabilnego ciepła.
Kolejność dla początkującego: PLA, PETG, ASA.
PLA jest najsłabszy. W ciepłym wnętrzu nadal się sprawdzi, ale w samochodzie lub na słońcu ryzykujesz odkształcenie. PETG jest wyraźnie lepszy i wystarcza do wielu praktycznych części. ASA zapewnia jeszcze większą odporność i lepiej zachowuje kształt w środowisku, w którym PLA już by zmiękło.
Kolejność pod względem odporności na ciepło: ASA, PETG, PLA.
PETG może sprawdzić się przy krótkotrwałym użytkowaniu na zewnątrz, ale do długotrwałego wystawienia na słońce lepsze będzie ASA. PLA stosuj na zewnątrz tylko w przypadku rzeczy, przy których nie przeszkadza szybsze starzenie, odkształcenia lub konieczność wymiany części.
Kolejność do zastosowań zewnętrznych: ASA, PETG, PLA.
PLA jest sztywny i dobrze zachowuje wymiary, ale bardziej kruchy. PETG jest bardziej wytrzymały i często lepszy do części, które powinny lekko się uginać lub absorbować uderzenia. ASA sprawdza się w częściach technicznych, szczególnie jeśli do obciążenia mechanicznego dochodzi ciepło lub użytkowanie na zewnątrz.
W przypadku czysto mechanicznego obciążenia nie zapominaj jednak o orientacji warstw, liczbie obrysów, wypełnieniu i konstrukcji modelu. Źle zaprojektowana część z ASA może pęknąć wcześniej niż dobrze zaprojektowana część z PETG.
Wybierz PLA. Zaoszczędzisz czas, druk będzie spokojniejszy, a powierzchnia zwykle ładniejsza. Jeśli chcesz wytrzymalszy wariant, rozważ PLA+ lub wytrzymałe PLA, ale nadal nie używaj go jako materiału do wysokich temperatur.
Zacznij od PETG. Jest praktyczniejszy niż PLA, gdy część czasami dostaje uderzenia, przenosi obciążenie lub ma kontakt z wilgocią. PLA ma sens tylko wtedy, gdy zależy Ci na maksymalnie łatwym druku i wiesz, że część nie będzie obciążana.
Zachowaj ostrożność. Wnętrze samochodu może bardzo mocno nagrzewać się na słońcu. PLA nie jest odpowiedni. PETG może wystarczyć w przypadku mniej istotnych części z dala od bezpośredniego żaru, ale dla większego zapasu odporności na ciepło wybierz ASA. W przypadku części, które mogą wpływać na bezpieczeństwo, lepiej nie stosować druku 3D bez profesjonalnego projektu i testów.
Wybierz ASA, jeśli masz drukarkę zdolną do niezawodnego drukowania z ASA. Jeśli nie, PETG może być tymczasowym lub mniej wymagającym wyborem, ale należy liczyć się z mniejszym zapasem odporności na słońce i promieniowanie UV.
PETG jest zwykle lepszym wyborem niż PLA na początek, ponieważ nie pęka tak łatwo. W przypadku ASA wiele zależy od kształtu, kierunku warstw i warunków użytkowania. Jeśli potrzebujesz rzeczywistej elastyczności, poszukaj raczej TPU, a nie PLA, PETG ani ASA.
Pierwszym błędem jest drukowanie wszystkiego z PLA tylko dlatego, że drukuje się ładnie. Na biurku PLA sprawdza się świetnie, ale na zewnątrz i w samochodzie szybko ujawnia swoje ograniczenia.
Drugim błędem jest przejście od razu na ASA bez przygotowania drukarki. ASA to nie tylko mocniejsze PLA. Wymaga ciepła, dobrej przyczepności, wentylacji i cierpliwości. Jeśli masz otwartą drukarkę i drukujesz duży, płaski element, PETG może być bardziej realistycznym wyborem.
Trzecim błędem jest ignorowanie wilgoci. PETG i ASA mogą wchłaniać wilgoć, a wtedy drukują gorzej. Gdy nowy profil nagle powoduje pęcherzyki, nitki i chropowatą powierzchnię, nie szukaj problemu wyłącznie w slicerze.
Czwartym błędem jest poleganie na materiale zamiast na projekcie. W przypadku wytrzymałej części często pomaga zwiększenie liczby obrysów, zaokrąglenie narożników, większa powierzchnia styku, właściwa orientacja warstw i miejscowe wzmocnienie. Materiał to tylko jedna część rezultatu.
Zacznij od pytania, gdzie część będzie używana. Wnętrze i wygląd oznaczają PLA. Zwykła funkcjonalność, wilgoć i uderzenia oznaczają PETG. Słońce, zastosowanie zewnętrzne i wyższa temperatura oznaczają ASA.
Następnie wydrukuj mały test. W przypadku części technicznych warto wydrukować tylko fragment krytyczny: klips, otwór, gwint, zatrzask lub narożnik dużej obudowy. Sprawdzisz wymiary i zachowanie materiału w ciągu kilkudziesięciu minut, a nie po ośmiogodzinnym druku.
Na koniec dostosuj profil do materiału. W przypadku PLA kontroluj chłodzenie i pierwszą warstwę. W przypadku PETG zajmij się wilgocią, nitkowaniem i oddzielaniem od stołu. W przypadku ASA zadbaj o komorę, brim, minimalny przeciąg i bezpieczną wentylację.
PLA to najlepszy wybór, gdy chcesz łatwego druku, ładnej powierzchni i szybkiego rezultatu. PETG to uniwersalny materiał do części funkcjonalnych, które mają wytrzymać więcej niż dekoracja. Wybierz ASA, gdy część będzie używana na zewnątrz, narażona na promieniowanie UV lub wyższą temperaturę.
Jeśli nie masz pewności, wybierz PLA do prototypu, PETG do pierwszej wersji funkcjonalnej, a ASA do finalnej części przeznaczonej na zewnątrz. Zmniejszysz w ten sposób ryzyko nieudanego druku i nie będziesz niepotrzebnie używać bardziej wymagającego materiału tam, gdzie jego zalety nie są potrzebne.


