Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
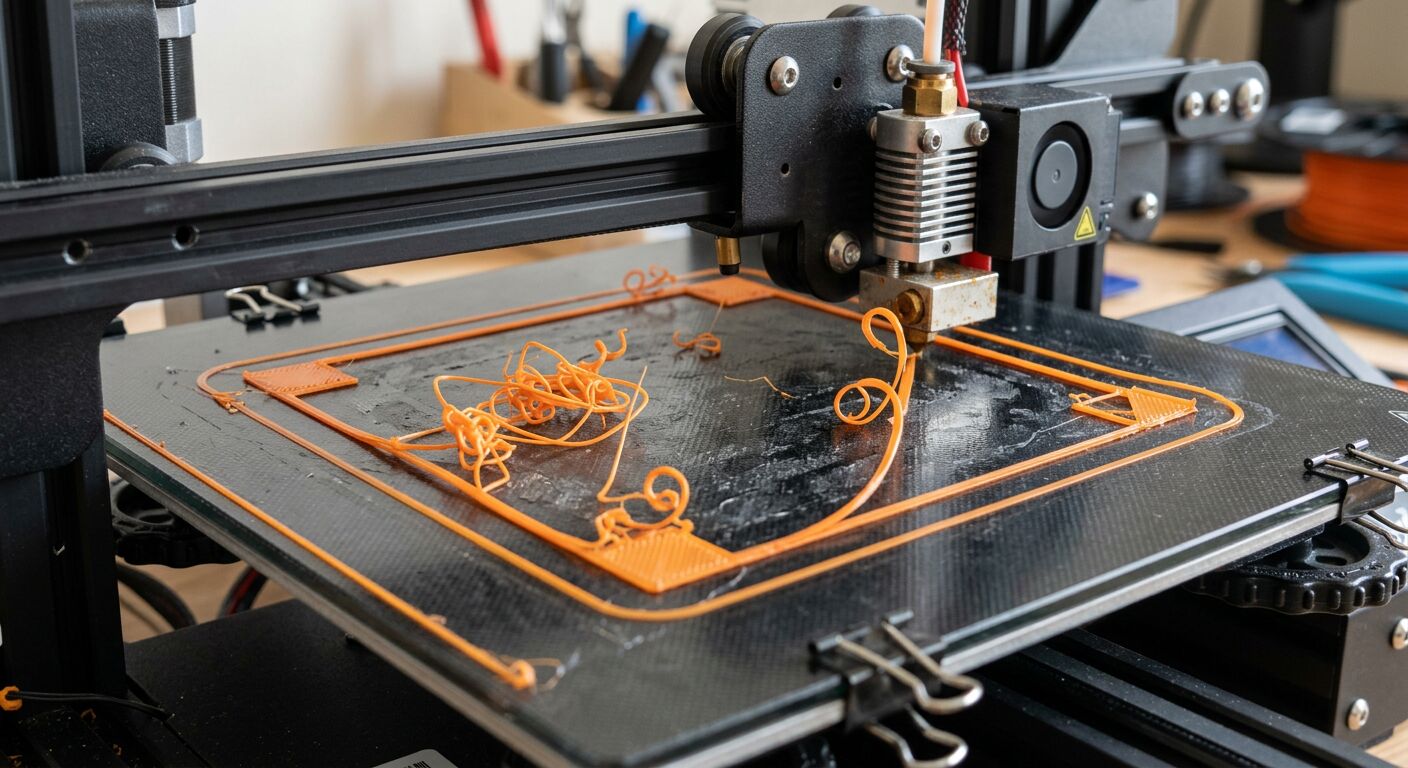
Każdy, kto drukuje na drukarce 3D FDM, wcześniej czy później spotka się z tym samym scenariuszem: model wygląda idealnie w slicerze, drukarka zaczyna pracę bez problemów, ale efekt ma uniesione narożniki, włókna między elementami, przesunięte warstwy lub kruche ścianki. Dobra wiadomość jest taka, że większość błędów druku 3D ma dość jasne przyczyny i można je systematycznie naprawić.
Najważniejsza zasada brzmi: nie zmieniajcie pięciu rzeczy naraz. Zmieńcie jedną wartość, wydrukujcie krótki test i zapiszcie wynik. W przeciwnym razie nie będziecie wiedzieć, co rzeczywiście pomogło.
Zanim zaczniecie dostrajać profil, odpowiedzcie sobie na trzy pytania:
Jeśli błąd pojawia się na pierwszej warstwie, najpierw zajmijcie się podkładką, kalibracją Z i przyczepnością. Jeśli występuje dopiero po dłuższym czasie, podejrzane są temperatura, przepływ powietrza, mechanika, zatykanie dyszy lub jakość filamentu.
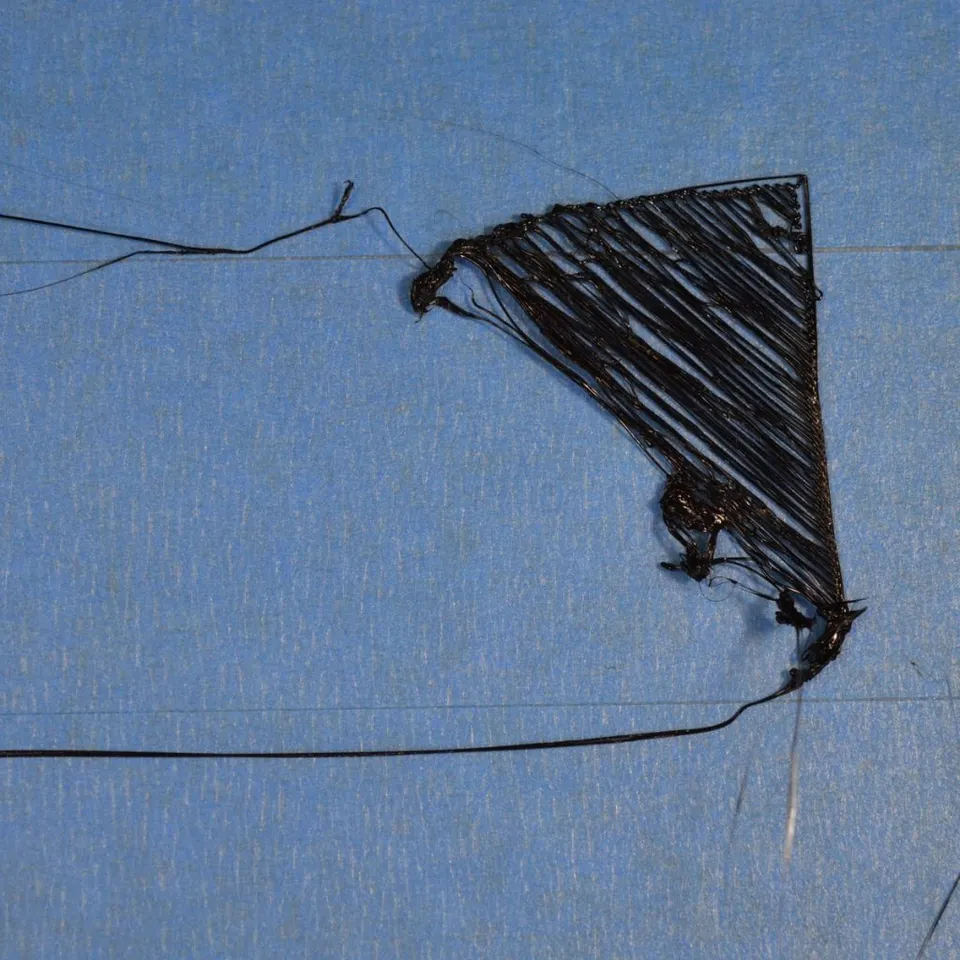
Nieudana pierwsza warstwa jest najczęstszą przyczyną nieudanego druku. Objawia się tym, że linie nie przyklejają się do podkładki, ciągną się za dyszą, powstają przerwy lub wydruk odkleja się po kilku minutach.
Najpierw wyczyśćcie podkładkę drukową. Tłuszcz z palców wystarczy, aby PLA lub PETG trzymał się znacznie gorzej. W przypadku standardowych płyt PEI pomoże ciepła woda z kroplą płynu do mycia naczyń, dokładne spłukanie i osuszenie czystą ściereczką. Alkohol izopropylowy stosujcie zgodnie z rodzajem powierzchni i zaleceniami producenta. Nie używajcie agresywnych środków chemicznych w ciemno, ponieważ możecie uszkodzić niektóre specjalne powierzchnie.
Następnie sprawdźcie wysokość pierwszej warstwy. Gdy dysza znajduje się zbyt wysoko, linie są okrągłe, a między nimi pozostają przerwy. Gdy znajduje się zbyt nisko, materiał wypływa na boki, powierzchnia jest szorstka, a ekstruder może klikać. Prawidłowa pierwsza warstwa jest lekko dociśnięta, poszczególne linie łączą się, ale nie są rozorywane przez dyszę.
Pomaga także spowolnienie pierwszej warstwy. W przypadku problematycznych elementów ustawcie prędkość pierwszej warstwy na około 15 do 30 mm/s, dodajcie brim i sprawdźcie właściwą temperaturę podkładki dla danego materiału.
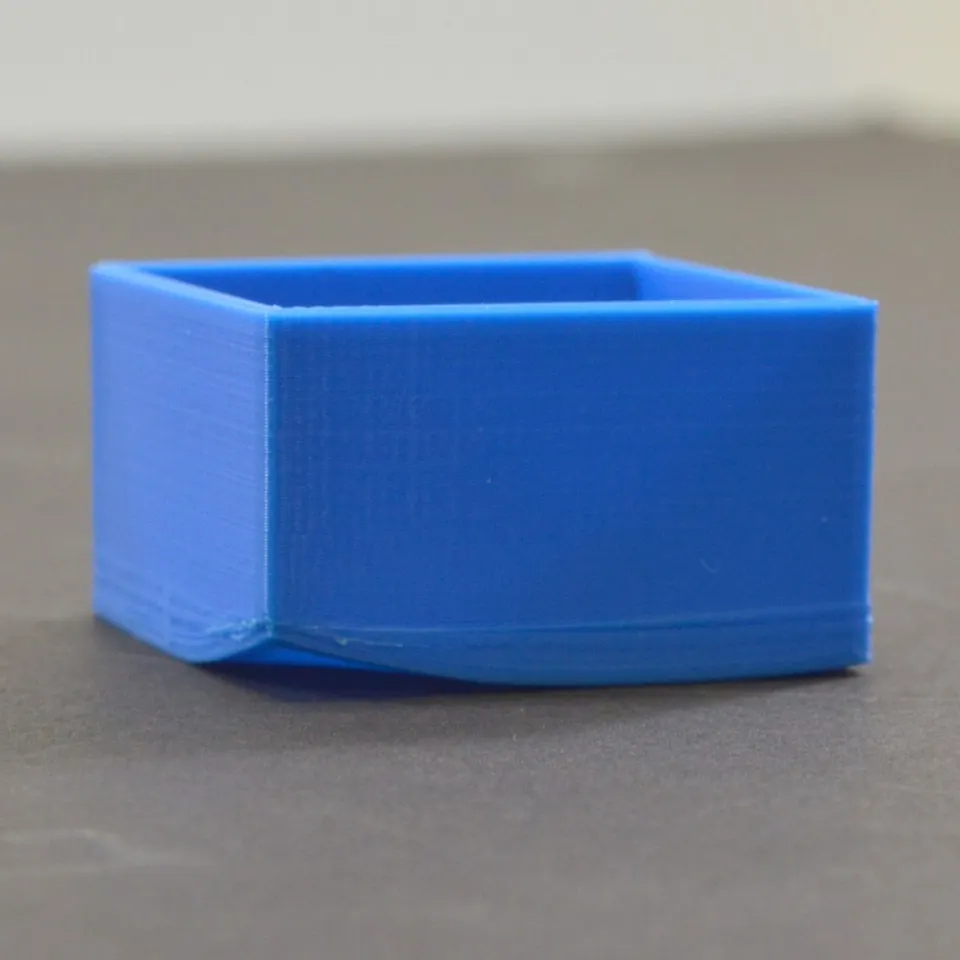
Warping powstaje, ponieważ materiał kurczy się podczas stygnięcia. Typowo unoszą się narożniki dużych powierzchni, element ulega deformacji, a w najgorszym przypadku odkleja się cały. Najczęściej występuje w przypadku ABS, ASA, nylonu i większych elementów z PETG, ale może pojawić się także przy PLA, jeśli podkładka jest brudna lub model trzyma się tylko niewielką powierzchnią.
Zacznijcie od przyczepności: czysta podkładka, prawidłowa pierwsza warstwa, odpowiednia temperatura podkładki i brim. W przypadku dużych elementów pomoże szerszy brim o szerokości 5 do 10 mm. Jeśli drukujecie materiał wrażliwy na skurcz, ograniczcie przeciągi i gwałtowne chłodzenie. Otwarte okno, klimatyzacja lub wentylator przy drukarce potrafią zniszczyć nawet dobrze ustawiony druk.
W przypadku ABS i ASA często konieczna jest zamknięta komora z wyższą i stabilną temperaturą otoczenia. W przypadku PLA zbyt ciepła zamknięta komora może natomiast spowodować mięknięcie filamentu w ekstruderze, dlatego trzeba rozróżniać materiały. Jeśli element wygina się regularnie, spróbujcie zmienić orientację modelu, podzielić go na mniejsze części lub wybrać materiał o mniejszym skurczu.
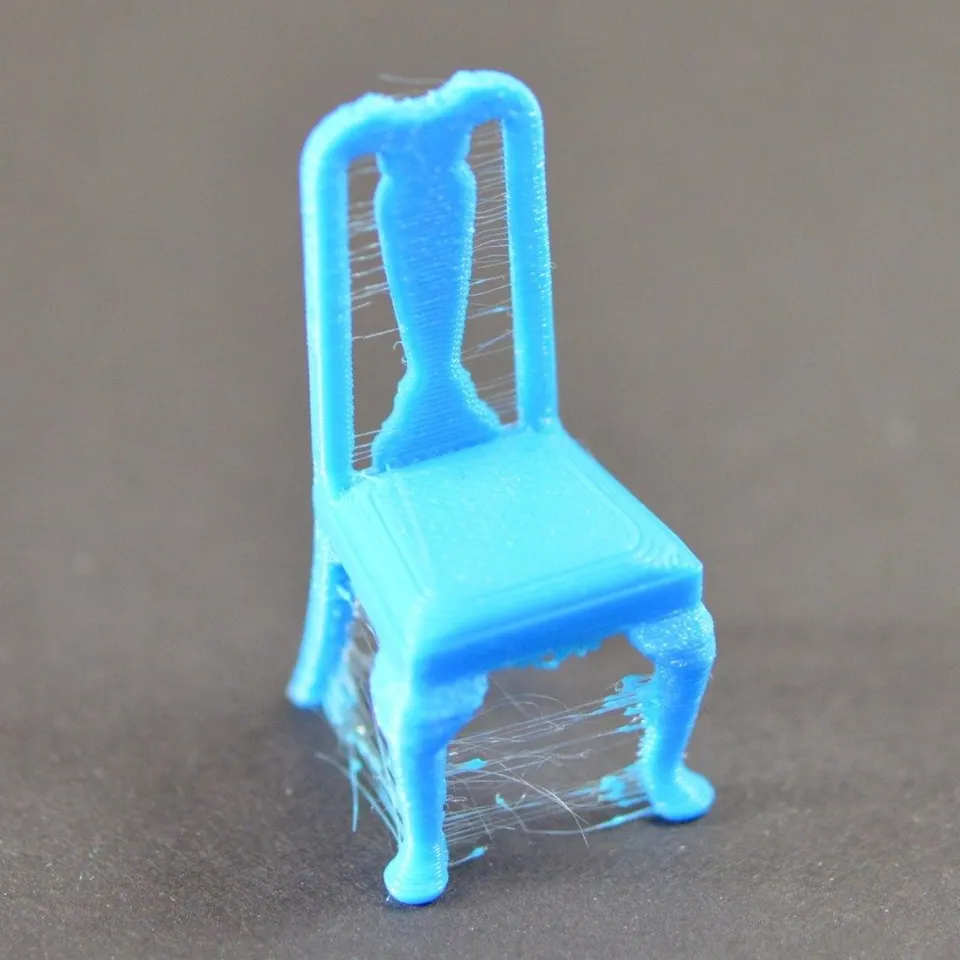
Stringing wygląda jak delikatne nitki między wieżyczkami, krawędziami lub oddzielonymi częściami wydruku. Powstaje, gdy podczas przejazdów materiał nadal wypływa z dyszy.
Najpierw stopniowo obniżajcie temperaturę, na przykład o 5 °C. Zbyt wysoka temperatura poprawia przepływ materiału, ale jednocześnie zwiększa jego wypływanie z dyszy. Następnie dostrójcie retrakcję. W przypadku ekstrudera direct drive wartości są zwykle mniejsze, a w prowadzeniu Bowdena większe. Nie przesadzajcie: zbyt długa lub zbyt szybka retrakcja może powodować ścieranie filamentu, zatykanie lub nieregularne wytłaczanie.
Duży wpływ ma wilgotny filament. PETG, TPU i nylon potrafią wchłaniać wilgoć szybciej, niż się wydaje. Jeśli podczas druku słychać trzaski, powierzchnia jest chropowata, a jednocześnie występuje dużo stringingu, wysuszcie filament. Przechowywanie w zamkniętym pojemniku z żelem krzemionkowym to niedrogi sposób zapobiegania problemom.
W slicerze pomaga także ustawienie przejazdów tak, aby dysza niepotrzebnie nie przejeżdżała po widocznych obrysach, włączenie wycierania podczas retrakcji oraz sprawdzenie, czy dysza nie jest z zewnątrz oblepiona starym materiałem.
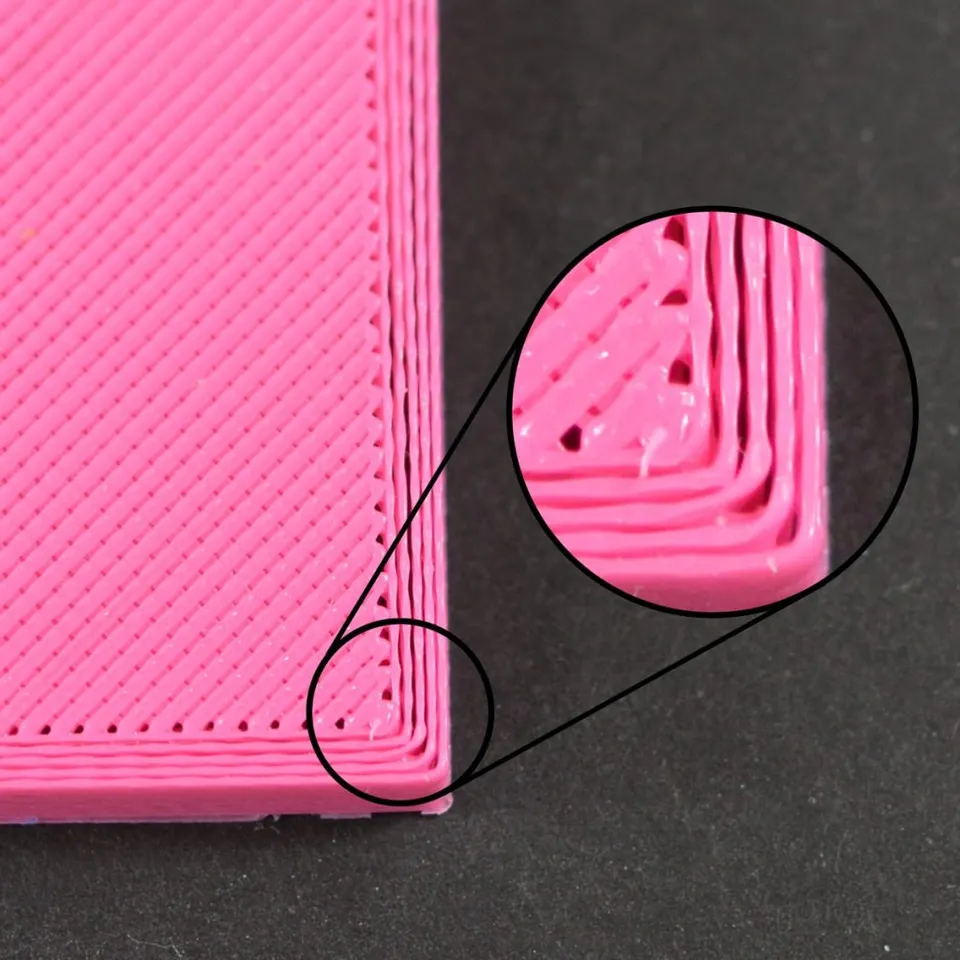
Niedostateczne wytłaczanie oznacza, że drukarka wytłacza mniej plastiku, niż powinna. Można je rozpoznać po przerwach między obrysami, rzadkiej górnej warstwie, przerywanych liniach, kruchych ściankach lub klikaniu ekstrudera.
Postępujcie od prostych przyczyn do bardziej złożonych. Sprawdźcie, czy szpula rozwija się swobodnie i czy filament nie jest skrzyżowany. Przyjrzyjcie się kółku podającym ekstrudera i sprawdźcie, czy nie jest zanieczyszczone pyłem z filamentu. Upewnijcie się, że filament przechodzi przez prowadzenie bez oporu i że rurka PTFE nie jest uszkodzona.
Kolejnym podejrzanym elementem jest dysza. Częściowo zatkana dysza może przez chwilę drukować normalnie, a następnie tworzyć cienkie lub przerywane linie. Pomóc może czyszczenie, cold pull lub wymiana dyszy. Jeśli drukujecie materiałami ściernymi, takimi jak filamenty z włóknem węglowym lub efektem glow, standardowa mosiężna dysza może szybko się zużyć.
Sprawdźcie także slicer. Zbyt niska temperatura, zbyt wysoka prędkość, zbyt duża wysokość warstwy lub nierealistyczny przepływ dla danego hotendu sprawią, że drukarka nie nadąży z topieniem materiału. W przypadku standardowej dyszy 0,4 mm utrzymujcie szerokość ekstruzji i wysokość warstwy w rozsądnych granicach. Jeśli chcecie drukować szybciej, ostrożnie zwiększajcie temperaturę i obserwujcie jakość powierzchni.
Nadmierne wytłaczanie to odwrotny problem: materiału jest za dużo. Powierzchnia jest szorstka, narożniki są spuchnięte, górne warstwy mają rowki, a pierwsza warstwa może rozszerzać się na boki. Typowym objawem jest słoniowa stopa, czyli poszerzona dolna krawędź modelu.
Najpierw sprawdźcie, czy pierwsza warstwa nie jest zbyt mocno dociśnięta. Często obniża się oś Z, aby wydruk lepiej trzymał się podłoża, ale w ten sposób można zdeformować dolne wymiary. Następnie sprawdźcie przepływ w slicerze. W przypadku nowego filamentu warto wydrukować prosty test przepływu i stopniowo dostosować mnożnik flow.
Słoniową stopę można zmniejszyć, obniżając temperaturę podkładki po pierwszych warstwach, zapewniając prawidłowe chłodzenie i stosując kompensację słoniowej stopy w slicerze. W przypadku elementów technicznych, które mają się w siebie wsuwać, pamiętajcie o zaprojektowaniu luzów. Druk FDM to nie obróbka skrawaniem i zbyt ciasny model będzie się ocierał nawet na dobrze wyregulowanej drukarce.
Przesunięcie warstw wygląda dramatycznie: od pewnej wysokości część modelu zostaje wydrukowana z boku. Przyczyną bywa problem mechaniczny, uderzenie dyszy w wydruk, zbyt wysoka prędkość lub nieprawidłowe napięcie pasków.
Najpierw ustalcie, w której osi doszło do przesunięcia. Jeśli model przesunął się w lewo lub w prawo, szukajcie problemu na osi X. Jeśli do przodu lub do tyłu, zajmijcie się osią Y. Sprawdźcie paski, dokręcenie kół pasowych na wałkach, swobodny ruch osi i ewentualne ocieranie przewodów. Głowica drukująca i podkładka muszą poruszać się płynnie na całej długości prowadnic.
Częstą przyczyną jest także kolizja dyszy z wydrukiem. Gdy narożniki modelu się unoszą lub podpory się wyginają, dysza uderza w nie podczas przejazdu, a silnik gubi kroki. W takim przypadku samo napinanie pasków nie wystarczy — trzeba rozwiązać problem warpu, chłodzenia, Z-hop lub podpór.
Jeśli drukujecie bardzo szybko, zmniejszcie przyspieszenia i prędkości dla problematycznego materiału. Drukarka może radzić sobie z dużymi prędkościami podczas prostego testu, ale złożony model z gwałtownymi zmianami kierunku jest bardziej wymagający.
Gdy warstwy słabo się łączą, model jest kruchy i pęka wzdłuż poziomych linii. Najczęściej temperatura dyszy jest zbyt niska, chłodzenie zbyt intensywne lub w pobliżu drukarki występuje przeciąg.
Stopniowo zwiększajcie temperaturę dyszy i obserwujcie, czy poprawia się wytrzymałość. W przypadku materiałów takich jak ABS, ASA lub nylon ograniczcie pracę wentylatora i użyjcie zamkniętej komory. W przypadku PLA chłodzenie jest potrzebne, ale nie zawsze na poziomie 100%. Małe elementy i nawisy wymagają większego chłodzenia, natomiast wytrzymałość dużych elementów technicznych często zyskuje dzięki nieco wyższej temperaturze i mniejszemu nadmuchowi.
Ważna jest także orientacja modelu. Wydruk FDM jest zwykle najsłabszy między warstwami. Jeśli element ma przenosić obciążenie, ustawcie go tak, aby obciążenie nie działało bezpośrednio na połączenia warstw.
Małe pryszcze na powierzchni mogą powstawać na początku i końcu obrysu, z powodu wilgotnego filamentu, nieprawidłowej retrakcji, wysokiej temperatury lub niestabilnego przepływu. Widoczny szew nie musi być błędem, ale można go lepiej ukryć.
W slicerze ustawcie pozycję szwu na narożniku lub tylnej stronie modelu. W przypadku okrągłych modeli spróbujcie zastosować losowy szew, jeśli lepiej jest rozproszyć drobne ślady niż mieć jedną wyraźną linię. Pomaga także prawidłowo ustawiona retrakcja, pressure advance lub linear advance, jeśli drukarka je obsługuje.
Jeśli pryszczykom towarzyszą trzaski i matowe plamy, zajmijcie się wilgotnym filamentem. Jeśli pojawiają się głównie po dłuższych przejazdach, sprawdźcie retrakcję i temperaturę. Jeśli materiał wycieka wokół gwintu dyszy lub heatbreaku, zatrzymajcie druk i sprawdźcie hotend, ponieważ wyciek plastiku może uszkodzić całą głowicę drukującą.
Mosty zwisają, gdy materiał nie ma wystarczającego podparcia, jest zbyt gorący lub nie chłodzi się wystarczająco szybko. Nawisy z kolei deformują się, gdy kąt jest zbyt stromy dla danego materiału i chłodzenia.
Spróbujcie obniżyć temperaturę, zwiększyć chłodzenie i spowolnić druk mostów. W przypadku długich mostów pomoże zmiana orientacji modelu lub dodanie podpór. W przypadku nawisów często lepiej obrócić model już w slicerze, niż próbować ratować niemożliwą geometrię ustawieniami.
Podpory nie są powodem do wstydu. Ważne jest ustawienie rozsądnej odległości między podporą a modelem. Zbyt mała przerwa sprawi, że podpór nie będzie można zdjąć. Zbyt duża przerwa pogorszy dolną powierzchnię modelu.
Jeśli drukarka nadal pracuje, ale z dyszy nie wydostaje się materiał, przyczyną może być zatkanie, problem z podawaniem lub heat creep. Heat creep występuje, gdy ciepło przechodzi zbyt wysoko do chłodnej części hotendu i filament mięknie wcześniej, niż powinien.
Sprawdźcie wentylator hotendu, temperaturę, retrakcję i drogę filamentu. Zbyt wiele retrakcji przy małym detalu może wielokrotnie podgrzewać i deformować materiał. W przypadku PLA problem nasila się w zbyt ciepłej obudowie.
W przypadku zatkania nie próbujcie na siłę przepychać zimnego filamentu. Rozgrzejcie hotend do właściwej temperatury, spróbujcie ręcznego wytłaczania, wyczyśćcie dyszę igłą o odpowiedniej średnicy lub wykonajcie cold pull. Jeśli problem powraca, wymieńcie dyszę i sprawdźcie, czy nie używacie niewłaściwej temperatury lub filamentu zbyt niskiej jakości.
Jeśli nie wiecie, od czego zacząć, zastosujcie następującą kolejność:
Dla każdego filamentu zapiszcie profil. Zanotujcie markę, materiał, kolor, dyszę, temperaturę, podkładkę, chłodzenie oraz informację, co działało. Ten sam PETG od dwóch producentów może zachowywać się inaczej, a czarny filament może drukować się lepiej niż przezroczysty.
Przed dłuższym drukiem warto przeprowadzić krótką kontrolę:
Większość problemów z drukiem 3D nie jest przypadkowa. To połączenie przyczepności, temperatury, przepływu, chłodzenia, mechaniki i filamentu. Jeśli będziecie analizować poszczególne przyczyny zamiast losowo zmieniać ustawienia, zaoszczędzicie materiał, czas i nerwy.


