Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
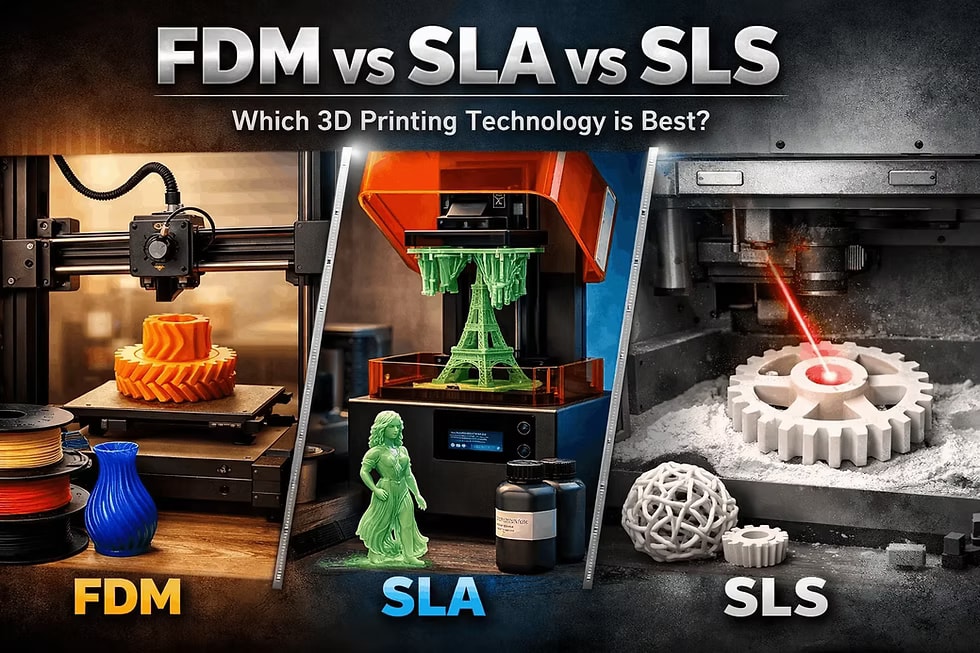
Wybór technologii druku 3D ma większy wpływ niż sam wybór materiału. Ten sam model może być tani i szybki w druku FDM, pięknie gładki z żywicy SLA albo wytrzymały i oferujący większą swobodę kształtów z nylonu SLS. Dlatego najlepszy wybór nie wynika z pytania „która technologia jest najlepsza”, ale z tego, co dana część ma robić.
Jeśli potrzebujesz taniego prototypu, uchwytu, obudowy lub części do sprawdzenia wymiarów, często wygrywa FDM. Jeśli decydujące znaczenie mają drobne detale, gładka powierzchnia lub model wizualny, sensownym wyborem jest SLA. Jeśli chcesz funkcjonalną część z tworzywa o złożonej geometrii, klipsami, zawiasami, kratkami lub małą serią bez podpór, zwykle najsilniejszym kandydatem jest SLS.
| Potrzeba dotycząca części | Najczęściej odpowiednia technologia | Dlaczego |
|---|---|---|
| Tani prototyp wymiarów | FDM | Niska cena, szybka iteracja, szeroka oferta filamentów |
| Większa obudowa lub przyrząd | FDM | Dobra dostępność, rozsądna wytrzymałość, możliwość zastosowania PETG, ASA lub filamentów technicznych |
| Miniatura, biżuteria, figurka, szczegółowy model | SLA | Bardzo drobne detale i gładka powierzchnia |
| Przezroczysty lub wizualnie premium prototyp | SLA | Lepsza powierzchnia niż w FDM, mniej widoczne warstwy |
| Funkcjonalna część nylonowa | SLS | Wytrzymały PA12 lub PA11, dobra udarność, brak podpór |
| Złożona geometria i kanały wewnętrzne | SLS | Proszek podtrzymuje część podczas druku, więc nie jest potrzebna klasyczna konstrukcja podporowa |
| Mała seria identycznych części | SLS | Dobre wykorzystanie przestrzeni w komorze i powtarzalność w przypadku funkcjonalnych części z tworzywa |
Druk FDM buduje część z roztopionego włókna tworzywa. Dysza stopniowo układa warstwy materiału, najczęściej PLA, PETG, ABS, ASA, TPU lub mieszanek technicznych. Zaletą jest niska cena, duży wybór materiałów i szybkie modyfikowanie ustawień. Wadami są widoczne warstwy, gorsze detale i zależność wytrzymałości od orientacji warstw.
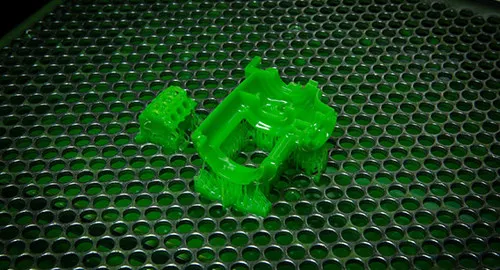
SLA utwardza ciekłą żywicę fotopolimerową za pomocą światła. Części mają bardzo delikatną powierzchnię i pozwalają uzyskać drobne detale, które zniknęłyby w przypadku zwykłego FDM. Po druku trzeba je jednak umyć, dodatkowo utwardzić i usunąć podpory. Żywice mogą być wytrzymałe, elastyczne, bardziej odporne na ciepło lub przeznaczone do odlewania, ale ogólnie należy liczyć się z wyższą ceną i bardziej wymagającym procesem pracy.
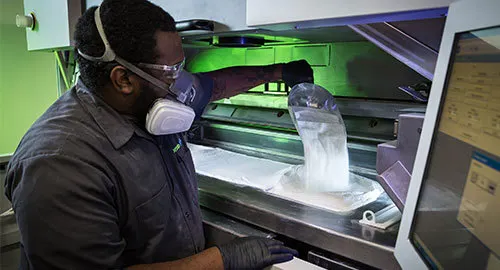
SLS spieka proszkowe tworzywo za pomocą lasera. Najczęściej stosuje się nylon PA12, ewentualnie PA11 lub mieszanki z wypełniaczami. Niewydrukowany proszek podczas produkcji podtrzymuje otaczającą geometrię, dlatego SLS nie wymaga podpór tak jak FDM lub SLA. Dzięki temu nadaje się do złożonych kształtów, ruchomych zespołów, kratek i małych serii. Powierzchnia jest zwykle matowa i lekko ziarnista, ale pod względem mechanicznym jest to bardzo praktyczna technologia.
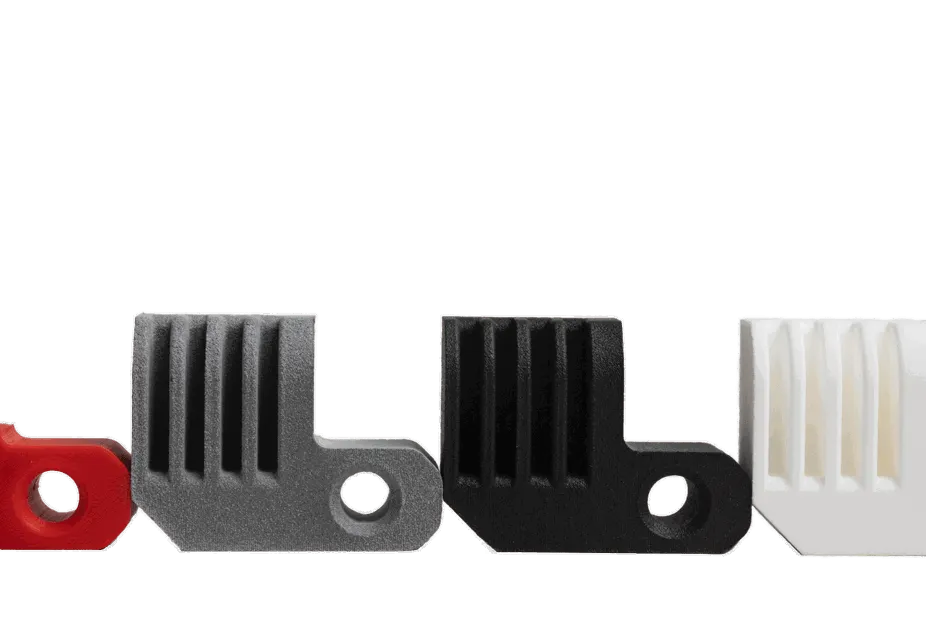
FDM to najlepszy pierwszy wybór, gdy trzeba sprawdzić kształt, wymiary i funkcję bez zbędnych kosztów. Typowe przykłady to uchwyty czujników, przyrządy montażowe, obudowy elektroniki, prototypy produktów, szablony warsztatowe lub większe modele dekoracyjne.
Do zwykłych części wewnętrznych wystarczy PLA lub PETG. W przypadku części stosowanych w samochodzie, na zewnątrz lub w pobliżu źródła ciepła lepsze będzie ASA, ABS lub inny materiał o wyższej odporności temperaturowej. Do miękkich zaślepek, odbojników lub elastycznych wkładek stosuje się TPU. W przypadku części funkcjonalnych ważne jest uwzględnienie orientacji podczas druku: część jest zwykle najsłabsza między warstwami, dlatego siły rozciągające nie powinny łatwo rozdzielać warstw.
FDM nie sprawdzi się, jeśli potrzebujesz idealnie gładkiej powierzchni, bardzo drobnych napisów, ostrych miniaturowych detali lub złożonych przewieszeń bez śladów po podporach. Można je szlifować, szpachlować i lakierować, ale prace te zwiększają koszt i czas.
Wybierz SLA, gdy część ma przede wszystkim dobrze wyglądać lub odwzorowywać drobne detale. Nadaje się do figurek, makiet produktów, małych części designerskich, modeli dentystycznych i jubilerskich, form do odlewania, przezroczystych prototypów oraz precyzyjnych drobnych elementów.
Największą zaletą SLA jest powierzchnia. Warstwy są znacznie mniej widoczne niż w FDM, a krawędzie małych detali mogą być bardzo czyste. W przypadku wizualnego prototypu przycisku, pokrętła lub małej obudowy SLA często wygląda więc bardziej jak produkt końcowy.
Słabą stroną jest proces pracy i odporność materiału. Po druku część wymaga mycia, dodatkowego utwardzenia i usunięcia podpór. Niektóre żywice są bardziej kruche niż termoplasty, a długotrwałe promieniowanie UV lub ciepło może im nie służyć. Istnieją żywice techniczne oznaczane jako tough, durable, high temp lub ible, ale mimo to warto sprawdzić konkretny materiał i nie zakładać automatycznie takiej samej udarności jak w przypadku nylonu lub PETG.
SLS to dobry wybór dla części, które mają działać w praktyce, a nie tylko prezentować kształt. Nadaje się do zatrzaskowych obudów, uchwytów, zawiasów, klipsów, odciążonych konstrukcji, kratek, części robotów, adapterów rurowych, ergonomicznych uchwytów lub małych serii części końcowych.
Główną zaletą jest połączenie wytrzymałości i swobody geometrycznej. Ponieważ część podczas druku znajduje się w proszku, nie wymaga klasycznych podpór. Można projektować kształty, które w przypadku FDM wymagałyby wielu podpór, a w SLA pozostawiłyby po nich ślady. SLS dobrze sprawdza się również przy większej liczbie małych części w jednej partii produkcyjnej.
Należy jednak liczyć się z bardziej ziarnistą powierzchnią oraz z tym, że zamknięte wnęki muszą umożliwiać wysypanie proszku. Jeśli projektujesz pustą część, dodaj odpowiednio duże otwory odprowadzające. W przypadku ruchomych zespołów i elementów zatrzaskowych pamiętaj o luzach, w przeciwnym razie części po druku mogą się połączyć lub zacinać.
Najtańszy jest zwykle FDM, szczególnie w przypadku większych prototypów i prostych kształtów. SLA jest droższe ze względu na żywicę i obróbkę końcową. SLS może być droższe w przypadku jednej małej części, ale przy małej serii złożonych części różnica szybko się zmniejsza, ponieważ odpada wykonywanie podpór, a w jednej partii mieści się więcej sztuk.
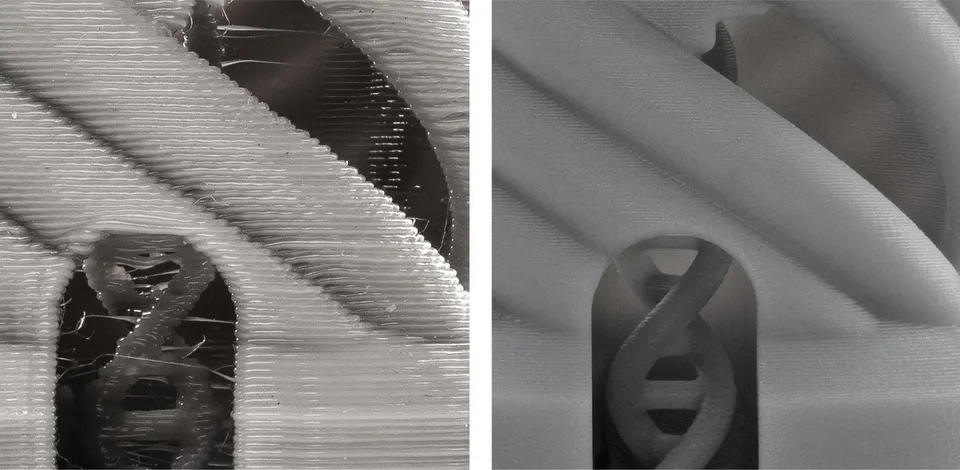
Najgładszy efekt zwykle zapewnia SLA. SLS ma drobnoziarnistą, matową powierzchnię. FDM najbardziej uwidacznia warstwy, ale przy prawidłowo ustawionym druku może być w pełni wystarczający do zastosowań technicznych. Jeśli część ma odzwierciedlać finalny wygląd produktu, SLA lub dodatkowo obrobione SLS często prezentuje się bardziej profesjonalnie.
W przypadku prostych części mechanicznych FDM jest bardzo dobrym rozwiązaniem, jeśli prawidłowo dobierze się materiał, wypełnienie, liczbę obrysów i orientację. Nylon SLS świetnie nadaje się do wytrzymałych funkcjonalnych części, klipsów i małych serii. SLA może zapewniać precyzję i wytrzymałość na ściskanie, ale w przypadku uderzeń, zginania i długotrwałego obciążenia konieczne jest wybranie odpowiedniej żywicy technicznej.
SLA zwykle radzi sobie z bardzo drobnymi detalami. SLS jest precyzyjne w przypadku funkcjonalnych części z tworzywa, ale proces proszkowy i późniejsze czyszczenie wpływają na małe otwory i szczeliny. FDM jest w największym stopniu zależne od dyszy, wysokości warstwy, materiału i kalibracji. W przypadku zespołów zawsze projektuj luzy: w FDM raczej większe, w SLA mniejsze, a w SLS zależnie od rozmiaru części i wymaganego ruchu.
Większe tanie części często opłaca się drukować w technologii FDM. SLA świetnie sprawdza się w przypadku małych precyzyjnych modeli, ale duże części z żywicy mogą być drogie i bardziej podatne na odkształcenia. SLS ma ograniczenia związane z rozmiarem komory, ale w przypadku wielu średniej wielkości funkcjonalnych części jest bardzo wydajne.
Potrzebujesz uchwytu do kamery do warsztatu. Jeśli jest prosty i nie będzie wystawiony na działanie słońca, wybierz PETG w technologii FDM. Jeśli będzie używany na zewnątrz, rozważ ASA. Jeśli uchwyt ma cienkie elastyczne zatrzaski i złożony kształt, SLS z PA12 będzie pewniejszym wyborem.
Potrzebujesz szczegółowego modelu postaci lub miniatury produktu. Wybierz SLA, ponieważ lepiej niż FDM odwzoruje tekstury, delikatne krawędzie i małe elementy. Jeśli model ma wytrzymać bardziej intensywne użytkowanie, wybierz odporniejszą żywicę i dostosuj grubość ścianek.
Projektujesz obudowę elektroniki do sprawdzenia kształtu. Pierwszą wersję wydrukuj w technologii FDM z PLA lub PETG, ponieważ szybko wykryjesz błędy w otworach, złączach i montażu. Bardziej finalną małą serię możesz przenieść do technologii SLS, jeśli potrzebujesz lepszych klipsów, cieńszych żeber i bardziej profesjonalnej funkcjonalnej części.
Potrzebujesz przezroczystej obudowy modułu LED. SLA z bezbarwną żywicą będzie odpowiedniejsze niż FDM, ale jeśli efekt ma być naprawdę optycznie czysty, należy liczyć się ze szlifowaniem, polerowaniem lub lakierowaniem.
W przypadku FDM należy pamiętać, że przewieszenia powyżej około 45 stopni często wymagają podpór, choć nowoczesne drukarki w niektórych przypadkach radzą sobie z większymi wartościami. Ścianki części funkcjonalnych projektuj raczej w zakresie od 1,2 do 2 mm, a ostre narożniki wewnętrzne zastępuj zaokrągleniami.
W przypadku SLA umieszczaj podpory na mniej widocznych powierzchniach, wyposażaj puste części w otwory odpływowe, a po dodatkowym utwardzeniu sprawdzaj wymiary. W przypadku cienkich ścianek i drobnych detali stosuj się do zaleceń dotyczących konkretnej żywicy, ponieważ różnice między materiałami są duże.
W przypadku SLS projektuj otwory do usuwania proszku, pozostawiaj odpowiedni luz przy częściach ruchomych i nie oszczędzaj na zaokrągleniach w miejscach obciążonych. Bardzo cienkie ścianki mogą być elastyczne, ale w przypadku części nośnych bezpieczniej jest dodać materiał w miejscach, w których działają siły.
FDM jest najlepsze do tanich, szybkich prototypów wymiarowych, większych części i wielu praktycznych elementów z popularnych filamentów. SLA wybierz do detali, gładkiej powierzchni i modeli wizualnych, w przypadku których wygląd ma kluczowe znaczenie. SLS ma sens w przypadku funkcjonalnych części nylonowych, złożonych kształtów i małych serii bez podpór.
Jeśli nie masz pewności, nie zaczynaj od technologii. Zacznij od wymagań: rozmiaru, wytrzymałości, powierzchni, temperatury, precyzji, liczby sztuk i budżetu. Właściwa technologia to ta, która spełnia funkcję części przy najmniejszej liczbie kompromisów.


