Envío gratis desde 1 999 Kč
Envío rápido
Tienda verificada
Miles de clientes


Envío gratis desde 1 999 Kč
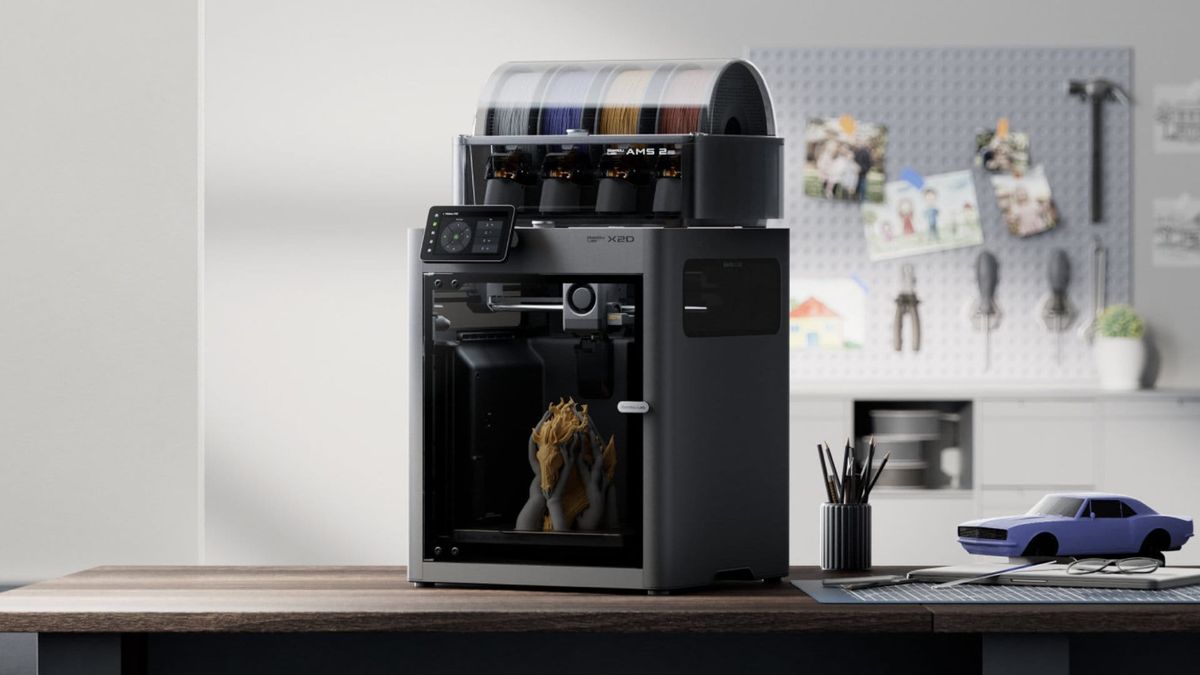
Przez długi czas druk FDM z dwiema dyszami był domeną głównie droższych stacji roboczych. Zwykły użytkownik domowy lub firmowy zazwyczaj wybierał jedną dyszę i system zmiany filamentów. Działa to dobrze w przypadku kolorów, ale przy podporach ma jedną zasadniczą wadę: model i podpory przechodzą przez tę samą dyszę. Przy każdej zmianie materiału trzeba czyścić hotend, tworzyć wieżę purge albo wyrzucać materiał do odpadów.
Nowe urządzenia, takie jak Bambu Lab X2D i większa Bambu Lab H2D, przybliżają druk dwiema dyszami osobom, które chcą przede wszystkim lepszych rezultatów bez laboratoryjnego konfigurowania. To nie jest tylko chwyt marketingowy. Druga dysza jest szczególnie przydatna tam, gdzie drukuje się nawisy, części techniczne, zamknięte wnęki lub widoczne dolne powierzchnie.
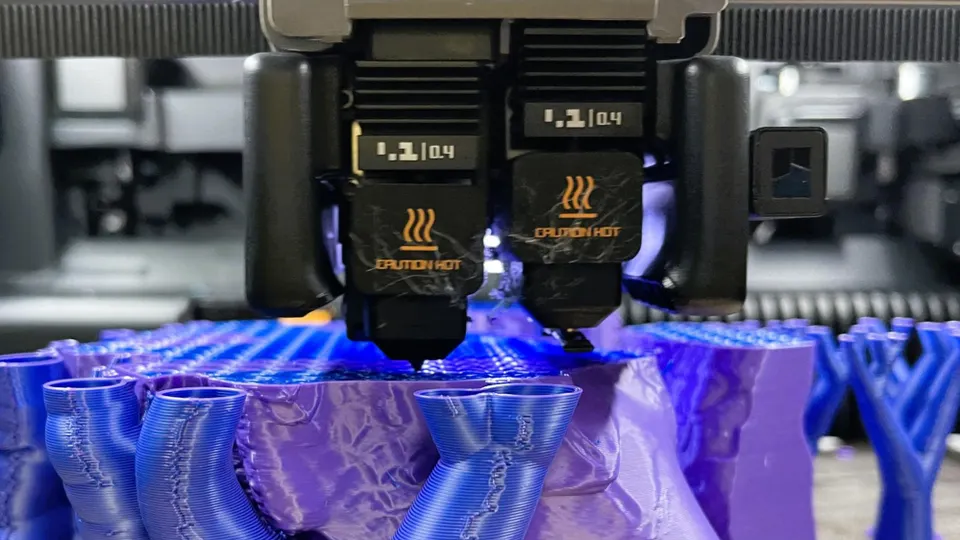
W przypadku jednej dyszy największym kompromisem jest zwykle odległość między podporą a modelem. Gdy zostawisz większą przerwę, podporę można łatwo odłamać, ale dolna powierzchnia modelu będzie bardziej chropowata. Gdy zmniejszysz przerwę, dolna powierzchnia będzie lepsza, ale podpora może przykleić się tak mocno, że trzeba będzie odłamywać ją szczypcami, nożem lub usuwać przez szlifowanie.
Dwie dysze pozwalają oddzielić materiał modelu od materiału podporowego. Model można drukować na przykład z PLA, a warstwę kontaktową podpór z PETG lub specjalnego filamentu podporowego. Ponieważ materiały te nie przywierają tak mocno do konkretnego tworzywa modelu, w slicerze można ustawić mniejszą lub zerową odległość na granicy podpory. Rezultatem jest znacznie czystsza dolna powierzchnia i mniej ręcznego czyszczenia.
Praktyczny przykład: drukujesz uchwyt z poziomą kieszenią na nakrętkę. W przypadku jednej dyszy górna część kieszeni często będzie pokryta włóknami i będzie wymagać wykończenia. Przy osobnym interfejsie podporowym powierzchnia może być równiejsza, wymiar kieszeni dokładniejszy, a nakrętka będzie pasować bez dodatkowego szlifowania.
Do zwykłego zastosowania najbardziej interesujące jest połączenie PLA i PETG. Jeśli drukujesz model z PLA, PETG może pełnić funkcję warstwy kontaktowej podpór. Jeśli drukujesz z PETG, podobnie można użyć PLA. Powód jest prosty: przy prawidłowych ustawieniach te dwa materiały nie przywierają do siebie tak łatwo jak dwie warstwy tego samego tworzywa.
Nie oznacza to, że całe podpory trzeba drukować z droższego lub wolniejszego materiału. Często wystarczy użyć drugiego materiału tylko do interfejsu podpór, czyli kilku górnych warstw stykających się z modelem. Reszta podpór może pozostać wykonana z tego samego materiału co model. Oszczędzasz filament, skracasz czas i nadal uzyskujesz czystszy kontakt.
W przypadku tej metody trzeba kontrolować temperatury. PLA nie lubi długiego przebywania w gorącej komorze, a PETG przy niewłaściwym chłodzeniu może tworzyć nitki. Zacznij od gotowego profilu dla konkretnej drukarki i filamentu, nie zmieniaj dziesięciu rzeczy naraz, a pierwszy test wykonaj na małym elemencie z jednym nawisem.
Podpory PVA są kuszące, ponieważ można je rozpuścić w wodzie. Największy sens mają w przypadku geometrii, do których po wydrukowaniu nie da się fizycznie dotrzeć: wewnętrznych kanałów, skomplikowanych wnęk, organicznych kształtów lub modeli z delikatnymi detalami, które łatwo uszkodzić podczas podważania.
Jednocześnie trzeba uczciwie powiedzieć, że PVA nie jest uniwersalnym rozwiązaniem. Jest droższy, wrażliwy na wilgoć i wymaga starannego przechowywania. Gdy zawilgotnieje, może tworzyć pęcherzyki, zatykać dyszę lub drukować w sposób niespójny. W przypadku prostego nawisu w uchwycie tańsze i szybsze będzie zwykle użycie interfejsu PETG dla PLA. PVA zostaw na elementy, w których mechaniczne usuwanie podpór byłoby naprawdę ryzykowne.
Systemy typu AMS i MMU zajmują się głównie automatycznym podawaniem wielu filamentów do jednej dyszy. Świetnie sprawdzają się w przypadku kolorowych modeli, napisów, logotypów lub prostych wydruków wielomateriałowych. Ich słabość ujawnia się przy częstej zmianie niekompatybilnych materiałów: po każdej zmianie jedna dysza musi zostać oczyszczona, w przeciwnym razie materiały się wymieszają.
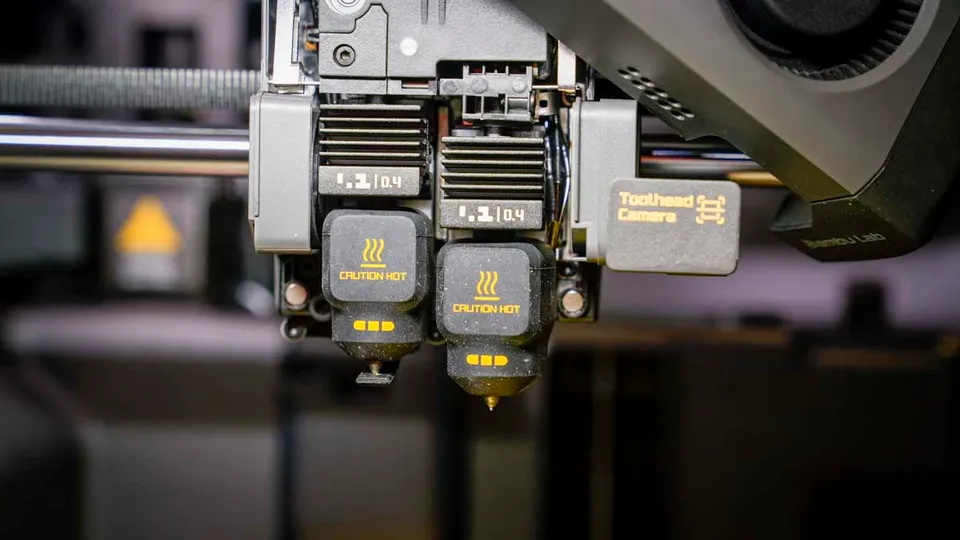
Drukarka z dwiema dyszami ma naturalną przewagę w przypadku podpór. Każdy materiał ma własny hotend lub własne wyjście, dzięki czemu ograniczone zostaje czyszczenie między zmianami. Mniej cykli purge oznacza mniej odpadów i krótsze przerwy. Podczas drukowania podpór nie trzeba również przy każdej warstwie wypłukiwać resztek materiału modelu ze wspólnej dyszy.
Nie oznacza to jednak, że dwie dysze zawsze zastąpią AMS. Jeśli chcesz drukować model z czterema kolorami PLA, magazyn filamentów nadal będzie bardzo wygodny. Idealnym połączeniem jest często jedno i drugie: AMS do wyboru kolorów oraz para dysz do oddzielenia modelu od materiału podporowego.
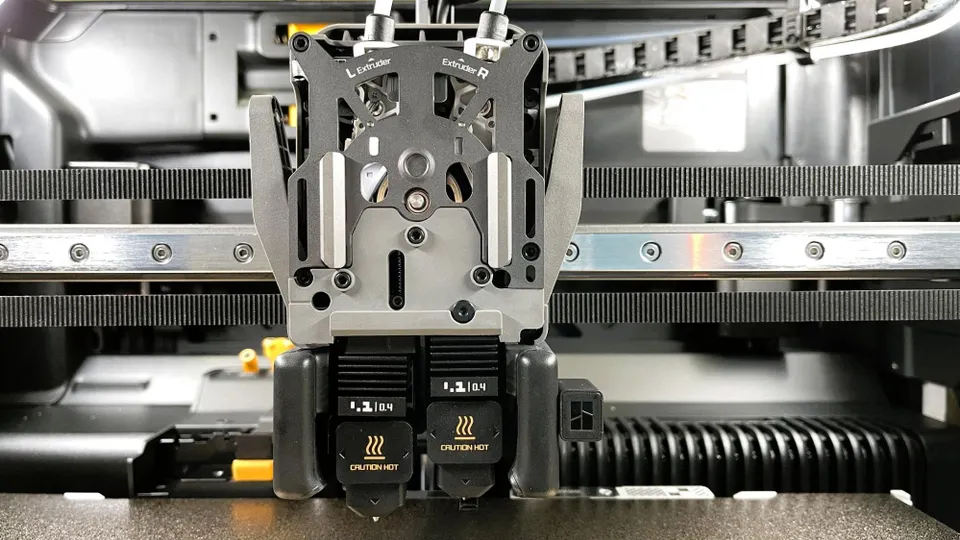
Bambu Lab X2D jest przeznaczona dla użytkowników, którzy chcą bardziej kompaktowej, zamkniętej drukarki z drukiem dwiema dyszami i niższym budżetem początkowym. Główna lewa dysza wykorzystuje napęd bezpośredni, a pomocnicza prawa dysza jest wyposażona w podawanie Bowden. Zmniejsza to masę głowicy narzędziowej, ale pomocnicza dysza jest wolniejsza. W przypadku interfejsu podporowego zwykle nie stanowi to problemu, ponieważ podpora nie tworzy głównej objętości modelu.
H2D to większa i wydajniejsza platforma. Oferuje większą przestrzeń roboczą, wyższą temperaturę hotendu oraz podgrzewaną komorę do materiałów technicznych. Ma sens tam, gdzie drukuje się większe elementy, bardziej seryjne zlecenia, kompozyty, ASA, ABS lub nylon. Jeśli jednak drukujesz głównie PLA, PETG i mniejsze części funkcjonalne, X2D może zapewnić najważniejszą zaletę dwóch dysz bez niepotrzebnie dużej maszyny.
Decyzja nie dotyczy więc tylko tego, który model jest lepszy. Ważne jest, jak często rzeczywiście będziesz korzystać z drugiej dyszy. Dla firmy, która codziennie drukuje przyrządy z podporami i chce ograniczyć pracę ręczną, drukarka z dwiema dyszami może szybko się zwrócić. Dla użytkownika drukującego dekoracje bez podpór korzyść będzie mniejsza.
W slicerze skup się przede wszystkim na materiale interfejsu podpór. Nie musisz od razu zmieniać gęstości wszystkich podpór ani drukować całych podpór z drugiego materiału. Zacznij od wybrania drugiego materiału tylko dla interfejsu podpór. Oszczędzisz czas i filament, a także łatwiej sprawdzisz, czy połączenie działa.
Drugim ważnym ustawieniem jest odległość między podporą a modelem. W przypadku oddzielnego materiału podporowego możesz zbliżyć podporę bardziej niż przy użyciu tego samego materiału. To właśnie tutaj powstaje czystsza dolna powierzchnia. Jeśli podpora nadal źle się odrywa, zwiększaj odległość małymi krokami. Jeśli dolna powierzchnia jest chropowata, spróbuj ją zmniejszyć.
Zwróć również uwagę na suszenie filamentów. PETG, PVA, nylon i niektóre materiały podporowe znacznie pogarszają powierzchnię, gdy są wilgotne. W przypadku PVA suszarka do filamentu jest niemal obowiązkowym wyposażeniem. W przypadku PETG warto wysuszyć filament przed ważnym wydrukiem, nawet jeśli na pierwszy rzut oka wydaje się w porządku.
Dwie dysze mają największy sens w przypadku elementów, w których podpory decydują o jakości lub nakładzie pracy. Typowe przykłady to funkcjonalne obudowy, uchwyty, przyrządy, modele z równą, widoczną dolną powierzchnią, skomplikowane prototypy techniczne oraz elementy łączące sztywny i elastyczny materiał.
Mniejszy sens mają w przypadku prostych modeli bez nawisów, szybkich prototypów, w których wygląd dolnej powierzchni nie ma znaczenia, lub czysto kolorowych wydruków PLA z wieloma kolorami. W takich sytuacjach bardziej praktyczna może być dobrze skonfigurowana drukarka z jedną dyszą i magazynem filamentów.
Najlepszy test jest prosty: weź model, przy którym zwykle spędzasz dziesięć minut na usuwaniu podpór, i wydrukuj go z oddzielnym interfejsem podporowym. Jeśli podpora odskoczy pod ręką, a dolna powierzchnia nie będzie wymagać noża ani papieru ściernego, druga dysza nie jest dla ciebie luksusem. To narzędzie, które oszczędza czas po każdym wydruku.
Drukarki FDM z dwiema dyszami nie eliminują wszystkich kompromisów, ale znacznie ułatwiają pracę z podporami. Największą korzyścią nie jest to, że drukarka na papierze obsługuje dwa materiały. Korzyść polega na czystszym interfejsie podpór, mniejszej ilości odpadów, szybszej zmianie materiałów i mniejszym ryzyku uszkodzenia gotowego elementu podczas odłamywania podpór.
Jeśli drukujesz głównie proste modele PLA, jedna dysza nadal będzie wystarczająca. Jeśli jednak często zajmujesz się podporami, dolnymi powierzchniami, kształtami technicznymi lub połączeniem PLA, PETG i materiałów rozpuszczalnych, druk dwiema dyszami jest jedną z najbardziej praktycznych innowacji, które trafiają obecnie do bardziej przystępnych cenowo drukarek FDM.


