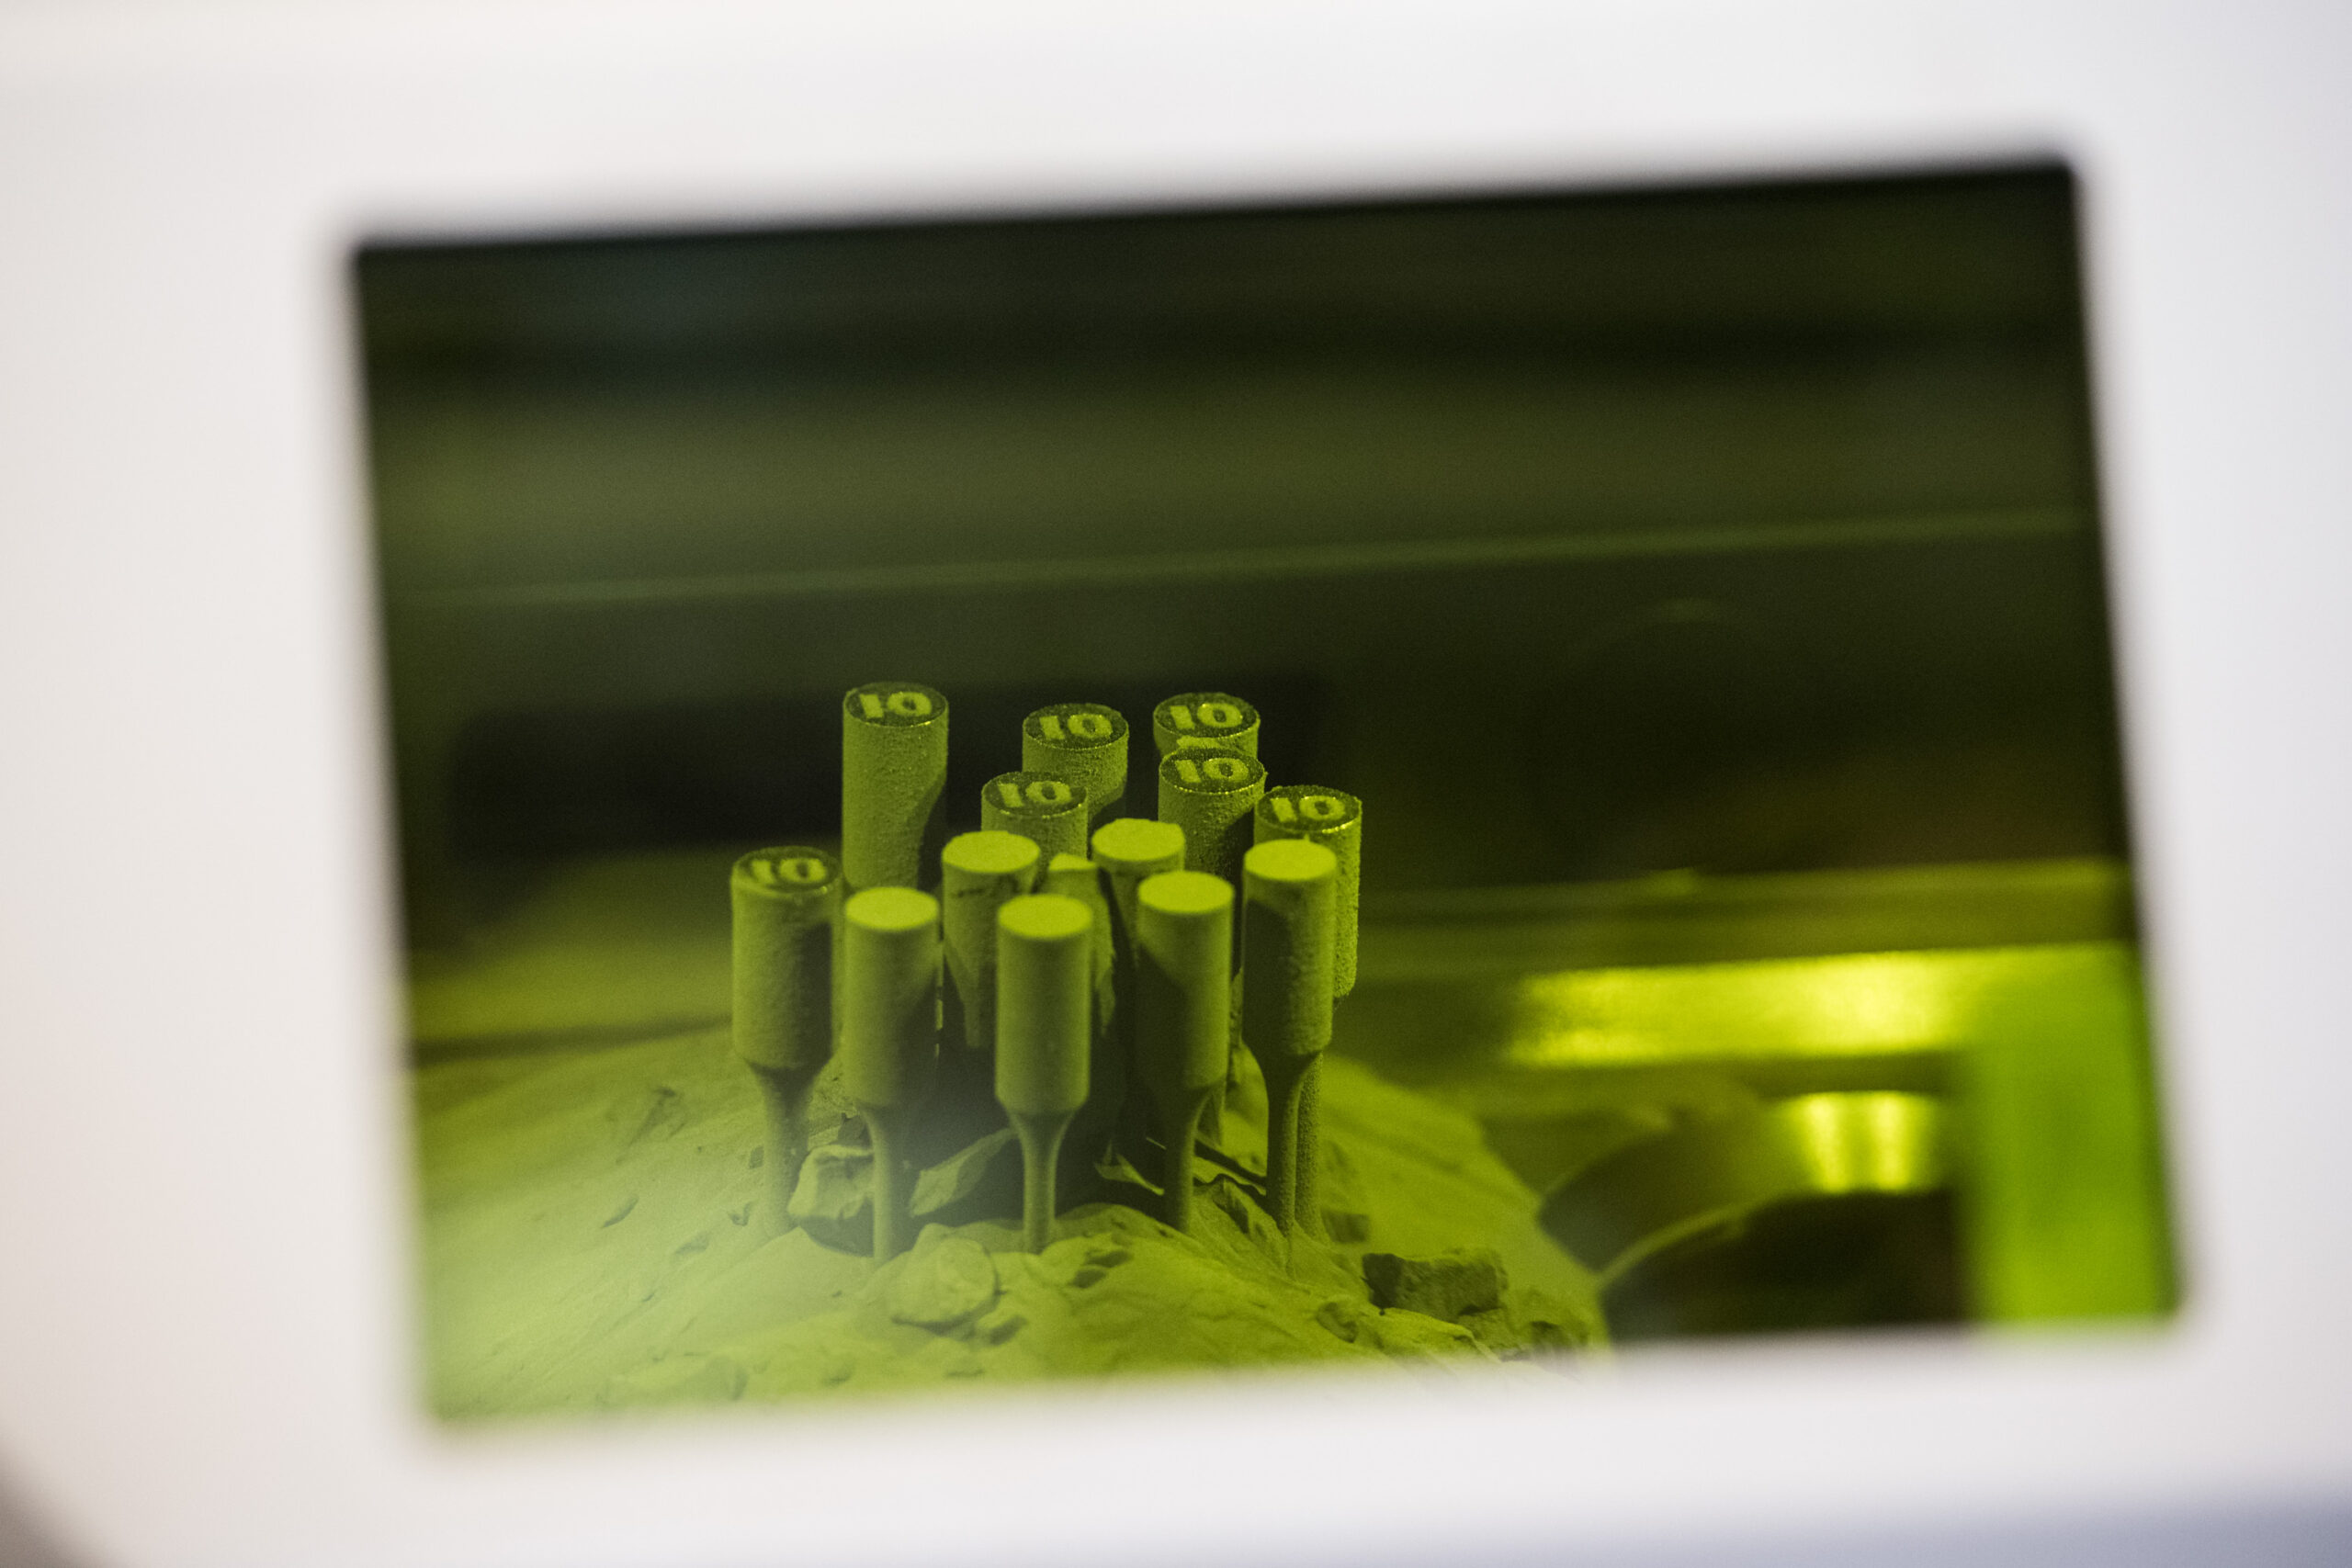
Wat is de DLMS-/DMLS-3D-printmethode?
In de vakliteratuur en in de praktijk komt u de afkortingen DMLS, SLM of de algemene benaming PBF (Powder Bed Fusion) tegen. In het Tsjechisch wordt soms onjuist DLMS geschreven, maar de juiste naam van de technologie is:
- DMLS – Direct Metal Laser Sintering – direct lasersinteren van metaalpoeder
DMLS is een methode voor 3D-printen van metalen uit poeder met behulp van een laser. Een krachtige laser richt zich in een dunne laag metaalpoeder in een afgesloten kamer en smelt (of beter gezegd: sintert) het poeder selectief volgens de gegevens van het 3D-model. Laag voor laag ontstaat zo een volledig functioneel metalen onderdeel met een hoge dichtheid en mechanische sterkte.
Volgens de ASTM-classificatie valt DMLS onder de familie van powder bed fusion (PBF) – technologieën waartoe ook Selective Laser Melting (SLM) en Electron Beam Melting (EBM) behoren. DMLS en SLM liggen in de praktijk zeer dicht bij elkaar – ze verschillen vooral historisch en afhankelijk van de machinefabrikant.(en.wikipedia.org)
Hoe werkt DMLS stap voor stap?
Het DMLS-proces begint met digitalisering en eindigt met een volledig metalen onderdeel dat klaar is voor bewerking of montage.
1. Voorbereiding van het 3D-model
- Ontwerp van het onderdeel in CAD (SolidWorks, Fusion 360, Inventor enz.).
- Export naar het formaat STL / 3MF.
- Importeren in de printersoftware en instellen van de oriëntatie, supportstructuren en procesparameters.
- Het model in dunne lagen opdelen (doorgaans 20–60 μm).(en.wikipedia.org)
2. Voorbereiding van de machine en het poeder
- In het reservoir wordt metaalpoeder gestort (roestvrij staal, titanium, aluminium, Inconel, kobaltchroom enz.).(us.arrk.com)
- De bouwkamer wordt gevuld met inert gas (argon of stikstof) en het zuurstofgehalte wordt tot een zeer laag niveau verlaagd, zodat het poeder bij hoge temperaturen niet oxideert.(sinterit.com)
3. Aanbrengen van de poederlaag
- De recoater (een mes of rol) verspreidt gelijkmatig een dunne laag poeder over het bouwplatform (in de orde van tientallen micrometers).
- Het platform wordt in de Z-as nauwkeurig op hoogte geregeld.
4. Lasersinteren / smelten
- Een krachtige fiberlaser scant het oppervlak van de laag volgens de vorm van de betreffende doorsnede van het onderdeel.
- Op de plaats waar de laser inslaat, vindt het smelten en verbinden van de poederdeeltjes tot compact metaal plaats.
- Niet-bestraalde gebieden blijven achter als los poeder, dat later als ondersteunend materiaal dient en kan worden gerecycled.(element.com)
5. Herhalen van de lagen
- Na voltooiing van één laag zakt het platform met de laagdikte (bijv. 40 μm).
- Er wordt een nieuwe poederlaag aangebracht en het lasersinterproces wordt herhaald.
- Op deze manier wordt het onderdeel van onder naar boven opgebouwd, totdat het volledige model klaar is.
6. Afkoelen en verwijderen van het onderdeel
- Na het printen laat men de kamer afkoelen, om interne spanningen tot een minimum te beperken.
- Overtollig poeder wordt afgezogen en gefilterd voor verder gebruik.
- Het onderdeel zit nog steeds vast aan het bouwplatform en bevat doorgaans supportstructuren.
7. Nabewerking
Daarna volgt een reeks stappen die bij DMLS een standaardonderdeel van het proces zijn:
- Warmtebehandeling / „stress relief“ – vermindering van interne spanningen.
- Verwijderen van supportstructuren (zagen, frezen, slijpen).
- Eventueel HIP (Hot Isostatic Pressing) voor het bereiken van een dichtheid van bijna 100% en het verwijderen van microdefecten.
- Eindbewerking: CNC-bewerking, slijpen, polijsten, oppervlaktebehandelingen.
Welke materialen kunnen met DMLS worden geprint?
Een van de grootste voordelen van DMLS is het brede scala aan metalen materialen dat kan worden gebruikt. Typisch gaat het om:
- Roestvaste staalsoorten – bijvoorbeeld 316L voor de chemische, voedingsmiddelen- en algemene industrie.
- Titaniumlegeringen (Ti6Al4V) – luchtvaart, implantaten, sportuitrusting.
- Aluminiumlegeringen (bijv. AlSi10Mg) – lichtgewicht constructies in de automotive en luchtvaart.
- Nikkelgebaseerde superlegeringen (Inconel) – hittebestendige en corrosiebestendige onderdelen in de energiesector, turbines en luchtvaart.
- Kobaltchroom – tandheelkunde, medische implantaten.
- Speciale staalsoorten voor gereedschapsmakerijen (conforme koeling van matrijzen, stansgereedschap).(us.arrk.com)
Dankzij materialen die vaak identiek zijn aan legeringen die in serieproductie worden gebruikt, kunnen DMLS-onderdelen volwaardig in de praktijk worden ingezet, en niet alleen als prototypes.
Voordelen van DMLS ten opzichte van conventionele bewerking
1. Geometrische vrijheid en topologische optimalisatie
Dankzij het laag-voor-laag printen kunnen zeer complexe vormen worden ontworpen die door frezen, draaien of gieten:
- extreem duur,
- of volledig onuitvoerbaar zouden zijn.
Daartoe behoren:
- interne kanalen (bijv. conforme koeling van matrijzen),
- lattice-structuren voor gewichtsbesparing,
- organische vormen als resultaat van topologische optimalisatie.
2. Consolideren van onderdelen en lager gewicht
Met DMLS kunnen meerdere onderdelen tot één geheel worden samengevoegd, waardoor:
- de montage wordt verkort,
- het aantal verbindingen en potentiële storingspunten afneemt,
- het gewicht aanzienlijk wordt verlaagd – bijvoorbeeld bij vliegtuigonderdelen vaak met 20–25 %.(businessresearchinsights.com)
3. Kortere levertijden en kleinere voorraden
Voor enkelstuks- en kleinschalige productie kan DMLS aanzienlijk sneller zijn dan het regelen van gereedschappen, matrijzen en conventionele productie. Dit is vooral geschikt voor:
- prototypes en functieverificatie,
- onderdelen op aanvraag,
- gecustomiseerde componenten (bijv. patiëntspecifieke implantaten).
4. Hoge dichtheid en mechanische eigenschappen
Moderne DMLS-systemen kunnen een zeer hoge dichtheid van geprinte onderdelen bereiken; bij geschikte parameters en aansluitende HIP benaderen of evenaren de resultaten onderdelen uit conventioneel vervaardigde halffabricaten. Dit is essentieel voor de luchtvaart- en gezondheidszorgsector.(sinterit.com)
Beperkingen en nadelen van DMLS
DMLS is echter geen universele vervanging voor alle technologieën. Het heeft enkele belangrijke beperkingen:
1. Hoge aanschaf- en bedrijfskosten
- DMLS-printers zijn aanzienlijk duurder dan FDM/FFF- of harsmachines – vaak in de orde van honderdduizenden euro's.
- Metaalpoeders zijn duur en vereisen zorgvuldige opslag en hantering.
- De exploitatie vereist geschoold personeel en strikte veiligheidsregels (stof, inerte gassen, hoge temperaturen).
Daarom wordt DMLS voorlopig vooral toegepast waar de toegevoegde waarde zwaarder weegt dan de kosten – dus in de luchtvaart, gezondheidszorg, energiesector en high-endindustrie.
2. Behoefte aan supportstructuren en onderdeeloriëntatie
- De meeste overhangen onder circa 45° vereisen supportstructuren die het gesmolten metaal op zijn plaats houden en warmte afvoeren.
- Een onjuiste oriëntatie van het onderdeel kan leiden tot vervormingen, scheuren of een slechte oppervlaktekwaliteit.
- Supportstructuren moeten na het printen worden verwijderd, vaak door machinale bewerking.
Bij DMLS zijn kennis van ontwerpen voor additive manufacturing (DfAM) daarom essentieel.(en.wikipedia.org)
3. Ruwere oppervlakken en noodzakelijke nabewerking
- Het oppervlak van geprinte onderdelen is doorgaans ruwer dan dat van bewerkte onderdelen (door de poedergrootte van 50–100 μm en de laagdikte).(en.wikipedia.org)
- Voor nauwkeurige pas- en functionele oppervlakken is CNC-bewerking noodzakelijk.
4. Beperkt bouwvolume
- De bouwkamer van de meeste DMLS-printers is in de orde van enkele honderden millimeters (bijv. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Grotere onderdelen moeten worden gesegmenteerd en vervolgens samengevoegd – door lassen, schroeven of lijmen.
DMLS vs. SLM – wat is het verschil?
De termen DMLS en SLM (Selective Laser Melting) worden vaak vrijwel door elkaar gebruikt.
- Historisch gezien is DMLS een handelsnaam van EOS, die oorspronkelijk het sinteren van metaalpoeders (vooral legeringen) benadrukte.
- SLM duidt op het volledig smelten van metaalpoeder tot een homogene structuur.
In de praktijk bereiken de meeste industriële apparaten die tegenwoordig als DMLS worden aangeduid volledig doorsmelten van het poeder, waardoor het verschil vooral in de details zit:
- DMLS wordt vaker gebruikt voor legeringen, waarbij gecontroleerd „sinteren“ helpt om verschillende smelttemperaturen aan te kunnen.
- SLM wordt vaak gebruikt voor zuivere metalen (bijv. titanium, aluminium), waarbij volledig smelten met een zo hoog mogelijke dichtheid gewenst is.
Voor de ontwerper en gebruiker zijn het specifieke apparaat, de procesinstellingen en de daaropvolgende warmtebehandeling, belangrijker dan het taalkundige verschil tussen deze afkortingen.(sinterit.com)
Typische toepassingen van DMLS in de praktijk
1. Lucht- en ruimtevaartindustrie
DMLS is tegenwoordig een van de belangrijkste technologieën voor lucht- en ruimtevaart:
- Lichte en sterke constructieribben, houders, beugels.
- Onderdelen voor raketmotoren en brandstofsystemen.
- Turbinecomponenten en high-temp-onderdelen van motoren.
Marktstudies laten zien dat de aerospace- en defensiesector ongeveer 35–40 % van het aandeel van de markt voor DMLS-diensten vormt, vooral vanwege de vraag naar gewichtsbesparing en hoge prestaties.(businessresearchinsights.com)
2. Gezondheidszorg en tandheelkunde
In de geneeskunde maakt DMLS het volgende mogelijk:
- patiëntspecifieke implantaten (heupen, wervelkolomimplantaten, schedelprothesen),
- tandprothesen en bruggen van kobaltchroom,
- lichte titaniumconstructies die osseo-integratie ondersteunen (lattice-structuren).
Dankzij de combinatie van biocompatibiliteit, hoge sterkte en maatwerkmogelijkheden wordt metaal 3D-printen een standaardonderdeel van de moderne orthopedie en tandheelkunde.(thebusinessresearchcompany.com)
3. Automotive en motorsport
In de automotive wordt DMLS voorlopig vooral gebruikt voor ontwikkelings- en raceprogramma's:
- lichtgewicht houders, beugels, onderdelen van het onderstel,
- complexe motor- en uitlaatonderdelen, geoptimaliseerd voor stroming,
- gereedschappen en spuitgietmatrijzen met conforme koeling, die productiecycli verkorten.
Bij serieproductie speelt de prijs nog steeds een rol, maar naarmate metaaltechnologieën goedkoper worden, wordt een bredere toepassing in gewone modellen verwacht.
Met DMLS kunnen spuitgietmatrijzen en gereedschappen worden vervaardigd met interne kanalen die de geometrie van het vormstuk volgen. Het resultaat is:
- snellere en gelijkmatigere koeling,
- een kortere productiecyclus van kunststof onderdelen,
- een betere oppervlaktekwaliteit.
Deze toepassing is bijvoorbeeld typisch voor de productie van matrijzen voor automotive, consumentenelektronica of verpakkingen.
Trends en de toekomst van DMLS (2025+)
Groei van de markt voor metaal 3D-printen
De markt voor metaal 3D-printen, inclusief DMLS, groeit zeer snel:
- Schattingen spreken van een groei van de wereldwijde markt voor metal additive manufacturing van enkele miljarden dollar in 2024 naar meer dan 30–40 miljard USD rond 2034–2035.(thebusinessresearchcompany.com)
- Volgens sommige analyses groeien DMLS-diensten zelf met meer dan 20 % per jaar.
De belangrijkste aanjagers zijn de lucht- en ruimtevaart, gezondheidszorg, auto-industrie en energiesector.
Multilasersystemen en grotere machines
Nieuwe generaties DMLS-machines gebruiken meerdere lasers in één kamer, wat het printen aanzienlijk versnelt. Ook het aandeel grootschalige systemen met een bouwvolume van meer dan 300 mm op elke as groeit; hiermee kunnen grotere onderdelen in één stap worden geprint.(businessresearchinsights.com)
Betere softwaretools en monitoring
Er komen steeds meer tools voor:
- topologische optimalisatie (gewichtsvermindering met behoud van sterkte),
- simulatie van vervormingen en spanningen tijdens het printen,
- online monitoring van smeltbad en laag, waarmee defecten al tijdens het opbouwen kunnen worden opgespoord.
Hierdoor wordt DMLS een herhaalbaar en gecontroleerd productieproces, geschikt voor serieproductie en niet alleen voor prototyping.
Duurzaamheid en recycling van poeders
Poeders worden in het DMLS-proces voor een groot deel gerecycled – overtollig materiaal kan na zeven en controleren opnieuw worden gebruikt. Er wordt ook steeds meer aandacht besteed aan:
- het energieverbruik van machines,
- het gebruik van gerecyclede metalen in poedervorm,
- de traceerbaarheid van het materiaal gedurende de volledige levenscyclus.
Basisontwerpprincipes voor DMLS
Als u overweegt een onderdeel met DMLS te vervaardigen, is het goed om enkele praktische ontwerpregels te kennen:
- Denk aan de oriëntatie van het onderdeel – probeer grote oppervlakken met een hoek van < 45° ten opzichte van het poederbed, die massieve supportstructuren zouden vereisen, tot een minimum te beperken.
- Laat bewerkingstoeslagen over – ontwerp voor nauwkeurige pasvlakken, draadzones of lagerzittingen een toeslag van 0,1–0,5 mm voor daaropvolgende CNC-bewerking.(en.wikipedia.org)
- Vermijd gesloten holtes die met poeder zijn gevuld – waar overtollig poeder niet kan worden uitgestort of afgezogen, of ontwerp serviceopeningen.
- Optimaliseer de wanddiktes – te dunne wanden kunnen gevoelig zijn voor vervorming, terwijl te massieve volumes tot spanningsophoping leiden.
- Gebruik lattice-structuren – waar geen massief materiaal nodig is, verminderen ze het gewicht en besparen ze poeder en printtijd.
Voor de eerste projecten loont het om het ontwerp te bespreken met een leverancier van DMLS-diensten – zij hebben vaak eigen aanbevelingen en design guidelines voor specifieke machines en materialen.
Samenvatting: wanneer is DMLS zinvol?
DMLS (DLMS) is een geavanceerde methode voor metaal 3D-printen waarmee lichte, sterke en zeer complexe metalen onderdelen rechtstreeks uit poeder kunnen worden vervaardigd, zonder matrijzen en uitgebreide bewerking.
DMLS is vooral zinvol als u:
- maximale prestaties nodig hebt (luchtvaart, motorsport, energiesector),
- te maken hebt met gecustomiseerde of patiëntspecifieke onderdelen (implantaten, tandheelkunde),
- gebruik wilt maken van topologische optimalisatie en conforme koeling,
- kleine series of prototypes met een hoge toegevoegde waarde vervaardigt.
Voor grote series eenvoudige onderdelen van gangbare staalsoorten of aluminium blijven conventionele bewerking, gieten of persen economisch voordeliger.
Voor gebruikers van 3D-printen is DMLS een belangrijke mijlpaal: het laat zien dat additive manufacturing al lang niet meer alleen draait om kunststofmodellen, maar steeds meer om echte, zwaarbelaste metalen componenten die in serieproductie worden opgenomen.