Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
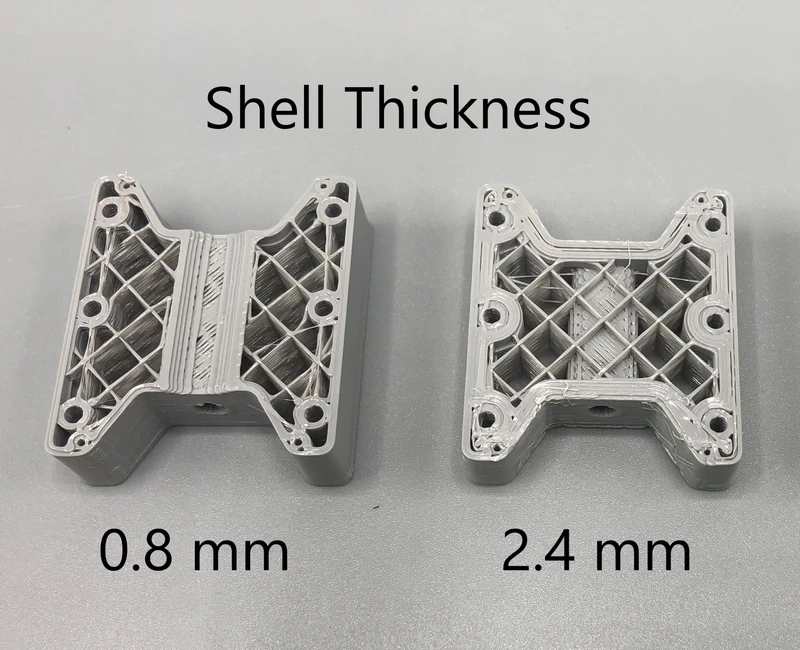
De perimeter is een van de belangrijkste waarden in de slicer wanneer u een sterker 3D-print wilt maken. Toch zien beginners deze vaak over het hoofd en verhogen ze als eerste de infill. Bij gewone FDM-prints is de sterkte echter sterk afhankelijk van de wanden van het model. Perimeters vormen de buitenste schil, behouden de vorm van het onderdeel, beschermen de infill en dragen bij buiging of een impact een groot deel van de belasting.
Het goede nieuws is dat het instellen van perimeters niet ingewikkeld is. U hoeft alleen te begrijpen wat u precies in de slicer verandert, hoe dit samenhangt met de nozzle en wanneer het zinvol is om een extra wand toe te voegen in plaats van extra percentages infill.
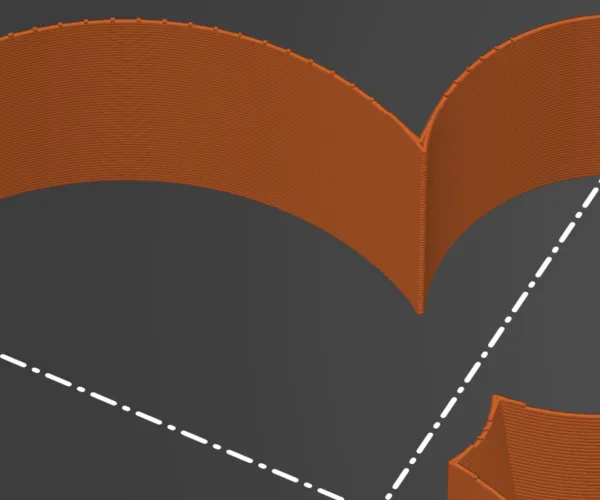
Een perimeter is één gesloten extrusiebaan langs de omtrek van een laag. Wanneer de slicer het model in lagen verdeelt, maakt deze eerst de buitenste en binnenste contourlijnen. Deze lijnen liggen naast elkaar en vormen samen de wand van het model.
In verschillende slicers kunt u verschillende benamingen tegenkomen:
Het principe is hetzelfde. Als u 2 perimeters instelt, print de slicer twee aangrenzende materiaallijnen rond de omtrek. Als u 4 perimeters instelt, wordt de wand aanzienlijk dikker en blijft er binnenin minder ruimte over voor infill.
Bij een standaardnozzle van 0,4 mm is de extrusiebreedte doorgaans ongeveer 0,4 tot 0,45 mm. Drie perimeters vormen dus een wand van ongeveer 1,2 tot 1,35 mm. Het exacte getal hangt af van het printerprofiel, het materiaal en de instelling van de lijnbreedte.
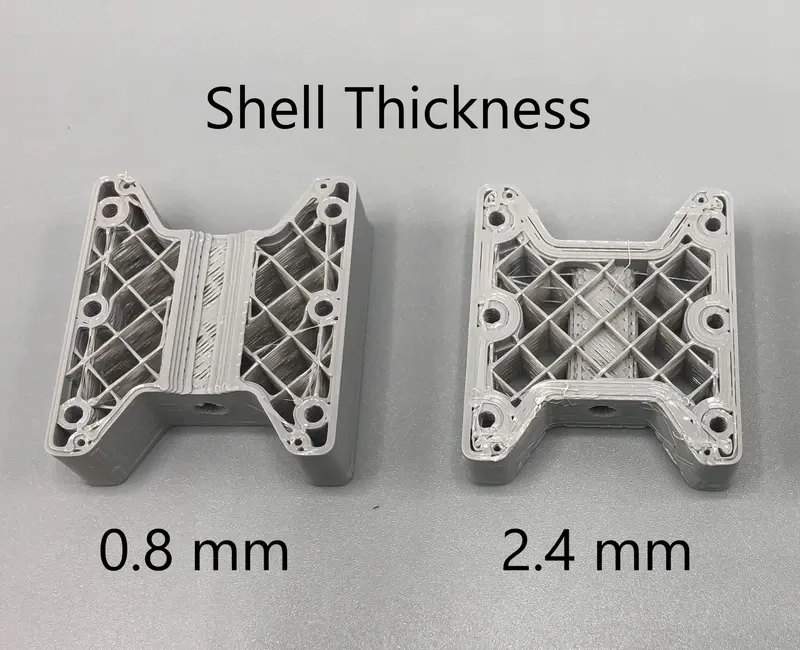
Stelt u zich een holle buis voor. Ook als deze niet massief is, kan hij zeer sterk zijn, omdat het materiaal zich ver van het midden bevindt en goed bestand is tegen buiging. Veel 3D-geprinte onderdelen werken op dezelfde manier. Bij buiging, torsie of een impact werken vooral de buitenste lagen van het model. De infill aan de binnenkant helpt, maar een hogere infilldichtheid levert vaak niet zo'n groot verschil op als een sterkere wand.
Daarom kan een onderdeel met 4 perimeters en 25% infill praktischer zijn dan een onderdeel met 2 perimeters en 60% infill. Het heeft sterkere randen, betere schroefdraad, robuustere hoeken en vaak ook een redelijkere printtijd. Tegelijk wordt er minder materiaal verspild in het model, waar extra plastic niet per se een overeenkomstige verbetering oplevert.
Perimeters helpen vooral op plaatsen waar het onderdeel:
Infill is de interne structuur van het model. Deze ondersteunt de bovenste lagen, vermindert vervorming en verhoogt de weerstand tegen samendrukking. Perimeters vormen daarentegen een doorlopende schil rond de omtrek. Beide instellingen werken samen, maar lossen niet hetzelfde probleem op.
Wanneer een print breekt bij een hoek of rond een schroefgat, helpt het vaak niet om alleen de infill van 20 naar 50% te verhogen. Meestal is het beter om een perimeter toe te voegen, de radius in het model te vergroten, het onderdeel op het printbed te draaien zodat de lagen niet op afschilferen worden belast, en pas daarna de infill af te stellen.
Bij een groot massief onderdeel dat wordt ingedrukt of over het hele oppervlak druk draagt, kan de infilldichtheid daarentegen een grotere rol spelen. De praktische instelling hangt daarom altijd af van de richting van de belasting.
Er bestaat geen universeel getal, maar voor een standaardnozzle van 0,4 mm kunt u als volgt beginnen:
| Gebruik van het model | Aanbevolen begin | Opmerking |
|---|---|---|
| Decoratie, beeldjes, uiterlijk prototype | 2 perimeters | Snelle print, laag verbruik, sterkte is niet het hoofddoel. |
| Gewone praktische onderdelen | 3 perimeters | Een goede basis voor houders, doosjes, behuizingen en huishoudelijke onderdelen. |
| Belaste houders, montageonderdelen, schroefdraad | 4 tot 5 perimeters | Betere randen, sterkere gaten en een hogere weerstand bij buiging. |
| Onderdelen voor schroeven, inzetstukken en herhaald gebruik | 5 tot 6 perimeters op kritieke plaatsen | Gebruik, als de slicer dit ondersteunt, lokale versteviging alleen waar dat nodig is. |
| Vazen en dunwandige decoraties | 1 perimeter of vaasmodus | Geschikt voor het uiterlijk, niet voor mechanische belasting. |
Voor een PETG-wandhouder zou ik doorgaans beginnen met 4 perimeters, 25 tot 35% infill en grotere afrondingen van de hoeken. Voor een PLA-doosje voor elektronica zijn 3 perimeters en 15 tot 20% infill vaak voldoende. Voor een klein beeldje of een maattest zijn 2 perimeters meestal genoeg.
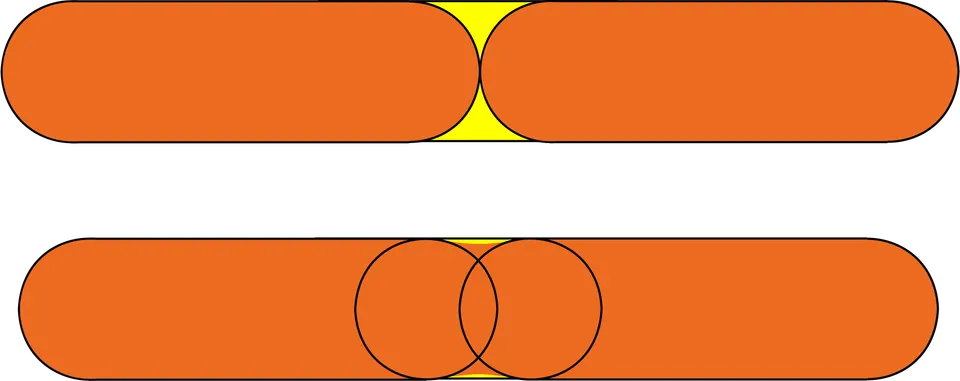
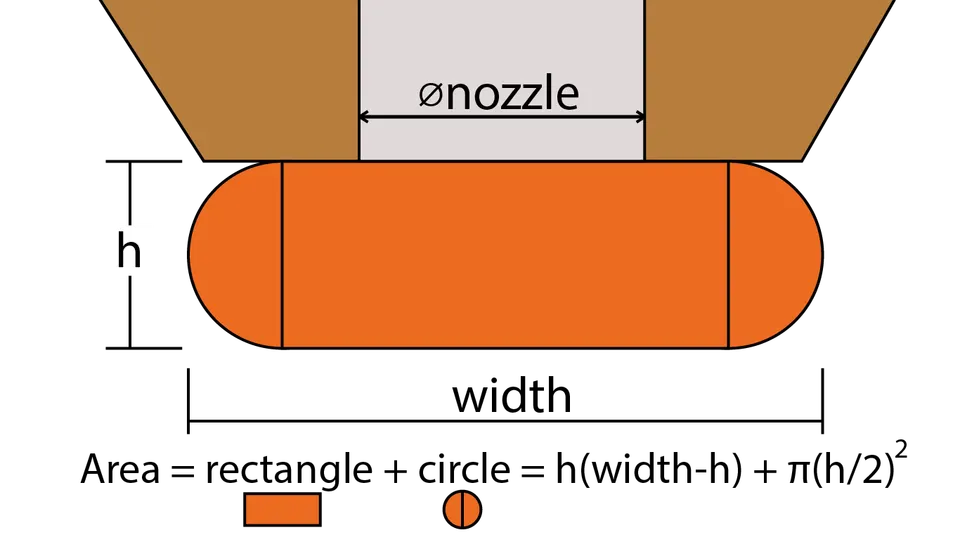
Het aantal perimeters op zichzelf is niet voldoende. Ook de extrusiebreedte is belangrijk. Een nozzle van 0,4 mm met 3 perimeters geeft een andere wand dan een nozzle van 0,6 mm met 3 perimeters. Bij een grotere nozzle kan hetzelfde aantal perimeters aanzienlijk sterker zijn, omdat elke lijn breder is.
De berekening bij benadering is eenvoudig:
wanddikte = aantal perimeters × lijnbreedte
Wanneer u print met een lijnbreedte van 0,45 mm en 4 perimeters instelt, is de wand ongeveer 1,8 mm dik. Als het model een wand bevat die slechts 1 mm dik is, passen vier perimeters er fysiek niet in. De slicer gebruikt dan minder lijnen, past de extrusiebreedte aan of maakt op basis van zijn algoritme een compromis.
Bij functionele onderdelen is het daarom goed om al bij het ontwerpen van het model rekening te houden met perimeters. Als u 4 lijnen met een breedte van 0,45 mm wilt hebben, ontwerpt u de wand bij voorkeur met een dikte van ongeveer 1,8 mm. Voor 5 lijnen rekent u op ongeveer 2,25 mm.
Een perimeter toevoegen is zinvol wanneer randen, gaten, haken, dunne wanden of hoeken barsten. Het helpt ook wanneer het infillpatroon aan het oppervlak zichtbaar is, wanneer het onderdeel bij een schroefgat vervormt of wanneer u een betere waterdichtheid nodig hebt.
De infill verhogen is zinvol wanneer het onderdeel indeukt, bovenoppervlakken doorzakken, het model groot en hol is of wanneer u een betere drukbestendigheid nodig hebt. Bij de meeste gewone onderdelen is het verstandig om eerst 3 tot 4 perimeters in te stellen en daarna de infill alleen naar behoefte te verhogen.
Een veelgemaakte fout is om alles met 100% infill te printen. Zo'n print duurt lang, is duurder, kan sterker vervormen en is niet automatisch het meest betrouwbaar. Een volledig massief onderdeel verdraagt bovendien oververhitting, slechte koeling of interne spanning in het materiaal minder goed.
Perimeters zijn geen wondermiddel als het onderdeel verkeerd is georiënteerd. Een FDM-print is doorgaans het zwakst tussen de lagen, omdat de lagen aan elkaar hechten maar niet uit één stuk materiaal bestaan. Als u een houder zo print dat de belasting de lagen uit elkaar trekt, kan deze zelfs bij een hoog aantal perimeters breken.
Stel uzelf bij een haak, beugel of hendel altijd de vraag: trekt de kracht de lagen uit elkaar, of loopt deze vooral langs de lijnen? Draai het model, wanneer mogelijk, zo dat de belangrijkste trek- en buigkrachten zo veel mogelijk langs doorlopende materiaalvezels lopen. Voeg afrondingen toe aan scherpe hoeken, want daar begint vaak de scheur.
Begin met bepalen waar het model wordt belast. Bij een houder is dat meestal de plek bij de schroeven en de overgang tussen de basis en de arm. Bij een doosje zijn dit de scharnieren, sluitingen en hoeken. Bij een tandwiel of hendel zijn de kritieke plaatsen rond de as en de tanden.
Stel de slicer vervolgens als volgt in:
Lokale versteviging is vaak de beste aanpak. In plaats van het hele onderdeel met 6 perimeters te printen, kunt u alleen rond gaten, bevestigingsvoeten en haken materiaal toevoegen. Sommige slicers ondersteunen modifiers waarmee u alleen in een geselecteerd gebied een ander aantal wanden of een andere infill kunt instellen.
Een perimeter is een omtreklijn waaruit de wand van een 3D-print ontstaat. Meer perimeters betekent een sterkere schil, stevigere randen en vaak een betere verhouding tussen sterkte, gewicht en printtijd. Begin voor gewone onderdelen met 3 perimeters, gebruik voor functionele en zwaar belaste onderdelen 4 tot 5 en verhoog de infill pas op basis van de specifieke belasting.
Het beste resultaat ontstaat echter niet door één getal in de slicer. De sterkte van het model wordt bepaald door de combinatie van perimeters, infill, materiaal, temperatuur, laagopbouw, oriëntatie op het printbed en het ontwerp van het onderdeel zelf. Als u een sterkere print wilt, vul het model dan niet blind met plastic. Versterk eerst de wanden en kritieke plaatsen en stel daarna de rest af.


