Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
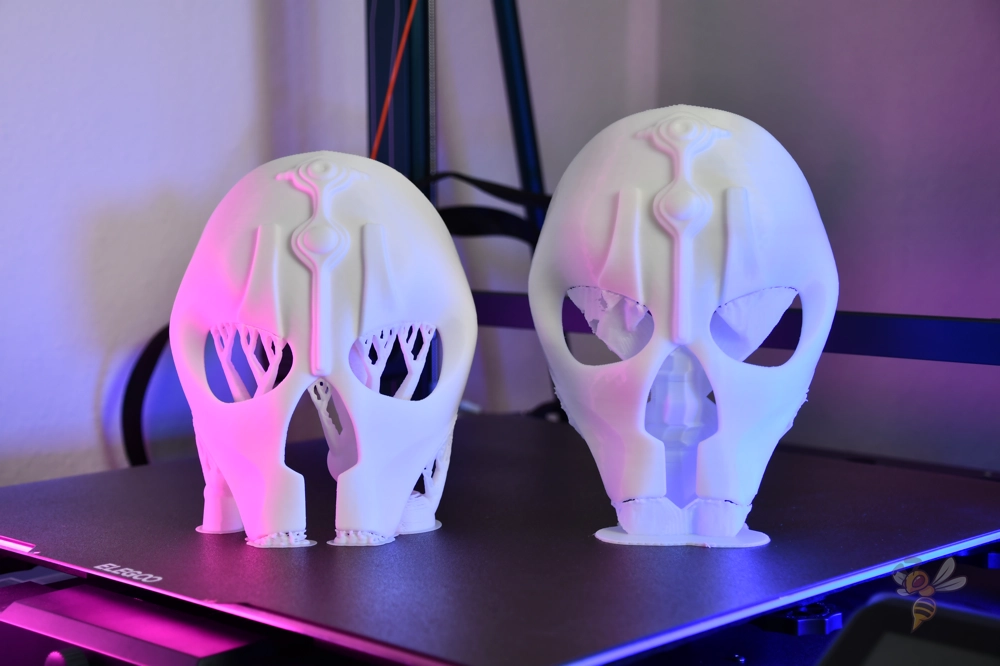
Supportmateriaal is een tijdelijke constructie die delen van een model ondersteunt waaronder anders tijdens het printen geen materiaal zou zijn. Zonder supportmateriaal zouden sommige overhangen doorzakken, zouden draden in de lucht vallen en zou een detail eindigen als een warboel van kunststof. Tegelijkertijd geldt dat elke support de print verlengt, filament verbruikt en na verwijdering een spoor op het oppervlak kan achterlaten.
Het doel is dus niet om altijd supportmateriaal in te schakelen. Het doel is om alleen zoveel te gebruiken als het model echt nodig heeft en het zo in te stellen dat het de vorm tijdens het printen ondersteunt, maar na het afkoelen schoon kan worden verwijderd.
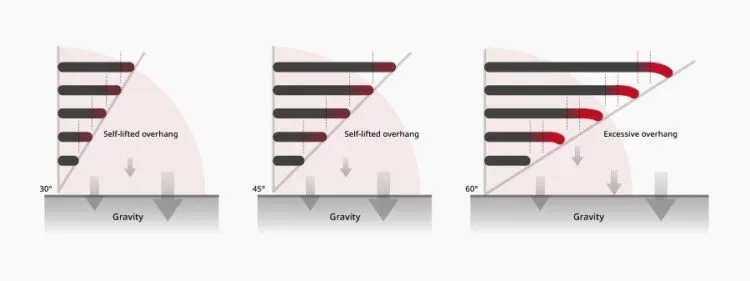
Een FDM-printer legt materiaal laag voor laag neer. Een nieuwe laag moet ten minste gedeeltelijk steunen op de laag eronder. Zodra een model een deel bevat dat in de lucht begint, een lange overhang heeft of een detail met een klein contactoppervlak, stelt de slicer supportmateriaal voor.
Typische situaties waarin supportmateriaal zinvol is:
Een waarde van 45 graden is een veilig uitgangspunt. Een goed afgestelde printer met PLA, een lagere laaghoogte en sterke koeling kan vaak ook 55 of 60 graden aan. PETG, ABS, ASA en ibele materialen zijn meestal veeleisender en vereisen vaak voorzichtiger instellingen.
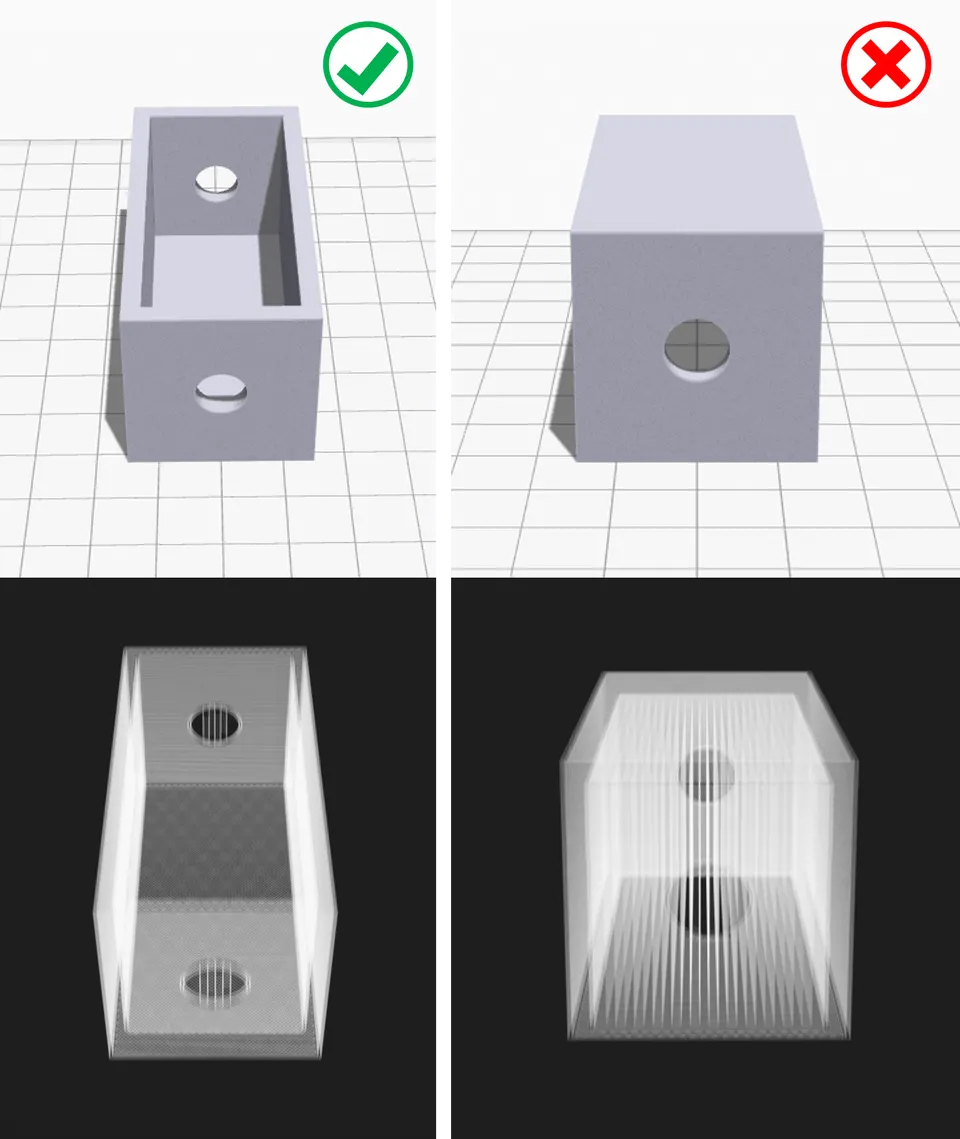
De beste support is de support die je helemaal niet hoeft te printen. Bekijk het model vóór het slicen en probeer een oriëntatie te vinden waarbij belangrijke zichtbare oppervlakken bovenop of aan de zijkant liggen en problematische overhangen kleiner worden.
Praktische werkwijze:
Deze stap kan tientallen minuten printtijd en veel nabewerkingswerk besparen.
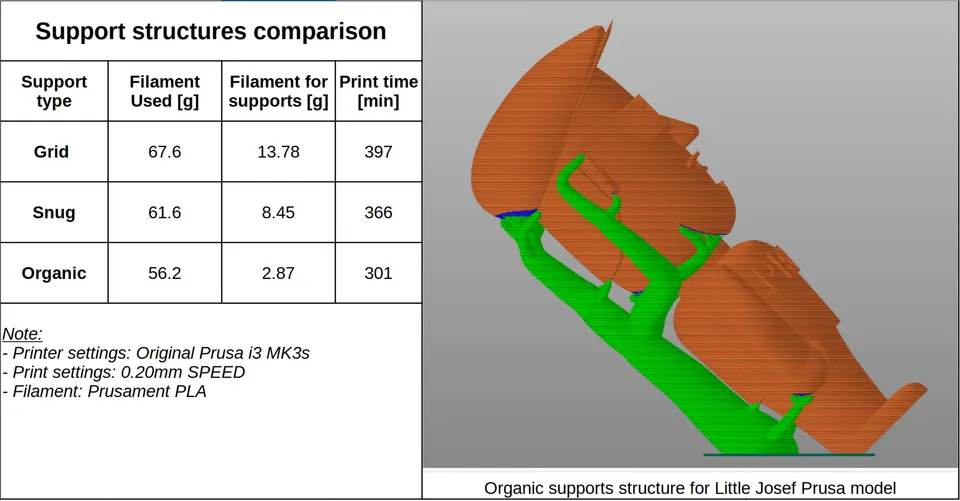
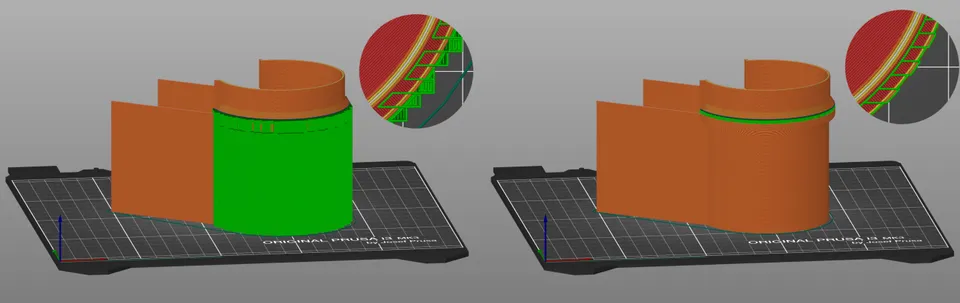
In slicers vind je verschillende stijlen supportmateriaal. De namen verschillen, maar het principe is vergelijkbaar.
Klassiek supportmateriaal vormt een regelmatig raster of kolommen onder de overhang. Het is stabiel en geschikt voor grotere vlakke oppervlakken, technische onderdelen en situaties waarin de support meer gewicht moet dragen. Het nadeel is meer contact met het model en vaker zichtbare sporen na verwijdering.
Boomvormig of organisch supportmateriaal groeit als takken en raakt het model alleen op de noodzakelijke plaatsen. Het is uitstekend geschikt voor figuren, beeldjes, decoraties en organische vormen. Meestal verbruikt het minder materiaal en is het gemakkelijker te verwijderen, maar bij zeer zware overhangen moet je de stabiliteit controleren.
Supportmateriaal alleen vanaf het printbed begint alleen op het printoppervlak. Dat is vriendelijker voor het model, omdat de supports niet op een al geprint deel beginnen. Ze bereiken echter niet altijd alle overhangen.
Supportmateriaal overal kan ook vanaf een al geprint deel van het model groeien. Het redt complexe geometrie, maar laat meer sporen achter en is moeilijker schoon te maken.
Handmatig geschilderd supportmateriaal, supportforceringen en supportblokkers zijn de beste keuze wanneer de automatische functie onnodig veel materiaal toevoegt. Je kunt supportmateriaal alleen onder een kritieke plek afdwingen of juist uitschakelen op plaatsen waar het moeilijk te verwijderen zou zijn.
Elke printer, nozzle en elk merk filament gedraagt zich iets anders. Beschouw de volgende waarden als een praktisch uitgangspunt voor een nozzle van 0,4 mm, een laaghoogte van 0,2 mm en normaal PLA.
| Instelling | Aanbevolen startwaarde | Wat je kunt wijzigen als het resultaat niet goed is |
|---|---|---|
| Overhanghoek | 50 graden | Verlaag naar 45 graden voor meer zekerheid, verhoog naar 55 tot 60 graden voor minder supportmateriaal |
| Plaatsing van supportmateriaal | Vanaf het printbed, als dat voldoende is | Schakel over naar overal alleen bij echt complexe geometrie |
| Dichtheid van supportmateriaal | 10 tot 15 % | Verhoog dit bij zware overhangen, verlaag het voor eenvoudigere verwijdering |
| Supportinterface | Ingeschakeld, 2 tot 4 lagen | Meer lagen verbeteren het onderste oppervlak, maar kunnen verwijdering bemoeilijken |
| Bovenste Z-afstand | Ongeveer 1 laaghoogte | Verhoog dit als de support vastsmelt, verlaag het als de overhang doorzakt |
| XY-afstand | 0,35 tot 0,6 mm | Verhoog dit bij vastkleven aan wanden, verlaag het bij kleine details |
| Supportpatroon | Rectilinear, zig-zag of boomstijl | Sterkere patronen ondersteunen beter, maar breken meestal moeilijker af |
De belangrijkste waarden zijn de Z-afstand, de supportinterface en de dichtheid. Als supportmateriaal moeilijk loskomt, begin dan niet willekeurig alle opties om te schakelen. Vergroot eerst de bovenste Z-afstand of de XY-afstand, verlaag daarna de dichtheid en wijzig pas daarna het volledige supporttype.
PLA is het meest gebruiksvriendelijk. Het koelt goed af, kan behoorlijke overhangen aan en supportmateriaal breekt meestal netjes los. Bij PLA werkt een standaard Z-afstand van ongeveer één laag vaak goed.
PETG is taai en hecht zich graag aan supportmateriaal. Gebruik een grotere afstand, een lagere supportdichtheid en bij voorkeur organisch of boomvormig supportmateriaal als het model dat toelaat. Een te dichte interface kan zich bij PETG gedragen als een vastgelast oppervlak.
ABS en ASA hebben een stabiele temperatuur en minder agressieve koeling nodig. Het supportmateriaal moet stevig genoeg zijn om tijdens het krimpen niet los te raken. Houd er rekening mee dat het oppervlak boven supportmateriaal ruwer kan zijn dan bij PLA.
TPU en andere ibele materialen zijn lastig voor supportmateriaal. De supports buigen in plaats van te breken en het schoonmaken duurt lang. Bij ibele onderdelen loont het om het model anders te oriënteren of de constructie aan te passen zodat er zo min mogelijk support nodig is.
Oplosbare of scheidingsmaterialen zijn zinvol bij printen met meerdere materialen. De supportinterface kan worden gemaakt van materiaal dat niet aan het hoofdmodel hecht of oplost. Het resultaat is schoner, maar het printen duurt langer, vereist vaker wisselen van materiaal en veroorzaakt meer afval bij het reinigen van de nozzle.
Kijk na het slicen niet alleen naar de geschatte tijd. Open de laagweergave en loop de kritieke plaatsen langzaam door.
Controleer vooral:
Bij een complex model loont het om een klein uitsnede of een verkleinde testversie te printen. Zo bespaar je filament en frustratie.
Haast je niet met het verwijderen. Laat de print afkoelen. Warm kunststof is zachter, vervormt gemakkelijker en kleine details kunnen verbuigen.
Aanbevolen werkwijze:
Snijd bij het werken met een mes altijd van je hand af en weg van het detail dat je wilt behouden. Stukken supportmateriaal kunnen bij het breken losschieten; daarom is bij harde en kwetsbare materialen een veiligheidsbril aan te raden.
Het supportmateriaal is aan het model vastgelast. Vergroot de bovenste Z-afstand, vergroot de XY-afstand, verlaag de supportdichtheid of verminder het aantal interfacelagen. Controleer ook de printtemperatuur en de flow, want te veel materiaal bij het printen van supports maakt het probleem erger.
De onderkant van de overhang is lelijk en doorgezakt. Verklein de Z-afstand, schakel de supportinterface in of maak deze sterker, verlaag de laaghoogte en verbeter de koeling. Bij lange bruggen helpen een lagere snelheid en een correct ingestelde bridge flow.
Het supportmateriaal breekt tijdens het printen. Verhoog de dichtheid, voeg een brim toe, gebruik een sterker patroon of schakel over naar klassiek supportmateriaal. Verlaag bij boomvormige supports de agressieve takhoeken en controleer of ze voldoende contact met het printbed hebben.
Het supportmateriaal laat sporen achter op het zichtbare oppervlak. Draai het model, gebruik supportmateriaal alleen vanaf het printbed of blokkeer handmatig het contact op zichtbare plaatsen. Bij decoratieve modellen helpt een organische stijl vaak.
De slicer genereert onnodig veel supportmateriaal. Verhoog de overhanghoek, schakel supportmateriaal alleen vanaf het printbed in, gebruik blokkers of schilder supportmateriaal handmatig alleen op de kritieke plaatsen.
Een figuur met kin, armen en haar. Begin met organisch supportmateriaal vanaf het printbed. Voeg handmatig support toe onder de kin en de vingertoppen. Houd het zichtbare deel van het gezicht vrij van supportmateriaal als de geometrie dat toelaat.
Een technische beugel met een horizontale arm. Als sterkte belangrijker is dan uiterlijk, gebruik dan klassiek supportmateriaal met een interface. Stel de dichtheid in op ongeveer 15 tot 20 % en houd na het printen rekening met lichte nabewerking van het onderste oppervlak.
Een doosje met gaten en een interne uitsparing. Probeer eerst de oriëntatie te wijzigen. Supportmateriaal in een klein doosje is vaak moeilijk te verwijderen. Als het noodzakelijk is, gebruik dan blokkers op plaatsen waar je na het printen niet met gereedschap bij kunt.
Een lange brug tussen twee wanden. Een korte brug kan de printer vaak zonder support aan. Voeg bij een langere brug liever één smalle support in het midden toe, zodat één lange brug twee kortere wordt.
Supportmateriaal is geen teken van een slecht model. Het is een hulpmiddel waarmee je vormen kunt printen die een FDM-printer anders niet aankan. De beste resultaten ontstaan echter door een combinatie van de juiste modeloriëntatie, een redelijke hoeveelheid supportmateriaal, een goed ingestelde afstand en controle van de laagweergave.
Begin met een eenvoudige regel: gebruik supportmateriaal alleen waar kunststof geen steun onder zich heeft en bedenk altijd hoe je het na het printen gaat verwijderen. Hoe beter je dit in de slicer oplost, hoe minder werk je aan de voltooide print hebt.


