Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
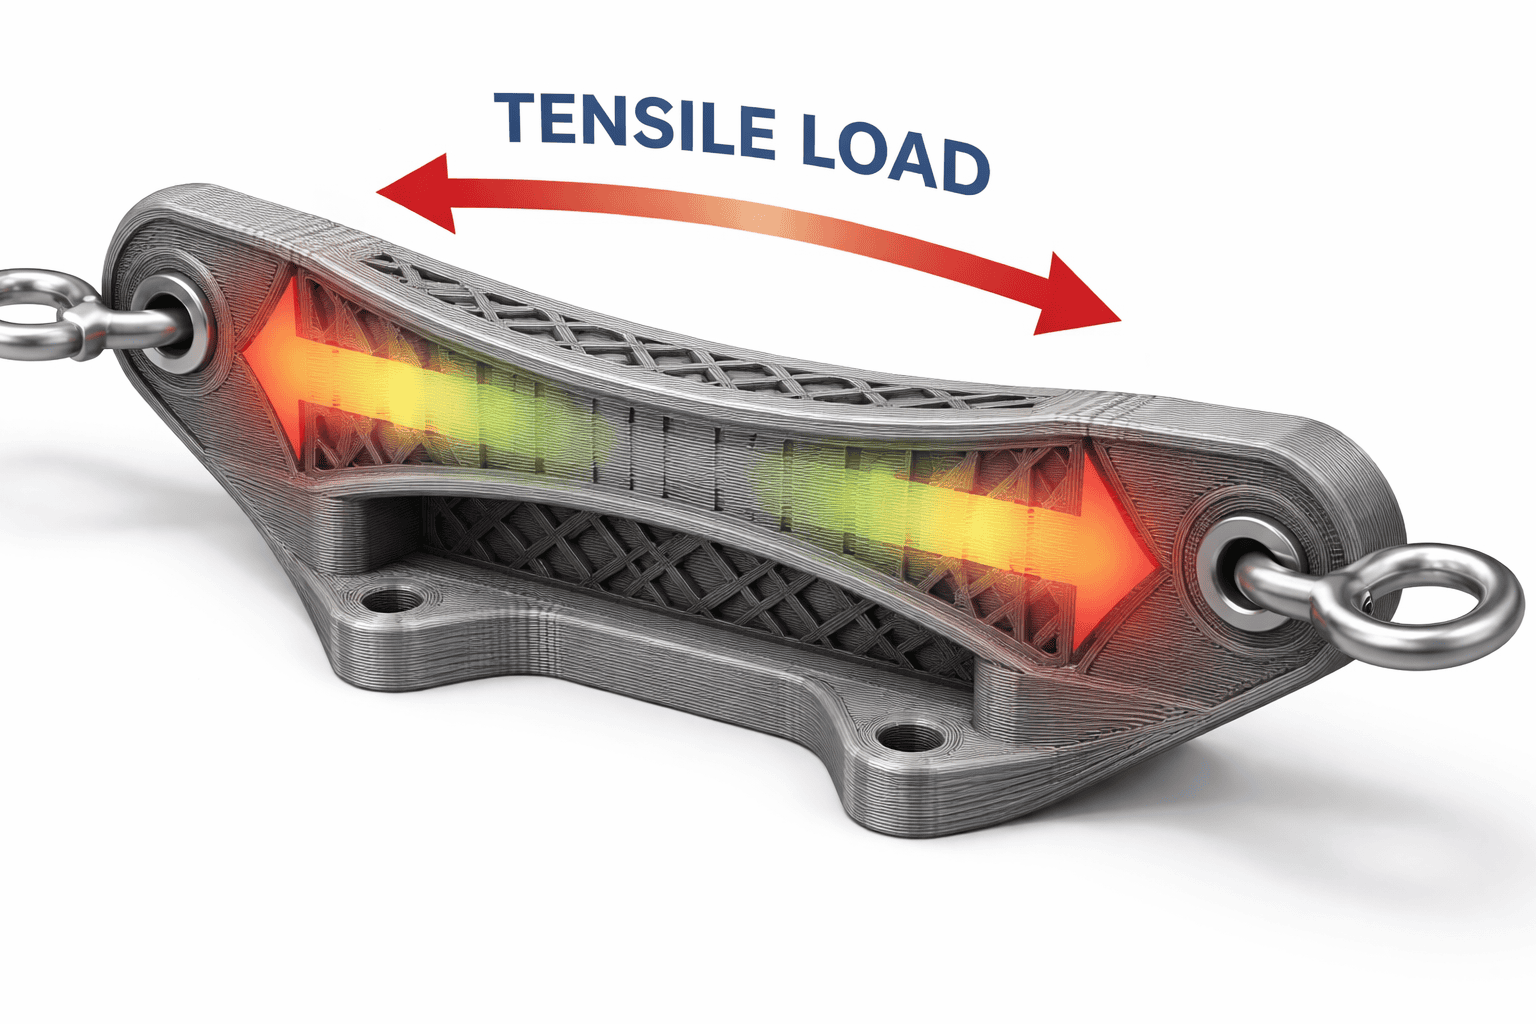
De sterkte van een FDM-print ontstaat niet door één magische instelling in de slicer. Het is een samenspel van materiaal, belastingsrichting, modeloriëntatie, aantal wanden, vulling, laaghoogte en de kwaliteit van de verbinding tussen de lagen. Daarom kunnen twee onderdelen van hetzelfde filament zich totaal anders gedragen: het ene doorstaat dagelijks gebruik, het andere barst al bij het eerste aandraaien van een schroef.
Bij FDM-printen is het vooral belangrijk te begrijpen dat een print niet in alle richtingen even sterk is. In het vlak van de lagen legt de nozzle een doorlopend kunststofspoor aan, terwijl het onderdeel in de Z-richting vooral bij elkaar wordt gehouden door de hechting van de afzonderlijke lagen. Wanneer een onderdeel zo wordt belast dat de lagen van elkaar worden losgetrokken, faalt het meestal veel eerder dan bij belasting in de richting van de lagen.
Hieronder vindt u een praktische werkwijze voor het instellen van sterke FDM-prints voor beugels, behuizingen, grepen, reserveonderdelen, werkplaatsmallen en prototypes.
Als u wilt beginnen zonder langdurig testen, gebruik dan dit startprofiel voor een normaal functioneel onderdeel van PETG of hoogwaardige PLA:
| Instelling | Aanbeveling |
|---|---|
| Materiaal | PETG voor taaiheid, PLA voor stijfheid en nauwkeurigheid, ASA/ABS voor hogere temperaturen |
| Oriëntatie | Leid de belangrijkste trek- en buigbelasting in de richting van de lagen, niet dwars door de lagen |
| Wanden | 3-5 perimeters bij een nozzle van 0,4 mm |
| Boven- en onderlagen | 5-7 lagen, afhankelijk van de laaghoogte en de grootte van het onderdeel |
| Vulling | 20-35 % voor de meeste functionele onderdelen, 40-60 % voor zwaar belaste onderdelen |
| Vullingspatroon | Gyroid voor universele belasting, grid of triangles voor stijvere technische onderdelen |
| Laaghoogte | 0,16-0,24 mm met een nozzle van 0,4 mm |
| Temperatuur | Eerder het bovenste deel van het aanbevolen filamentbereik, na controle zonder overmatig uitvloeien |
| Koeling | Bij PETG, ASA, ABS en nylon minder ventilator, bij PLA een verstandige compromisinstelling |
Zie dit als een startpunt, niet als een dogma. Print bij een kritisch onderdeel een korte test in dezelfde oriëntatie en probeer die met de hand te breken, belast hem met een schroef of meet de doorbuiging. Een kleine test bespaart vaak uren printtijd en een vernietigd eindonderdeel.
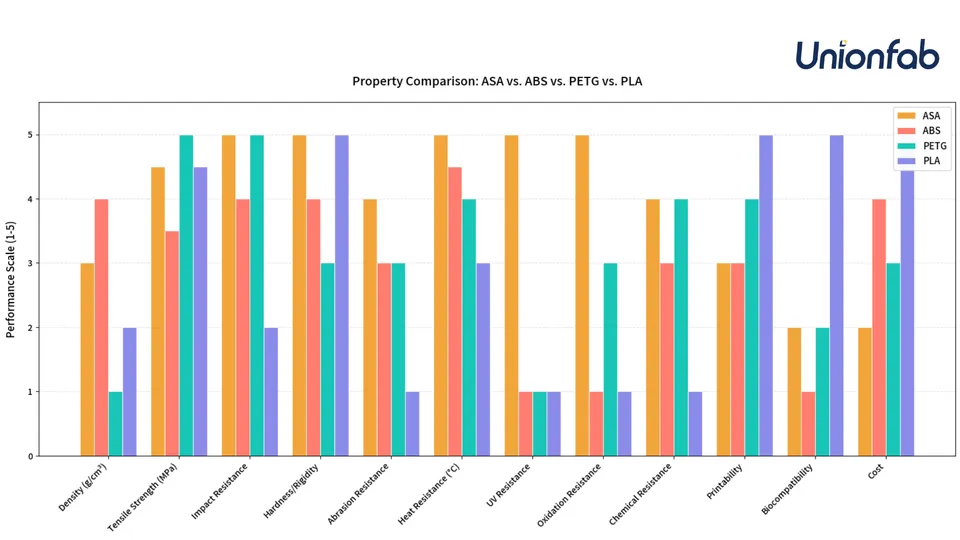
PLA heeft een hoge stijfheid en vaak een zeer goede treksterkte. Voor nauwkeurige onderdelen, sjablonen, houders bij kamertemperatuur en prototypes is het uitstekend. De zwakke punten zijn brosheid en een lage temperatuurbestendigheid. Een houder in een auto, een behuizing bij een motor of een onderdeel dat aan zonlicht wordt blootgesteld, kan van PLA vervormen, ook als het bij kamertemperatuur zeer sterk was.
PETG is meestal een betere keuze voor praktische onderdelen die bestand moeten zijn tegen schokken, elastische belasting of buitenomstandigheden. Het is niet zo stijf als PLA, maar breekt minder bros en heeft doorgaans een goede verbinding tussen de lagen. Typische voorbeelden zijn een greep, klem, machinebehuizing, afstandsring of onderdeel dat af en toe op de grond valt.
ABS en ASA zijn zinvol wanneer een hogere temperatuurbestendigheid en taaiheid belangrijk zijn. ASA is bovendien geschikter voor buitengebruik dankzij de betere bestendigheid tegen UV-straling. Houd wel rekening met de noodzaak van een meer gesloten printer, de juiste kamertemperatuur of op zijn minst het beperken van tocht. Een slecht geprint ABS-onderdeel met scheuren tussen de lagen wordt niet sterker alleen omdat het materiaal er in de tabel beter uitziet.
Nylon, polycarbonaat en composietfilamenten kunnen zeer slijtvast zijn, maar zijn veeleisender. Nylon moet droog zijn, anders verliest het zowel oppervlaktekwaliteit als mechanische eigenschappen. Materialen met koolstofvezel zijn vaak stijf en maatvast, maar niet automatisch taaier in elke richting. Gebruik bij abrasieve filamenten een geharde nozzle.
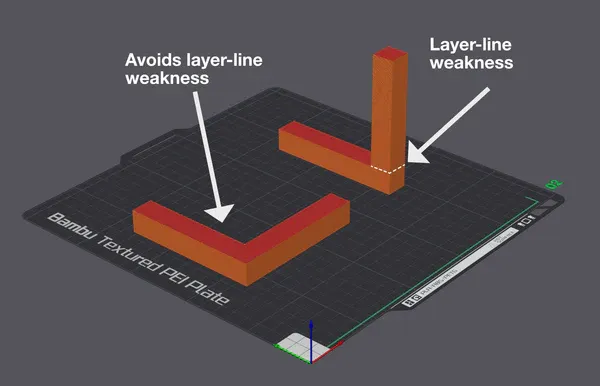
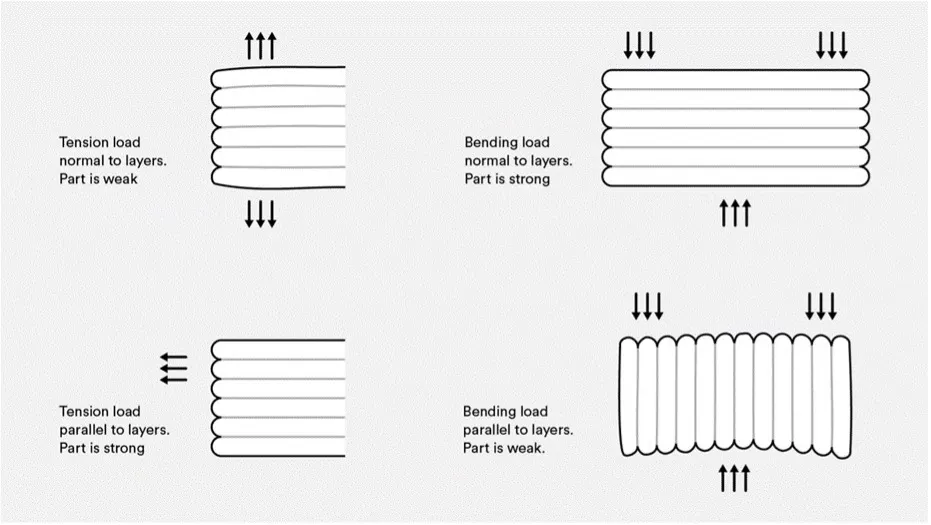
Oriëntatie is vaak belangrijker dan vulling. Stel uzelf vóór het slicen een eenvoudige vraag: waar zal het onderdeel proberen te breken?
Stel u een haak voor om een kabel op te hangen. Als u die rechtop print, liggen de lagen als horizontale plakjes over de hals van de haak. De belasting trekt de lagen dan van elkaar en de haak kan precies langs een laag breken. Als u dezelfde haak zo neerlegt dat de trekrichting langs de geëxtrudeerde lijnen loopt, benut u de sterkte van het doorlopende kunststofspoor.
Bij een L-vormige console ontstaat in de hoek een vergelijkbaar probleem. Als de hoek bij belasting over de lagen heen openklapt, neemt het risico op delaminatie toe. Het helpt om het onderdeel te draaien, een grotere radius in de hoek te gebruiken, ribben toe te voegen, meer wanden te gebruiken of het model in twee delen op te splitsen die na het printen in een gunstigere oriëntatie aan elkaar worden geschroefd.
Overweeg bij schroefgaten of de schroef de lagen niet uit elkaar trekt. Voor herhaaldelijk schroeven zijn thermisch ingebrachte draadbussen, een grotere wanddiameter rond het gat en voldoende materiaal tussen het gat en de rand van het onderdeel geschikt.
Beginners verhogen de vulling vaak van 20 % naar 80 % en verwachten een dramatisch sterker onderdeel. Bij veel vormen draagt de buitenschaal in werkelijkheid een groot deel van de buig- en slagbelasting. Daarom is het toevoegen van perimeters vaak effectiever dan extreme vulling.
Met een nozzle van 0,4 mm betekenen 2 wanden ongeveer 0,8 mm kunststof rondom. Drie wanden geven al ongeveer 1,2 mm, vier ongeveer 1,6 mm en vijf ongeveer 2,0 mm. Bij een houder die buigt, merkt u vaak meer verschil tussen 2 en 4 wanden dan tussen 20 % en 40 % vulling.
Praktische regel:
Vergeet de boven- en onderlagen niet. Een dunne bovenkant boven een dunne vulling kan doorzakken, barsten of zacht aanvoelen. Bij een laaghoogte van 0,2 mm zijn 5-7 bovenlagen een goede basis voor functionele onderdelen.
De vulling ondersteunt de bovenlagen, verbindt de wanden en helpt de belasting in het onderdeel te verdelen. Het is echter niet altijd efficiënt om een bijna massief blok kunststof te printen. Meer vulling verhoogt het gewicht, de printtijd, het materiaalverbruik en bij sommige materialen ook de interne spanning.
Ter oriëntatie:
| Toepassing | Vulling |
|---|---|
| Visuele modellen, doppen, lichte onderdelen | 5-15 % |
| Normale houders, doosjes, mallen | 15-30 % |
| Zwaar belaste functionele onderdelen | 30-45 % |
| Plaatselijk zwaar belaste onderdelen | 45-60 % of plaatselijke versteviging |
| Speciale gevallen | 80-100 %, alleen als u weet waarom |
Volledige vulling is niet automatisch de beste keuze. Bij een groot onderdeel kan dit spanning, kromtrekken en een lange printtijd veroorzaken. Vaak is het beter om wanden toe te voegen, de oriëntatie te wijzigen, de kritieke doorsnede te vergroten of alleen rond een schroef, pen of inslagpunt een lokale vullingsmodifier te gebruiken.
Gyroid is een uitstekende universele keuze. Het verdeelt de belasting in meerdere richtingen, heeft geen harde kruisingen van lijnen in één laag en werkt goed voor onderdelen waarvan u niet precies weet uit welke richting de kracht komt. Het is geschikt voor behuizingen, houders, ergonomische onderdelen en algemene functionele prints.
Grid en triangles geven een stijvere interne structuur en kunnen bij technische onderdelen goed werken bij buigbelasting. Een nadeel kan de ophoping van materiaal bij de kruisingen zijn en een groter risico dat de nozzle schuurt als de printer of het filament niet goed is afgesteld.
Cubic en adaptive cubic zijn goed voor grotere volumineuze onderdelen waarbij u een stevige ondersteuning wilt zonder onnodig materiaalverbruik. Adaptive cubic kan materiaal besparen in grote modellen en de structuur dichter bij de wanden verdichten.
Rectilinear is snel en eenvoudig. Voor prototypes en normale onderdelen volstaat het, maar voor zwaar belaste componenten kiest u meestal voor gyroid, grid, triangles of een lokaal verstevigde constructie.
De laaghoogte beïnvloedt het detail, de printduur en de verbinding tussen de lagen. Een lagere laag betekent een gladder oppervlak en vaak een beter contact tussen de sporen, maar het printen duurt langer en het verschil in sterkte is niet onbeperkt. Een te hoge laag kan het aandrukken van het materiaal in de vorige laag verslechteren en de samenhang verminderen.
Met een nozzle van 0,4 mm is het praktisch om ongeveer binnen het bereik van 0,16-0,24 mm te blijven. Probeer voor nauwkeurige en fraai afgewerkte functionele onderdelen 0,16 of 0,20 mm. Voor grotere houders waarbij een ruwer oppervlak geen probleem is, kan 0,24 mm een verstandig compromis zijn. Als u naar 0,28 mm en hoger gaat, controleer dan de sterkte met een test en let op de laagkwaliteit.
De extrusiebreedte wordt vaak onderschat. Een lijn die iets breder is dan de nozzlediameter kan de verbinding tussen naast elkaar liggende sporen verbeteren. Bij een nozzle van 0,4 mm is een breedte van 0,42-0,48 mm gebruikelijk; bij sterke onderdelen kunt u na kalibratie ook iets meer proberen. Voor grote sterke onderdelen kan een grotere nozzle, bijvoorbeeld 0,6 mm, nog effectiever zijn. Dikkere sporen maken robuustere wanden in minder tijd.
De sterkte tussen de lagen hangt af van hoe goed het nieuwe kunststofspoor zich met het vorige verbindt. Een te lage temperatuur, een te hoge snelheid of te sterke koeling kan ervoor zorgen dat de lagen er wel goed uitzien, maar bij belasting loslaten.
Print functionele onderdelen doorgaans eerder in het bovenste deel van het aanbevolen temperatuurbereik van het filament. Dat betekent niet dat u koste wat kost zo heet mogelijk moet printen. Het doel is een betere verbinding tussen de lagen zonder overmatige stringing, vervormingen, uitvloeien en detailverlies.
Stel de koeling af op het materiaal. PLA heeft een ventilator nodig, maar bij sterke onderdelen is maximale koeling niet altijd noodzakelijk. PETG verdraagt vaak minder ventilator, terwijl ASA en ABS doorgaans beperkte koeling en een stabiele warme omgeving nodig hebben. Nylon, PC en andere technische materialen vereisen nog meer een droog filament en stabiele omstandigheden.
Vochtig filament herkent u aan knetteren, belletjes, een harig oppervlak, zwakkere lagen en instabiele extrusie. Bij PETG en nylon is drogen vóór het printen een van de beste investeringen in sterkte.
Een sterk onderdeel begint al in CAD. Scherpe binnenhoeken concentreren de spanning en barsten eerder. Voeg radiussen, ribben, grotere doorsneden bij de hals en voldoende materiaal rond gaten toe. Als het onderdeel een schroef moet dragen, plaats het gat dan niet vlak bij de rand. Als het onderdeel moet veren, ontwerp het ibele deel dan langer en vloeiender, niet als een dun scherp lipje.
Bij grote houders is het vaak beter om ribben toe te voegen dan het totale volume van de vulling te verhogen. Een rib precies op de plaats waar buiging ontstaat, voegt gericht sterkte toe zonder onnodig gewicht. Bij herhaaldelijk belaste onderdelen helpen ook grotere radiussen en het verwijderen van inkepingen waarin een scheur zou kunnen beginnen.
Gebruik voor schroefdraad draadbussen, doorgaande schroeven met moer of een grotere kunststofschroefdraad, afhankelijk van de belasting. Een kleine zelftappende schroef in een dunne wand kan voor een behuizing werken, maar niet voor een onderdeel dat vaak wordt gedemonteerd.
Kies PETG, 4 wanden, 25-35 % gyroid, een laaghoogte van 0,2 mm en een oriëntatie waarbij de buiging de lagen niet los trekt. Omring de schroefgaten met voldoende wanddikte en voeg een afronding toe op de overgang van de arm naar de basis.
Gebruik PLA, PETG of ASA afhankelijk van de omgevingstemperatuur. 2-3 wanden en 10-20 % vulling zijn voldoende, omdat de behuizing meestal geen grote belasting draagt. De sterkte wordt vooral verbeterd door schroefpilaren, radiussen en voldoende dikte rond de schroefdraad.
Begin met PETG, ASA, nylon of PC afhankelijk van de temperatuur en de chemische belasting in de omgeving. Gebruik 5-6 wanden, 35-50 % vulling en een grotere nozzle als een grover detail geen probleem is. Verstevig kritieke plaatsen rond pennen, schroeven en randen met de geometrie, niet alleen met vulling.
PLA is nauwkeurig, maar kan bros breken. PETG of nylon verdraagt buiging meestal beter. Oriënteer het onderdeel zo dat de lagen niet als de pagina's van een boek over de dunste plek liggen. Voeg een radius toe aan de voet van de hendel en vermijd een scherpe inkeping.
Zoek voor een sterke FDM-print niet naar één universeel infillpercentage. Besteed eerst aandacht aan de oriëntatie en de richting van de lagen, en daarna aan het materiaal, de wanden en de geometrie. Infill is belangrijk, maar bij veel onderdelen is het niet de belangrijkste dragende factor. Een verstandige basis voor een functioneel onderdeel is 3-5 wanden, 20-40 % geschikte infill, de juiste oriëntatie, een goede laaghechting en materiaal dat is gekozen op basis van het daadwerkelijke gebruik.
Als een onderdeel echt iets moet kunnen verdragen, beschouw FDM-printen dan als een constructieproces en niet alleen als het vullen van een model met plastic. De sterkste print is die waarbij vorm, materiaal en laagrichting samenwerken.


