Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
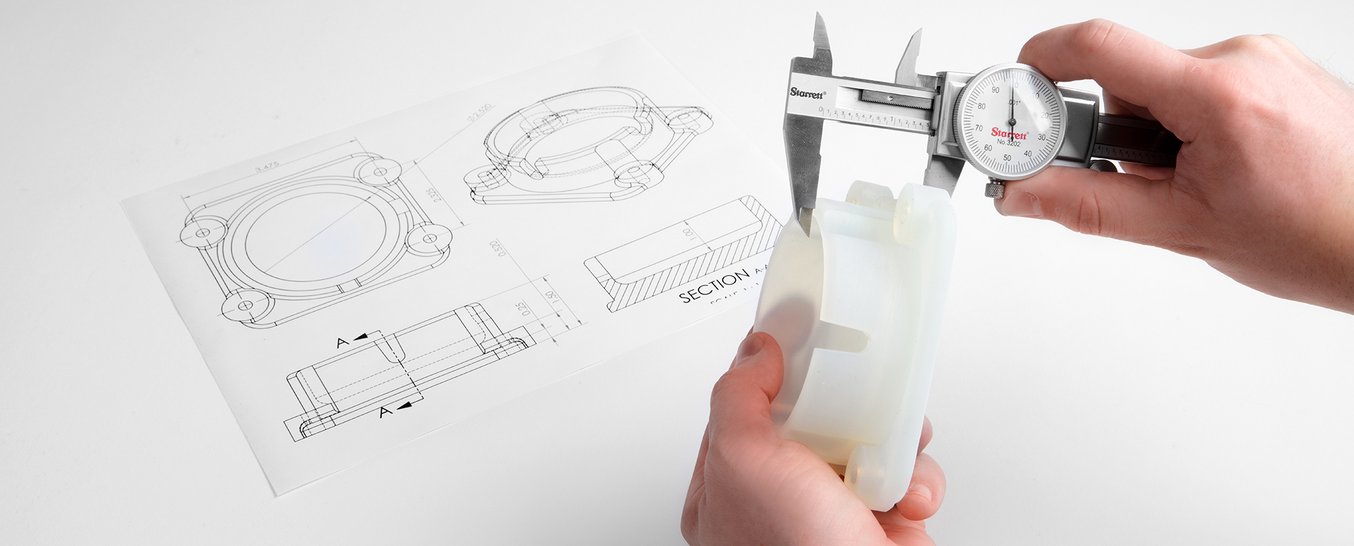
Een goed voorbereid 3D-model bespaart tijd, materiaal en geld. Bij een decoratief object is het vaak voldoende dat het bestand in de slicer kan worden geopend. Bij een functioneel onderdeel zijn de schaal, het juiste formaat, de wanddiktes, de speling tussen onderdelen en de vraag of het model daadwerkelijk printbaar is bepalend.
Deze handleiding vat samen wat je moet controleren voordat je bestanden voor 3D-printen verstuurt of voordat je thuis gaat slicen. De informatie is geschikt voor technische onderdelen, kapjes, houders, vervangingsonderdelen, prototypes en kleine series.
Controleer vóór het exporteren of bestellen vooral het volgende:
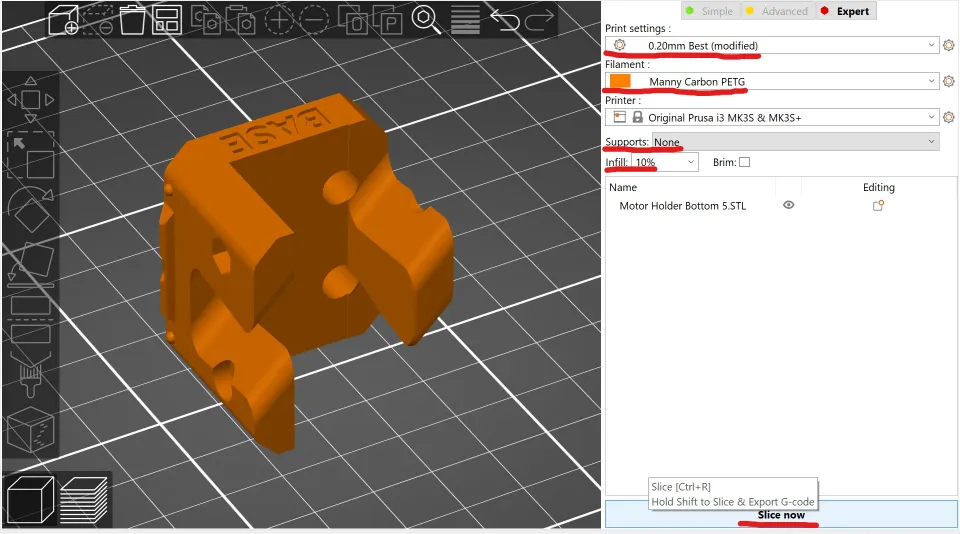
STL is het meest gebruikte formaat voor 3D-printen. Het beschrijft het oppervlak van een model als een netwerk van driehoeken. Het is eenvoudig, wordt praktisch door alle slicers ondersteund en is voor veel opdrachten volledig voldoende.
Het formaat heeft echter beperkingen. STL slaat geen eenheden, kleuren, materiaal of modelgeschiedenis op. Wanneer een model in inches is geëxporteerd en de slicer het als millimeters inleest, kan het onderdeel 25,4 keer kleiner worden. Daarom is het belangrijk om na het importeren minstens één bekende afmeting te controleren.
STL is geschikt wanneer je:
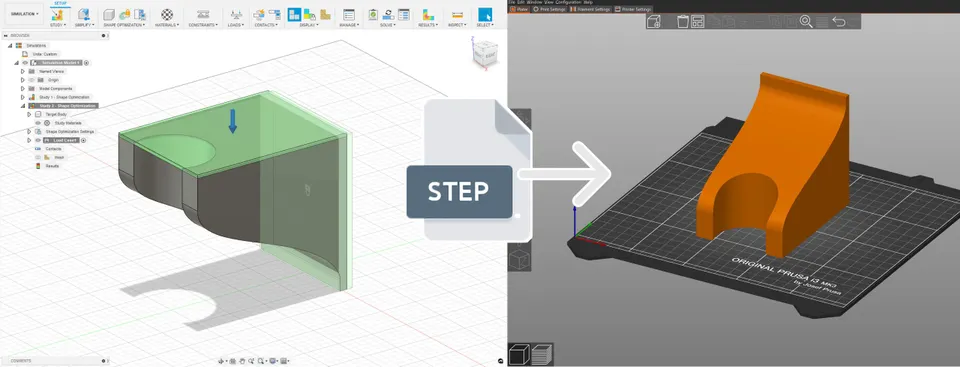
STEP is een CAD-formaat voor het nauwkeuriger uitwisselen van technische modellen. Het is geen netwerk van driehoeken, maar een beschrijving van volumetrische geometrie. Daardoor kan het beter worden aangepast, gemeten en gecontroleerd.
Bij functionele onderdelen is STEP vaak waardevoller dan alleen STL. Als een gat moet worden aangepast, de wanddikte moet worden gewijzigd, een afschuining moet worden toegevoegd of een samenstelling moet worden gecontroleerd, werkt een STEP-bestand aanzienlijk beter. Moderne slicers kunnen STEP vaak rechtstreeks openen, maar bij de voorbereiding van de print wordt het toch omgezet naar een printbaar netwerk.
Stuur vooral STEP wanneer:
De beste werkwijze voor maatwerkprinten is eenvoudig: stuur STEP als technisch bronmodel en STL als voorbeeld van hoe je de export voor het printen voor ogen had.
3MF is handig wanneer je meer wilt overdragen dan alleen de vorm. Het kan informatie bevatten over meerdere objecten, hun positie, kleuren, materialen en soms ook slicerinstellingen. Het is praktisch voor multimateriaalprinten, vooraf voorbereide projecten en modellen met meerdere onderdelen op één printbed.
Bij een gewone bestelling van een technisch onderdeel vervangt het STEP echter niet. Als iemand het onderdeel in CAD moet controleren of aanpassen, stuur dan nog steeds ook STEP mee.
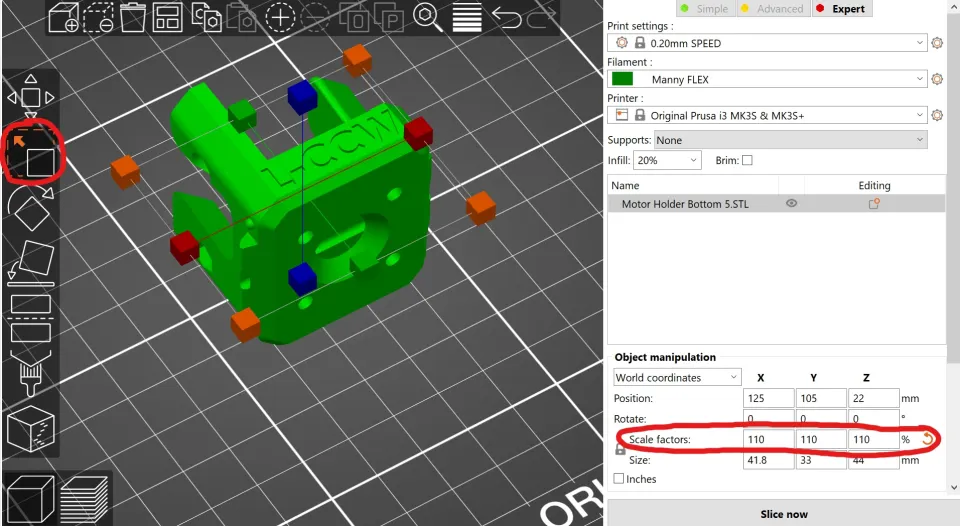
3D-printen wordt in de praktijk in millimeters voorbereid. Ook als je in centimeters of inches modelleert, stel je de export voor het printen in op millimeters en controleer je na het importeren de afmeting.
Praktische werkwijze:
Als het model de verkeerde grootte heeft, corrigeer een functioneel onderdeel dan niet op basis van een schatting met percentages in de slicer. Ga terug naar CAD, stel de eenheden correct in en exporteer opnieuw. Schalen in de slicer is zinvol voor decoraties, figuren of schaalmodellen. Bij onderdelen met gaten, schroefdraad en pasvlakken kan dit de speling veranderen en de functie tenietdoen.
Een tolerantie geeft aan welke afwijking van de ontworpen afmeting nog acceptabel is. Speling is een opzettelijke ruimte tussen twee onderdelen, zodat ze in elkaar passen, kunnen verschuiven of draaien.
Voorbeeld: als je een pen van 10,00 mm en een gat van 10,00 mm ontwerpt, is dat geen goed ontwerp voor normaal 3D-printen. Zelfs als de print zeer nauwkeurig is, zal het oppervlak niet perfect glad zijn en is het gat vaak iets kleiner. Om de pen in te schuiven, moet je het gat groter maken of de pen kleiner.
Richtwaarden als startpunt voor kunststof onderdelen:
| Gebruik | Aanbevolen speling als beginwaarde |
|---|---|
| Vaste passing na afstelling | 0,1 tot 0,2 mm |
| Normaal inschuiven bij FDM-printen | 0,3 tot 0,5 mm |
| Vrijere beweging of scharnier bij FDM | 0,5 tot 0,8 mm |
| Fijnere resinprint | 0,1 tot 0,3 mm |
| Grotere onderdelen of langere contactvlakken | voeg afhankelijk van de contactlengte extra marge toe |
Gebruik deze waarden als uitgangspunt, niet als universele norm. Materiaal, printrichting, printerkalibratie, onderdeelgrootte en nabewerking kunnen het resultaat veranderen. Bij een serie of duurder onderdeel loont het om eerst een klein testmodel met meerdere spelingen te printen.
Als het deksel op een doosje van een FDM-print moet passen, begin dan niet met nul speling. Probeer bijvoorbeeld 0,3 mm aan elke kant voor een eenvoudige passing. Bij een klein deksel kan dat precies goed zijn; bij een grotere kap is mogelijk meer nodig vanwege vervorming van de hoeken.
Ontwerp voor een pen met een diameter van 10 mm het gat op basis van het gewenste gedrag. Voor een strakkere handmatige passing kan een gat van 10,2 tot 10,3 mm zinvol zijn. Voor vrij draaien is 10,5 mm of meer mogelijk beter. Houd er bij gaten na FDM-printen rekening mee dat de binnendiameter kleiner kan uitvallen dan in het model.
Print bij een zelftappende schroef niet zonder nadenken een definitieve metrische schroefdraad. Vaak is het beter om een kerngat te ontwerpen, de diameter op een proefstuk te testen en eventueel een schroefdraadinsert te gebruiken. Voor herhaaldelijk schroeven zijn thermisch ingeperste messing inserts betrouwbaarder dan kunststof schroefdraad.
Houd bij ibele vergrendelingen rekening met de richting van de lagen. Een onderdeel is tussen de lagen zwakker dan in het vlak van een laag, waardoor een dun lipje dat verkeerd is georiënteerd kan breken. Voeg een radius toe aan de basis van de vergrendeling, vermijd scherpe binnenhoeken en houd rekening met een prototype.
Het model moet volume hebben. Een oppervlak zonder dikte, bijvoorbeeld een schaal uit een visualisatieprogramma, is op zichzelf geen printbaar onderdeel. Elke wand moet dik genoeg zijn om door de printer te kunnen worden gemaakt.
Bij normaal FDM-printen met een nozzle van 0,4 mm is het verstandig om wanden te ontwerpen als veelvouden van de extrusiebreedte. In plaats van een wand van 0,55 mm zijn 0,8 mm, 1,2 mm of 1,6 mm praktischer. Voor stevige houders is het vaak beter om afhankelijk van de belasting en geometrie te beginnen rond 2 tot 3 mm.
Houd bij fijne teksten, groeven en reliëfs rekening met het feit dat de slicer geen detail kan printen dat kleiner is dan de nozzle, het materiaal en de laaghoogte toestaan. Wat er op de monitor goed uitziet, kan op de print verdwijnen of in elkaar overvloeien.
De slicer moet kunnen herkennen wat binnen en buiten is. Daarom moet het model gesloten en volumetrisch zijn, zonder meshfouten.
Controleer vooral:
Bij CAD-modellen kun je het probleem het beste in de bron repareren, niet pas in STL. Automatische meshreparatie kan helpen, maar kan bij een technisch onderdeel tegelijk de afmeting wijzigen of een detail verwijderen dat functioneel had moeten zijn.
Bij het exporteren van STL stel je meestal de fijnheid van het driehoeksnetwerk in. Verschillende programma's gebruiken verschillende namen, zoals chord height, deviation, angle tolerance, refinement of resolution.
Een te grove export maakt van een cilinder een zichtbare veelhoek. Een te fijne export maakt een enorm bestand dat langzaam opent, terwijl de print niet per se beter wordt omdat de nozzle en technologie de beperkende factoren zijn.
Aanbevolen werkwijze:
Als praktisch beginpunt kun je bij gangbare CAD-exports een afwijking van ongeveer 0,01 tot 0,05 mm gebruiken voor kleine en middelgrote onderdelen. Voor grote decoratieve onderdelen kan een grovere instelling voldoende zijn. Kies bij nauwkeurige kleine vormen of gladde, zichtbare krommen een fijnere export en controleer het resultaat in de preview.
Een model is niet klaar alleen omdat het de juiste vorm heeft. Bij 3D-printen is ook belangrijk hoe het op het printbed wordt geplaatst.
De printrichting beïnvloedt:
Als je een houder ontwerpt die trek- of buigbelasting moet dragen, denk dan na over de richting waarin de lagen lopen. Als je een zichtbare kap ontwerpt, bepaal dan welke kant het mooiste moet zijn en waar supportsporen kunnen ontstaan. Als je twijfelt, voeg dan aan de bestelling een notitie toe waarin je aangeeft welk oppervlak functioneel en welk oppervlak zichtbaar is.
Het bestand alleen is vaak niet genoeg. Schrijf bij een functioneel onderdeel een korte opdrachtomschrijving met:
Als je een tekening hebt, voeg die dan toe. Het hoeft geen ingewikkelde technische documentatie te zijn. Vaak volstaat een afbeelding met enkele afmetingen, aanduidingen van functionele oppervlakken en een opmerking zoals: „dit gat moet op een M4-schroef passen” of „dit oppervlak komt tegen een aluminium profiel te liggen”.
Bij een decoratief model volstaan een kwalitatief goede STL of 3MF, een controle van de schaal en een preview in de slicer. Ga bij een technisch onderdeel zorgvuldiger te werk:
Goede bestanden zijn niet alleen „een bestand om te downloaden”. Het zijn gegevens die helpen om een onderdeel te maken dat past, lang meegaat en niet opnieuw hoeft te worden geprint. De meeste problemen los je al in CAD op: met de juiste eenheden, verstandige spelingen, schone geometrie en een duidelijke opdracht.


