Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
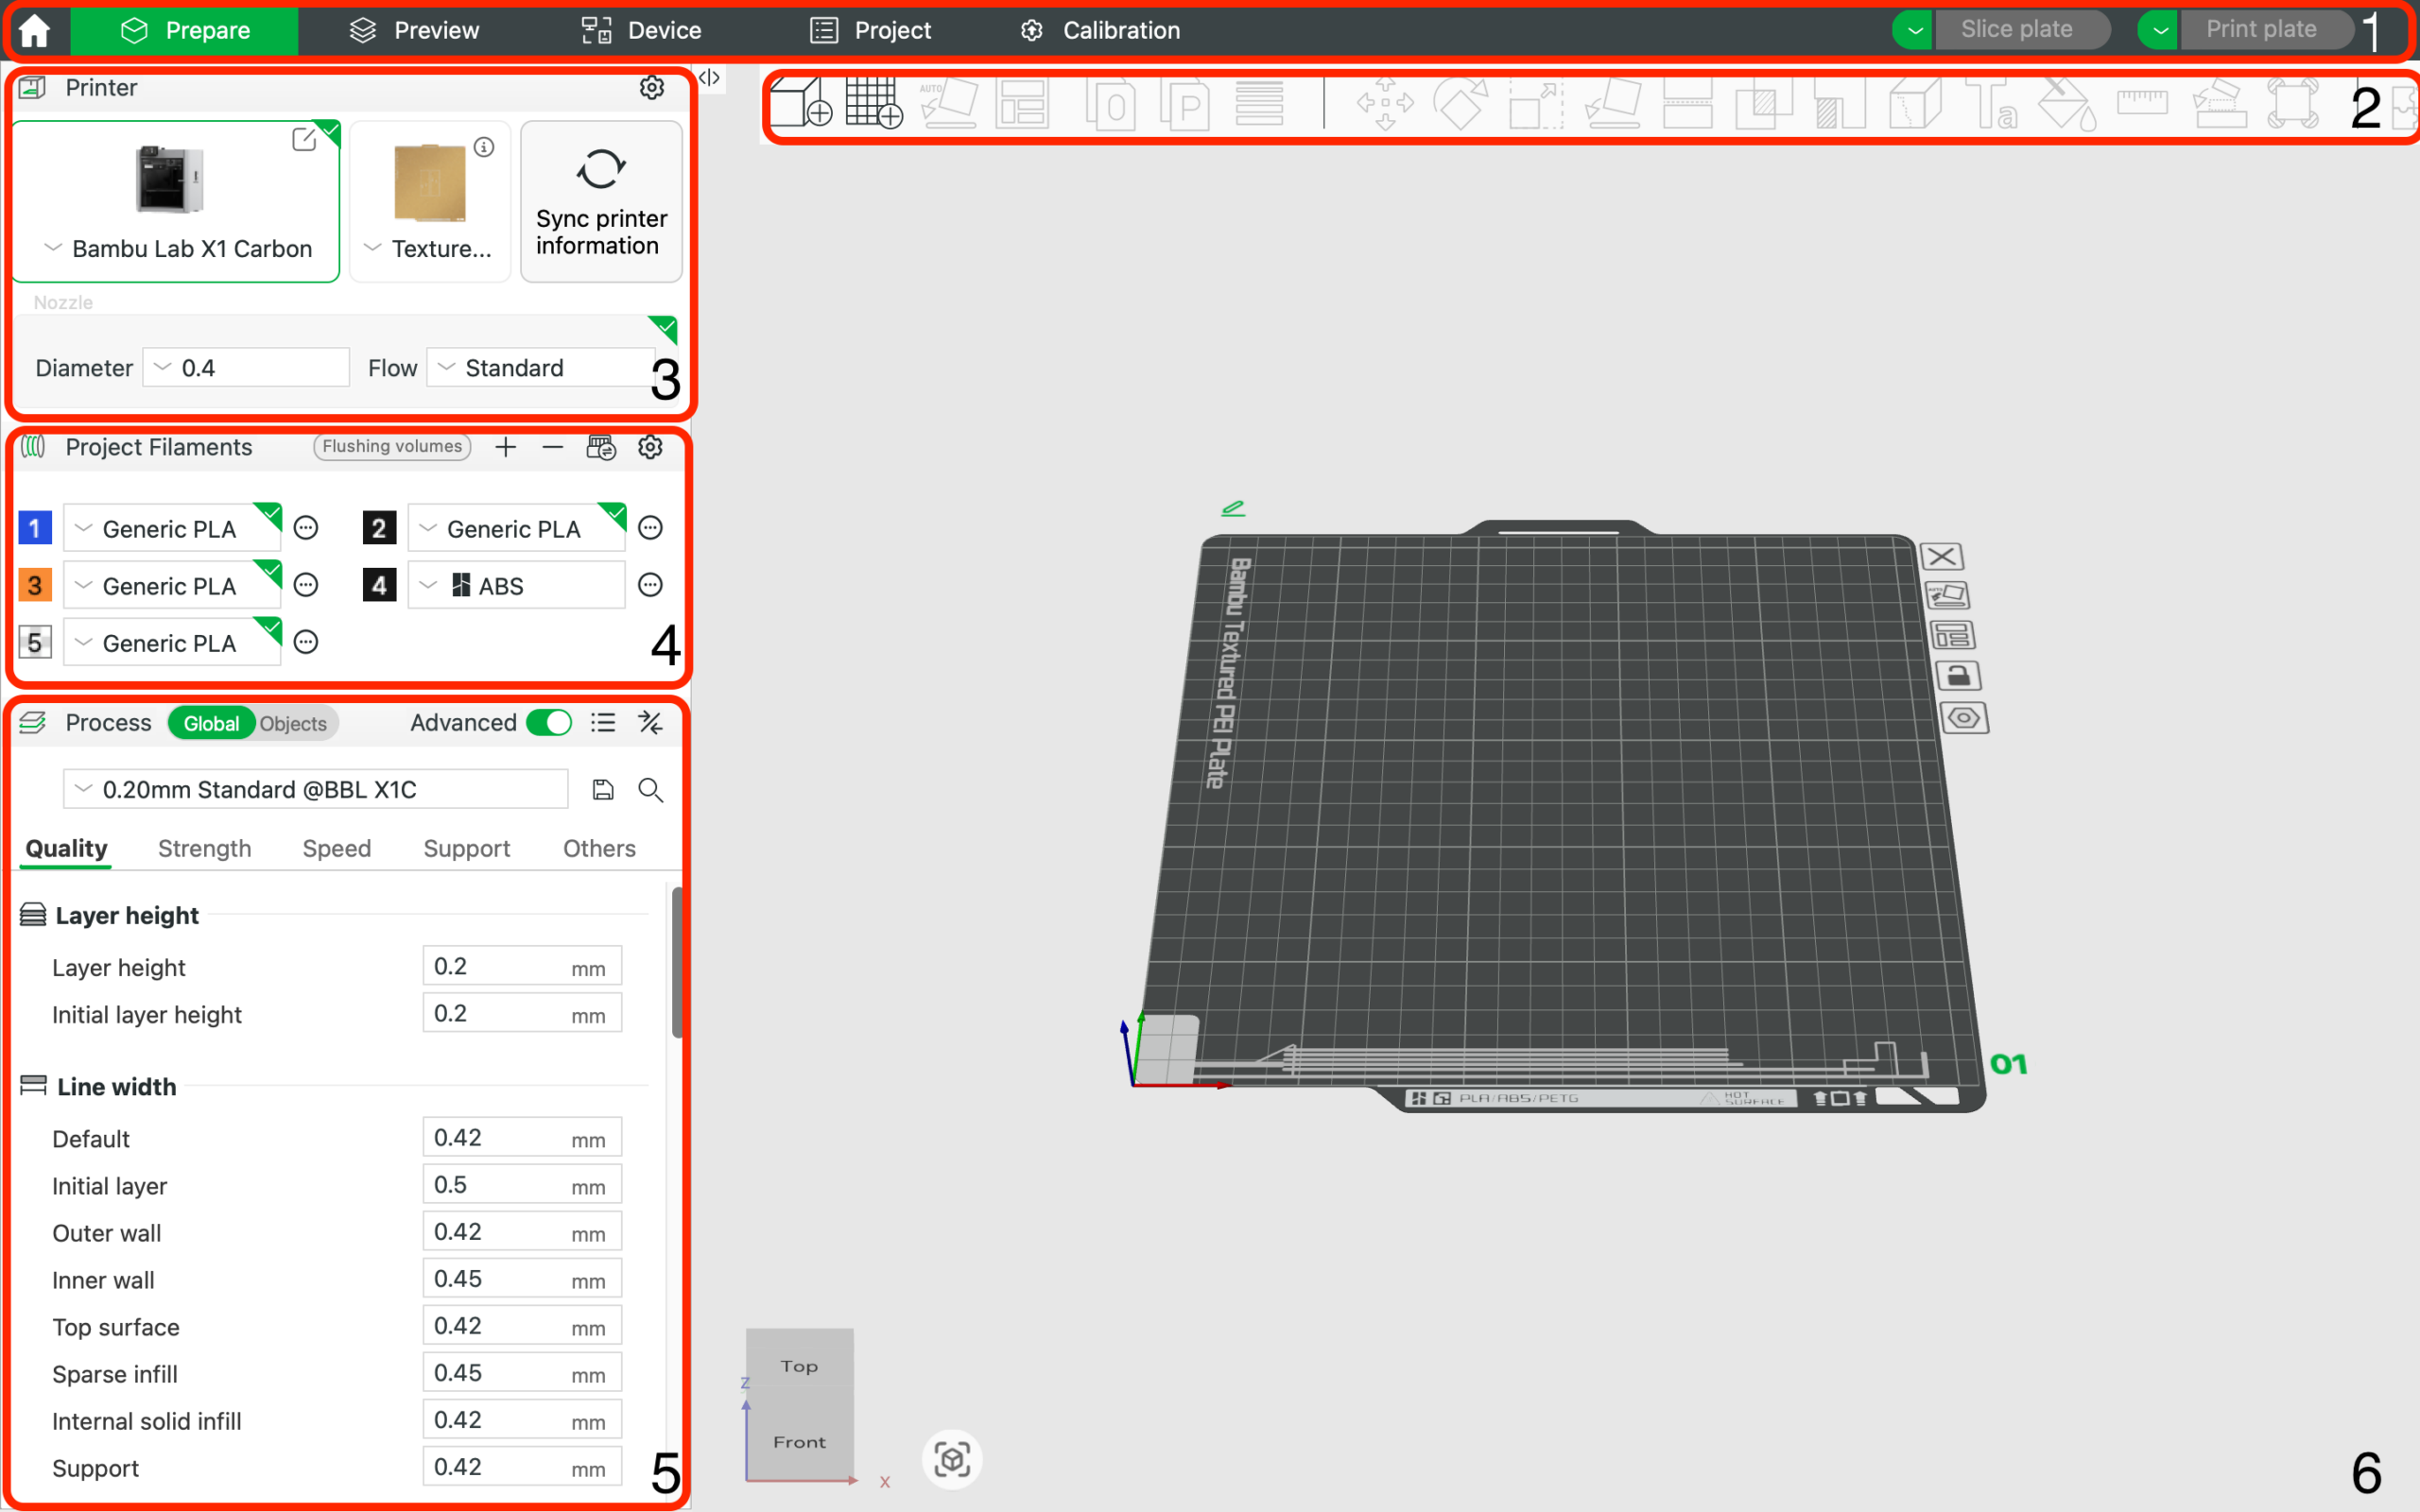
Bambu Studio is een slicer waarin de meeste zaken worden bepaald die je later in de print ziet: lagen, snelheid, temperaturen, koeling, support, filamentdoorvoer, naad, vulling en meerkleurig printen. Bambu Lab-printers automatiseren veel, maar een goed resultaat hangt nog steeds niet alleen af van de knop „Slice”.
Het grootste verschil wordt meestal gemaakt door het juiste profiel voor printer, printplaat en filament te kiezen, gevolgd door flowkalibratie en verstandig omgaan met snelheid. Wanneer je leert wat je in Bambu Studio moet aanpassen en wat je beter ongemoeid laat, krijg je strakkere wanden, nauwkeurigere afmetingen, minder stringing en een betrouwbaardere eerste laag.
Deze handleiding is een praktische werkwijze voor gewone gebruikers van Bambu Lab-printers. Hij is geschikt voor de A-, P- en X-series, en de meeste principes gelden ook voor andere printers die door Bambu Studio worden ondersteund.
Controleer vóór het afstellen drie zaken:
Als je print met een nozzle van 0,4 mm, maar in de slicer een profiel voor 0,2 mm of 0,6 mm hebt, helpt kalibratie niet. Ook een PLA-profiel is niet ideaal voor PETG, ASA of TPU. Bambu Studio gebruikt een combinatie van een printer-, proces- en filamentprofiel. Elk profiel beïnvloedt iets anders:
Een goede aanpak is om met het standaardprofiel te beginnen en pas een eigen kopie op te slaan wanneer je weet waarom je een bepaalde waarde wijzigt. Overschrijf standaardprofielen niet chaotisch. Het is beter om bijvoorbeeld „PLA 3D-printen NL – glanzend” of „PETG zwart – sterkte” te gebruiken, zodat je aan de naam kunt zien waarvoor het profiel dient.
Wanneer je een nieuwe spoel opent, ga je eenvoudig te werk:
Zo bespaar je veel willekeurig testen. Als je temperatuur, snelheid, flow en retractie tegelijk gaat wijzigen, weet je niet welke verandering echt heeft geholpen.
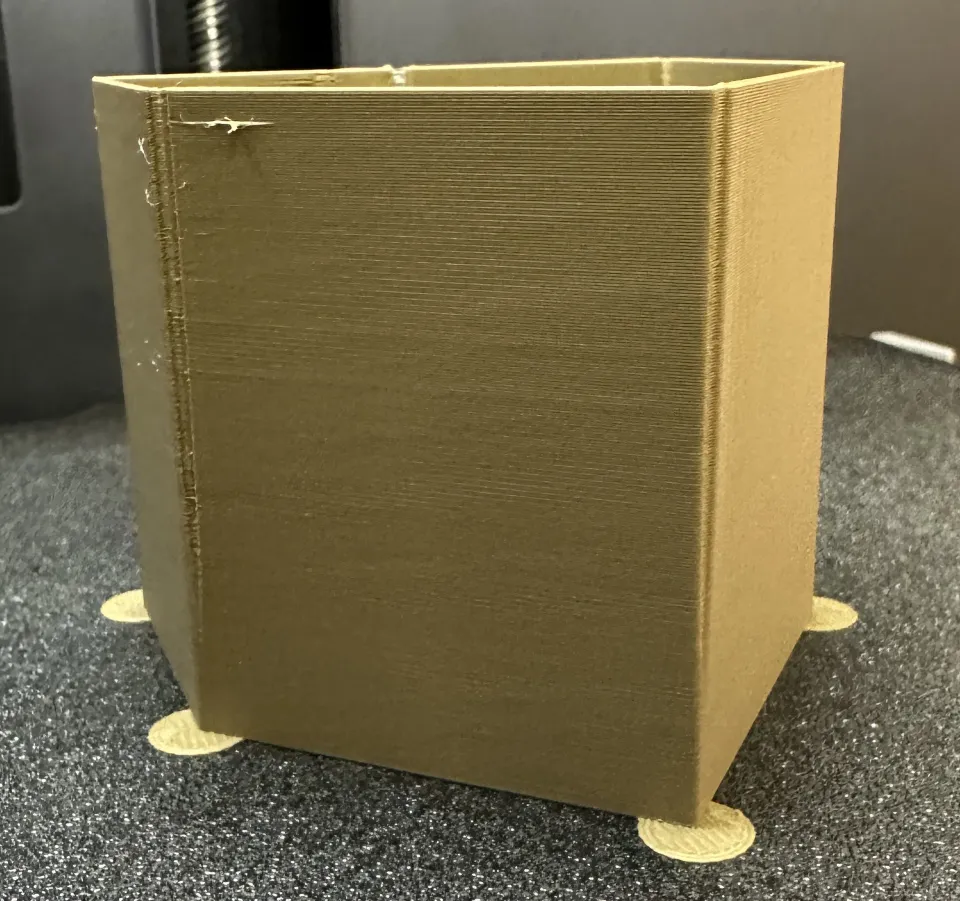
Flow Dynamics is een kalibratie die instelt hoe de slicer de druk van gesmolten filament in de nozzle compenseert. Dit wordt vaak pressure advance of de K-factor genoemd. In de praktijk zorgt het er vooral voor dat de printer in hoeken niet te veel materiaal aanvoert en dat het begin van lijnen niet ondergeëxtrudeerd is.
Typische symptomen van verkeerd ingestelde Flow Dynamics:
Start de kalibratie in Bambu Studio via de kalibratiehulpmiddelen. Bij sommige printers en firmwarecombinaties is zowel een automatische als een handmatige variant beschikbaar. Als de printer automatische kalibratie ondersteunt, is dat een gemakkelijke start. Handmatige kalibratie is handig wanneer je het resultaat in het filamentprofiel wilt opslaan en herhaaldelijk wilt gebruiken.
Flow Dynamics is vooral zinvol bij een verandering van filament, merk, kleur, nozzle, printtemperatuur of maximale volumetrische flow. Bij dezelfde spoel hoef je dit niet voor elke print te herhalen als de resultaten stabiel zijn.
Praktisch voorbeeld: je print PLA met een snel profiel en de hoeken van kleine technische onderdelen zijn iets opgeblazen. Begin niet met het halveren van de snelheid. Controleer eerst Flow Dynamics, want het probleem kan in de drukcompensatie zitten en niet in de mechanica van de printer.
Flow Rate doet iets anders dan Flow Dynamics. Terwijl Flow Dynamics het gedrag bij het starten en afremmen van de extrusie afstelt, bepaalt Flow Rate de totale hoeveelheid geëxtrudeerd materiaal. In het filamentprofiel komt dit tot uiting als de flowverhouding.
Een verkeerde Flow Rate herken je als volgt:
Bij nieuw filament raad ik aan eerst Flow Dynamics en daarna Flow Rate uit te voeren. De reden is eenvoudig: als de printer zich verkeerd gedraagt bij drukveranderingen in de nozzle, kan dit ook de visuele beoordeling van de flow vertekenen.
Let bij een handmatige beoordeling van Flow Rate niet alleen op het mooiste midden van het blokje. Bekijk het bovenoppervlak onder licht vanaf de zijkant. De ideale instelling heeft verbonden lijnen, maar zonder overmatige ophoping. Als het oppervlak eruitziet alsof het is omgeploegd, is de flow te hoog. Als je fijne spleten tussen de lijnen ziet, is de flow te laag.
De nozzletemperatuur beïnvloedt glans, laagsterkte, stringing, overhangs en maximale snelheid. Het standaardprofiel is meestal een goed uitgangspunt, maar filamentmerken verschillen. Zelfs twee kleuren van hetzelfde PLA kunnen zich iets anders gedragen.
Gebruik kleine stappen, meestal 5 °C. Als PLA stringt, probeer dan lager te gaan. Als de lagen broos zijn of de perimeters slecht verbinden, probeer dan hoger te gaan. Bij PETG is het vaak belangrijk een compromis tussen sterkte en draden te vinden. Let bij ASA en ABS vooral op een stabiele omgeving, de kamer en het beperken van tocht.
Richtlijnen voor gangbare materialen:
| Materiaal | Wat je eerst afstelt | Typisch probleem |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, koeling | stringing, glanzende uitlopers, zwakkere overhangs |
| PETG | temperatuur, flow, koeling | draden, vastzittende support, ruw bovenoppervlak |
| TPU | snelheid, flow, drogen | onregelmatige extrusie, stringing |
| ASA/ABS | temperatuur, kamer, koeling | kromtrekkende hoeken, barstende lagen |
| PA/nylon | drogen, temperatuur, flow | belletjes, zwakke lagen, instabiel oppervlak |
Vergeet niet dat vochtig filament een verkeerde slicerinstelling kan nabootsen. Als je gekraak hoort, belletjes ziet of het oppervlak mat en poreus is, droog het filament dan eerst.
Bambu-printers zijn snel, maar elk filament heeft een limiet voor de hoeveelheid materiaal die op tijd kan smelten en worden geëxtrudeerd. In Bambu Studio wordt dit geregeld met de waarde voor maximale volumetrische flow. Als de limiet te hoog is, staat de slicer snelheden toe die de hotend of het specifieke filament niet aankan.
Symptomen van een te hoge volumetrische flow:
Als je sterkte probeert te verbeteren, kijk dan niet alleen naar de printtijd. Een snelle print kan er goed uitzien, maar toch zwakker zijn omdat de lagen minder goed met elkaar verbinden. Bij technische onderdelen helpt het vaak om de maximale volumetrische flow te verlagen of een conservatiever procesprofiel te gebruiken.
Praktisch voorbeeld: een PETG-houder heeft een mooi oppervlak, maar breekt op het belastingspunt. Verhoog de vulling niet meteen van 25 % naar 60 %, maar probeer eerst de snelheden te verlagen, de temperatuur met 5 tot 10 °C te verhogen en te controleren of het filament niet vochtig is.
De eerste laag bepaalt of de print überhaupt wordt voltooid. Met Bambu Studio kun je het type plaat selecteren; op basis daarvan worden de temperaturen en het gedrag van de eerste laag aangepast. Controleer altijd of de plaat in het project overeenkomt met de plaat die fysiek in de printer zit.
Als de eerste laag niet hecht:
Als de eerste laag te platgedrukt is, is de onderrand van het onderdeel meestal breder. Bij nauwkeurige technische onderdelen helpt dan compensatie van de eerste laag of een kleine aanpassing van het modelontwerp. Probeer dit niet op te lossen door het model overdreven hard van de plaat los te trekken, want je kunt het oppervlak van de plaat beschadigen.
De meest gebruikelijke combinatie is een nozzle van 0,4 mm en een laaghoogte van 0,2 mm. Dit is snel en veelzijdig. Voor modellen met meer detail kun je 0,16 mm of 0,12 mm gebruiken. Voor grote functionele onderdelen zijn 0,24 mm of 0,28 mm juist zinvol, als het profiel en de geometrie dit toestaan.
Een lagere laag betekent niet automatisch een beter onderdeel. Je krijgt een fijner oppervlak in de Z-richting, maar het printen duurt langer en soms worden andere gebreken zichtbaarder, zoals oververhitting van kleine details. Een hogere laag verkort de printtijd, maar vereist een grotere materiaalflow en kan overhangs verslechteren.
Voor praktische keuzes:
Bambu Studio heeft verschillende soorten support, waaronder tree support. Voordat je support voor het hele model inschakelt, kun je proberen het model te draaien. Vaak volstaat een verandering van 45 of 90 graden en verdwijnt bijna alle support.
Let bij support vooral op:
Als je een AMS hebt, is het erg verleidelijk om PETG als scheidingslaag voor PLA te gebruiken, of andersom. Dit werkt goed omdat de materialen minder goed aan elkaar hechten. Houd wel rekening met een langere printtijd en een hoger verbruik door het doorspoelen. Voor één klein contactpunt van support is dit vaak niet zinvol. Voor een complex model met een groot contactoppervlak wel.
Als support moeilijk te verwijderen is, vergroot de afstand dan niet meteen drastisch. Een te grote afstand verslechtert het onderste oppervlak van het model. Wijzig de waarden geleidelijk en print een kleine uitsnede van het problematische deel.
Een zichtbare naad is een normale eigenschap van FDM-printen. Met Bambu Studio kun je bepalen waar de naad wordt geplaatst. Verberg hem bij decoratieve modellen aan de achterkant of in een hoek. Bij cilindrische onderdelen kan een willekeurige verdeling beter zijn, maar alleen als kleine puntjes rondom geen probleem zijn.
Voor strakkere wanden helpt:
Het bovenoppervlak stel je vooral af met de flow, het aantal toplagen en het vullingspatroon. Als het bovenoppervlak gaten vertoont, voeg dan toplagen toe of verhoog de vullingsdichtheid eronder. Als het ruw en overmatig gevuld is, controleer dan Flow Rate.
Functionele onderdelen hebben meestal meer wanden nodig, niet alleen meer vulling. Probeer in plaats van 2 wanden en 50% vulling 4 wanden en 25 tot 35% vulling. Vaak krijg je zo een sterker en strakker onderdeel zonder veel extra tijd.
Bij AMS is het vooral belangrijk om de filamenten correct toe te wijzen en het doorspoelen niet te onderschatten. Bambu Studio maakt printen met meerdere materialen erg gemakkelijk, maar aan de natuurkunde ontkom je niet. Bij een overgang van zwart naar wit heb je aanzienlijk meer spoeling nodig dan tussen vergelijkbare kleuren.
Praktische tips:
Nieuwere versies van Bambu Studio voegen ook functies toe voor het mengen en aansturen van kleurverlopen. Beschouw deze als geavanceerde hulpmiddelen. Print bij een belangrijke opdracht altijd eerst een klein monster, omdat het kleurvoorbeeld mogelijk niet exact overeenkomt met het resultaat op het specifieke filament en de specifieke geometrie.
Droog eerst het filament, vooral PETG, TPU en nylon. Verlaag daarna de temperatuur in stappen van 5 °C en controleer of de flow niet onnodig hoog is. Bij zeer glanzende filamenten kan iets langzamer printen helpen.
Start de Flow Dynamics-kalibratie. Als het probleem blijft bestaan, verlaag dan de snelheid van de buitenwand of de acceleratie. Bij kleine technische onderdelen is een strakke hoek belangrijker dan een recordtijd.
Controleer Flow Rate. Een overmatig gevuld bovenoppervlak betekent te veel materiaal; spleten betekenen te weinig materiaal of te weinig toplagen. Ook een lagere snelheid van de toplaag kan helpen.
Verhoog de temperatuur, verlaag de snelheid, controleer de volumetrische flow en droog het filament. Gebruik bij onderdelen waarbij sterkte belangrijk is meer wanden en een juiste oriëntatie van het model.
Reinig de plaat, controleer de selectie van de ondergrond in Bambu Studio en start de nivellering. Als de hoeken loslaten, voeg dan een brim toe en beperk tocht.
Na enkele weken gebruik heb je mogelijk veel aangepaste profielen in Bambu Studio. Als je ze niet logisch benoemt, raak je al snel het overzicht kwijt. Ik raad een eenvoudig formaat aan:
Materiál - značka/barva - účel - tryska
Bijvoorbeeld:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Als je alleen het proces wijzigt, noem het dan naar het resultaat: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, die over een maand niemand meer begrijpt.
Begin voor normaal printen met PLA op een nozzle van 0,4 mm als volgt:
Leg bij PETG extra nadruk op drogen, voorzichtiger koelen en een schone plaat. Pak bij ASA en ABS de omgeving rond de printer aan, niet alleen de slicer. Verlaag bij TPU de snelheid en probeer niet met de snelheid van PLA te printen.
Bambu Studio kan veel automatisch, maar de beste resultaten ontstaan wanneer je weet welke instelling welk probleem oplost. Maak voor nieuw filament een eenvoudig ritueel: het juiste profiel, de eerste laag, Flow Dynamics, Flow Rate, en daarna temperatuur en snelheid.
Als een print mislukt, verander dan niet tien waarden tegelijk. Zoek het symptoom, pas één ding aan en print een kleine test. Juist deze rustige aanpak maakt het verschil tussen willekeurig afstellen en reproduceerbaar printen.


