Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
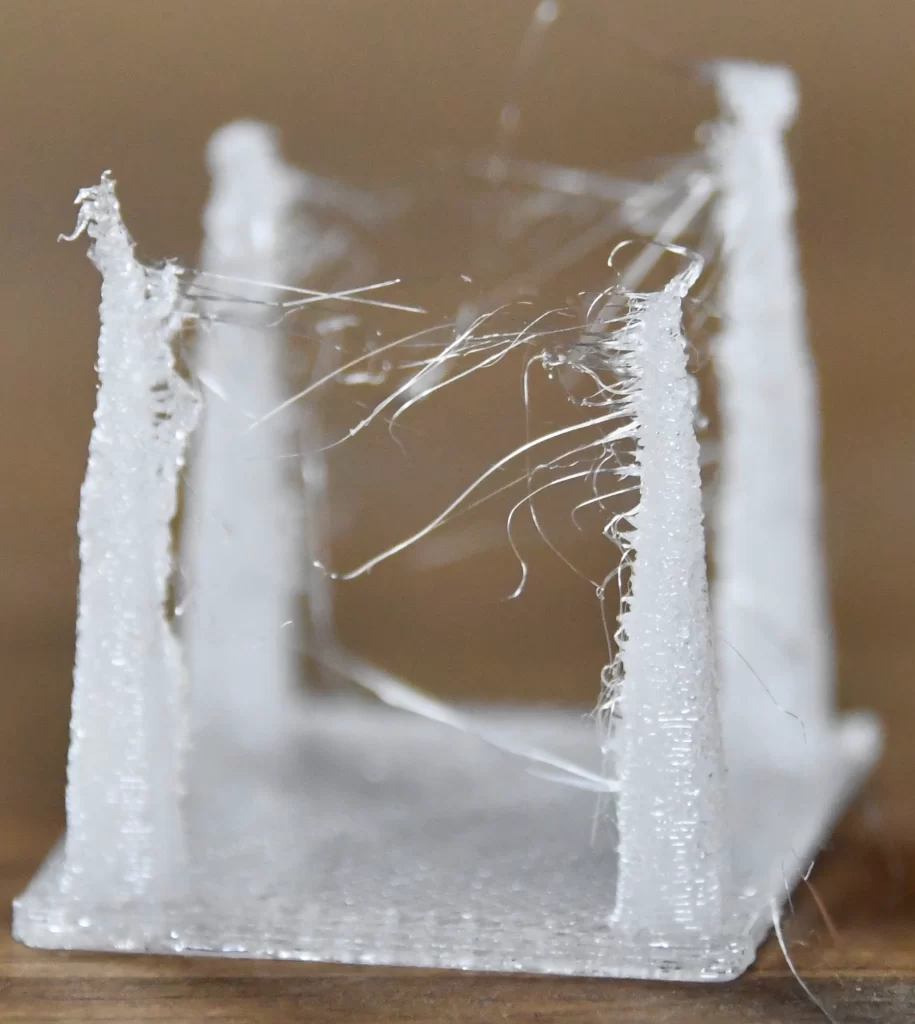
In de zomer ontstaan bij 3D-printen vaak problemen waar je je in de winter nauwelijks mee bezighoudt: meer stringing, een matter of ruwer oppervlak, kleine belletjes in de wanden, knappen uit de nozzle en soms zelfs vastlopen bij het wisselen van materiaal. De oorzaak hoeft niet meteen een verkeerd slicerprofiel te zijn. Vaak is het voldoende dat een spoel enkele dagen of weken in een ruimte met een hogere luchtvochtigheid heeft gelegen.
Dat betekent echter niet dat je elke spoel vóór elke print moet drogen. Bij PLA is vocht minder vaak het hoofdprobleem dan bij nylon, TPU of ondersteuningsmaterialen. PETG zit ertussenin: je kunt er ook zonder perfect drogen mee printen, maar zodra het vochtig wordt, gaat het zich aanzienlijk slechter gedragen. Het doel is te herkennen wanneer drogen echt helpt en wanneer je eerst een fout in de temperatuur, retracties, koeling of flow moet zoeken.
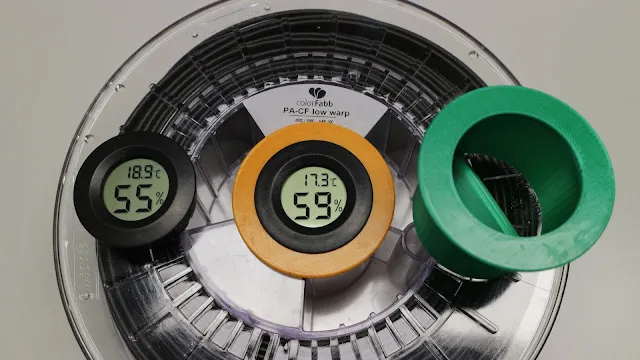
Filamenten zijn in verschillende mate hygroscopisch en nemen dus water uit de lucht op. In de Tsjechische zomer wisselen warmte, open ramen, onweersbuien en een hogere relatieve luchtvochtigheid elkaar af. Een spoel die naast de printer op een houder blijft liggen, kan daarom na enkele dagen anders printen dan pas uitgepakt materiaal.
Het probleem wordt vooral zichtbaar wanneer het filament in de hotend wordt verwarmd. Water dat in het plastic opgesloten zit, verandert in damp, verstoort een gelijkmatige extrusie en verslechtert de hechting tussen de lagen. Soms hoor je dat als zacht knappen of sissen. Soms hoor je niets, maar is de print hariger, minder sterk of vertoont het oppervlak kleine kraters.
Dit is nog duidelijker bij printers met automatische materiaalwissels, meerdere tools of lange aanvoertrajecten. Tijdens het wisselen wordt het materiaal herhaaldelijk verwarmd, afgekoeld, teruggetrokken en opnieuw ingevoerd. Vochtig filament gaat dan gemakkelijker stringen in de hotend, trekt dunne draden en kan problemen veroorzaken bij het invoeren van een nieuwe kleur of een nieuw materiaal.
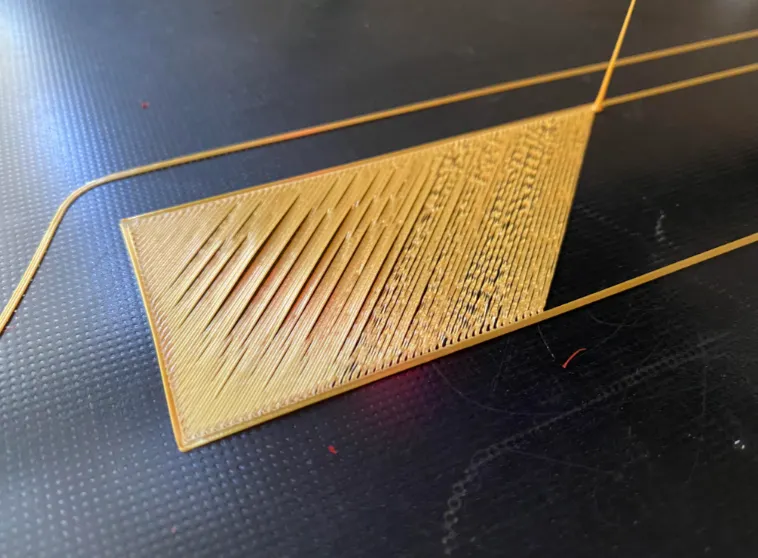
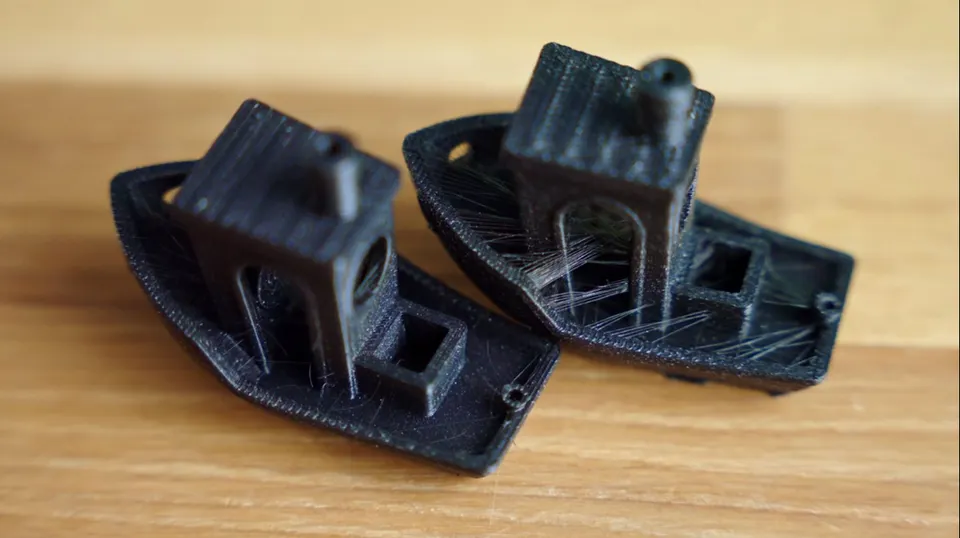
De betrouwbaarste aanwijzing is een combinatie van meerdere symptomen tegelijk. Eén haartje op een model is nog geen bewijs dat de spoel vochtig is.
Bij PETG en TPU moet je er rekening mee houden dat enige mate van stringing ook bij droog materiaal normaal is. Als hetzelfde profiel eerder schoon printte en na enkele vochtige dagen plotseling spinnenwebben produceert, is drogen een zeer verstandige eerste stap.
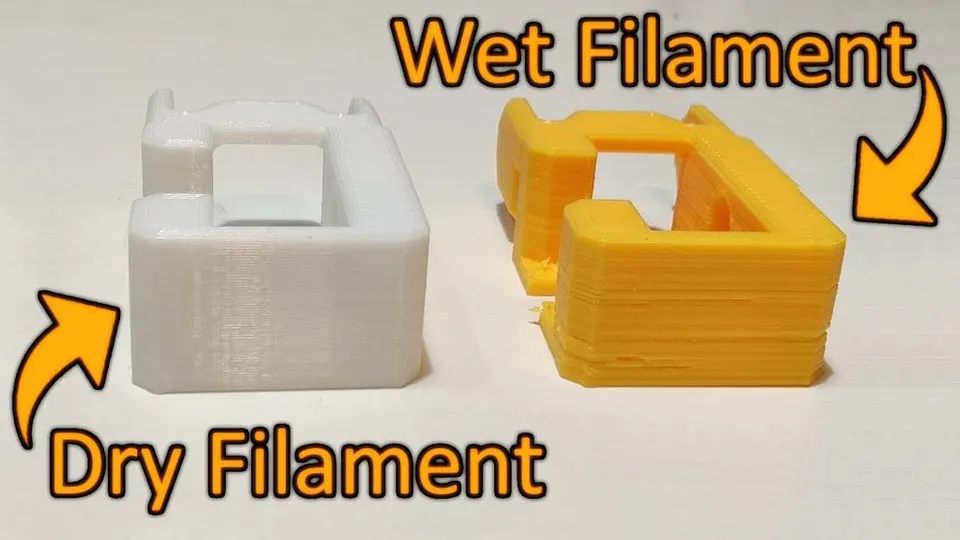
Voer een korte controle uit voordat je de spoel enkele uren in de droger legt. Zo bespaar je tijd en voorkom je dat je door te drogen een instellingsfout probeert op te lossen.
Praktische regel: als je geknap uit de nozzle hoort en tegelijk belletjes of een onregelmatig oppervlak ziet, is de kans groot dat drogen helpt. Zie je alleen stringing zonder andere symptomen, controleer dan eerst de temperatuur en de retracties.
PLA is het meest gebruikte materiaal en ook het materiaal waarbij vocht vaak wordt overschat. Een gewone PLA-spoel die enkele dagen geopend in een normaal appartement ligt, hoeft meestal niet onmiddellijk te worden gedroogd. Als het materiaal schoon print, de lagen goed hechten en niet meer stringt dan normaal, laat de spoel dan met rust.
PLA drogen is vooral zinvol in de volgende situaties:
Houd voor PLA lage temperaturen aan. Doorgaans volstaat 45 tot 50 °C gedurende 4 tot 6 uur. Verwarm het niet in een oven zonder de temperatuur te controleren. PLA wordt relatief snel zacht en een onnauwkeurige oven kan de spoel of het filament vervormen of aan elkaar laten kleven.
PETG kan slechter tegen vocht dan PLA en vloeit van nature ook graag uit de nozzle. Daarom is het soms moeilijk te bepalen of het probleem bij het materiaal of bij het profiel ligt. Als PETG plotseling veel meer stringt, kleine bobbeltjes op het oppervlak achterlaat, uit de nozzle spat of er schuimachtig uitziet, is drogen aan te raden.
Reken voor PETG op ongeveer 55 tot 65 °C gedurende 4 tot 8 uur, afhankelijk van hoe lang de spoel geopend is geweest. Bij transparant en glanzend PETG is vocht sneller zichtbaar op het oppervlak, omdat belletjes en waas het optische uiterlijk aantasten. Bij technische onderdelen zijn de sterkte van de lagen en een consistente extrusie belangrijker.
Laat PETG na het drogen niet opnieuw enkele dagen op een open houder liggen. Idealiter print je rechtstreeks uit een drybox of doe je de spoel na het printen terug in een afgesloten bak met silicagel.
Beschouw nylon, oftewel PA, als een materiaal dat preventief moet worden gedroogd. De vraag is niet óf het ooit vochtig wordt, maar hoe snel. Een geopende nylonspoel kan bij zomerse luchtvochtigheid zeer snel slechter printen. Bij langere prints loont het daarom om het materiaal rechtstreeks uit een droge of verwarmde box aan te voeren.
Typische symptomen van vochtig nylon zijn geknap uit de nozzle, belletjes, een harig oppervlak, zwakkere lagen en een slechtere maatvastheid. Volg bij gevuld nylon, bijvoorbeeld met carbon, altijd de aanbevelingen van de fabrikant van het specifieke filament. Over het algemeen wordt nylon vaak gedroogd rond 70 tot 80 °C gedurende 6 tot 12 uur. Sommige materialen vereisen een nauwkeuriger proces en een hogere temperatuurstabiliteit dan een gewone huishoudoven kan bieden.
Bij nylon is het niet voldoende om de spoel één keer te drogen en deze vervolgens een week op tafel te laten liggen. Drogen, printen uit een drybox en de spoel na het printen weer afsluiten – dat is bij PA de meest zinvolle aanpak.
Controleer de concrete waarden altijd bij de fabrikant van het filament. Mengsels verschillen en spoelen kunnen mogelijk niet dezelfde temperatuur verdragen als het materiaal zelf.
| Materiaal | Wanneer drogen | Indicatieve temperatuur | Indicatieve tijd |
|---|---|---|---|
| PLA | Bij symptomen, na langere open opslag, vóór een veeleisende meerkleurige print | 45 tot 50 °C | 4 tot 6 uur |
| PETG | Bij extra stringing, belletjes, geknap of een slechter oppervlak | 55 tot 65 °C | 4 tot 8 uur |
| Nylon / PA | Preventief vóór het printen, idealiter printen uit een drybox | 70 tot 80 °C | 6 tot 12 uur |
| TPU | Bij stringing, belletjes en zachte, onregelmatige extrusie | 50 tot 60 °C | 4 tot 8 uur |
| PVA / BVOH | Bijna altijd beschermen tegen lucht, drogen volgens de fabrikant | volgens de fabrikant | volgens de fabrikant |
Als je kartonnen spoelen of spoelen met een gelijmde kern gebruikt, let dan ook op de bestendigheid van de spoel zelf. Het materiaal kan een hogere temperatuur misschien wel verdragen, maar de spoel kan vervormen, loslaten of in de aanvoer schuren.
Het beste is een speciale filamentdroger met ventilator en instelbare temperatuur. Voor gewone materialen volstaat een model dat de temperatuur stabiel houdt en vochtige lucht kan afvoeren. Bij sommige drogers kun je rechtstreeks uit de box printen, wat vooral bij PETG, TPU en nylon een voordeel is.
Ook een voedseldroger werkt goed, als de spoel erin past en het apparaat lage temperaturen kan aanhouden. Het voordeel is de luchtcirculatie. Nadelen zijn vaak meer geluid en de noodzaak om de plateaus of het deksel aan te passen.
Een oven is een noodoplossing. Huishoudovens schommelen vaak sterker dan het display aangeeft en een korte temperatuurpiek kan PLA beschadigen of de spoel vervormen. Als je een oven gebruikt, leg dan een aparte thermometer erin, wacht tot de temperatuur stabiel is en gebruik geen stand die sterke plaatselijke oververhitting veroorzaakt.
Gebruik geen magnetron. Filament en spoel zijn geen voedingsmiddelen en het resultaat is moeilijk controleerbaar.
Silicagel is uitstekend om een lage luchtvochtigheid in een afgesloten ruimte te behouden, maar beschouw het niet als een snelle vervanging voor een droger. Als de spoel al duidelijk vochtig is, droog deze dan eerst met warmte en sluit hem pas daarna op in een box met droogmiddel.
Voor normaal gebruik werkt een eenvoudig systeem goed:
Bij gesloten multi-materiaal-systemen helpt het om droogmiddel toe te voegen en de luchtvochtigheid binnenin te volgen. Open systemen zonder behuizing zijn echter geen drybox. Als de spoelen vrij in de ruimte liggen, beschouw ze dan als filament dat open wordt opgeslagen.
In de zomer hoef je niet van elke spoel een laboratoriumproject te maken. Een paar gewoonten volstaan.
Laat nieuwe spoelen in de zak totdat je ze echt nodig hebt. Doe geopend materiaal na het printen terug in de box. Droog PLA pas bij symptomen of vóór een belangrijke print. Droog PETG vaker, vooral wanneer het oppervlak schoon moet zijn. Droog nylon vóór gebruik en print het uit een drybox.
Als er problemen ontstaan, ga dan niet raden. Luister naar de nozzle, bekijk het oppervlak, vergelijk met een andere spoel en wijzig pas daarna het profiel. Goed gedroogd en goed opgeslagen filament bespaart je tijd, materiaal en onnodig afstellen van de slicer.


