Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
Koolstofgevulde polyamiden behoren tot de materialen waarnaar u grijpt wanneer PLA, PETG en ASA niet meer volstaan. Ze bieden een hoge stijfheid, een betere maatvastheid dan zuivere nylon, een goede hittebestendigheid en een professioneel mat oppervlak. Tegelijkertijd zijn ze geen universele wondermiddelen. Ze vereisen droog filament, een slijtvaste nozzle, een correct printbed en bij grotere onderdelen vaak ook een verwarmde of op zijn minst gesloten kamer.
De drie afkortingen die u het vaakst tegenkomt zijn PA6-CF, PAHT-CF en PPA-CF. Ze duiden allemaal op polyamide met een toevoeging van gehakte koolstofvezels, maar elk materiaal is op iets anders gericht. PA6-CF is een sterke en stijve technische nylon, PAHT-CF is een praktischere variant voor onderdelen die aan hitte en vocht worden blootgesteld en PPA-CF is de krachtigste keuze voor veeleisende constructieonderdelen.
CF staat voor carbon fiber, oftewel koolstofvezel. Bij filamenten gaat het niet om een doorlopende lange vezel zoals bij composieten voor de luchtvaart, maar om fijngehakte vezels die in het kunststof zijn verspreid. Hun taak is het materiaal te versterken, de stijfheid te verhogen en krimp tijdens het printen te beperken.
Koolstofvezels brengen doorgaans de volgende voordelen met zich mee:
Ze hebben echter ook nadelen. Koolstofvezels zijn abrasief en verslijten messing nozzles daarom snel. Ze verminderen ook de rekbaarheid van het materiaal. Onderdelen zijn stijf en sterk, maar bij een slecht ontwerp of een verkeerde oriëntatie van de lagen kunnen ze eerder breken dan ibelere ongevulde nylon.
PA6-CF is nylon 6 versterkt met koolstofvezel. Het is populair voor houders, consoles, mallen, behuizingen, machineonderdelen en functionele prototypes waarbij sterkte en stijfheid belangrijk zijn. In droge toestand heeft het vaak zeer goede mechanische eigenschappen en een hoge temperatuurbestendigheid.
Typische toepassingen:
De grootste zwakte van PA6-CF is vocht. PA6 behoort tot de polyamiden die zeer gemakkelijk water opnemen. Een vochtige draad spat tijdens het printen, veroorzaakt bellen, heeft een harig oppervlak en vermindert de sterkte van het onderdeel. Bij nauwkeurige onderdelen kan opgenomen vocht bovendien na het printen de afmetingen veranderen.
Als u een goed resultaat uit PA6-CF wilt halen, beschouw drogen dan als een verplichte stap. Het is niet voldoende dat het filament nieuw en vacuümverpakt was. Bij technische nylons is het gebruikelijk om zelfs een nieuwe spoel te drogen, rechtstreeks vanuit een droge box te printen en het materiaal na het printen opnieuw met silicagel afgesloten op te bergen.
PAHT-CF staat voor high temperature polyamide met koolstofvezel. In de praktijk gaat het vaak om een mengsel van polyamiden dat zo is ontworpen dat het hogere temperaturen aankan, een goede maatvastheid heeft en minder gevoelig is voor water dan klassiek PA6.
PAHT-CF is een goede keuze wanneer u een onderdeel nodig hebt dat in de praktijk blijft functioneren, maar u niet wilt overstappen op de duurste en meest veeleisende PPA-materialen. Het is geschikt voor werkplaatsmallen, onderdelen rond motoren en elektronica, houders, behuizingen, klemmen of kleine series functionele componenten.
In vergelijking met PA6-CF is PAHT-CF in deze situaties vaak prettiger:
PAHT-CF vereist nog steeds drogen, een harde nozzle en een goede instelling van de eerste laag. Het is geen materiaal voor een goedkope open printer zonder aanpassingen. In vergelijking met PA6-CF kan het echter toleranter zijn in normaal gebruik en behouden sommige mengsels hun eigenschappen beter, ook nadat ze vocht hebben opgenomen.
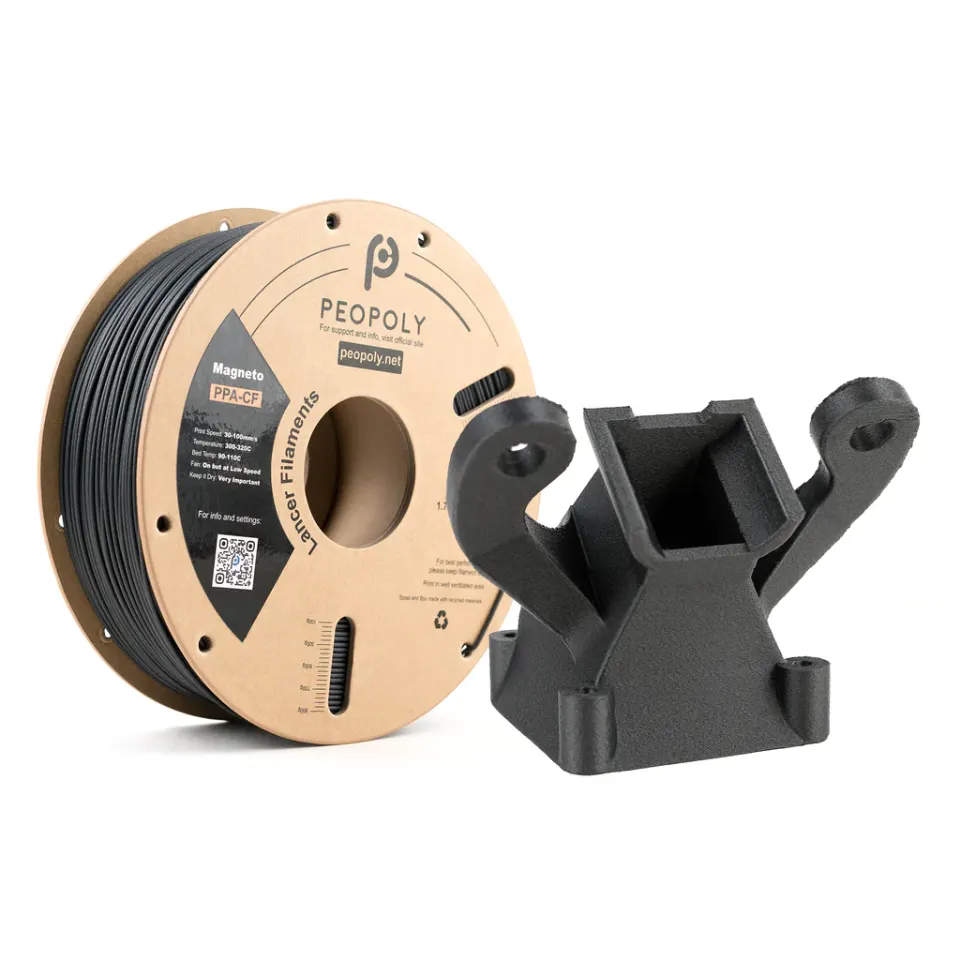
PPA-CF is polyftalamide versterkt met koolstof. PPA behoort tot de krachtigere polyamiden en wordt gebruikt waar een hogere sterkte, stijfheid, chemische bestendigheid en thermische stabiliteit nodig zijn. In de praktijk is het een materiaal voor onderdelen die industrieel gebruik moeten benaderen.
PPA-CF is geschikt voor:
In vergelijking met PA6-CF en PAHT-CF kan PPA-CF een hogere treksterkte, een hogere elasticiteitsmodulus en een grotere thermische reserve bieden. Tegelijkertijd stelt het hogere eisen aan de printer. Het vereist een hoge nozzletemperatuur, een hoge bedtemperatuur, een stabiele kamer en zorgvuldig drogen. Bij grotere onderdelen zijn testprints de moeite waard, omdat geometrie, oriëntatie en annealing een grote invloed op het resultaat hebben.
| Materiaal | Sterk punt | Zwak punt | Wanneer kiezen |
|---|---|---|---|
| PA6-CF | Zeer goede stijfheid en sterkte | Hoge vochtgevoeligheid | Mechanisch belaste onderdelen, mallen, consoles |
| PAHT-CF | Betere stabiliteit bij hitte en vocht | Vereist nog steeds drogen en gesloten printen | Functionele onderdelen voor gebruik, behuizingen, klemmen, kleine series |
| PPA-CF | Hoogste prestaties en thermische reserve | Hogere prijs en hogere eisen aan de printer | Constructieonderdelen, automotive, industriële toepassingen |
Als u uw eerste koolstofnylon kiest, is PAHT-CF vaak de verstandigste instapkeuze. Kies PA6-CF wanneer u een hoge sterkte wilt en het drogen beheerst. Kies PPA-CF pas wanneer u de hogere prestaties echt nodig hebt en een printer hebt die stabiel printen bij hoge temperaturen aankan.
Voor alle drie de materialen gelden enkele gemeenschappelijke vereisten.
Gebruik een geharde, roestvrijstalen, robijnen, wolfraam- of andere slijtvaste nozzle. Een messing nozzle slijt zeer snel bij het printen van koolstoffilamenten. Dit leidt tot een slechtere nauwkeurigheid, een bredere baan, lekkend materiaal en uiteindelijk onvoorspelbare afmetingen.
Voor technische onderdelen is een nozzle van 0,6 mm vaak de moeite waard. Deze voert gevuld materiaal beter door, verkleint het risico op verstopping en maakt sterkere perimeters mogelijk. Een nozzle van 0,4 mm is bruikbaar, maar moet van goede kwaliteit en schoon zijn.
Reken afhankelijk van het specifieke filament op temperaturen van ongeveer 260-310 °C. PAHT-CF wordt vaak geprint binnen een bereik van circa 260-290 °C, PA6-CF rond 280-300 °C en PPA-CF ongeveer 280-310 °C. Volg altijd het profiel van het specifieke merk, omdat de mengsels verschillen.
Polyamiden hebben vaak specifieke eisen aan hechting. Speciale nylonoppervlakken, Garolite, een geschikt technisch printbed of PEI met een scheidingslaag volgens de aanbevelingen van de fabrikant werken goed. Lijm is niet alleen bedoeld voor een betere hechting; het werkt vaak ook als scheidingslaag, zodat het oppervlak bij het verwijderen van het onderdeel niet beschadigd raakt.
Een gesloten kamer vergroot de kans op een recht onderdeel zonder barsten en kromtrekken aanzienlijk. Bij kleinere onderdelen kunt u soms ook zonder actieve verwarming goede resultaten behalen, maar bij grotere technische componenten is een stabiele omgevingstemperatuur essentieel. Voor PPA-CF en grotere PA-onderdelen is een kamer praktisch noodzakelijk.
Een droge box is geen accessoire voor gemak, maar onderdeel van het proces. Droog het materiaal vóór het printen, print rechtstreeks vanuit de box en bewaar het na het printen afgesloten. Het doel is de relatieve luchtvochtigheid bij het filament laag te houden, idealiter onder 20 %.
Stem het specifieke profiel altijd af op het merk filament en de printer, maar voor een eerste test kunt u deze uitgangspunten volgen:
Bij technische onderdelen zijn 4-6 perimeters en 30-50% infill vaak zinvoller dan 2 perimeters en 100% infill. De sterkte bij werkelijk gebruik wordt doorgaans bepaald door de oriëntatie van de lagen, de perimeters en de geometrie, niet alleen door het infillpercentage.
Bij koolstofpolyamiden is het verschil tussen sterkte in het vlak van de lagen en sterkte tussen de lagen zeer belangrijk. Onderdelen zijn doorgaans het sterkst in de richting van de vezels en perimeters. Als u een houder, haak of hefboom ontwerpt, oriënteer het model dan zo dat de belangrijkste trekspanning niet dwars op de lagen staat.
Praktisch voorbeeld: een console die door buiging wordt belast, mag niet zo worden gedraaid dat de kracht de lagen van elkaar probeert los te trekken. Een betere oriëntatie is die waarbij doorlopende perimeters de belangrijkste trekbelasting opvangen. Als de geometrie dit niet toelaat, voeg dan afrondingen, ribben, een grotere doorsnede of een mechanische verbinding met een schroef toe.
Koolstoffilament is geen vervanging voor een slecht ontwerp. Sterk materiaal helpt, maar scherpe binnenhoeken, dunne nekken en trek over de lagen blijven zwakke punten.
Annealing kan de thermische stabiliteit en soms ook de mechanische eigenschappen verbeteren. Voor PA6-CF worden vaak temperaturen rond 80-100 °C gebruikt, voor PAHT-CF ongeveer 80-130 °C en voor PPA-CF volgens de aanbevelingen van de fabrikant ook hogere bereiken. De duur bedraagt enkele uren.
Annealing kan echter de afmetingen veranderen, vervorming veroorzaken of interne spanningen benadrukken. Daarom is het niet verstandig om meteen met het uiteindelijke onderdeel te beginnen. Print eerst een testmodel met een vergelijkbare dikte en vorm, meet het vóór en na het annealen en stel pas daarna compensaties in.
De meest voorkomende fout is het printen van vochtig filament. U herkent dit aan gespetter bij de nozzle, bellen, ongelijkmatige extrusie, een harig oppervlak en zwakkere lagen. De oplossing is eenvoudig: drogen en vanuit een droge box printen.
Een tweede veelgemaakte fout is het gebruik van een messing nozzle. Bij een paar gram materiaal gebeurt er misschien niets dramatisch, maar tijdens langer printen wordt de opening groter en klopt het profiel niet meer. Gebruik vanaf het begin een slijtvaste nozzle voor koolstoffilamenten.
De derde fout is te agressieve koeling. Een ventilator helpt bij overhangen, maar kan bij nylons de laaghechting verslechteren en vervorming vergroten. Begin met weinig of geen koeling en voeg alleen zoveel toe als de geometrie vereist.
De vierde fout is een verkeerde modeloriëntatie. Het materiaal kan uitstekende waarden in de datasheet hebben, maar als het onderdeel over de lagen heen wordt belast, valt het resultaat tegen. Plan de oriëntatie bij constructieonderdelen al tijdens het modelleren.
Kies PA6-CF als u een zeer stijf en sterk onderdeel wilt, een droger en droge box hebt en de vochtigheid kunt beheersen. Het is geschikt voor mallen, technische houders en mechanische onderdelen die niet langdurig in een natte omgeving zullen werken zonder verificatie van de maatvastheid.
Kies PAHT-CF als u een betrouwbaar onderdeel voor praktisch gebruik nodig hebt met een goede hittebestendigheid en een praktischer gedrag ten opzichte van vocht. Voor de meeste gevorderde gebruikers is dit de meest veelzijdige variant van deze drie.
Kies PPA-CF als u maximale prestaties, een hoge stijfheid, chemische en thermische reserve nodig hebt en bereid bent tot veeleisender printen. Het is zinvol voor onderdelen waarbij de materiaalkosten niet de belangrijkste parameter zijn en waarbij het de moeite loont het proces nauwkeurig af te stellen.
PPA-CF, PA6-CF en PAHT-CF zijn materialen voor echt functioneel 3D-printen. Ze kunnen sterke houders, mallen, behuizingen en constructieonderdelen produceren die buiten de vitrinekast en buiten de testbank worden gebruikt. De sleutel tot succes is echter niet alleen het kopen van een dure spoel. Drogen, de juiste nozzle, een stabiele temperatuur, een geschikt printbed en een ontwerp afgestemd op de belastingsrichting zijn belangrijk.
Als u begint, kies dan PAHT-CF als uitgebalanceerd materiaal. Als u maximale nylonsterkte wilt en vocht kunt beheersen, kies dan PA6-CF. Als u echt veeleisende industriële toepassingen hebt, biedt PPA-CF de grootste reserve, maar het straft een onvoldoende uitgewerkt printproces ook het meest af.


