Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
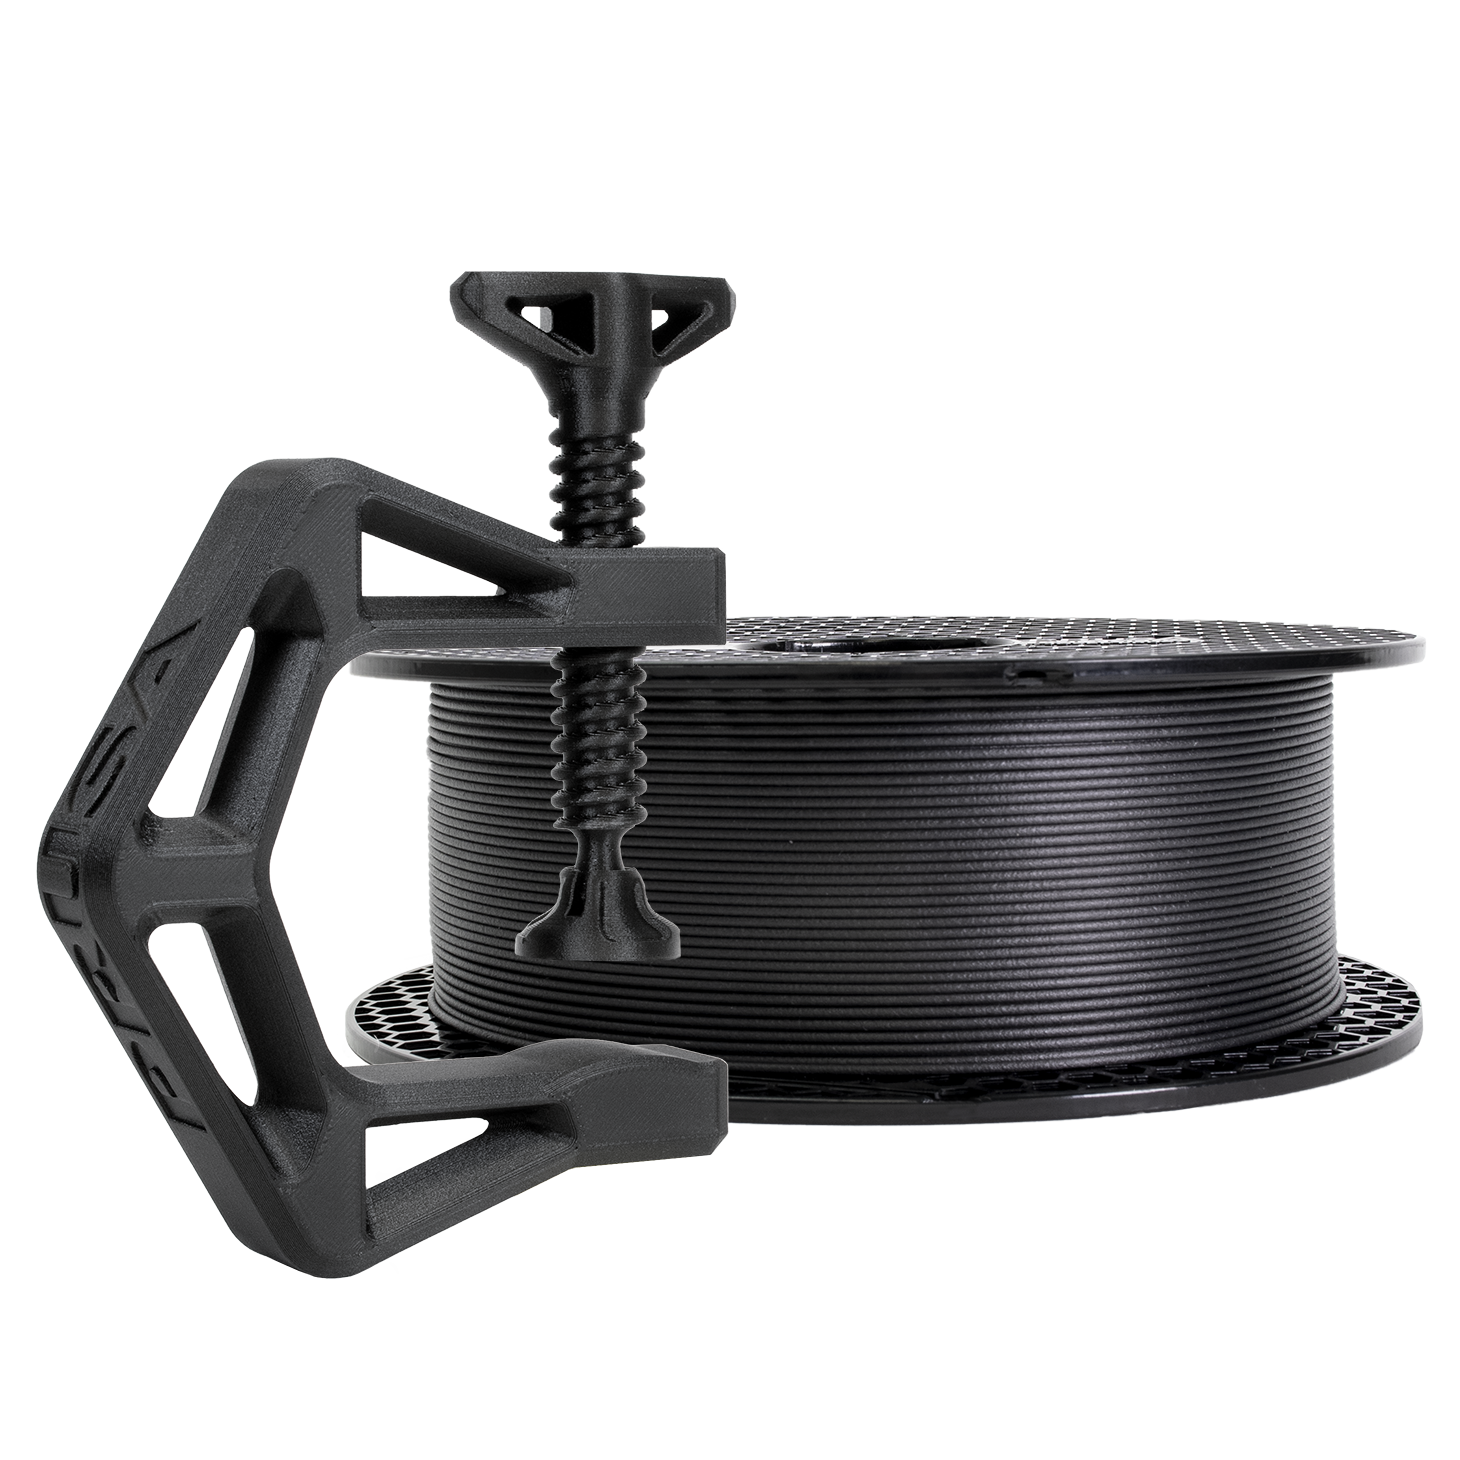
Composietfilament met koolstofvezel is geen automatische vervanging voor standaard PETG, ASA of nylon. Het is een gespecialiseerd materiaal voor onderdelen waarbij je meer stijfheid, minder kromtrekken, stabielere afmetingen en een technisch mat oppervlak nodig hebt. Als je daarentegen ibiliteit, een hoge slagvastheid of goedkoop materiaal voor gewone houders nodig hebt, voldoet standaard filament vaak beter.
Bij de afkortingen PETG-CF, ASA-CF, PA6-CF en PAHT-CF staat CF voor een toevoeging van korte koolstofvezels. Die werken een beetje als wapening in een kunststofmatrix. Het onderdeel is doorgaans sterker bij buiging en vooral stijver, vervormt minder en print met minder krimp. Tegelijkertijd is het filament abrasief, gevoeliger voor goed drogen en meestal duurder.
| Materiaal | Kies dit wanneer je nodig hebt | Niet geschikt wanneer |
|---|---|---|
| PETG-CF | een eenvoudig te printen stijf onderdeel, houders, hulpstukken, behuizingen, een mooie matte uitstraling | het onderdeel langdurig in de hitte, in direct zonlicht of onder extreme mechanische belasting komt |
| ASA-CF | buitenonderdelen, UV-bestendigheid, hittebestendigere behuizingen en montageonderdelen | je geen gesloten printer hebt of dampen en krimp van ASA niet wilt aanpakken |
| PA6-CF | sterke technische onderdelen in een droge omgeving, klemmen, hendels, hulpstukken, tandwiel- en wrijvingsonderdelen | het onderdeel zonder behandeling in een vochtige omgeving werkt of je het filament niet betrouwbaar kunt drogen |
| PAHT-CF | onderdelen die aan hogere temperaturen, chemicaliën en langdurige belasting worden blootgesteld | je goedkoop materiaal nodig hebt of print op een open hobbyprinter zonder geschikte hotend |
Het grootste verschil merk je in de stijfheid. Een composietonderdeel buigt bij dezelfde geometrie minder door dan een onderdeel van zuivere kunststof. Dat is een voordeel bij sensorarmen, houders voor lineaire geleidingen, montagehulpmiddelen, behuizingen voor elektronica of sjablonen die een nauwkeurige maat moeten behouden.
Het tweede voordeel is de stabiliteit tijdens het printen. Koolstofvezels verminderen de krimp en helpen scherpe randen behouden. Daarom printen CF-materialen vaak strakker dan hun basiskunststoffen. Het matte oppervlak verbergt bovendien de lagen en kleine oneffenheden.
Een nadeel is slijtage van de nozzle. Een messing nozzle slijt bij CF-filament snel uit, de opening wordt groter en de printkwaliteit neemt af. Reken op gehard staal, een geharde nozzle, of eventueel een robijnnozzle of andere abrasiebestendige variant. Bij nylon- en hogetemperatuurcomposieten is een nozzle van 0,6 mm zinvol, omdat die het risico op verstopping vermindert en de vezels beter doorlaat.
PETG-CF is een goede eerste keuze als je een stijver en mooier onderdeel wilt dan met standaard PETG, maar niet meteen nylon wilt aanpakken. Het print relatief eenvoudig, heeft minder neiging tot vervorming dan zuiver PETG en het oppervlak is doorgaans mat en technisch.
Gebruik het voor camerabevestigingen, montageadapters, eenvoudige werkplaatsvoorzieningen, behuizingen voor elektronica, afstandsringen of functionele prototypes. In vergelijking met standaard PETG krijg je minder rubberachtigheid en een betere maatvastheid. Dat merk je bijvoorbeeld bij een houder voor een eindschakelaar, die bij het aandraaien van de schroef niet mag doorbuigen.
Verwacht echter geen wonderen op het gebied van temperatuurbestendigheid. PETG-CF is nog steeds gebaseerd op PETG en is dus niet ideaal voor onderdelen bij een motor, in een auto achter de ruit of in een gesloten schakelkast met een hogere temperatuur. Het is ook niet per se de beste keuze voor onderdelen die moeten veren of zware schokken moeten verdragen.
Praktische instelling: gebruik een geharde nozzle van 0,4 of 0,6 mm, print liever wat langzamer dan PLA en droog het filament vóór het printen. Als er haartjes, gespetter in de nozzle of een ruw oppervlak ontstaan, is vocht vaak de oorzaak en niet een verkeerd profiel.
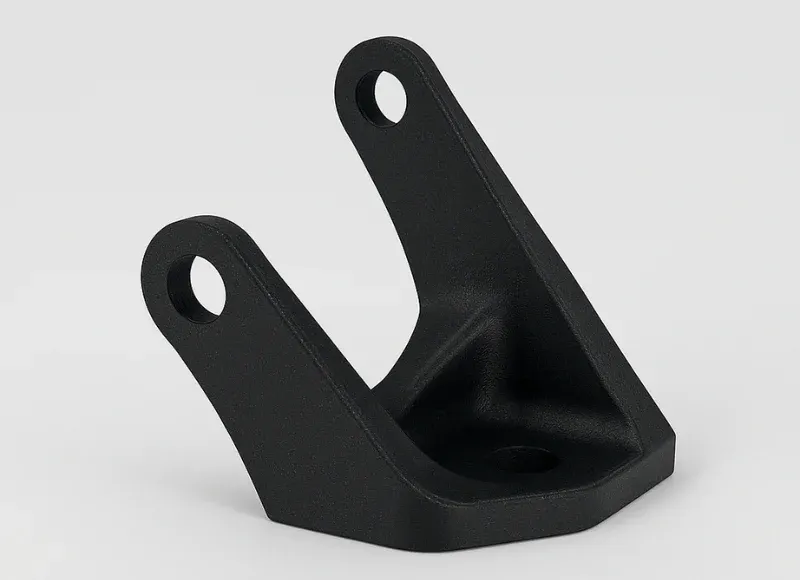
ASA-CF is de keuze voor onderdelen die buiten, in de zon of in een warmere omgeving worden gebruikt. Standaard ASA is goed bestand tegen UV-straling en weersinvloeden; koolstofvezel voegt stijfheid, stabiliteit en een mat oppervlak toe. Typische toepassingen zijn antennehouders, sensorbehuizingen, buitenbevestigingen, onderdelen van tuinapparatuur of technische machinebehuizingen.
In vergelijking met PETG-CF is het beter bestand tegen buitenomstandigheden. Vergeleken met zuiver ASA is het doorgaans maatvaster en trekt het minder krom, maar het gedraagt zich nog steeds als ASA. Een gesloten printer, een stabiele kamertemperatuur en goede ventilatie zijn ideaal. Bij grotere onderdelen helpen een verwarmde kamer, een bredere brim en langzamere koeling.
ASA-CF is geen goede keuze voor onderdelen die je zonder filtratie en ventilatie in de woonkamer print. Bij het printen van ASA moet je dampen serieus nemen. Houd er ook rekening mee dat de hechting aan het printbed en interne spanningen belangrijker zijn dan bij PETG-CF.
Voorbeeld: een behuizing voor een buitentemperatuursensor is beter van ASA-CF dan van PETG-CF, omdat deze langdurig in de zon staat. Een eenvoudige houder binnenshuis, waarbij UV-bestendigheid niet belangrijk is, kan daarentegen goedkoper en eenvoudiger van PETG-CF worden gemaakt.
PA6-CF is een aanzienlijk technischer materiaal. De basis is nylon PA6, dat een goede taaiheid, chemische bestendigheid en mechanische duurzaamheid heeft. Koolstofvezel voegt stijfheid toe en vermindert vervorming tijdens het printen. Het resultaat zijn onderdelen die geschikt zijn voor hulpstukken, bekken, klemmen, hendels, overbrengingsonderdelen, geleidingselementen of machineonderdelen.
De sterke kant van PA6-CF is mechanisch gebruik in een droge omgeving. Als een onderdeel onder belasting zijn vorm moet behouden en tegelijkertijd niet zo bros mag zijn als sommige harde kunststoffen, is PA6-CF vaak een betere keuze dan PETG-CF of ASA-CF. Het is zeer geschikt voor werkplaatshulpmiddelen die vaak worden aangedraaid, aangedrukt of dynamisch worden belast.
Het zwakke punt is vocht. Nylon neemt gemakkelijk water uit de lucht op. Vochtig filament spat, vormt bellen, verslechtert het oppervlak en kan het onderdeel aanzienlijk verzwakken. Ook een afgewerkt onderdeel kan in een vochtige omgeving van afmetingen en mechanische eigenschappen veranderen. Daarom hoort PA6-CF in een droogbox en vóór een belangrijke print in de filamentdroger.
Bij PA6-CF hoef je niet meer te kijken of een standaard hotend en messing nozzle volstaan. Je hebt een abrasiebestendige nozzle, een voldoende hoge hotendtemperatuur, een gesloten printer en betrouwbare droging nodig. Bij grotere onderdelen helpen ook langzamer printen en beperkte koeling.
PAHT-CF staat voor polyamide voor hoge temperaturen met koolstofvezel. Onder deze naam kunnen echter verschillende typen polyamiden van verschillende fabrikanten vallen. Laat je daarom niet alleen leiden door de naam op de spoel en controleer altijd het gegevensblad van het specifieke filament.
Kies PAHT-CF wanneer PETG-CF thermisch niet meer volstaat, ASA-CF mechanisch tekortschiet en PA6-CF te gevoelig is voor vocht of onvoldoende maatvast is tijdens gebruik. Typische toepassingen zijn hitteafschermingen, houders in de buurt van motoren, productiehulpmiddelen, functionele machineonderdelen, robuuste adapters en onderdelen die ook in een veeleisendere omgeving stijf moeten blijven.
Een voordeel ten opzichte van PA6-CF kan een betere stabiliteit bij hogere temperaturen zijn en bij sommige samenstellingen een lagere vochtopname. Het nadeel is de prijs, het veeleisendere printproces en de hogere eisen aan de apparatuur. PAHT-CF heeft vaak een nozzle van 0,6 mm, een hogere temperatuur, een gesloten kamer en zeer goed gedroogd materiaal nodig. Als de printer de omstandigheden niet stabiel kan handhaven, kan het resultaat slechter zijn dan met goedkoper materiaal.
Voorbeeld: een hulpmiddel dat bij een verwarmde machine wordt gebruikt en herhaaldelijk een exacte positie moet behouden, is een kandidaat voor PAHT-CF. Een camerabehuizing binnenshuis is onnodig duur in PAHT-CF; PETG-CF volstaat ruimschoots.
Begin met de omgeving. Komt het onderdeel buiten? Kies dan ASA-CF. Komt het in de hitte of bij een machine? Overweeg PAHT-CF. Komt het in een droge werkplaats en draagt het mechanische belasting? PA6-CF. Gaat het vooral om een stijf, mooi en eenvoudig te printen onderdeel? PETG-CF.
Kijk daarna naar het type belasting. Composieten met korte koolstofvezels blinken uit in stijfheid, maar zijn niet in alle richtingen even sterk. De richting van de lagen blijft cruciaal. Een haak of houder die loodrecht op de lagen wordt belast, kan zelfs van duur materiaal falen. Als het onderdeel belasting moet dragen, richt de lagen dan zo dat de belangrijkste trekkracht niet tussen de lagen loopt, voeg grotere radiussen toe en onderschat het aantal perimeters niet.
Controleer ten slotte of het materiaal bij de printer past. Een open printer met een messing nozzle is na vervanging van de nozzle hooguit geschikt voor eenvoudige experimenten met PETG-CF. Voor ASA-CF en nyloncomposieten is een gesloten printer praktisch noodzakelijk. Houd er bij PAHT-CF rekening mee dat het profiel, het drogen en de hechting aan het printbed bepalend zijn voor het resultaat.
Ontwerp onderdelen van CF-filamenten als technische spuitgietonderdelen, niet als decoraties. Vervang scherpe binnenhoeken door radiussen, voeg rond schroeven voldoende materiaal toe en vermijd dunne staanders die moeten veren. Composiet is stijf, maar een dun onderdeel kan eerder breken dan een ibeler kunststof.
Voor functionele onderdelen werken 4 tot 6 perimeters vaak beter dan een extreme vulling. De perimeters dragen de belangrijkste belasting en verbeteren de sterkte van gaten, ribben en randen. Stel de vulling af op de toepassing, bijvoorbeeld 25 tot 40 procent voor gewone hulpmiddelen en meer voor lokaal zwaar belaste blokken. Overweeg bij schroefverbindingen metalen draadbussen.
Als het onderdeel een nauwkeurige maat moet behouden, print dan eerst een korte test: een schroefgat, pen, vergrendeling of pasvlak. CF-materialen kunnen een andere tolerantie hebben dan hun ongevulde varianten en het hardere oppervlak is achteraf moeilijker te bewerken.
De eerste fout is printen met een natte spoel. Bij PETG-CF verslechtert daardoor het uiterlijk, bij nylons kunnen de mechanische eigenschappen eronder lijden. De tweede fout is een messing nozzle. Zelfs als het eerste kleine onderdeel goed lukt, slijt de nozzle geleidelijk en worden volgende prints slechter. De derde fout is overdreven verwachting van de sterkte. CF-filament kan slecht georiënteerde lagen, een te dunne wand of een scherpe hoek op een spanningspunt niet compenseren.
De vierde fout is zonder reden het duurste materiaal kiezen. PAHT-CF is geweldig wanneer je de eigenschappen ervan echt nodig hebt. Voor een houder op een bureau levert het echter vooral een hogere prijs en een veeleisender printproces op. Bij composieten loont het om vanuit de eisen van het onderdeel te kiezen, niet op basis van wat het meest professioneel klinkt.
Beschouw PETG-CF als een praktische kennismaking met composieten. Gebruik ASA-CF buiten en in de zon. Kies PA6-CF voor mechanisch belaste onderdelen in een droge omgeving. Gebruik PAHT-CF pas wanneer je een hogere temperatuurbestendigheid, stabiliteit en professionele technische eigenschappen nodig hebt.
Het belangrijkste accessoire is niet alleen een dure spoel. Het is een droogbox, filamentdroger, abrasiebestendige nozzle, goed gekozen oriëntatie van het onderdeel en een realistische test onder de omstandigheden waarin het onderdeel zal functioneren.


