Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
Nylon behoort tot de materialen waarnaar je grijpt wanneer PLA of PETG niet langer volstaan. Niet vanwege het uiterlijk, maar vanwege de functionaliteit. Nylononderdelen kunnen taai en slijtvast zijn, zijn bestand tegen wrijving en schokken en verdragen vaak ook chemisch veeleisendere omgevingen. Typische toepassingen zijn tandwielen, glijlagers, werkplaatshouders, hulpmiddelen, behuizingen, scharnieren, vergrendelingen of mechanische reserveonderdelen.
Er zit echter een addertje onder het gras: nylon is geen filament dat je simpelweg uitpakt, in de printer klikt en vervolgens net als PLA print. Het is hygroscopisch en neemt dus snel vocht uit de lucht op. Nat filament knettert in de nozzle, veroorzaakt belletjes, draden, zwakkere lagen en een mat of ruw oppervlak. Bij nylon zijn daarom niet alleen de slicerinstellingen bepalend, maar vooral het drogen, de opslag en de juiste keuze van het specifieke type.
PA is de afkorting voor polyamide, meestal aangeduid als nylon. Het getal achter PA geeft aan om welk type polyamide het gaat. In de praktijk kom je bij FDM-printen het vaakst PA6, PA12 en varianten met koolstofvezel tegen, oftewel PA-CF.
PA6 is een sterk en taai nylon met zeer goede mechanische eigenschappen, maar is doorgaans veeleisender om te printen. Het neemt meer vocht op, vervormt sterker tijdens het afkoelen en vereist vaak een gesloten printomgeving. Het is geschikt wanneer het zinvol is om printgemak op te offeren in ruil voor mechanische duurzaamheid.
PA12 is doorgaans een gebruiksvriendelijkere nylonvariant. Het neemt minder vocht op, vervormt minder en behoudt de afmetingen beter. Het is vaak geschikter voor een gewone werkplaats, waar je een functioneel onderdeel wilt zonder al te lang afstellen. Voor veel gebruikers is PA12 een betere eerste nylon dan PA6.
PA-CF betekent polyamide met koolstofvezels. De basis kan PA6, PA12, PA11, PA612 of een ander nylon-copolymeer zijn. Koolstofvezels verhogen de stijfheid, verbeteren de maatvastheid en verminderen vaak de vervorming. Tegelijkertijd slijten ze de nozzle sterker, waardoor een geharde, robijnen of andere slijtvaste nozzle nodig is.
Kies nylon wanneer het onderdeel mechanisch belast zal worden. Goede voorbeelden zijn onderdelen die worden blootgesteld aan schokken, buiging, wrijving of herhaalde belasting. In de werkplaats kan het gaan om een gereedschapshouder, aanslag, geleider, glijelement, hendel, slot, klem of behuizing die een val op de grond moet kunnen doorstaan.
Nylon is ook interessant voor onderdelen die met metaal in aanraking komen of over elkaar glijden. Het heeft een lage wrijvingscoëfficiënt en een goede slijtvastheid, waardoor het wordt gebruikt voor lagers, overbrengingen, afstandhouders en technische hulpmiddelen. Bij dergelijke onderdelen wint het vaak van PLA, dat hard maar brosser is, en van PETG, dat bij belasting sterker kan vervormen.
Nylon is daarentegen niet de beste keuze voor decoratieve modellen, eenvoudige prototypes of onderdelen waarvoor een normale sterkte volstaat. Als je een dopje, een plankhouder of een eenvoudige organizer print, kan PETG, ASA of kwalitatief PLA een goedkopere, snellere en betrouwbaardere keuze zijn.
PA6 is een materiaal voor technische onderdelen waarbij taaiheid en mechanische duurzaamheid belangrijk zijn. In droge toestand kan het zeer goede eigenschappen bieden, maar vocht kan de prestaties aanzienlijk verminderen. Daarom is PA6 niet alleen tijdens het printen, maar ook bij opslag en gebruik gevoelig.
Houd bij PA6 rekening met grondig drogen vóór het printen. In de praktijk wordt vaak ongeveer 70-90 °C gedurende enkele uren gebruikt, afhankelijk van de aanbevelingen van de fabrikant van het specifieke filament. Bij een sterk vochtige spoel kan langer drogen nodig zijn. Idealiter print je rechtstreeks vanuit een drybox, omdat PA6 zelfs tijdens een langere print snel vocht kan opnemen.
PA6 profiteert ook van een gesloten printer. Grotere onderdelen kunnen zonder stabiele omgevingstemperatuur kromtrekken, van het printbed loskomen of tussen de lagen barsten. Op een open printer kun je kleine onderdelen printen, maar voor grotere technische componenten is een enclosure praktisch noodzakelijk.
Kies PA6 voor zwaar belaste functionele onderdelen waarbij taaiheid, mechanische reserve en slijtvastheid belangrijk zijn. Het is niet het ideale eerste technische filament, maar als je PETG, ASA en het drogen van materialen al beheerst, is het een zeer zinvolle keuze.
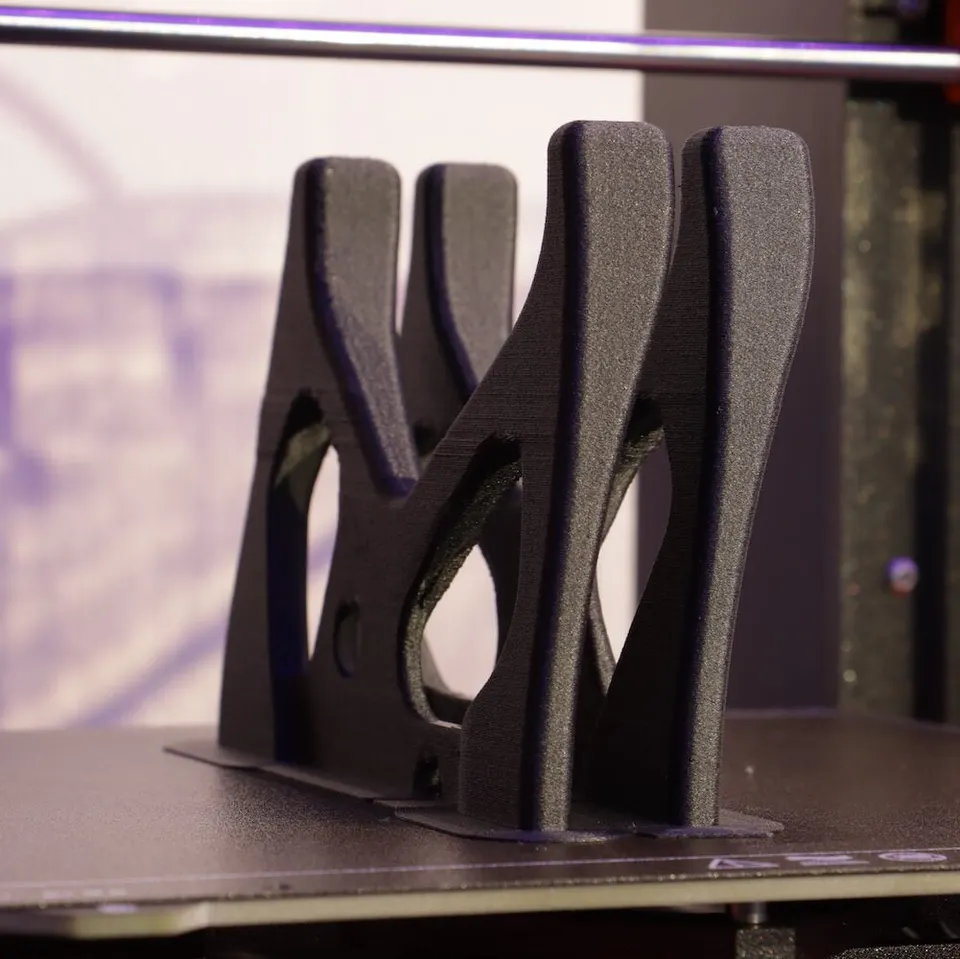
PA12 is doorgaans aangenamer bij FDM-printen. Het blijft nylon, dus drogen is noodzakelijk, maar meestal gedraagt het zich rustiger dan PA6. Het vervormt minder, behoudt de afmetingen beter en heeft minder last van snel vocht opnemen. Daardoor is het geschikt voor gebruikers die de eigenschappen van nylon willen, maar niet elke print in een laboratoriumproces willen veranderen.
PA12 is een goede keuze voor vergrendelingen, behuizingen, houders, licht ibele onderdelen, hulpmiddelen en mechanische componenten waarbij duurzaamheid en maatvastheid belangrijk zijn. Als het onderdeel in een gewone werkplaats, in een auto buiten extreme temperaturen of in een machine als onopvallend hulpcomponent moet functioneren, biedt PA12 vaak een zeer goede verhouding tussen prestaties en complexiteit.
Een nadeel kan de hogere prijs zijn en bij sommige mengsels de lagere stijfheid dan bij PA-CF. Als je wilt dat het onderdeel zo min mogelijk ibel is, is puur PA12 mogelijk niet ideaal. In dat geval is het de moeite waard om naar PA12-CF te kijken.
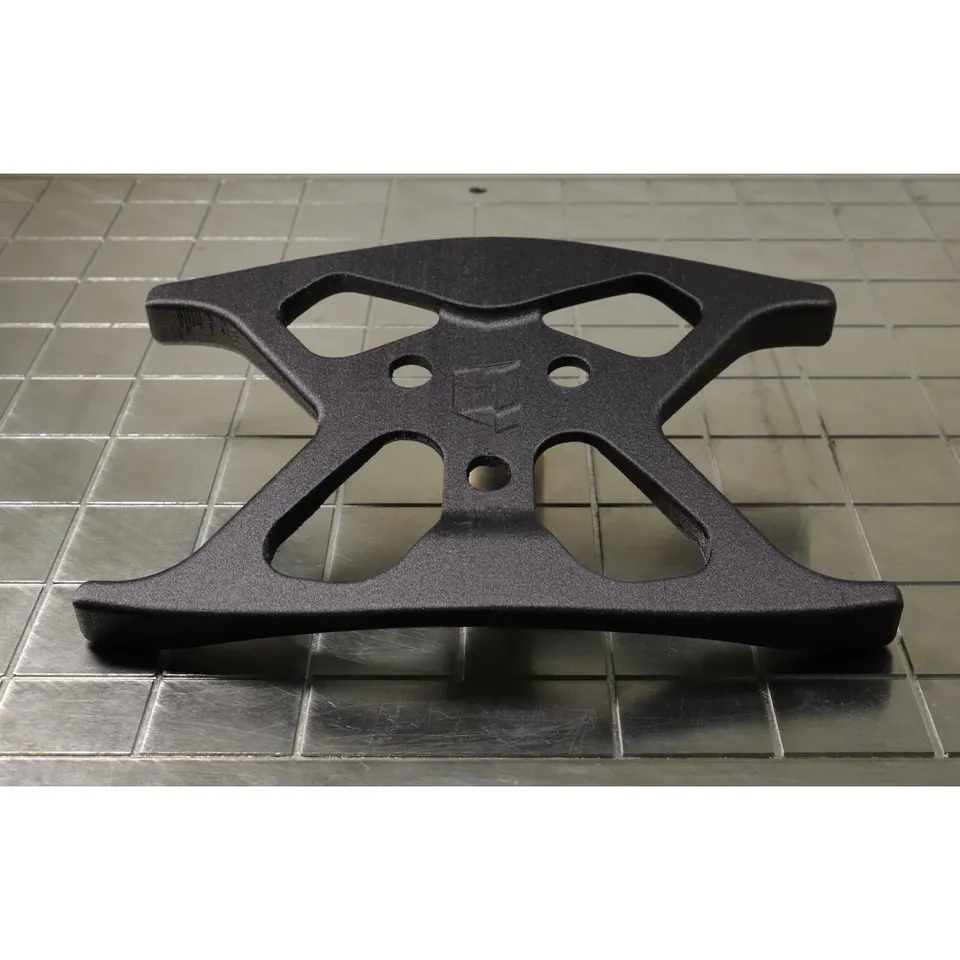
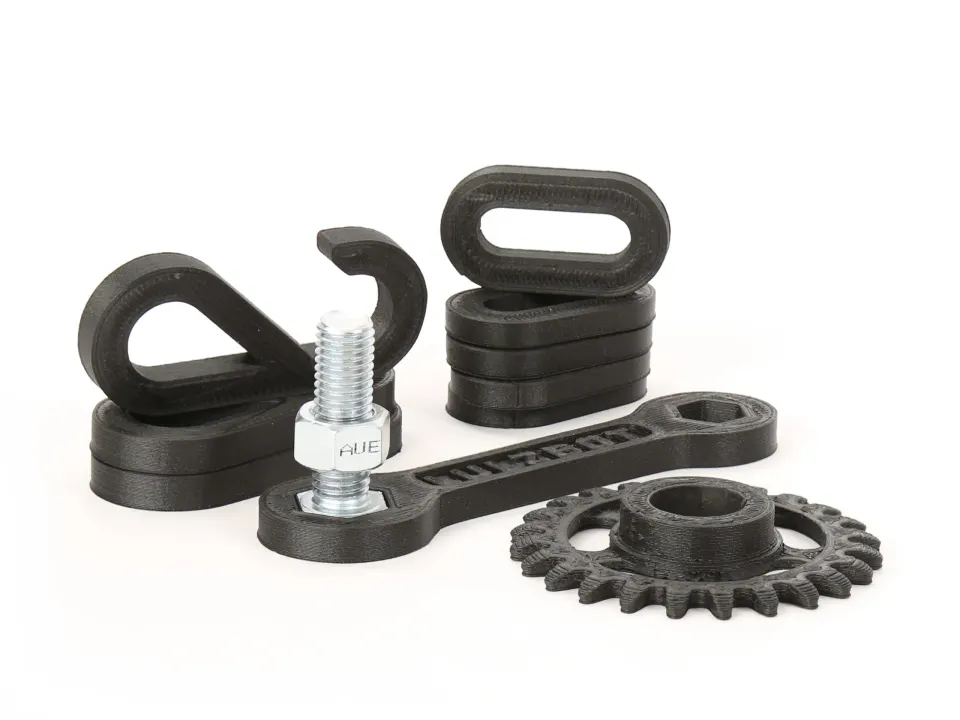
PA-CF is vaak het aantrekkelijkste nylon voor gebruikers van moderne gesloten printers. De koolstofvezels versterken het materiaal, verhogen de stijfheid en helpen vervorming te beperken. De resulterende onderdelen hebben vaak een mooi technisch mat oppervlak, behouden hun vorm goed en ogen zeer professioneel.
PA-CF is geschikt voor stevige houders, armen, hulpmiddelen, klemelementen, behuizingen voor elektronica, constructieonderdelen en componenten die stijf moeten zijn. Als puur nylon te ibel zou zijn, helpen de koolstofvezels. Verwacht echter niet dat PA-CF automatisch voor alles de beste keuze is. De vezels verhogen de stijfheid vooral in de printrichting, maar tussen de lagen blijven de kwaliteit van de laaghechting, het drogen en de oriëntatie van het onderdeel bepalend.
Het is belangrijk om de juiste nozzle te gebruiken. PA-CF is abrasief en kan een gewone messing nozzle geleidelijk groter maken. Daardoor verslechteren de doseernauwkeurigheid, het oppervlak en de afmetingen. Gebruik voor PA-CF gehard staal, bimetal, robijn of een andere nozzle die bedoeld is voor abrasieve materialen.
De meest voorkomende fout bij nylon is printen met een vochtige spoel. Dit uit zich in knetteren in de hotend, belletjes in de wanden, draadvorming, een slecht oppervlak, lagere sterkte en soms ook een instabiele doorstroming. Bij een technisch onderdeel is dat een probleem, omdat een slecht uiterlijk vaak ook slechtere mechanische eigenschappen betekent.
Droog de spoel vóór het printen volgens de aanbevelingen van de fabrikant. Bij nylons wordt vaak als richtwaarde 70-90 °C gedurende 6-12 uur gebruikt, maar respecteer altijd het specifieke materiaal en het type spoel. Sommige kunststof spoelen zijn niet bestand tegen hoge temperaturen, dus controleer ook de temperatuurbestendigheid van de spoel.
Bewaar het filament na het drogen in een afgesloten container met silicagel. Print bij langere prints rechtstreeks vanuit een drybox. Bij nylon is het niet voldoende om de spoel één keer te drogen en hem vervolgens een week op tafel te laten liggen. Als de lucht in de ruimte vochtig is, keert het materiaal geleidelijk terug naar een slechte toestand.
Nylon heeft doorgaans een hogere nozzletemperatuur nodig dan PLA of PETG. Vaak ligt de temperatuur ongeveer tussen 250-300 °C, bij sommige mengsels nog hoger. Het printbed is afhankelijk van het materiaal ongeveer 40-110 °C. De verschillen tussen PA12, PA6 en PA-CF zijn groot, dus gebruik het profiel van de fabrikant als uitgangspunt, niet als definitieve instelling.
Bij grotere onderdelen helpt een gesloten ruimte. Het gaat niet alleen om de maximale temperatuur, maar om de stabiliteit van de omgeving. Tocht en snel afkoelen verhogen het risico op vervorming. Gebruik de laagventilator voorzichtig. Te veel koeling kan de laaghechting verslechteren, terwijl te weinig koeling overhangen kan verslechteren. Bij functionele onderdelen is een iets slechtere overhang beter dan zwakke lagen.
Ook het printbed is belangrijk. Nylon gedraagt zich niet hetzelfde als PLA. Vaak helpen speciale nylonlijm, een scheidingslaag, een geschikte printplaat of het aanbevolen hechtmiddel. Ga er niet van uit dat hetzelfde oppervlak waarop PETG perfect hecht automatisch ook voor PA werkt.
Als je met nylon begint, kies dan PA12 of PA12-CF. Deze materialen vergeven meer fouten, vervormen minder en zijn gemakkelijker af te stellen. Voor gewone functionele onderdelen is dit vaak de snelste weg naar een bruikbaar resultaat.
Als je een hogere taaiheid nodig hebt en bereid bent om het drogen, een enclosure en een nauwkeuriger proces aan te pakken, overweeg dan PA6. Het is zinvol voor mechanisch belaste onderdelen waarbij de hogere complexiteit de moeite waard is.
Als je vooral stijfheid, nauwkeurigheid en stabiliteit nodig hebt, kies dan PA-CF. Let er wel op van welk nylon het mengsel is gemaakt. PA6-CF zal doorgaans veeleisender zijn wat vocht betreft, terwijl PA12-CF vaak gemakkelijker te printen en op te slaan is.
Voor een kleine vergrendeling die herhaaldelijk moet kunnen buigen, kan puur PA12 geschikt zijn. Het behoudt een zekere ibiliteit en verdraagt mechanische belasting beter dan brosser materiaal.
Voor een stijve houder voor een camera, sensoren of elektronica is PA-CF vaak beter. Het onderdeel zal minder doorbuigen, maatvaster zijn en het oppervlak zal technisch strak ogen.
Voor een glijlager, geleider of tandwiel is nylon zinvol vanwege de slijtvastheid en lage wrijving. Bij dergelijke onderdelen zijn echter de juiste laagoriëntatie, voldoende perimeters en zeer droog filament essentieel.
Voor een grote behuizing op een open printer is PA6 geen goede eerste poging. Als je geen enclosure en droger hebt, is PA12, PA-CF met geringe vervorming of eventueel een volledig ander materiaal, afhankelijk van de temperatuur en toepassing, verstandiger.
De eerste fout is vocht onderschatten. Als nylon knettert, draden trekt of een ruw oppervlak heeft, zoek dan niet eerst naar een magische retractie-instelling. Begin met drogen.
De tweede fout is een messing nozzle gebruiken voor PA-CF. Het kan een tijdje werken, maar de nozzle slijt en de printkwaliteit verslechtert. Beschouw bij abrasieve mengsels een harde nozzle als verplichte uitrusting.
De derde fout is een verkeerde oriëntatie van het onderdeel. Ontwerp de print van functionele componenten zo dat de belangrijkste krachten de lagen niet van elkaar lostrekken. Bij PA-CF is dit extra belangrijk, omdat koolstofvezels van de Z-as geen wonder maken.
De vierde fout is te veel vertrouwen in één universele temperatuur. Nylonfilamenten verschillen per fabrikant, vulmateriaal en bas polymeer. Gebruik het profiel als startpunt en stem temperatuur, flow, snelheid en koeling af op de specifieke printer.
Nylon is een uitstekend materiaal voor functioneel 3D-printen, maar vereist discipline. PA6 biedt hoge prestaties, maar straft vocht en slechte printomstandigheden af. PA12 is praktischer en vaak een betere eerste keuze. PA-CF voegt stijfheid, stabiliteit en een technische uitstraling toe, maar vereist een slijtvaste nozzle en nog steeds droog filament.
Als je goede onderdelen uit nylon wilt halen, begin dan met de juiste materiaalkeuze, droog het filament vóór het printen, bewaar het droog en print met aandacht voor de laagoriëntatie. Daarna wordt nylon een van de nuttigste filamenten voor echte mechanische onderdelen, en niet slechts een extra item op de materiaallijst.


