Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
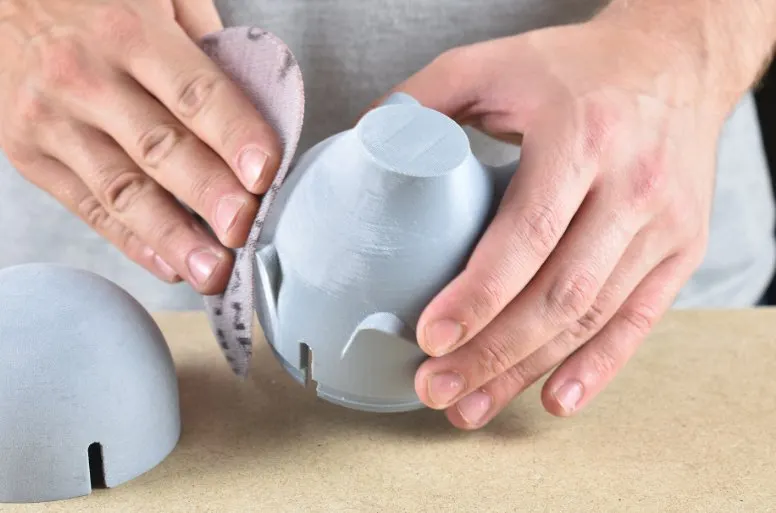
Een print is na het verwijderen van het printbed nog niet per se een afgewerkt product. Bij een functionele houder volstaat het vaak om de supports te verwijderen en de randen af te werken, maar bij decoraties, cosplay-accessoires, behuizingen voor elektronica of cadeau-modellen is juist de nabewerking doorslaggevend. Hierdoor verdwijnen zichtbare lagen, naden tussen onderdelen en kleine printdefecten. Het resultaat kan er dan uitzien als spuitgegoten kunststof, een gelakt prototype of een met de hand vervaardigd model.
Het goede nieuws is dat u geen professionele spuiterij nodig hebt. U moet weten welk materiaal u bewerkt, hoe glad u het oppervlak wilt hebben en in welke volgorde u de afzonderlijke stappen uitvoert. De meest voorkomende fout is beginnen met te fijn schuurpapier, te veel plamuur aanbrengen, te snel lakken of een oplosmiddel gebruiken op een materiaal waarvoor het niet geschikt is.
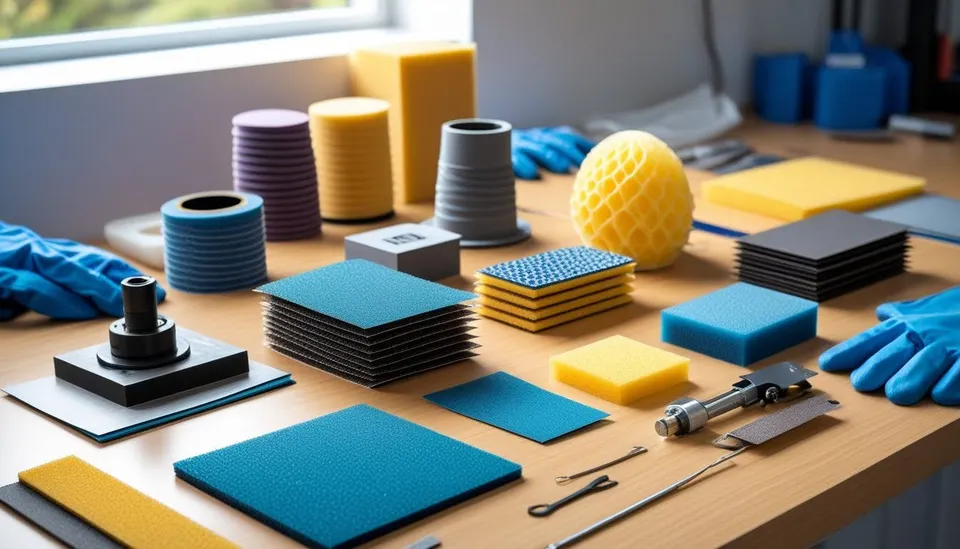
Een basisset voor de meeste FDM-prints is eenvoudig: een scherp afbreekmes of scalpel, naaldvijlen, schuurpapier met korrelgroottes van ongeveer 120, 180, 240, 400, 600 en 1000, een schuursponsje, secondelijm, tweecomponentenepoxy, primer in spuitbus, fijne modelbouwplamuur, grondverf, afwerkingsverf en eventueel blanke lak. Een ademhalingsmasker, handschoenen, veiligheidsbril en goede ventilatie zijn ook handig.
Bij grotere modellen loont het om een schuurblok toe te voegen. Uw vingers volgen de oneffenheden en veroorzaken gemakkelijk golfjes, terwijl een vlak blok het oppervlak vlak houdt. Voor gebogen oppervlakken is een ibel schuursponsje beter. Gebruik voor kleine details een vijl, een wattenstaafje met daarop gelijmd schuurpapier of een strook schuurpapier die u over een tandenstoker vouwt.
Voor een beeldje op een plank kiest u een andere werkwijze dan voor een zwaar belaste houder in een auto. Bij een decoratief model kunnen de lagen worden verborgen onder plamuur, primer en lak. Een functioneel onderdeel mag echter niet aan nauwkeurigheid, ibiliteit of sterkte verliezen. Elke laag plamuur en verf voegt materiaal toe. Bescherm daarom bij gaten, schroefdraad, vergrendelingen en pasvlakken de afmetingen met afplaktape of werk ze na afloop voorzichtig opnieuw af.
Denk bij onderdelen die buiten of in de zon worden gebruikt ook aan het materiaal. PLA wordt zacht bij warmte en nabewerking maakt er geen hittebestendige kunststof van. PETG is taaier, maar moeilijker te schuren en sommige verven hechten er zonder goede primer minder goed op. ASA en ABS kunnen prachtig chemisch worden gladgemaakt, maar bij het werken met oplosmiddelen zijn aanzienlijk strengere veiligheidsmaatregelen nodig.
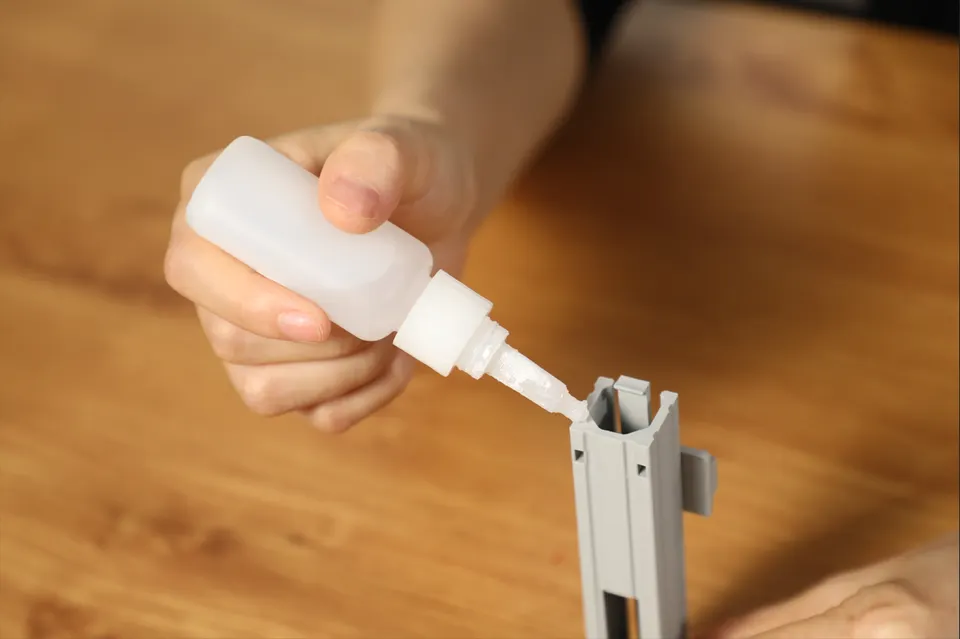
Leg de onderdelen droog in elkaar voordat u de lijm opent. Verwijder resten van supports, draadjes, de olifantenpoot en bobbels op de plek van de verbinding. Ruw de randen licht op met schuurpapier rond korrel 180 tot 240, zodat de lijm mechanisch houvast krijgt. Leg bij lange verbindingen klemmen, elastiekjes of schilderstape klaar. Maak bij complexe modellen kleine markeringen aan de binnenkant, zodat de onderdelen tijdens het lijmen niet verdraaien.
Voor PLA is secondelijm de snelste keuze. Dunne lijm loopt in een nauwkeurige verbinding, gel-lijm vult een kleine kier beter op en druipt minder. Een activator versnelt het uitharden, maar kan een witachtige aanslag achterlaten. Gebruik deze daarom spaarzaam en bij voorkeur buiten het zicht.
PETG is bij het lijmen vaak koppiger. Voor lichte decoratieve verbindingen kan secondelijm werken; voor stevigere assemblages is tweecomponentenepoxy of lijm voor kunststoffen geschikter. Ontvet en ruw de verbinding vooraf op. Als de verbinding wordt belast, vertrouw dan niet uitsluitend op lijm. Voeg pennen, vergrendelingen, schroeven, ingelaste draden of geprinte paspennen toe.
ABS en ASA kunnen ook met oplosmiddel worden gelijmd, omdat het oppervlak gedeeltelijk kan worden aangetast en de verbinding zich na het verdampen van het oplosmiddel meer als gelaste kunststof gedraagt. Dit is sterk, maar laat minder ruimte voor fouten en vereist ventilatie, handschoenen en voorzichtigheid. Bij grote onderdelen is epoxy praktischer, omdat u tijd hebt om ze nauwkeurig te positioneren.
Houd er bij ibele materialen, zoals TPU, rekening mee dat een harde, brosse verbinding bij het buigen kan loslaten. Zoek een ibele contactlijm of polyurethaanlijm en test altijd eerst op een reststuk.
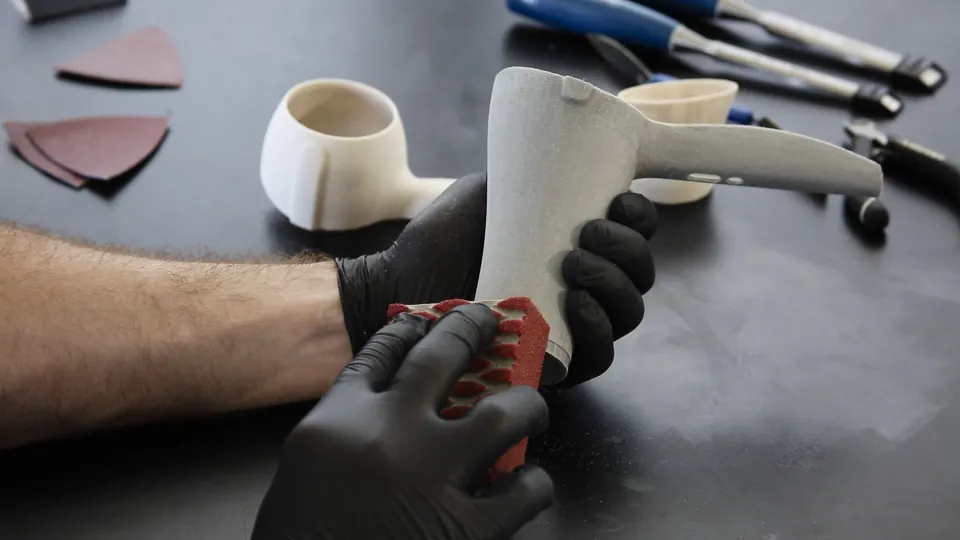
Schuren betekent niet dat u het fijnste papier pakt en lang wacht. Begin zo grof als nodig, maar niet grover. Als u lagen, resten van supports of de overgang tussen twee gelijmde onderdelen moet egaliseren, begin dan ongeveer met korrel 120 tot 180. Zodra de vorm klopt, gaat u over naar 240, daarna 400 en voor een gelakt oppervlak naar 600 tot 1000. Korrelgroottes overslaan bespaart alleen schijnbaar tijd. Fijn papier kan krassen van grof schuren namelijk niet snel verwijderen.
Schuur PLA bij voorkeur met lichte druk. Bij langdurig droog schuren warmt de kunststof op, wordt zacht en begint te smeren. Korte bewegingen, het schuurpapier vaak schoonmaken en bij fijnere stappen nat schuren helpen. Ook PETG kan tijdens het schuren gaan smeren en trekken; gebruik daarom scherp schuurpapier, minder druk en meer geduld. ABS en ASA schuren prettiger, maar u wilt bij geen enkel materiaal schuurstof inademen.
Maak het onderdeel na elke stap schoon. Stof in krassen misleidt het oog en verschijnt na het aanbrengen van de primer als vuile vlekken. Voor droog reinigen volstaat een zachte borstel; gebruik tot slot water met een druppel afwasmiddel of een geschikte ontvetter, afhankelijk van het materiaal. Voor het lakken moet het onderdeel volledig droog zijn.
Gebruik plamuur voor defecten, niet als pleisterlaag over het hele model. Voor kleine naden, krassen en sporen van supports volstaat modelbouw- of acrylplamuur. Breng deze aan met een spatel of oude kaart, druk de plamuur in de kier en strijk het overtollige direct weg. Hoe minder plamuur buiten het defect achterblijft, hoe minder u hoeft te schuren.
Voor grotere verbindingen en diepere kieren is tweecomponenten polyester- of epoxyplamuur geschikt. Deze hecht beter en zakt minder in, maar hardt snel uit en ruikt sterk; werk daarom in kleine hoeveelheden. Bij gelijmde modellen is de beste werkwijze meestal: lijmen, de verbinding aan de binnenkant verstevigen, de naad plamuren, schuren, primer spuiten, controleren en opnieuw plaatselijk plamuren.
Primer in spuitbus is ideaal voor fijne lagen na FDM-printen. Spuit geen enkele dikke laag. Twee tot drie dunne lagen met tijd om te luchten zijn beter. Schuur het oppervlak na het uitharden met korrel 400 tot 600. Primer benadrukt fouten, dus schrik niet wanneer de eerste laag meer defecten laat zien dan de onbewerkte kunststof. Daarvoor wordt primer juist gebruikt.
Bij zeer gladde decoratieve prints kunt u ook een dunne epox ylaag gebruiken. Deze vult de lagen op en creëert een sterk oppervlak, maar kan details vullen, scherpe randen afronden en gewicht toevoegen. Dit is eerder geschikt voor cosplay, rekwisieten en grote organische vormen dan voor nauwkeurige mechanische onderdelen.
Eindverf verbergt nooit een slechte voorbereiding. Als er na de primer krassen zichtbaar zijn, zijn ze ook na het schilderen zichtbaar, alleen duidelijker. Was het onderdeel na het schuren, ontvet het en laat het drogen. Verwijder stof met een fijn penseel of door lucht af te blazen. Gebruik afplaktape op plaatsen die maatvast moeten blijven.
Eerst komt de grondverf of primer. Voor PLA en PETG is het goed om een primer voor kunststoffen te gebruiken. Spuit vanaf de door de fabrikant van de spuitbus aanbevolen afstand en begin naast het onderdeel, zodat de eerste druppels geen vlek veroorzaken. Beweeg vloeiend en breng liever nog een dunne laag aan dan één natte laag die uitloopt.
Na de primer volgt een controlebeurt met schuurpapier. Het matte oppervlak laat glanzende kuiltjes die nog niet geëgaliseerd zijn prachtig zien. Zodra de primer gelijkmatig is, kunt u de verf aanbrengen. Voor modellen en prototypes werken acrylsprays, airbrush en penseel goed. Een spuitbus is snel voor grotere oppervlakken, een airbrush biedt de beste controle bij kleine modellen en een penseel is geschikt voor details.
Kies blanke lak op basis van het gebruik. Matte lak verbergt kleine onvolkomenheden en oogt realistisch bij beeldjes. Glanzende lak benadrukt de vorm, maar laat ook elk golfje zien. Zijdeglans is een goed compromis voor behuizingen, houders en technische modellen. Laat bij zwaar belaste onderdelen de lak langer uitharden dan alleen tot hij droog aanvoelt. Het oppervlak kan na een uur droog zijn, maar pas later mechanisch belastbaar.
Chemisch gladmaken is aantrekkelijk, omdat het lagen kan verzachten zonder langdurig schuren. Het is echter niet universeel toepasbaar. Het bekendst is het gladmaken van ABS en ASA met aceton. De dampen etsen het oppervlak aan, de lagen vloeien samen en het onderdeel krijgt een gladde tot glanzende uitstraling. Bij een te lange blootstelling verdwijnen scherpe details, worden randen afgerond en kunnen de afmetingen veranderen.
Aceton is ontvlambaar en de dampen zijn niet geschikt voor een afgesloten ruimte zonder ventilatie. Gebruik geen open vuur, verwarm het oplosmiddel niet geïmproviseerd en werk niet in de buurt van vonkbronnen. Laat het onderdeel na het gladmaken lange tijd luchten, omdat het zacht geworden oppervlak gevoelig is voor vingerafdrukken en vervorming.
PLA en PETG worden normaal gesproken niet betrouwbaar gladgemaakt met aceton. Bij deze materialen zijn mechanisch schuren, primer, plamuur of een epoxycoating veiliger. PVB is ontwikkeld om met alcohol gladgemaakt te worden, maar als u gewone PLA, PETG, ABS of ASA print, volg dan altijd de instructies voor het specifieke filament en test eerst een stukje van de print.
| Materiaal | Gelijmde verbindingen | Schuren | Gladmaken | Opmerking |
|---|---|---|---|---|
| PLA | Secondelijm, epoxy | Gemakkelijk, let op opwarming | Eerder plamuur, primer, epoxy | Goed voor decoraties en prototypes, minder geschikt voor warmte |
| PETG | Epoxy, kunststoflijm, opgeruwde verbinding | Taai, smeert soms | Eerder mechanisch en met primer | Uitstekend voor functionele onderdelen, vereist een goede basis voor verf |
| ABS | Epoxy, lijmen met oplosmiddel | Goed te schuren | Gladmaken met aceton | Vereist ventilatie en voorzichtigheid bij oplosmiddelen |
| ASA | Epoxy, lijmen met oplosmiddel | Goed te schuren | Gladmaken met aceton | Geschikt voor buiten, goede keuze voor gladde technische behuizingen |
| TPU | Flexibele lijmen | Moeilijker | Niet geschikt voor gewoon chemisch gladmaken | Test de ibiliteit van de verbinding op een reststuk |
| Resin | Secondelijm, epoxy | Zeer fijn schuren | Polijsten, lak | Gebruik bij het schuren bescherming tegen stof |
Voor een snel functioneel onderdeel verwijdert u de supports, breekt u scherpe randen met een vijl en schuurt u de contactvlakken met korrel 240 tot 400; laat het onderdeel ongelakt. Gebruik bij gaten een boor met de hand of op lage snelheid, zodat de kunststof niet oververhit raakt.
Voor een gladde behuizing voor elektronica lijmt u de onderdelen met epoxy of secondelijm en paspennen, plamuurt u de naden, schuurt u met korrel 240 tot 400, spuit u primer, schuurt u met korrel 600 en brengt u grondverf, verf en zijdeglanslak aan. Maskeer montagevlakken en schroefdraad.
Voor een cosplayhelm of rekwisiet verbindt u eerst de segmenten aan de binnenkant, verstevigt u ze met een strook kunststof, glasweefsel of epoxy, plamuurt u de naden aan de buitenkant en herhaalt u primer en schuren totdat de lagen verdwenen zijn. Begin pas daarna met verf, patina en lak.
Voor een beeldje of decoratie loont het om al met een kleinere laaghoogte te printen. De nabewerking hoeft dan niet tegen diepe traptreden te vechten. Gebruik fijne vijlen, plaatselijk plamuur, primer in dunne lagen en breng de verf liever geleidelijk aan, zodat fijne details niet vollopen.
De eerste fout is een verkeerde volgorde. Als u een onderdeel lakt voordat u de naden hebt geëgaliseerd, repareert u de lak in plaats van het model. De juiste volgorde is meestal reinigen, lijmen, verstevigen, plamuren, schuren, primen, opnieuw schuren, gronden, verven en lakken.
De tweede fout is te veel druk tijdens het schuren. Druk versnelt het werk niet zo sterk als de juiste korrelgrootte. Het warmt de kunststof eerder op, verstopt het schuurpapier en veroorzaakt oneffenheden. Laat het schuurmiddel zijn werk doen en vervang het regelmatig.
De derde fout is de compatibiliteit niet testen. Sommige sprays reageren met de ondergrond, sommige lijmen worden bros en sommige oplosmiddelen beschadigen details. Een reststuk, een mislukte print of de binnenkant van het onderdeel kan u een vernield model besparen.
De vierde fout is te snel willen uitharden. Droog aanvoelen betekent niet dat het klaar is om te schuren, maskeren of monteren. Plamuur, primer, verf en lak hebben tijd nodig. Als het schuurpapier blijft kleven of het oppervlak korrels vormt, wacht dan langer.
Nabewerking is een ambacht. Na de eerste print zijn misschien niet alle laaglijnen verdwenen, maar je ontdekt al snel welke stappen het grootste effect hebben. Voor de meeste gangbare modellen geldt een eenvoudige regel: een goede verbinding, geduldig schuren, dunne lagen plamuur en filler, een kwalitatief goede primer en pas daarna verf. Als je deze volgorde aanhoudt, kan zelfs een gewone FDM-print eruitzien als een afgewerkt product.


