Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
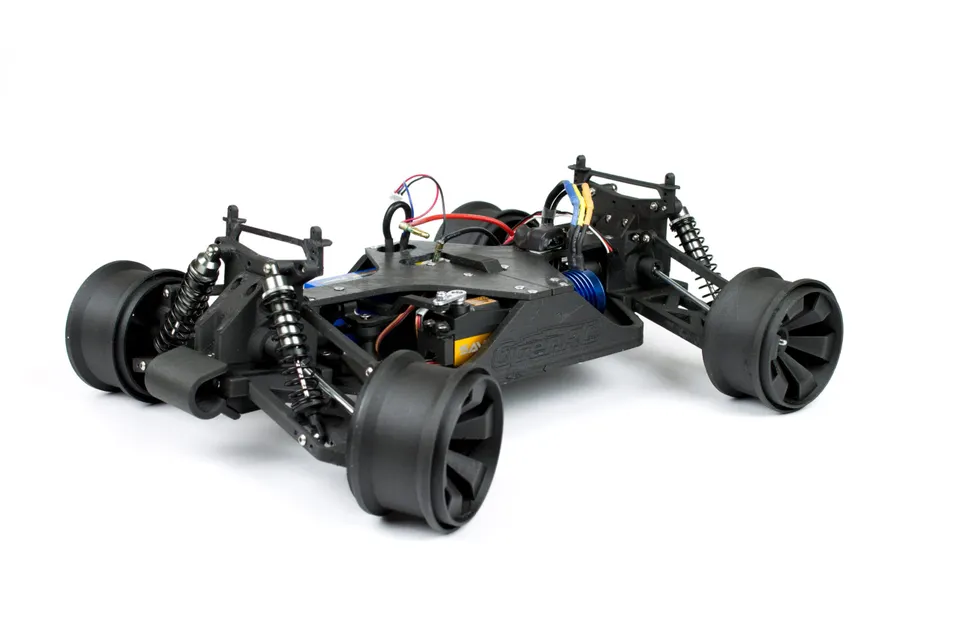
Koolstoffilamenten zien er aantrekkelijk uit: een mat technisch oppervlak, stijvere onderdelen, minder kromtrekken en het gevoel dat de printer ineens echte functionele onderdelen aankan. Maar PLA-CF, PETG-CF, PA-CF en ook glow- of houtfilamenten zijn geen gewone materialen in een andere kleur. Ze bevatten harde deeltjes of vezels die tijdens de doorgang door de hotend de nozzle afslijten.
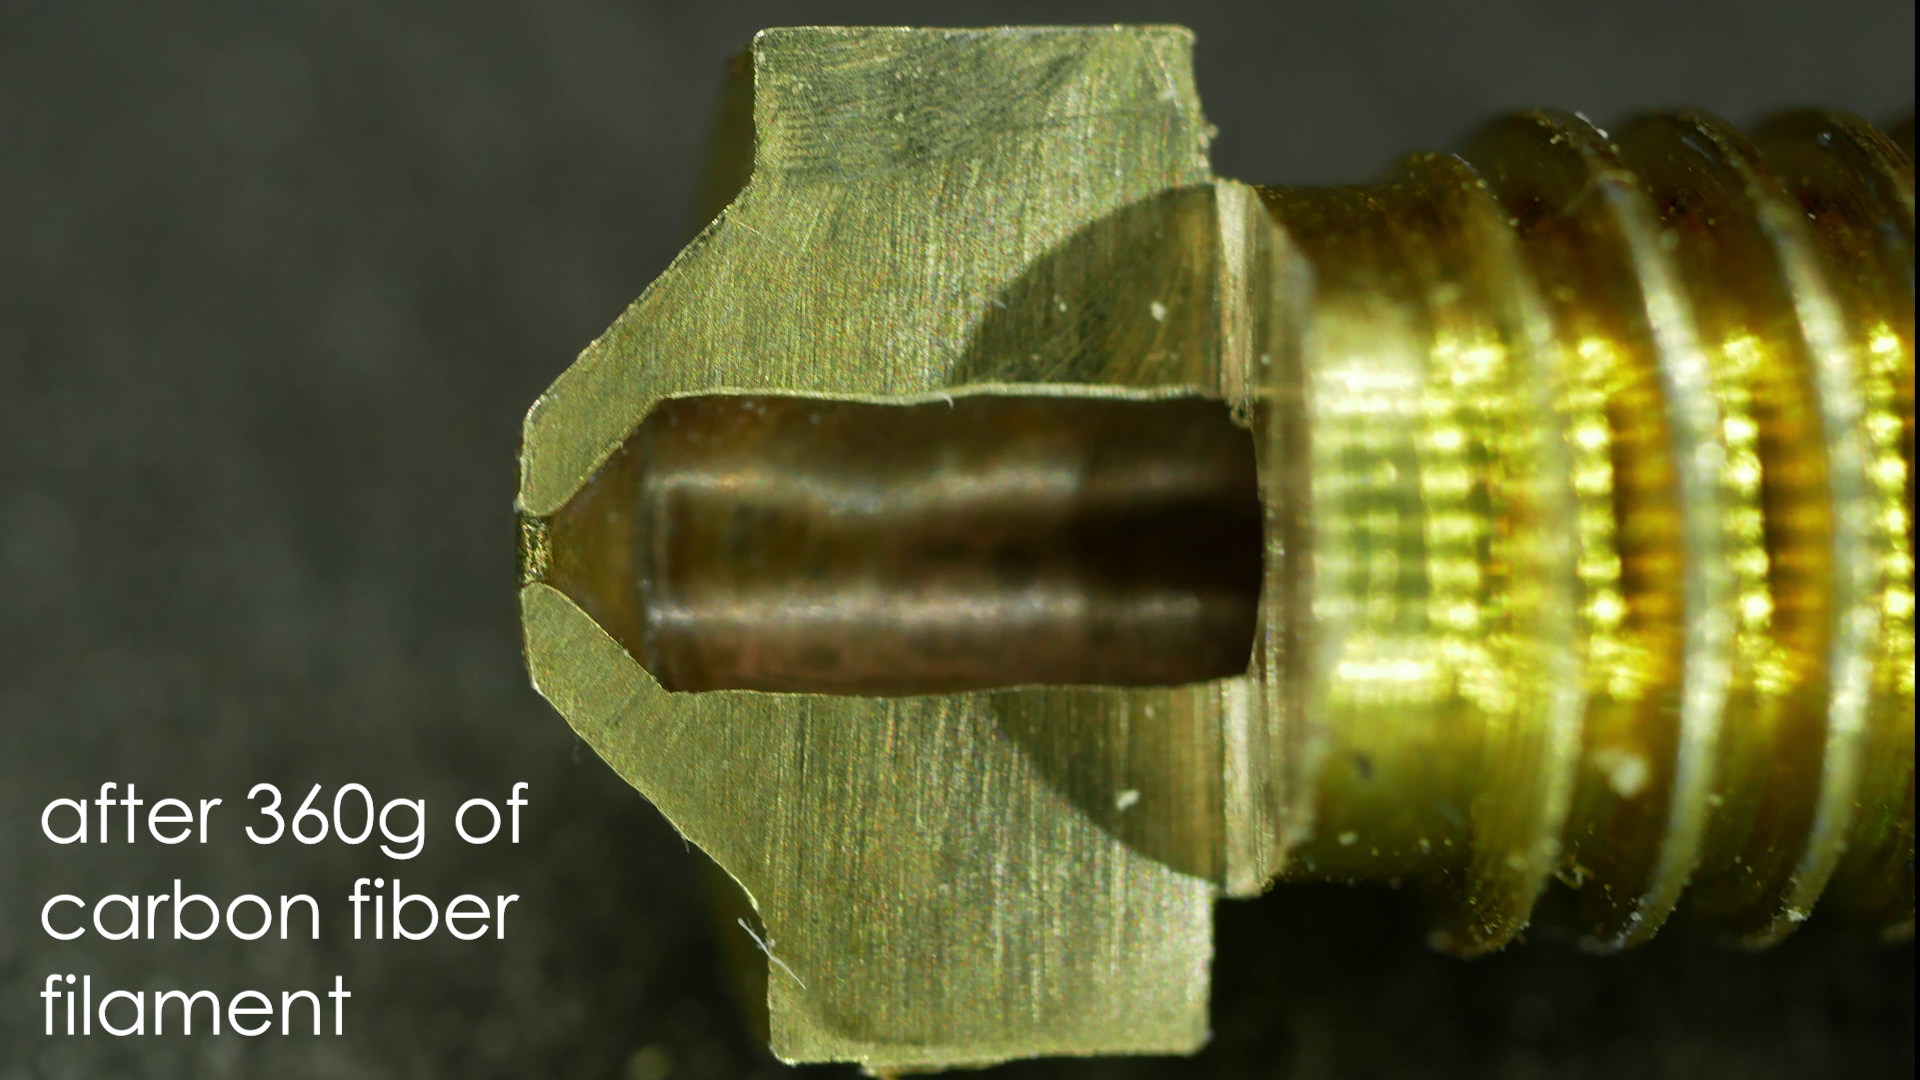
Bij gewoon PLA gaat een messing nozzle lang mee. Bij abrasieve filamenten kan de opening van de nozzle echter al na enkele honderden grammen materiaal groter worden. Het resultaat is meestal onopvallend: onderdelen worden maatonnauwkeurig, de bovenste lagen worden ruwer, de printer voert te veel materiaal aan en een profiel dat vorige week nog werkte, klopt ineens niet meer.
Dit artikel legt uit wanneer messing nog volstaat, wanneer een geharde nozzle beter is, waarom vaak een nozzle van 0,6 mm wordt aanbevolen en hoe je de slicer aanpast om koolstoffilament betrouwbaar te printen.
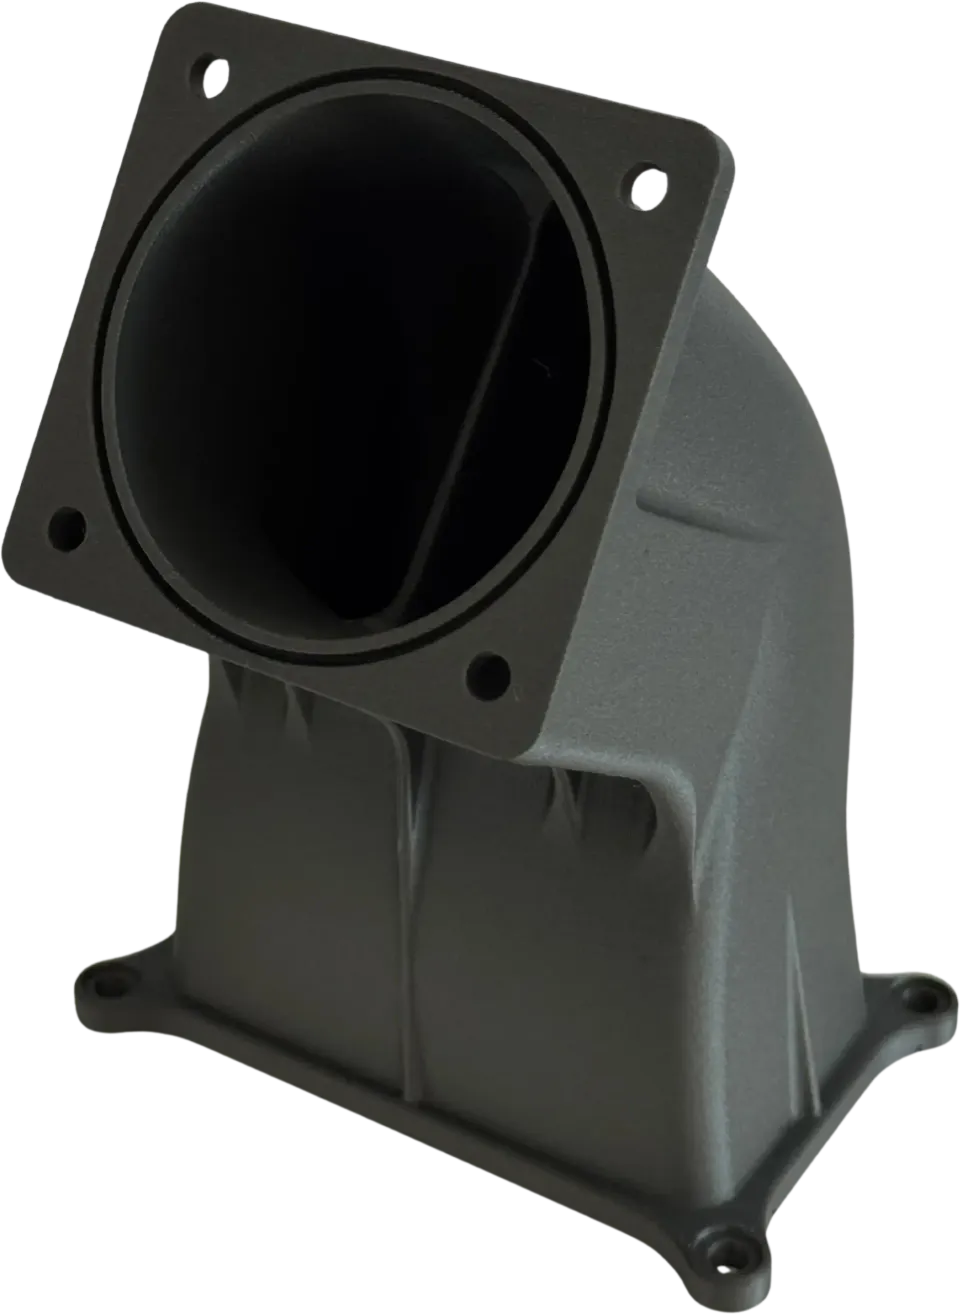
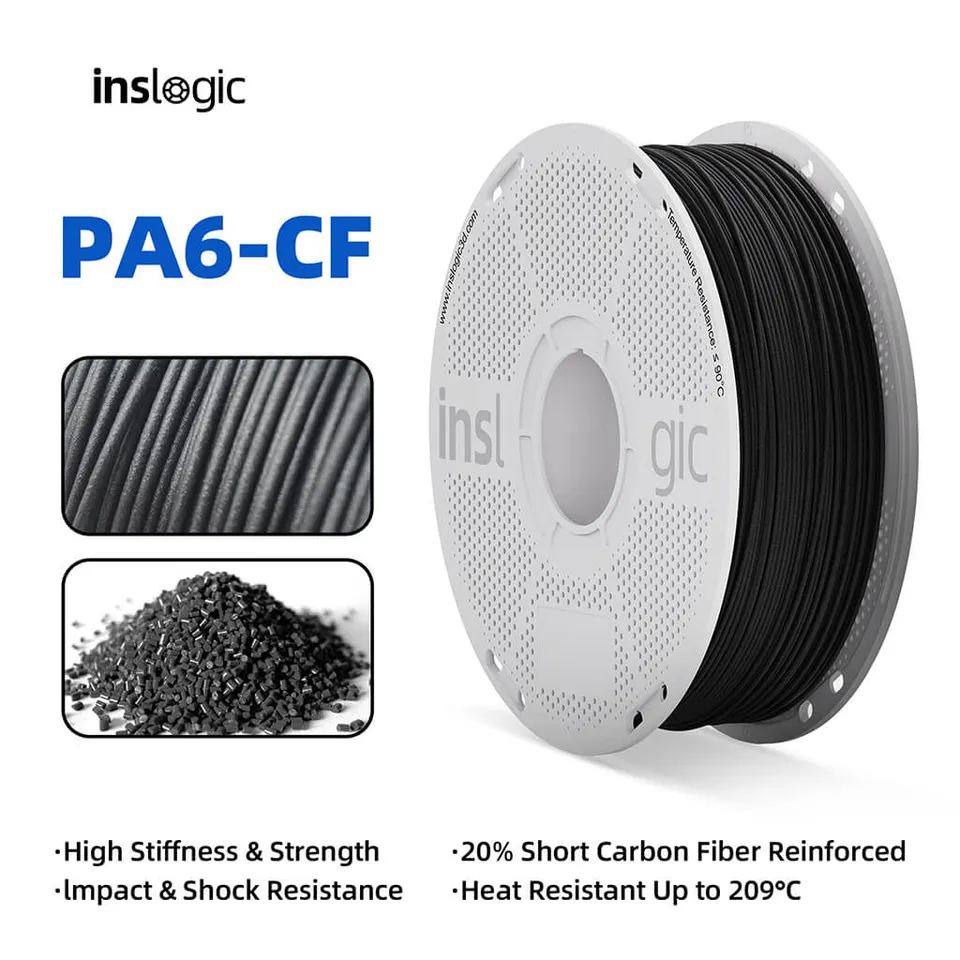
Abrasief filament is materiaal dat een toevoeging bevat die de nozzle of delen van de aanvoer mechanisch kan slijten. Het gaat niet alleen om koolstof.
Typische abrasieve materialen zijn onder andere:
Het basiskunststof blijft belangrijk. PLA-CF print en gedraagt zich anders dan PA-CF. De koolstoftoevoeging verhoogt meestal de stijfheid, verbetert de maatvastheid en creëert een mooi mat oppervlak, maar maakt van PLA geen nylon en van PETG geen industrieel laminaat. Kies het materiaal altijd eerst op basis van het basismopolymeer en daarna pas op basis van de vulstof.
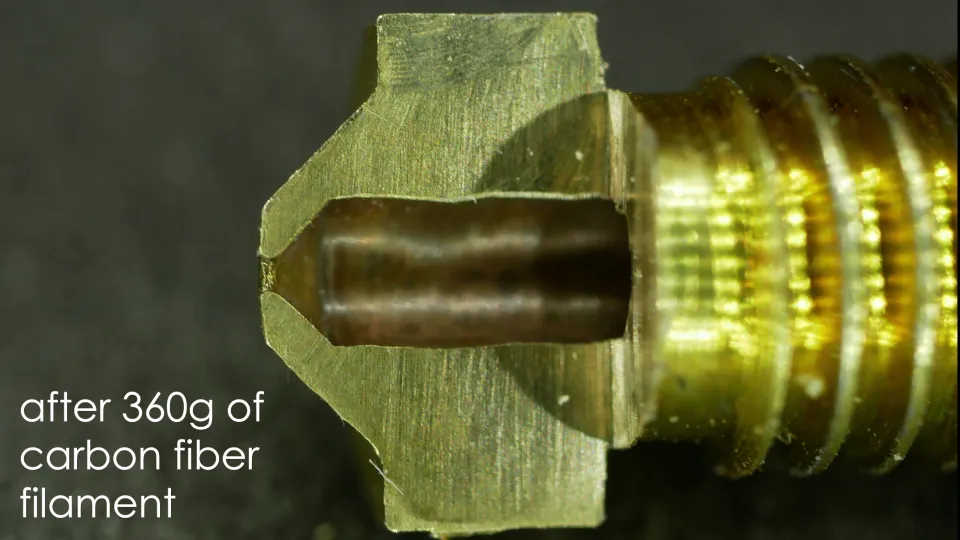
Messing is om een goede reden populair bij FDM-printers. Het geleidt warmte goed, is goedkoop, eenvoudig te produceren en werkt uitstekend voor PLA, PETG, ABS of ASA. Het probleem is de hardheid. Koolstof- en glasvezels en harde pigmenten gedragen zich tijdens het extruderen als zeer fijn schuurmiddel.
Een nozzle slijt niet zo dat hij plotseling stopt met printen. Meestal wordt de opening langzaam groter. Een nozzle van 0,4 mm kan na verloop van tijd 0,45 mm, 0,5 mm of groter worden. De slicer rekent echter nog steeds met de oorspronkelijke diameter. Daardoor voert de printer meer materiaal uit dan het profiel verwacht.
Typische symptomen van een versleten messing nozzle:
Als je één klein onderdeel van PLA-CF met een messing nozzle print, gaat de printer waarschijnlijk niet meteen kapot. Maar als je van plan bent een hele spoel koolstof- of lichtgevend materiaal te printen, is messing een slechte besparing. De prijs van een nieuwe messing nozzle is laag, maar onnauwkeurige onderdelen, verloren tijd en het herhaaldelijk afstellen van het profiel kosten meer.
Gebruik messing voor gewone, ongevulde materialen:
Messing kan ook zinvol zijn wanneer je uitsluitend gedetailleerde modellen van gewoon PLA print en de best mogelijke thermische geleidbaarheid wilt. Bij kleine diameters, zoals 0,25 mm of 0,2 mm, blijft messing voor niet-abrasieve materialen een praktische keuze.
Zodra er echter koolstof, glas, lichtgevend pigment, metaalpoeder, hout of steen aan het filament wordt toegevoegd, moet je messing beschouwen als een tijdelijke noodoplossing. Voor regelmatig printen kun je beter overstappen op een slijtvastere nozzle.
Een geharde nozzle is de meest gebruikelijke upgrade voor abrasieve filamenten. In de praktijk betekent dit vooral een slijtvastere nozzle-opening die door koolstof of glow-pigment minder snel wordt uitgesleten dan messing.
Voordelen van gehard staal:
Nadelen van gehard staal:
Verwacht na het vervangen van een messing nozzle door een geharde nozzle niet dat het oude profiel altijd perfect werkt. Vaak volstaat het om de temperatuur met 5 tot 15 °C te verhogen, het maximale volumetrische debiet te verlagen en de flow opnieuw te kalibreren. Bij snelle printers is de flowlimiet belangrijker dan de snelheid zelf in mm/s.
Een nozzle van 0,4 mm is de universele standaard, maar bij gevulde filamenten niet altijd de beste keuze. Een grotere opening verkleint het risico op verstopping en laat korte vezels of harde deeltjes beter door. Daarom wordt voor koolstof- en glasgevulde filamenten vaak een nozzle van 0,6 mm aanbevolen.
Een nozzle van 0,6 mm is geschikt wanneer je:
Vergeleken met 0,4 mm verlies je een deel van de details, maar bij technische onderdelen is dat vaak geen probleem. Je krijgt daarentegen bredere lijnen, sneller printen van grotere onderdelen en een rustigere materiaaldoorvoer. Voor veel service- en functionele onderdelen is een geharde nozzle van 0,6 mm praktischer dan proberen elk composiet door 0,4 mm te persen.
Een nozzle van 0,8 mm is vooral zinvol voor grote onderdelen, snelle prototypes en grovere mechanische onderdelen. Voor kleine, nauwkeurige onderdelen kan hij onnodig groot zijn.
Gehard staal is een goed begin, maar niet de enige optie. Als je vaak abrasieve materialen print, is het de moeite waard een betere nozzle te overwegen.
Robijnnozzles hebben een zeer slijtvaste punt en kunnen abrasieve materialen goed aan. Ze zijn duurder en je moet voorzichtig zijn bij het hanteren, omdat de punt een nauwkeurig onderdeel is en geen gereedschap om mechanisch mee te wrikken.
Nozzles van wolfraamcarbide of vergelijkbaar slijtvaste materialen combineren een hoge slijtvastheid met een betere thermische geleidbaarheid dan gewoon gehard staal. Ze zijn uitstekend voor veelvuldig printen met koolstof, glas of technische composieten, maar kosten meer.
Bimetalen en gecoate nozzles proberen de voordelen van meerdere materialen te combineren: goede warmteoverdracht, een slijtvaste punt en minder hechting van materiaal. Bij deze nozzles is het verstandig om te kiezen op basis van de specifieke printer en de beschikbare profielen.
Praktische vuistregel:
De nozzle is niet het enige onderdeel dat te lijden heeft. Abrasief filament kan na verloop van tijd ook de aandrijfwieltjes, geleiderails en bij sommige systemen onderdelen van de automatische materiaaltoevoer slijten. Dit geldt vooral voor filamenten met glas, koolstof en harde pigmenten.
Bij printers met optionele geharde aandrijfwieltjes is het verstandig deze te gebruiken wanneer je regelmatig composieten print. Als je via een meerkleurig of automatisch toevoersysteem print, controleer dan of de fabrikant het betreffende filament aanbeveelt. Sommige brosse of abrasieve materialen kunnen in lange geleidingsbanen breken, afbrokkelen of de toevoeronderdelen versneld slijten.
Begin bij de overstap naar koolstof- of ander abrasief filament niet blind met het profiel voor gewoon PLA. Gebruik het profiel voor hetzelfde basispolymeer en pas dit aan volgens de aanbevelingen van de filamentfabrikant.
Koolstof-PLA wordt vaak iets warmer geprint dan gewoon PLA. PETG-CF is gebaseerd op PETG en PA-CF op nylon, waardoor deze materialen heel andere temperaturen, droogomstandigheden en omgevingen nodig hebben. Geharde staal geleidt warmte bovendien slechter dan messing, waardoor het nodig kan zijn enkele graden toe te voegen.
Begin als volgt:
Print altijd een temperatuurstoren of op zijn minst een klein testonderdeel. Zoek naar een combinatie van goede laaghechting, een schoon oppervlak en een stabiele flow.
Composieten kunnen anders vloeien dan zuiver kunststof. Kalibreer de flow na het vervangen van de nozzle of het materiaal opnieuw. Verlaag bij snelle printers het maximale volumetrische debiet totdat onderextrusie in lange rechte stukken verdwijnt.
Als de print er bij langzaam printen goed uitziet, maar bij snelle infill zwak of gatenachtig wordt, ligt het probleem niet noodzakelijk bij de temperatuur. Vaak is juist de flowlimiet de oorzaak.
Probeer tijdens de eerste tests niet meteen de maximale snelheid te halen. Begin bij PLA-CF en PETG-CF gerust langzamer dan bij gewoon materiaal. Bij PA-CF zijn een stabiele temperatuur, droog materiaal en goede laaghechting belangrijker dan een recordtijd.
Een goed uitgangspunt voor functionele onderdelen is een gemiddelde snelheid, meer perimeters en een behoudende acceleratie. Koolstoffilament ziet er vaak ook bij een kleinere laaghoogte goed uit, omdat het matte oppervlak de lagen beter verbergt dan glanzend PLA.
Bij een nozzle van 0,6 mm ligt het praktische bereik meestal ongeveer tussen 0,2 en 0,32 mm. Begin voor sterke en nette onderdelen rond 0,24 mm. Gebruik fijnere lagen voor het uiterlijk, hogere lagen voor snelheid en stevige serviceonderdelen.
Houd je in het algemeen aan ongeveer minder dan 80 % van de nozzlediameter. Bij een nozzle van 0,6 mm heeft het dus weinig zin de laaghoogte te hoog te zetten alleen omdat de slicer dit toestaat.
De koeling wordt vooral bepaald door het basiskunststof. PLA-CF verdraagt meestal meer koeling, PETG-CF minder en PA-CF vereist vaak een voorzichtiger aanpak. De koolstoftoevoeging betekent op zichzelf niet dat je de regels voor nylon, PETG of PLA kunt negeren.
Koolstofnylon is hygroscopisch en neemt dus vocht op. Nat PA-CF knettert, zorgt voor een ruw oppervlak, vermindert de laagsterkte en kan de nozzle verstoppen. Ook PETG-CF profiteert van droging. PLA-CF is meestal toleranter, maar ook daarbij kan vocht het oppervlak verslechteren.
Als het onderdeel functioneel moet zijn, droog het filament dan volgens de aanbevelingen van de fabrikant en bewaar de spoel in een afsluitbare box met silicagel. Bij PA-CF is het ideaal om rechtstreeks vanuit de droogbox te printen.
Voor de meeste gebruikers is de volgende set zinvol:
Als je af en toe decoratief glow PLA print, begin dan met een geharde nozzle. Als je houders, hulpmiddelen of onderdelen van PA-CF wilt maken, reken dan op een grotere investering: een slijtvaste nozzle, droogmogelijkheden, een gesloten printer en een zorgvuldig afgesteld profiel.
PLA-CF is een goed eerste koolstoffilament. Het heeft een mooi mat oppervlak, print gemakkelijk en is geschikt voor behuizingen, hulpmiddelen, technische prototypes en onderdelen die stijf moeten zijn. Gebruik een geharde nozzle, idealiter 0,6 mm voor betrouwbaarheid.
PETG-CF is praktischer voor onderdelen die iets hogere temperaturen en een zwaarder gebruik moeten verdragen dan PLA-CF. Reken op een geharde nozzle, droging en zorgvuldige afstelling van stringing.
PA-CF is een technisch materiaal voor functionele onderdelen, maar vereist de meeste discipline. Het heeft droging, een geschikte printer, het juiste printoppervlak en stabiele temperaturen nodig. Een geharde of premium slijtvaste nozzle is verplicht.
Glow-filament ziet er niet uit als een technisch composiet, maar het lichtgevende pigment kan een messing nozzle verrassend snel slijten. Gebruik voor een grotere print of een hele spoel een geharde nozzle.
Woodfill en metalfill moet je op dezelfde manier behandelen als andere gevulde materialen. Vaak helpen een grotere nozzlediameter, een lagere snelheid en een profiel dat op het specifieke merk is afgestemd.
Een messing nozzle is uitstekend voor gewone materialen, maar niet geschikt voor het regelmatig printen van koolstof- en andere abrasieve filamenten. Zodra je PLA-CF, PETG-CF, PA-CF, glow, woodfill of glasgevulde materialen print, stap je minimaal over op een geharde nozzle.
Voor de meeste thuis- en werkplaatsprinters is de combinatie van een geharde nozzle van 0,6 mm, een conservatieve snelheid, een correct ingestelde doorstroming en droog filament het meest praktisch. Bij het frequent printen van technische composieten loont een betere nozzle, een robuustere aanvoer en een eigen profiel voor elk materiaal.
Het belangrijkste advies is eenvoudig: kies carbon niet alleen op basis van de naam. Kijk eerst naar de basis kunststof, daarna naar de abrasiviteit, vervolgens naar de nozzle en pas als laatste naar de snelheid. Zo krijg je onderdelen die er niet alleen goed uitzien, maar ook maatvast zijn en reproduceerbaar worden geprint.