Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
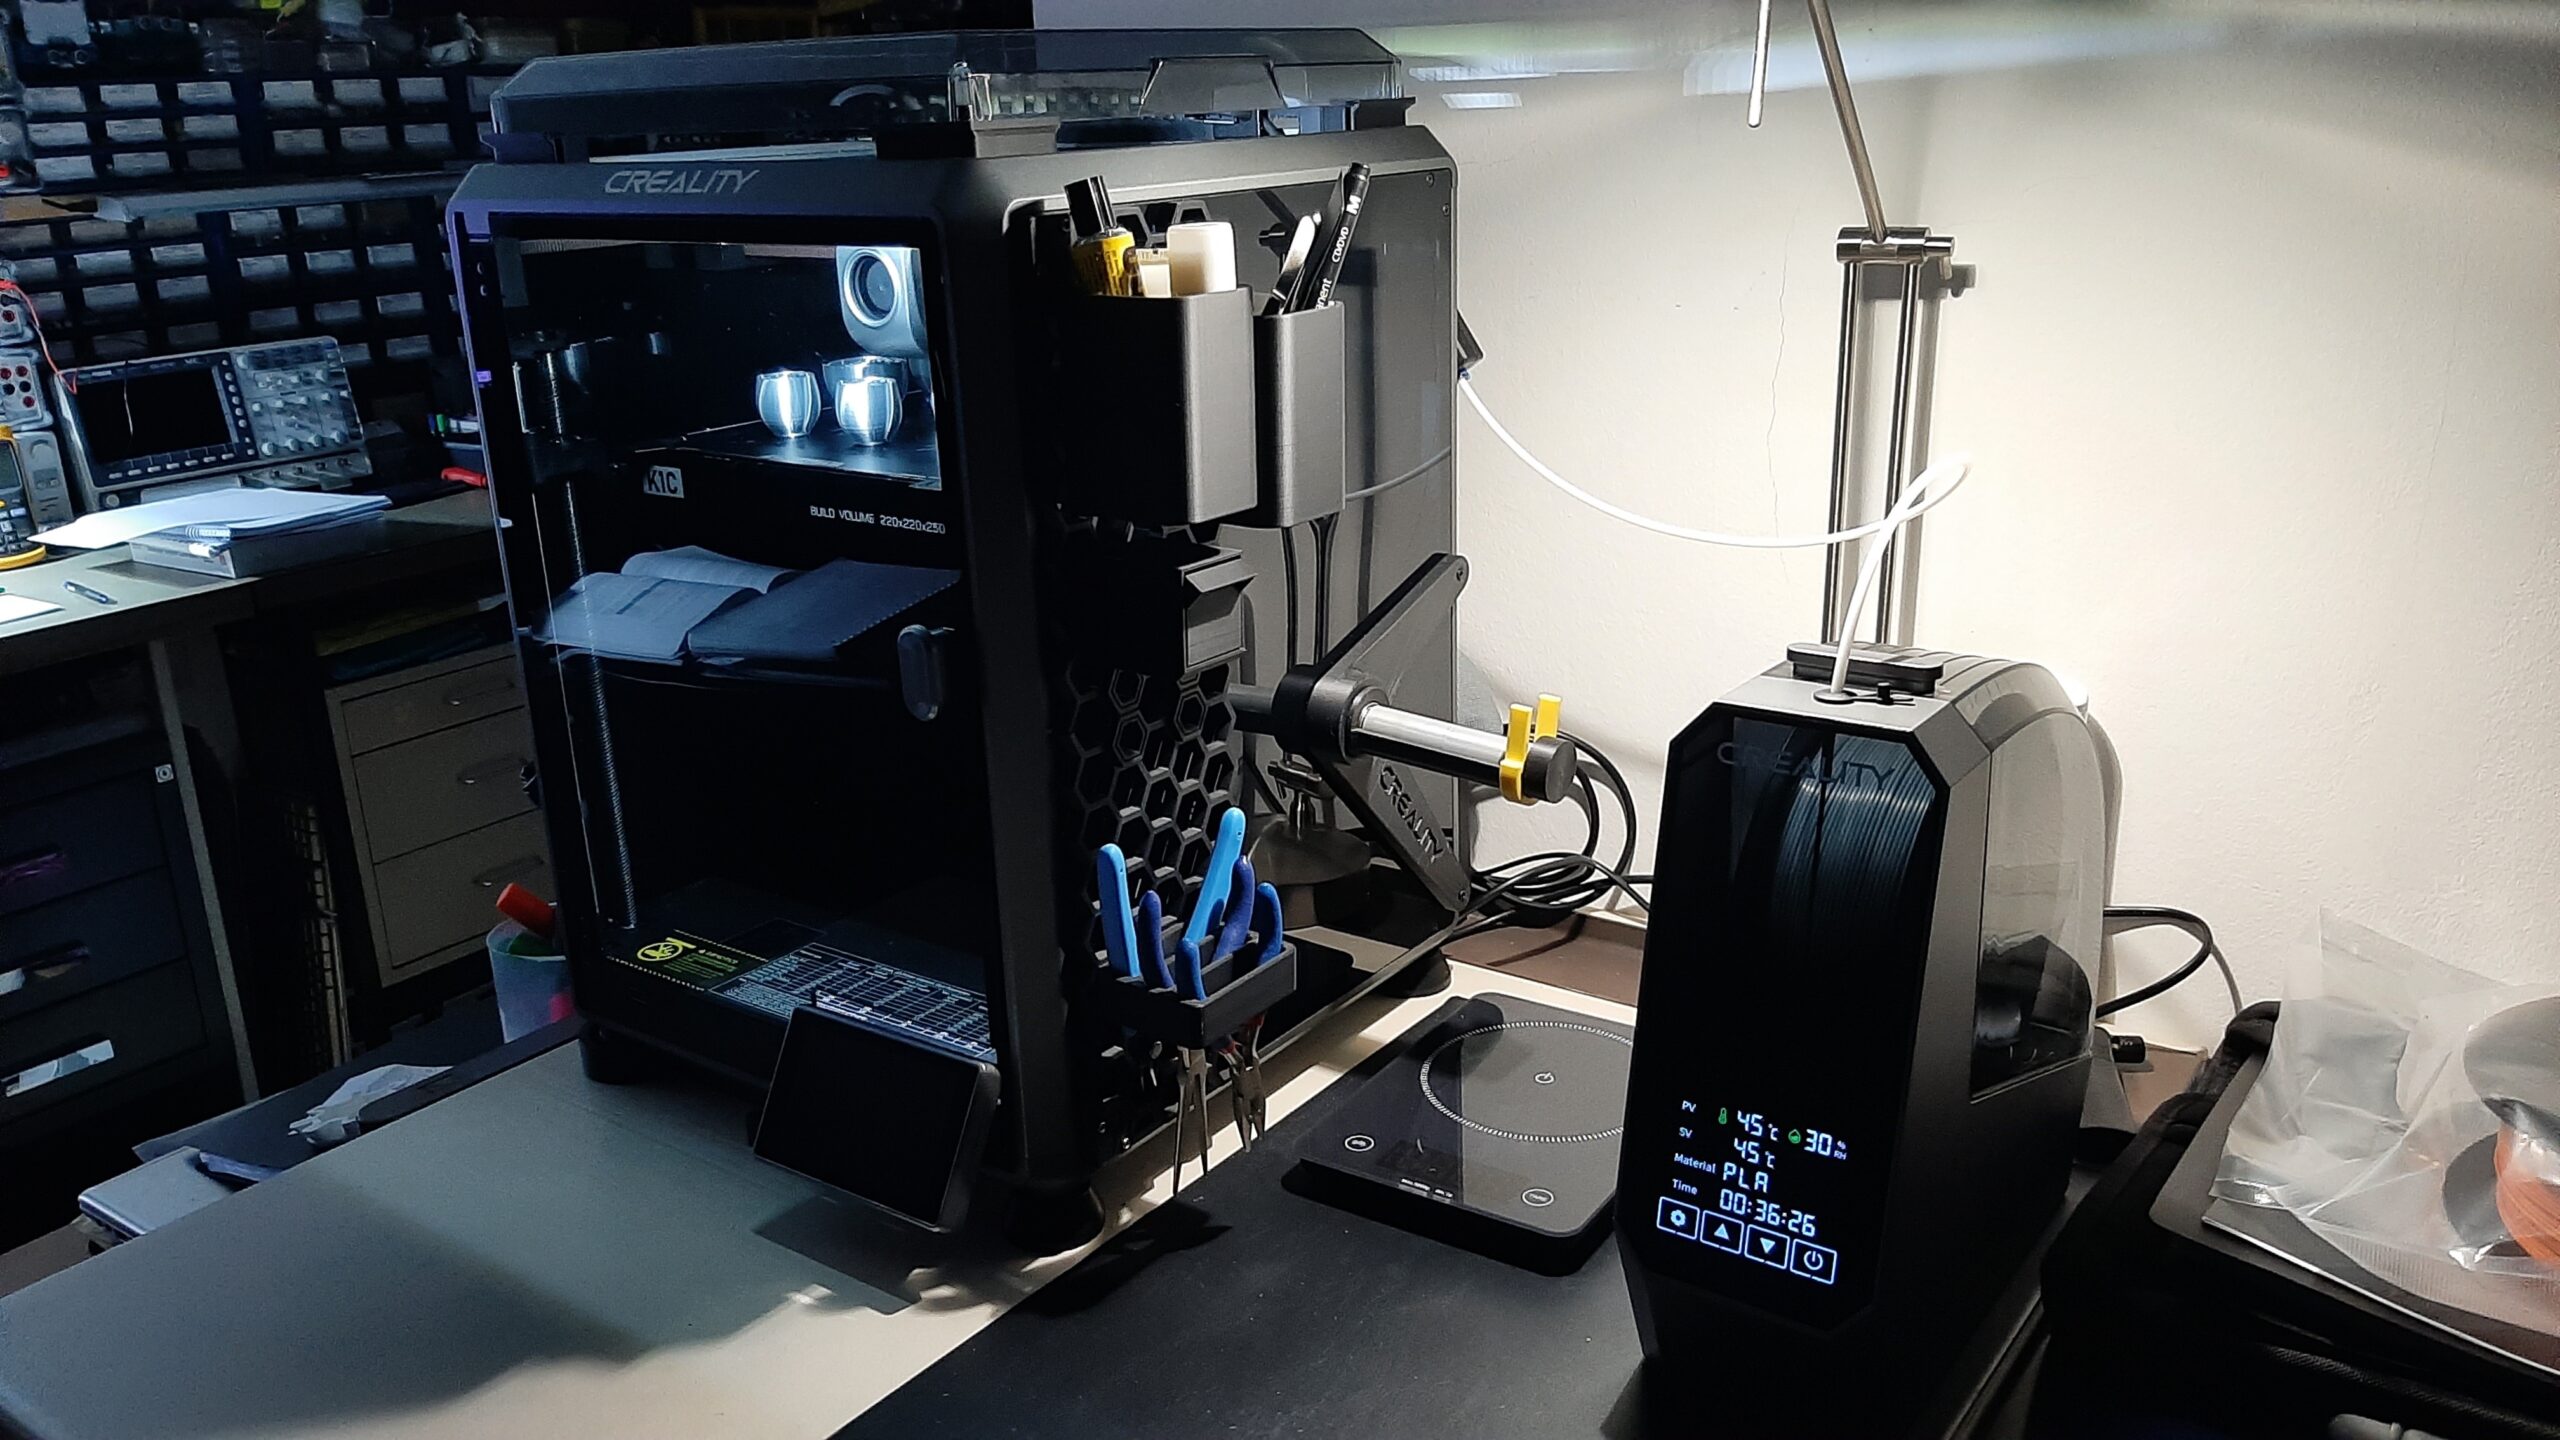
Vochtig filament is niets nieuws. Alleen komt het tegenwoordig sneller en zichtbaarder tot uiting. Printers zijn sneller geworden, standaardprofielen gebruiken hogere doorvoersnelheden en veel hobbywerkplaatsen printen al lang niet meer alleen PLA. PETG, TPU, nylon, supportmaterialen en composieten reageren veel gevoeliger op vocht dan standaard PLA. Een probleem dat vroeger leek op een beetje stringing, betekent tegenwoordig vaak een mislukte meerdelige print die de hele nacht heeft geduurd.
Het goede nieuws is dat de oplossing niet duur hoeft te zijn. Sommige gebruikers hebben alleen een verstandige opslag nodig: afsluitbare boxen, zakjes en regenereerbare silicagel. Een actieve droger is pas zinvol wanneer je hygroscopische materialen print, spoelen langere tijd open laat liggen of een betrouwbaar resultaat voor een opdracht nodig hebt.
De belangrijkste regel is eenvoudig: een drybox is niet hetzelfde als een droger. Een drybox houdt droog filament in goede staat. Een actieve droger kan vocht opnieuw uit reeds vochtig geworden filament verwijderen.
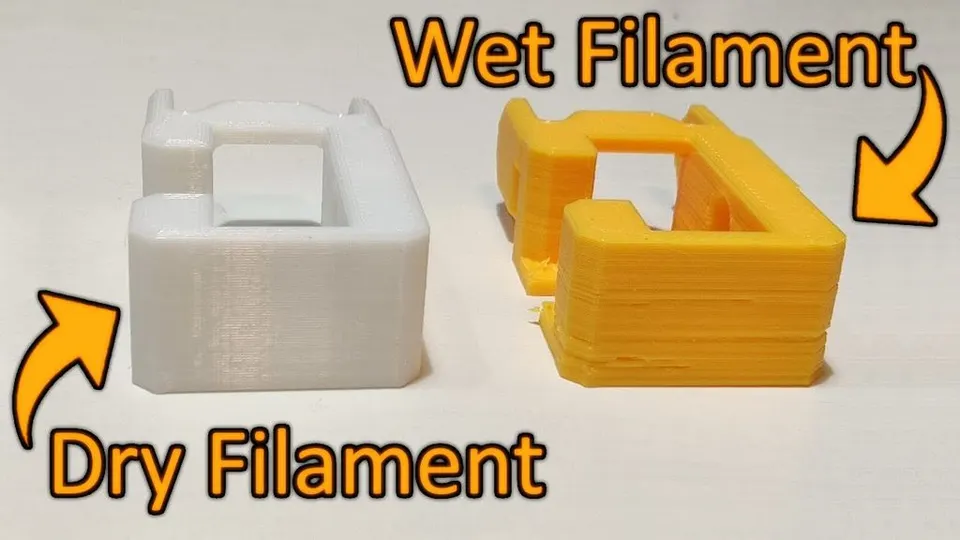
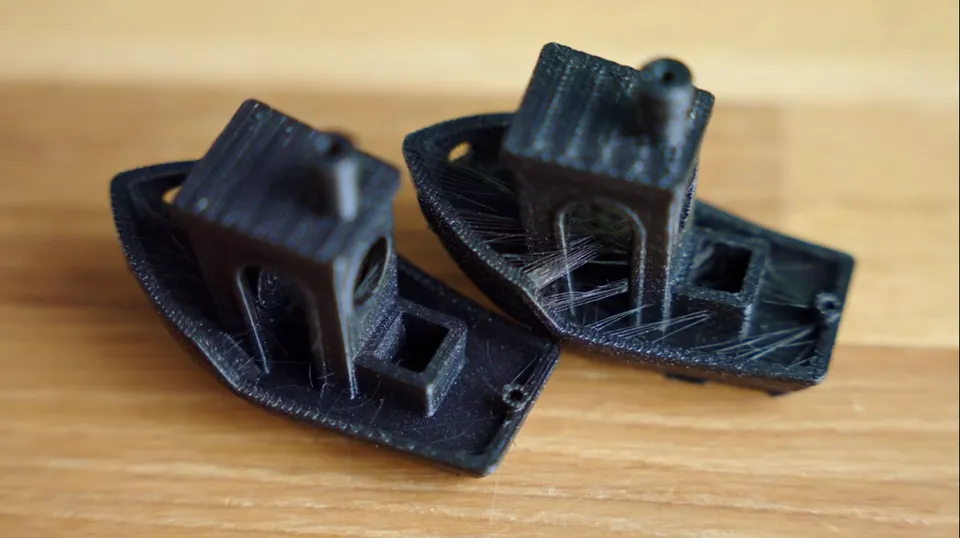
Vocht verandert in de hotend in stoom. Die verstoort de stroom van gesmolten kunststof, veroorzaakt kleine belletjes en zorgt voor schommelingen in de druk in de nozzle. Het resultaat wordt vaak verward met een verkeerd ingestelde retractie, een te hoge temperatuur of onvoldoende koeling.
Typische verschijnselen zijn:
De praktische test is eenvoudig: als dezelfde g-code vorige maand nog netjes printte en vandaag met dezelfde spoel plotseling draden trekt, droog het filament dan eerst. Pas daarna stel je retractie, temperatuur en snelheden af.
PLA neemt langzamer vocht op dan PETG, TPU of nylon. Een pas geopende spoel PLA hoeft doorgaans niet preventief te worden gedroogd als deze in een zak met silicagel is bewaard en je niet in een extreem vochtige ruimte print.
Droog PLA vooral wanneer de spoel wekenlang op een open plank heeft gelegen, in de extruder is gaan kraken of de print plotseling een ruw oppervlak heeft gekregen. Een veilig werkbereik is doorgaans ongeveer 45-50 °C gedurende 4-7 uur. Verhoog bij PLA de temperatuur niet alleen om sneller klaar te zijn. Een te hoge temperatuur kan het filament op de spoel zacht maken, waardoor afzonderlijke windingen aan elkaar kleven en het probleem zich verplaatst van de printkwaliteit naar vastlopende aanvoer.
Voor normaal PLA voor thuisgebruik is het dus vaak voldoende om de spoel na het printen terug in een afsluitbare zak te doen, gedroogde silicagel toe te voegen en deze niet de hele zomer naast een raam, in de garage of in de kelder te laten liggen.
PETG is een materiaal waarbij vocht zich zeer vaak laat merken. Een typisch scenario: je print een houder of doosje, en plotseling zit het model onder de fijne draden; meer retractie helpt niet. Als de PETG-spoel langer dan enkele dagen tot weken geopend is geweest, is drogen een verstandigere eerste stap dan het profiel verder afstellen.
Voor PETG wordt in de praktijk ongeveer 55-65 °C gedurende 6-8 uur gebruikt. Bij kritische prints, transparante onderdelen of een snel profiel loont het om preventief te drogen. Droog PETG heeft een stabielere extrusie, minder belletjes en hecht de lagen beter.
Bewaar PETG in een gesloten box of vacuümzak met silicagel. Als je vaak PETG print, is het handig om één actieve spoel in een drybox met een doorvoer voor een PTFE-slang te hebben en de overige spoelen apart op te slaan.
TPU en andere ibele materialen zijn gevoelig voor zowel vocht als het mechanisme van de filamentaanvoer. Wanneer TPU vochtig is, veroorzaakt het niet alleen stringing. Het gaat vaak schuimen, verliest zijn mooie oppervlak, de laagverbinding verslechtert en bij zachte materialen kan de print in het algemeen instabiel worden.
Houd bij TPU rekening met vaker drogen dan bij PLA. Het gebruikelijke bereik is ongeveer 50-60 °C gedurende 6-8 uur, afhankelijk van de specifieke hardheid en de aanbevelingen van de fabrikant. Haast je bij zachte TPU niet met een hogere temperatuur, omdat zowel het filament als de spoel kunnen vervormen.
Voor lange ibele onderdelen is het ideaal om rechtstreeks vanuit een drybox of een droger met een filamentuitgang te printen. Zo beperk je de situatie waarin het eerste uur er goed uitziet, maar het einde van de print al vocht uit de ruimte opneemt.
Nylon is een andere klasse. Het neemt snel vocht op en kan in de praktijk al binnen één dag in een open ruimte printkwaliteit verliezen. Voor functionele onderdelen, tandwielen, houders, hulpmiddelen of technische prototypes is het drogen van nylon praktisch verplicht.
Gangbare waarden liggen rond 70-90 °C gedurende 8-16 uur, bij sommige nylons zelfs hoger volgens het materiaalgegevensblad. Een gewone kunststof box met silicagel is hier niet meer voldoende. Je hebt een actieve droger nodig die de gewenste temperatuur daadwerkelijk handhaaft, luchtcirculatie heeft en langdurig veilig kan werken.
Print nylon na het drogen niet vanaf een open spoel. Idealiter print je rechtstreeks vanuit de droger of een gesloten drybox. Als je de spoel na het drogen alleen op een houder naast de printer legt, verlies je een deel van het werk al voordat een langere print klaar is.
Een drybox is een gesloten bak met afdichting, silicagel en idealiter een hygrometer. Hij is uitstekend geschikt voor opslag en voor printen met een al droge spoel. Hij is geschikt voor PLA, PETG en TPU, zolang het filament vooraf niet aanzienlijk vochtig is geworden. Een goedkope oplossing kan bestaan uit een stevige kunststof box met afdichting, spoelhouder, PTFE-doorvoer en een zakje geregenereerde silicagel.
Een actieve droger voegt gecontroleerde verwarming en luchtcirculatie toe. Dat is het verschil dat bepalend is bij PETG, TPU, nylon en supportmaterialen. Een goede droger heeft een instelbare temperatuur, timer, ruimte voor normale spoelen van 1 kg en de mogelijkheid om er rechtstreeks vanuit te printen. Let bij technische materialen vooral op de maximale temperatuur. Een droger die stopt bij 55 of 60 °C kan voldoende zijn voor PLA en een deel van het PETG, maar is niet ideaal voor nylon.
AMS met actief drogen combineert automatische aanvoer van meerdere materialen, gesloten opslag en gecontroleerd drogen. Bij moderne systemen zoals AMS 2 Pro is een praktische grens belangrijk: een maximale droogtemperatuur van ongeveer 65 °C is zeer nuttig voor PLA, PETG en sommige gangbare materialen, maar niet voldoende om alle technische filamenten volledig te drogen. Voor nylon, sommige PA-CF, PC of veeleisende supportmaterialen kan een krachtigere drogeenheid nodig zijn.
Controleer vóór aankoop ook of je specifieke printer, firmware en voeding het scenario ondersteunen dat je wilt gebruiken. Bij sommige combinaties is het mogelijk niet toegestaan om dezelfde eenheid actief te drogen waaruit je op dat moment print. Dat betekent niet dat het systeem nutteloos is, maar je moet wel plannen: één spoel kan worden gedroogd terwijl je print vanuit een andere eenheid of een externe houder.
Een drybox is voldoende als je voornamelijk PLA print, spoelen snel verbruikt en ze na het printen terug in een gesloten zak of box doet. Een drybox is ook een goede eerste stap voor PETG als je geen opdrachten print en de spoel vóór een kritische print eventueel elders kunt nadrogen.
Overweeg een actieve droger als je:
Voor een kleinere werkplaats is een combinatie zinvol: één of twee actieve drogers voor de voorbereiding van materiaal en meerdere passieve dryboxen voor het opslaan van deels gebruikte spoelen. Dat is goedkoper en praktischer dan voor elke spoel actieve droging aan te schaffen.
In de winter is de lucht binnenshuis vaak droger, maar let op kelders, garages en onverwarmde opslagruimtes. In de zomer en bij regenachtig weer komen problemen met PETG, TPU en nylon vaker voor. Daarom loont het om een eenvoudige routine in te voeren.
Controleer bij PLA vooral de brosheid en het oppervlak. Als een spoel langer dan een maand open heeft gelegen, geef hem dan vóór een belangrijke print een korte droogbeurt. Droog PETG vóór een langere of zichtbare print als de spoel langer dan een week open is geweest. Droog TPU vóór elke belangrijkere printsessie. Droog nylon altijd en print rechtstreeks vanuit een gesloten omgeving.
Regeneer silicagel regelmatig. Indicator-silicagel is praktisch, omdat je kunt zien wanneer deze verzadigd is. Beschouw de hygrometer in de box als een indicatie en niet als laboratoriuminstrument. Als de box langdurig een hoge luchtvochtigheid aangeeft, vervang dan de afdichting, voeg verse silicagel toe of verklein het volume van de box.
| Materiaal | Wanneer drogen | Richtlijn voor het drogen | Aanbevolen opslag |
|---|---|---|---|
| PLA | Bij kraken, brosheid of een slechter oppervlak | 45-50 °C, 4-7 uur | Zak of box met silicagel |
| PETG | Bij stringing, na langere blootstelling, vóór een kritische print | 55-65 °C, 6-8 uur | Drybox of vacuümzak |
| TPU | Vóór een langere print, bij schuimen en draadvorming | 50-60 °C, 6-8 uur | Drybox met printen via een PTFE-doorvoer |
| Nylon | Praktisch altijd vóór het printen | 70-90 °C, 8-16 uur | Rechtstreeks printen vanuit de droger of gesloten box |
Als je deze waarden als uitgangspunt en niet als absolute regel beschouwt, vermijd je de meeste problemen. Specifiek filament kan andere limieten hebben afhankelijk van de samenstelling, kleur, toevoegingen en het type spoel. Volg bij duurdere technische materialen altijd de aanbevelingen van de fabrikant.
De eerste fout is te heet drogen. Een hogere temperatuur betekent niet automatisch een beter resultaat. Bij PLA kan dit de hele spoel ruïneren, bij TPU vervorming veroorzaken en bij kunststof spoelen eerder problemen geven dan bij het materiaal zelf.
De tweede fout is geloven dat silicagel nat filament droogt. Silicagel verlaagt de luchtvochtigheid in de box, maar verwijdert zonder warmte en tijd niet betrouwbaar het vocht dat in het materiaal opgesloten zit.
De derde fout is de slicer afstellen voordat je hebt gedroogd. Als het filament vochtig is, maskeert meer retractie alleen de oorzaak. Bij PETG eindig je zo gemakkelijk met een profiel dat slechts toevallig werkt en de volgende keer weer verkeerd zal zijn.
De vierde fout is het open opslaan na het drogen. Als je een spoel droogt en hem een week op de houder laat liggen, begin je opnieuw. Drogen en opslag moeten als één proces werken.
Als je voornamelijk PLA en af en toe PETG print, koop dan eerst goede afsluitbare boxen, silicagel en een hygrometer. Als je vaak PETG print, voeg dan een actieve droger toe waarmee je vanuit de box kunt printen. Als je TPU of nylon gebruikt, is een actieve droger geen comfort meer, maar onderdeel van de materiaalvoorbereiding.
AMS met actief drogen is vooral zinvol voor gebruikers die meerdere kleuren of materialen willen combineren en de spoelen tegelijkertijd in een beter gecontroleerde omgeving willen bewaren. Beschouw het echter niet als een universele vervanging voor een krachtige droger voor alle technische materialen. Het is een zeer praktisch systeem voor dagelijks printen, terwijl nylon en veeleisende composieten nog steeds afzonderlijke aandacht verdienen.


