Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
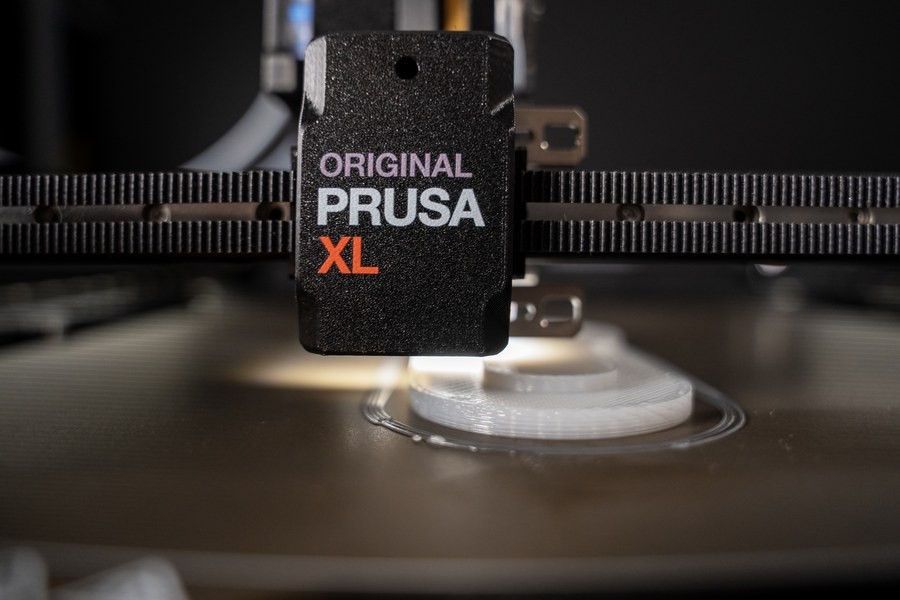
De Original Prusa XL profileerde zich lange tijd als een grootformaat, modulaire FDM-printer met verwisselbare toolheads. In 2026 kreeg hij echter een upgrade die hem van klassiek kunststofprinten naar de wereld van echte industriële materialen brengt: de nieuwe Silicone Printing Toolhead, ontwikkeld door startup Filament2 exclusief voor de Prusa XL.
Deze plug-and-play-toolhead maakt het printen van tweecomponenten, temperatuurbestendige siliconen en andere vloeibare materialen van vergelijkbaar type mogelijk. Wat betekent dit in de praktijk voor Prusa XL-gebruikers, hoe werkt siliconenprinten en voor welke toepassingen is het zinvol? Laten we dit in detail bekijken.
Tot nu toe werden de meeste „ibele“ onderdelen op desktopprinters geprint uit TPU / TPE-filamenten. Die zijn weliswaar ibel, maar:
Daarentegen kunnen siliconenelastomeren (vooral tweecomponenten-RTV- / LSR-systemen):
De mogelijkheid om echte siliconen te 3D-printen opent daarom de deur naar de productie van onderdelen die voorheen praktisch onbereikbaar waren binnen desktop 3D-printing – u moest overstappen op zeer dure industriële LAM-systemen of indirecte methoden gebruiken (een mal printen en siliconen gieten).(innovatiq.com)
Prusa Research presenteerde officieel de Silicone Printing Toolhead voor de Original Prusa XL als een van de belangrijkste onderdelen van de uitbreiding van het XL-toolhead-ecosysteem.(blog.prusa3d.com)
Belangrijkste eigenschappen vanuit het oogpunt van de gebruiker:
In tegenstelling tot een klassieke FDM-extruder print u hier geen filament, maar extrudeert u gecontroleerd twee componenten van vloeibaar materiaal naar de tuit, waar het mengen plaatsvindt en vervolgens laag voor laag wordt afgezet.
Standaard RTV2 / LSR-siliconen zijn tweecomponentensystemen die na het mengen chemisch uitharden. Om stabiel en reproduceerbaar te kunnen printen, moet u:
Daarvoor dient de mengtuit: de twee componenten worden afzonderlijk geëxtrudeerd en komen pas samen in de statische mixer in de tuit, waar een homogeen mengsel ontstaat.(lynxter.fr)
De geëxtrudeerde siliconen zijn relatief viskeus – ze behouden hun vorm en maken het mogelijk om in de hoogte lagen op te bouwen. Afhankelijk van het gebruikte mengsel kan er sprake zijn van:
Hiermee kunnen de volgende zaken worden geprint:
Een van de meest voor de hand liggende toepassingen is de productie van afdichtingen en ibele verbindingen:
3D-printen bespaart hier tijd en kosten, omdat u geen mal hoeft te maken of gereedschappen voor spuitgieten hoeft te bestellen.(stratasys.com)
Een andere veelvoorkomende toepassing is het maken van siliconenmallen voor het gieten van harsen of laagsmeltende metalen. Naast traditioneel gieten in met de hand gemaakte mallen wint ook een aanpak terrein waarbij u:
Deze methode wordt vandaag al gebruikt voor de efficiënte productie van siliconenonderdelen uit 3D-geprinte mallen en vormt een goede aanvulling op direct siliconenprinten.(cn.3dsystems.com)
Dankzij de biocompatibiliteit van bepaalde siliconensystemen kan men denken aan:
In de praktijk moeten uiteraard de regelgevende en materiaalkundige certificeringen worden gecontroleerd, maar vanuit ontwerp- en prototypingperspectief is dit een zeer aantrekkelijk gebied.(stratasys.com)
Siliconenprinten is ideaal voor pneumatische actuatoren, zachte gewrichten, membranen en ibele scharnieren. In combinatie met harde kunststoffen (geprint met een andere XL-tool) kunnen hybride assemblages worden gemaakt:
Een trend in onderzoek en industrie is juist de combinatie van meerdere materialen in één proces – en het modulaire XL-ecosysteem met verschillende toolheads sluit goed bij deze visie aan.(sciencedirect.com)
Niet elke tweecomponentensiliconen is geschikt voor 3D-printen. Zoek systemen die door de fabrikant worden aangeduid als:
Bij materialen met een zeer korte verwerkingstijd bestaat het risico op aankoeken en verstopping van de mengtuit, terwijl bij te dunne mengsels het behouden van de vorm een probleem kan zijn.
Hoewel de siliconentoolhead plug-and-play is, is het goed om rekening te houden met enkele punten:
Statische mengtuiten zijn bij tweecomponentensystemen verbruiksmateriaal – na verloop van tijd hardt het materiaal erin uit. De algemene procedure:
Siliconen gedragen zich anders dan harde kunststoffen. Houd bij het ontwerp rekening met het volgende:
In veel gevallen is het voordelig om siliconen met een ander materiaal te combineren in de assemblage – bijvoorbeeld door een groef of zitting in een kunststof onderdeel te ontwerpen en daarin siliconen te printen of te plaatsen.
De Original Prusa XL is ontworpen als een platform met meerdere toolheads – van standaardextruders en hotends voor hoge temperaturen tot gespecialiseerde modules. De toevoeging van de Filament2-siliconentoolhead past in de algemene trend van 3D-printen:
Industriële siliconenprinters met LAM-technologie of gespecialiseerde IDEX-machines kosten nog steeds aanzienlijk meer en zijn gericht op grote bedrijven.(innovatiq.com) De siliconentoolhead voor de XL biedt een toegankelijkere instap in de wereld van echt siliconenprinten voor ontwikkelingsafdelingen, kleinere fabrikanten, ontwerpers of universitaire laboratoria.
De nieuwe siliconentoolhead van Filament2 voor de Original Prusa XL betekent een aanzienlijke uitbreiding van de mogelijkheden van desktop 3D-printing:
Als u de Prusa XL al gebruikt voor prototyping, de productie van hulpmiddelen of kleinschalige productie van kunststofonderdelen, kan de siliconentoolhead precies de stap zijn die uw printer verandert in een multimateriaal-productiewerkplek – zonder dat u een extra gespecialiseerde machine hoeft aan te schaffen.
Voor een beter inzicht in het onderwerp is het de moeite waard om algemene trends in het 3D-printen van vloeibare en pastavormige materialen te volgen en projecten niet te benaderen vanuit de vraag „wat kan FDM-kunststof?“, maar vanuit de vraag welk functioneel onderdeel u nodig hebt – en welk materiaal (kunststof, siliconen, combinatie) daar werkelijk ideaal voor is.


