Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
De keuze van filament gaat niet alleen over kleur en prijs. Hetzelfde model kan zich uit PLA, PETG en ASA totaal anders gedragen: het ene wordt prachtig scherp, het tweede overleeft een val van tafel en het derde doorstaat de zomer op het balkon. De snelste regel luidt: kies PLA voor eenvoudig en mooi printen, PETG voor gewone functionele onderdelen en ASA voor onderdelen voor buiten of onderdelen die aan warmte worden blootgesteld.
Hieronder vindt u een praktische vergelijking zonder overbodige theorie. Beschouw de waarden als richtlijnen, want het specifieke merk, de additieven, de kleur van het filament en de instellingen van de printer kunnen het resultaat beïnvloeden. Toch helpen ze u om een materiaal te kiezen voordat u meerdere uren verliest aan het printen van het verkeerde onderdeel.
| Behoefte | Beste keuze | Waarom |
|---|---|---|
| Eerste prints, decoraties, figuren, prototypes | PLA | Het print het gemakkelijkst, behoudt zijn vorm en vervormt minimaal. |
| Houders, behuizingen, werkplaatsonderdelen, onderdelen die aan stoten worden blootgesteld | PETG | Het is taaier dan PLA, hecht beter tussen de lagen en verdraagt hogere temperaturen. |
| Houders voor buiten, auto-onderdelen buiten extreme temperaturen, behuizingen voor in de zon | ASA | Het is zeer goed bestand tegen UV-straling, weersinvloeden en warmte. |
| Fijne details en scherpe randen | PLA | Het vloeit doorgaans minder en stringt minder dan PETG. |
| Groot technisch onderdeel zonder gesloten printer | PETG | ASA trekt bij grotere onderdelen zonder behuizing gemakkelijk krom. |
| Onderdeel voor direct zomerzonlicht | ASA | PLA wordt te snel zacht, PETG is beter, maar ASA is de veiligste keuze. |
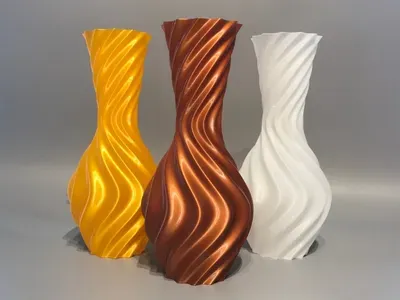
PLA is het materiaal dat ik elke beginner als eerste spoel zou aanraden. Het wordt bij lagere temperaturen geprint, krimpt weinig en hecht meestal zonder problemen op een goed voorbereid printbed. Daardoor is het geschikt voor decoraties, figuren, vazen, sjablonen, prototypes, opbergdozen, tafelhouders of onderdelen waarbij het uiterlijk belangrijker is dan langdurige mechanische sterkte.
Typische instellingen zijn ongeveer 190-230 °C voor de nozzle en 50-60 °C voor het printbed. Bij moderne printers is een profiel in de slicer en een basiscontrole van de eerste laag vaak voldoende. PLA is ook geschikt om snel de afmetingen te controleren: u print een prototype, probeert de montage, past het model aan en print pas het definitieve exemplaar uit een duurzamer materiaal.
De zwakke punten van PLA zijn warmte en brosheid. In een auto, achter een raam of op een zwart oppervlak in de zon kan een onderdeel al vervormen bij temperaturen die voor mensen helemaal niet extreem zijn. PLA breekt ook vaak eerder netjes dan dat het buigt. Dat is geen probleem bij een decoratie, maar wel bij een kliksluiting, scharnier of houder die schokken te verduren krijgt.
Praktisch voorbeeld: een kapje voor elektronica binnenshuis, een kabelhouder bij de computer of een designstandaard voor een figuur zijn uitstekende PLA-projecten. Een camerhouder voor de fiets, een clip voor in de auto of een console voor buiten zijn niet geschikt.
PETG is een goed compromis tussen eenvoudig printen en duurzaamheid. Vergeleken met PLA is het doorgaans taaier, minder bros en beter bestand tegen schokken. Het is ook beter bestand tegen vocht en chemicaliën in een normale omgeving. Daarom is het populair voor houders, behuizingen, doosjes, werkplaatshulpmiddelen, afstandhouders, sensorhouders, montagehulpmiddelen of vervangende kunststofonderdelen in huis.
Typische instellingen liggen vaak rond 220-250 °C voor de nozzle en 70-90 °C voor het printbed. Sommige merken en snelle profielen kunnen een hogere temperatuur vereisen. PETG houdt van een schoon en correct gekozen printoppervlak. Op glad PEI kan het zich te sterk hechten, daarom wordt vaak een scheidingslaag gebruikt volgens de aanbevelingen van de fabrikant van het printbed. Met gestructureerde platen werkt het doorgaans prettiger, maar de eerste laag blijft bepalend.
PETG kan stringen. Als er fijne haartjes tussen delen van het model zitten, controleer dan vooral of het filament droog is, evenals de nozzletemperatuur, retractie en verplaatsingssnelheid. Nat PETG herkent u aan knetteren tijdens het printen, een slechter oppervlak, belletjes en meer draadjes. Het loont om de spoel in een zak of doos met silicagel te bewaren en deze vóór het printen te drogen bij veeleisende onderdelen.
In tegenstelling tot PLA is PETG geschikter voor onderdelen die een beetje meegeven. Juist die lichte ibiliteit is een voordeel bij klikbehuizingen en houders. Het is echter niet ideaal voor zeer fijne, scherpe details, omdat het oppervlak glanzender kan zijn en de randen minder scherp kunnen uitkomen dan bij PLA.
Praktisch voorbeeld: een gereedschapshouder in de werkplaats, een sensorbehuizing bij een aquarium, een afstandsbus, een elektronicabehuizing of een stevigere montagesjabloon zijn typische PETG-projecten. Als het onderdeel maandenlang buiten in de zon moet blijven, kunt u beter ASA overwegen.
ASA is een technisch materiaal dat vergelijkbaar is met ABS, maar beter bestand is tegen UV-straling. Het is zinvol op plaatsen waar PLA zacht zou worden en PETG na verloop van tijd onder zonlicht zou lijden. Het is geschikt voor houders voor buiten, behuizingen, tuinonderdelen, onderdelen voor fotovoltaïsche systemen, dakafdekkingen, onderdelen voor modellen die buiten worden gebruikt of technische onderdelen die beter bestand moeten zijn tegen warmte.
Typische instellingen zijn ongeveer 250-270 °C voor de nozzle en 90-110 °C voor het printbed. Bij ASA is een stabiele, warme omgeving essentieel. Kleine onderdelen lukken soms ook op een open printer, maar grotere stukken barsten zonder behuizing vaak, laten aan de hoeken los of trekken krom. Een gesloten printer, brim, een geschikt printoppervlak en langzamere koeling vergroten de kans op succes aanzienlijk.
ASA geeft tijdens het printen dampen af en hoort daarom niet in een kleine, ongeventileerde ruimte thuis. Idealiter gebruikt u een gesloten printer met filtratie of zorgt u na het printen voor goede ventilatie. Tegelijkertijd wilt u geen tocht direct over het model, omdat die het risico op vervorming verhoogt. Dat is een veelvoorkomend verschil met PLA: bij ASA controleert u niet alleen de nozzletemperatuur, maar het volledige thermische regime rond de print.
Een voordeel van ASA is ook de oppervlaktebewerking. Het kan worden geschuurd, gelijmd en met aceton gladgemaakt, mits u weet wat u doet en veilig werkt. Voor een normale keuze in een webshop is echter vooral deze eenvoudige vraag belangrijk: blijft het onderdeel langdurig buiten of in de buurt van een warmtebron? Zo ja, dan is ASA vaak het juiste antwoord.
Praktisch voorbeeld: een sensorhouder aan een gevel, een buitenbehuizing voor een camera, een adapter voor tuingereedschap of een afdekking op een zonnige plek print u beter uit ASA dan uit PLA. Houd bij een grote, platte behuizing echter rekening met een behuizing en een hechtingstest.
PLA is het eenvoudigst. PETG is nog steeds goed te beheersen, maar vereist een betere controle van de eerste laag, vocht en stringing. ASA is het meest veeleisend, vooral vanwege krimp, vervorming en de behoefte aan stabiele warmte.
Volgorde voor beginners: PLA, PETG, ASA.
PLA is het zwakst. Voor onderdelen in een warm interieur kan het nog volstaan, maar in een auto of in de zon riskeert u vervorming. PETG is duidelijk beter en volstaat voor veel praktische onderdelen. ASA gaat nog een stap verder en behoudt zijn vorm beter in omgevingen waar PLA al zacht zou worden.
Volgorde voor warmte: ASA, PETG, PLA.
Voor kortdurend gebruik buitenshuis kan PETG werken, maar voor langdurige blootstelling aan zonlicht is ASA beter. Gebruik PLA buiten alleen voor zaken waarbij snellere veroudering, vervorming of vervanging van het onderdeel geen probleem is.
Volgorde voor buiten: ASA, PETG, PLA.
PLA is stijf en maatvast, maar brosser. PETG is taaier en vaak beter voor onderdelen die een beetje moeten kunnen buigen of schokken moeten absorberen. ASA is goed voor technische onderdelen, vooral als u naast mechanische belasting ook warmte of een buitenomgeving moet incalculeren.
Vergeet bij puur mechanische belasting echter de oriëntatie van de lagen, het aantal perimeters, de vulling en het ontwerp van het model niet. Een slecht ontworpen onderdeel van ASA kan eerder breken dan een goed ontworpen onderdeel van PETG.
Kies PLA. U bespaart tijd, het printen verloopt rustiger en het oppervlak is doorgaans mooier. Als u een stevigere variant wilt, kunt u PLA+ of taai PLA overwegen, maar gebruik het nog steeds niet als materiaal voor hoge temperaturen.
Begin met PETG. Het is praktischer dan PLA als het onderdeel af en toe een klap krijgt, een belasting draagt of in contact komt met vocht. PLA is alleen zinvol als u maximaal eenvoudig wilt printen en weet dat het onderdeel niet zwaar wordt belast.
Wees voorzichtig. Het interieur van een auto kan in de zon zeer heet worden. PLA is niet geschikt. PETG kan volstaan voor minder kritieke onderdelen buiten directe hitte, maar kies ASA voor een grotere thermische reserve. Gebruik 3D-printen liever niet voor onderdelen die de veiligheid kunnen beïnvloeden zonder deskundig ontwerp en testen.
Kies ASA als u een printer hebt die ASA betrouwbaar kan printen. Zo niet, dan kan PETG een tijdelijke of minder veeleisende keuze zijn, maar houd rekening met een kleinere reserve in zonlicht en bij UV-straling.
PETG is doorgaans een beter uitgangspunt dan PLA, omdat het minder snel barst. Bij ASA hangt het af van de vorm, de laagrichting en de gebruiksomgeving. Als u echte ibiliteit nodig hebt, zoek dan eerder TPU dan PLA, PETG of ASA.
De eerste fout is alles uit PLA printen alleen omdat het mooi print. Op tafel is PLA uitstekend, maar buiten en in de auto loopt het snel tegen zijn grenzen aan.
De tweede fout is meteen overstappen op ASA zonder een voorbereide printer. ASA is niet gewoon sterker PLA. Het vereist warmte, hechting, ventilatie en geduld. Als u een open printer hebt en een groot, plat onderdeel print, kan PETG een realistischer keuze zijn.
De derde fout is vocht negeren. Zowel PETG als ASA kunnen vocht opnemen en daarna slechter printen. Als een nieuw profiel plotseling belletjes, draadjes en een ruw oppervlak veroorzaakt, zoek het probleem dan niet alleen in de slicer.
De vierde fout is vertrouwen op het materiaal in plaats van op het ontwerp. Voor een sterk onderdeel helpen vaak meer perimeters, afgeronde hoeken, een groter contactoppervlak, de juiste laagrichting en plaatselijke verstevigingen. Het materiaal is slechts één onderdeel van het eindresultaat.
Begin met de vraag waar het onderdeel zal worden gebruikt. Binnen en uiterlijk betekent PLA. Normale functionaliteit, vocht en schokken betekenen PETG. Zon, buitengebruik en hogere temperaturen betekenen ASA.
Print daarna een kleine test. Bij technische onderdelen loont het om alleen het kritieke deel te printen: een clip, gat, schroefdraad, kliksluiting of hoek van een grote behuizing. Zo controleert u de afmetingen en het gedrag van het materiaal in enkele tientallen minuten, niet pas na een print van acht uur.
Stel ten slotte het profiel af op het materiaal. Let bij PLA op koeling en de eerste laag. Regel bij PETG vocht, stringing en het losmaken van het printbed. Regel bij ASA de behuizing, brim, minimale tocht en veilige ventilatie.
PLA is de beste keuze als u eenvoudig wilt printen, een mooi oppervlak en snel resultaat wilt. PETG is een universeel materiaal voor functionele onderdelen die meer moeten doorstaan dan een decoratie. Kies ASA wanneer het onderdeel wordt blootgesteld aan buitenomstandigheden, UV-straling of hogere temperaturen.
Als u twijfelt, kies PLA voor het prototype, PETG voor de eerste functionele versie en ASA voor het definitieve onderdeel voor buiten. Zo verkleint u het risico op een mislukte print en gebruikt u geen veeleisender materiaal op plaatsen waar u de voordelen ervan niet nodig hebt.


