Doprava zdarma od 1 999 Kč
Rýchla expedícia
Overený obchod
Tisíce zákazníkov


Doprava zdarma od 1 999 Kč
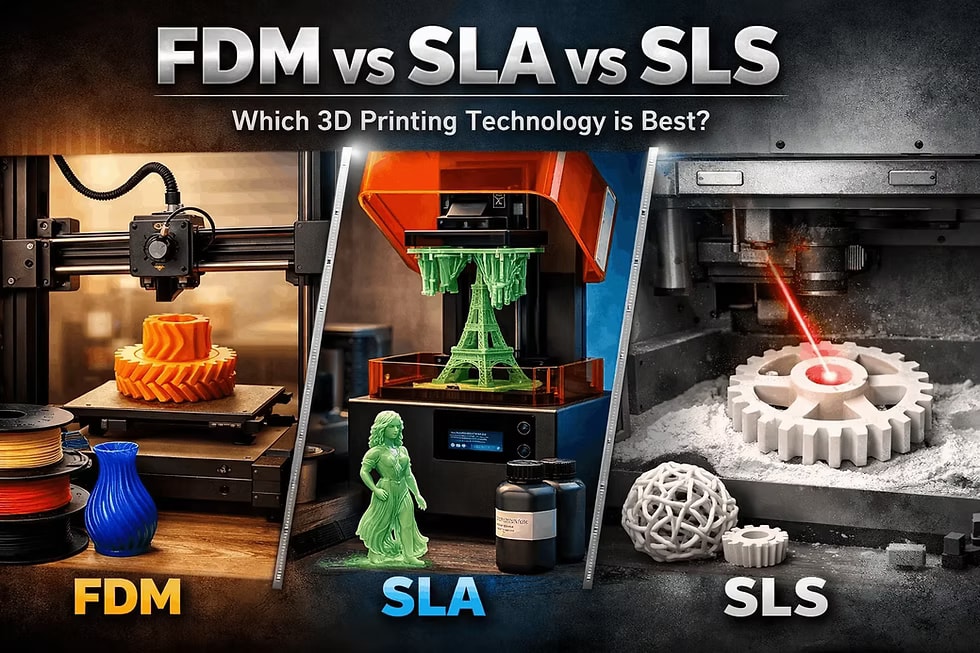
De keuze van de 3D-printtechnologie heeft meer invloed dan de keuze van het materiaal zelf. Hetzelfde model kan goedkoop en snel worden geprint met FDM, prachtig glad zijn uit SLA-hars, of sterkere en vormvrijere eigenschappen hebben uit SLS-nylon. De beste keuze begint daarom niet met de vraag "welke technologie is de beste", maar met wat het onderdeel moet doen.
Als u een goedkoop prototype, een houder, behuizing of onderdeel nodig hebt om de afmetingen te controleren, wint FDM vaak. Als fijne details, een glad oppervlak of een visueel model doorslaggevend zijn, is SLA een logische keuze. Als u een functioneel kunststof onderdeel met complexe geometrie, clips, scharnieren, roosters of een kleine serie zonder supportstructuren wilt, is SLS meestal de sterkste kandidaat.
| Benodigd onderdeel | Meest geschikte technologie | Waarom |
|---|---|---|
| Goedkoop prototype van afmetingen | FDM | Lage kosten, snelle iteratie, ruime keuze aan filamenten |
| Grotere behuizing of hulpmiddel | FDM | Goede beschikbaarheid, redelijke sterkte, mogelijkheid tot PETG, ASA of technische filamenten |
| Miniatuur, sieraad, beeldje, gedetailleerd model | SLA | Zeer fijne details en een glad oppervlak |
| Transparant of visueel hoogwaardig prototype | SLA | Beter oppervlak dan FDM, minder zichtbare lagen |
| Functioneel nylon onderdeel | SLS | Sterk PA12 of PA11, goede taaiheid, geen supportstructuren |
| Complexe geometrie en interne kanalen | SLS | Het poeder ondersteunt het onderdeel tijdens het printen, waardoor een klassieke supportconstructie niet nodig is |
| Kleine serie identieke onderdelen | SLS | Efficiënt ruimtegebruik in de bouwkamer en reproduceerbaarheid voor functionele kunststof onderdelen |
FDM bouwt een onderdeel op uit gesmolten kunststof filament. Het mondstuk legt geleidelijk materiaallagen neer, meestal PLA, PETG, ABS, ASA, TPU of technische mengsels. Voordelen zijn de lage kosten, de grote materiaalkeuze en de snelle aanpassing van instellingen. Nadelen zijn zichtbare lagen, minder goede details en de afhankelijkheid van de sterkte van de laagoriëntatie.
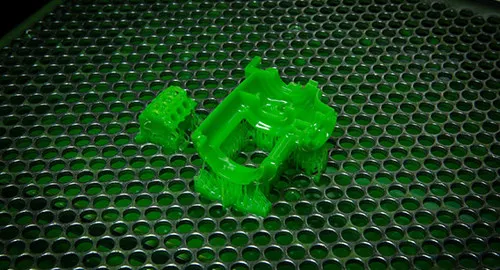
SLA hardt vloeibare fotopolymeerhars uit met licht. Onderdelen hebben een zeer fijn oppervlak en kunnen kleine details weergeven die bij standaard FDM verloren zouden gaan. Na het printen moeten ze echter worden gewassen, nagehard en van supportstructuren worden ontdaan. Harsen kunnen sterk, ibel, hittebestendiger of geschikt voor gieten zijn, maar over het algemeen moet u rekening houden met hogere kosten en een gevoeligere workflow.
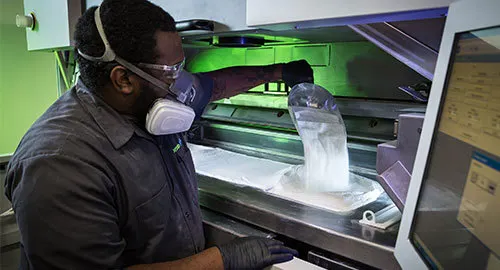
SLS sintert kunststofpoeder met een laser. Meestal wordt nylon PA12 gebruikt, eventueel PA11 of gevulde mengsels. Het ongeprinte poeder ondersteunt de omliggende geometrie tijdens de productie, waardoor SLS geen supportstructuren nodig heeft zoals FDM of SLA. Daardoor is het geschikt voor complexe vormen, bewegende assemblages, roosters en kleine series. Het oppervlak is meestal mat en licht korrelig, maar mechanisch gezien is dit een zeer praktische technologie.
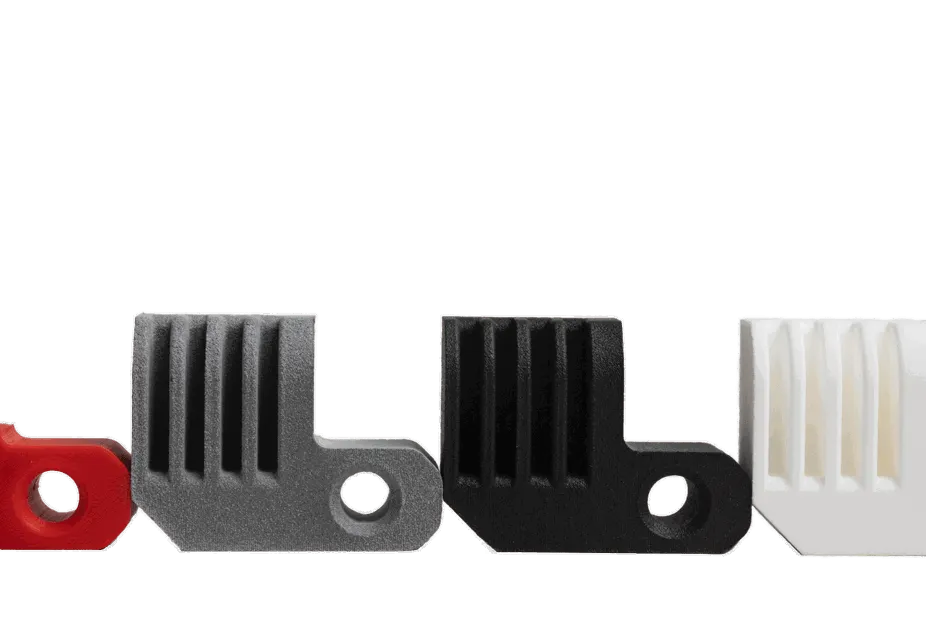
FDM is de beste eerste keuze wanneer u vorm, afmetingen en werking wilt controleren zonder onnodige kosten. Typische voorbeelden zijn sensorhouders, montagehulpmiddelen, behuizingen voor elektronica, productprototypes, werkplaatssjablonen of grotere decoratieve modellen.
Voor normale onderdelen binnenshuis volstaan PLA of PETG. Voor onderdelen in een auto, buiten of in de buurt van een warmtebron zijn ASA, ABS of een ander materiaal met een hogere temperatuurbestendigheid beter. Voor zachte afdekkapjes, aanslagen of ibele inzetstukken wordt TPU gebruikt. Bij functionele onderdelen is de printoriëntatie belangrijk: het onderdeel is doorgaans het zwakst tussen de lagen, daarom mogen trekkrachten de lagen niet gemakkelijk uit elkaar trekken.
FDM is niet geschikt wanneer u een perfect glad oppervlak, zeer fijne tekst, scherpe miniatuurdetails of complexe overhangen zonder sporen van supportstructuren nodig hebt. Het kan worden geschuurd, geplamuurd en gelakt, maar dit verhoogt zowel de kosten als de doorlooptijd.
Kies SLA wanneer het onderdeel er vooral goed uit moet zien of fijne details moet bevatten. Het is geschikt voor beeldjes, productmodellen, kleine designdelen, tandheelkundige en sieradenmodellen, gietvormen, transparante prototypes en nauwkeurige kleine componenten.
Het grootste voordeel van SLA is het oppervlak. De lagen zijn aanzienlijk minder opvallend dan bij FDM en de randen van kleine details kunnen zeer strak zijn. Bij een visueel prototype van een knop, bedieningselement of kleine behuizing ziet SLA er daardoor vaak meer uit als het eindproduct.
Het nadeel is de workflow en de materiaalbestendigheid. Na het printen moet het onderdeel worden gewassen, nagehard en van supportstructuren worden ontdaan. Sommige harsen zijn brosser dan thermoplasten en langdurige UV-straling of warmte kan ongunstig zijn. Er bestaan technische harsen met aanduidingen als tough, durable, high temp of ible, maar ook dan is het goed om het specifieke materiaal te controleren en niet automatisch dezelfde taaiheid te veronderstellen als bij nylon of PETG.
SLS is een sterke keuze voor onderdelen die in de praktijk moeten functioneren en niet alleen een vorm moeten tonen. Het is geschikt voor klikbehuizingen, houders, scharnieren, clips, lichtgewicht constructies, roosters, robotica-onderdelen, buisadapters, ergonomische grepen of kleine series eindcomponenten.
Het belangrijkste voordeel is de combinatie van sterkte en geometrische vrijheid. Omdat het onderdeel tijdens het printen in poeder ligt, zijn klassieke supportstructuren niet nodig. U kunt vormen ontwerpen waarvoor bij FDM veel supports nodig zouden zijn en die bij SLA sporen zouden achterlaten. SLS werkt ook goed voor een groter aantal kleinere onderdelen in één productiebatch.
Houd echter rekening met een korreliger oppervlak en met het feit dat gesloten holtes het mogelijk moeten maken om het poeder eruit te halen. Voeg bij het ontwerpen van een hol onderdeel voldoende afvoeropeningen toe. Denk bij bewegende assemblages en klikonderdelen aan de speling, anders kunnen de delen na het printen aan elkaar vastzitten of schuren.
FDM is meestal het goedkoopst, vooral bij grotere prototypes en eenvoudige vormen. SLA is duurder door de hars en de nabewerking. SLS kan voor één klein onderdeel duurder zijn, maar bij een kleine serie complexe onderdelen wordt het verschil snel kleiner, omdat er geen supportstructuren hoeven te worden gemaakt en er meer stukken in één batch passen.
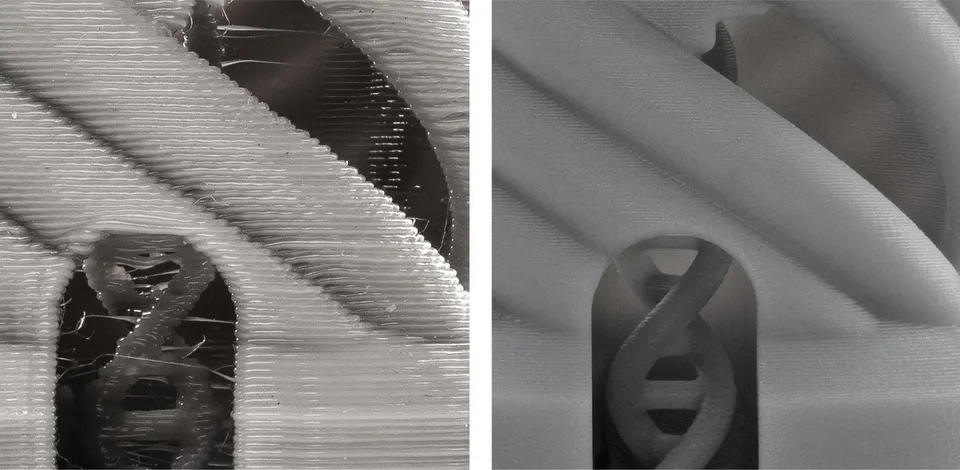
SLA levert doorgaans het gladste resultaat. SLS heeft een fijn korrelig, mat oppervlak. Bij FDM zijn de lagen het duidelijkst zichtbaar, maar bij een goed afgestelde print kan het resultaat voor technisch gebruik absoluut voldoende zijn. Als het onderdeel de uiteindelijke uitstraling van een product moet vertegenwoordigen, zien SLA of nabewerkt SLS er vaak professioneler uit.
Voor eenvoudige mechanische onderdelen is FDM zeer goed, mits materiaal, infill, aantal perimeters en oriëntatie correct worden gekozen. SLS-nylon is uitstekend voor taaie functionele onderdelen, clips en kleine series. SLA kan nauwkeurig en drukvast zijn, maar bij schokken, buiging en langdurige belasting moet een geschikte technische hars worden gekozen.
SLA kan doorgaans zeer fijne details realiseren. SLS is nauwkeurig voor functionele kunststof onderdelen, maar het poederproces en de nabewerking beïnvloeden kleine gaten en spleten. FDM is het meest afhankelijk van het mondstuk, de laaghoogte, het materiaal en de kalibratie. Ontwerp bij assemblages altijd speling: bij FDM liever wat groter, bij SLA kleiner en bij SLS afhankelijk van de grootte van het onderdeel en de gewenste beweging.
Grotere goedkope onderdelen zijn vaak voordelig om met FDM te printen. SLA is uitstekend voor kleinere nauwkeurige modellen, maar grote onderdelen van hars kunnen duurder en gevoeliger voor vervorming zijn. SLS kent beperkingen wat betreft de grootte van de bouwkamer, maar is zeer efficiënt voor veel middelgrote functionele onderdelen.
U hebt een camerahouder voor de werkplaats nodig. Als deze eenvoudig is en niet aan zonlicht wordt blootgesteld, kiest u PETG op FDM. Als de houder buiten wordt gebruikt, kunt u ASA overwegen. Als de houder dunne ibele klikverbindingen en een complexe vorm heeft, is SLS van PA12 een betrouwbaardere keuze.
U hebt een gedetailleerd figuurmodel of een productminiatuur nodig. Kies SLA, omdat dit texturen, fijne randen en kleine elementen beter vastlegt dan FDM. Als het model ruwer gebruik moet doorstaan, kiest u een duurzamere hars en past u de wanddiktes aan.
U ontwerpt een behuizing voor elektronica om de vorm te controleren. Print de eerste versie met FDM uit PLA of PETG, omdat u zo snel fouten in gaten, connectoren en montage ontdekt. Een meer definitieve kleine serie kunt u naar SLS verplaatsen als u betere clips, dunnere ribben en een professioneler functioneel onderdeel nodig hebt.
U hebt een transparante behuizing voor een LED-module nodig. SLA met heldere hars is geschikter dan FDM, maar houd rekening met schuren, polijsten of lakken als het resultaat echt optisch helder moet zijn.
Houd er bij FDM rekening mee dat overhangen van meer dan ongeveer 45 graden vaak supportstructuren nodig hebben, hoewel moderne printers in sommige gevallen meer aankunnen. Ontwerp wanden van functionele onderdelen bij voorkeur met een dikte van circa 1,2 tot 2 mm en vervang scherpe binnenhoeken door afrondingen.
Plaats bij SLA supportstructuren op minder zichtbare oppervlakken, voorzie holle onderdelen van afvoeropeningen en controleer de afmetingen na het naharden. Volg voor dunne wanden en kleine details de aanbevelingen voor de specifieke hars, omdat de verschillen tussen materialen groot zijn.
Ontwerp bij SLS afvoeropeningen voor het poeder, laat bij bewegende delen voldoende speling en bezuinig niet op afrondingen op belaste plaatsen. Zeer dunne wanden kunnen ibel zijn, maar bij dragende onderdelen is het veiliger om materiaal toe te voegen op plaatsen waar krachten worden uitgeoefend.
FDM is het beste voor goedkope, snelle prototypes met nauwkeurige afmetingen, grotere onderdelen en veel praktische componenten van gangbare filamenten. Kies SLA voor details, een glad oppervlak en visuele modellen waarbij het uiterlijk belangrijk is. SLS is geschikt voor functionele nylon onderdelen, complexe vormen en kleine series zonder supportstructuren.
Als u twijfelt, begin dan niet met de technologie. Begin met de vereisten: grootte, sterkte, oppervlak, temperatuur, nauwkeurigheid, aantal stuks en budget. De juiste technologie is de technologie die de functie van het onderdeel met zo weinig mogelijk compromissen vervult.


