Kostenloser Versand ab 1 999 Kč
Schneller Versand
Verifizierter Shop
Tausende Kunden


Kostenloser Versand ab 1 999 Kč
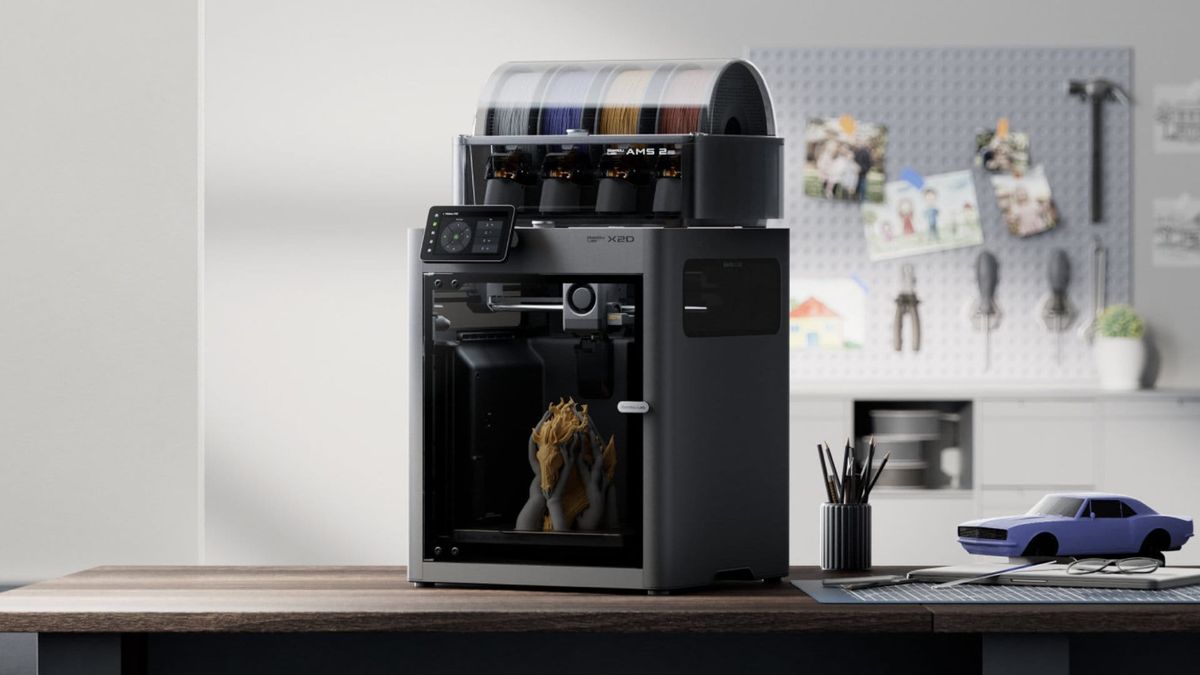
Lange tijd gold dat FDM-printen met twee nozzles vooral was voorbehouden aan duurdere werkstations. Gewone thuisgebruikers of bedrijven kozen meestal voor één nozzle met een systeem voor het wisselen van filament. Dat werkt goed voor kleuren, maar bij support heeft het één belangrijk nadeel: het model en de support gaan door dezelfde nozzle. Bij elke materiaalwissel moet de hotend worden gereinigd, een purge-toren worden gemaakt of materiaal worden weggegooid.
Nieuwe machines zoals de Bambu Lab X2D en de grotere Bambu Lab H2D brengen printen met twee nozzles dichter bij mensen die vooral betere resultaten willen zonder laboratoriumachtige instellingen. Het gaat niet alleen om een marketingtruc. Een tweede nozzle is vooral nuttig wanneer overhangen, technische onderdelen, gesloten holtes of zichtbare ondervlakken worden geprint.
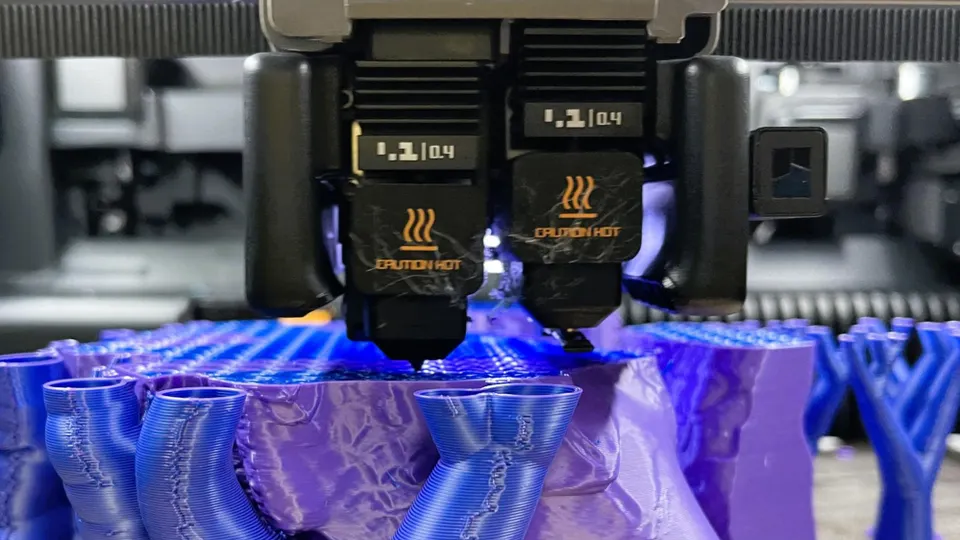
Bij één nozzle is de grootste afweging meestal de afstand tussen de support en het model. Als je een grotere spleet laat, kan de support gemakkelijk worden afgebroken, maar het ondervlak van het model wordt ruwer. Als je de spleet kleiner maakt, wordt het ondervlak beter, maar kan de support zo stevig vastplakken dat je deze met een tang, mes of door schuren moet verwijderen.
Met twee nozzles kun je het modelmateriaal en het supportmateriaal van elkaar scheiden. Het model wordt bijvoorbeeld geprint met PLA en de contactlaag van de support met PETG of speciaal supportfilament. Omdat deze materialen zich niet zo sterk hechten aan het specifieke modelplastic, kun je in de slicer een kleinere of nulafstand op de overgang van de support gebruiken. Het resultaat is een aanzienlijk schoner ondervlak en minder handmatige nabewerking.
Praktisch voorbeeld: je print een houder met een horizontale uitsparing voor een moer. Met één nozzle zal het bovenste deel van de uitsparing vaak pluizig zijn en nabewerking vereisen. Met een afzonderlijke supportinterface kan het oppervlak vlakker zijn, de maat van de uitsparing nauwkeuriger en past de moer erin zonder nabewerking.
Voor normaal gebruik is de combinatie van PLA en PETG het interessantst. Als je een model van PLA print, kan PETG als contactlaag van de support dienen. Als je met PETG print, kun je op vergelijkbare wijze PLA gebruiken. De reden is eenvoudig: deze twee materialen hechten zich bij de juiste instellingen minder gemakkelijk aan elkaar dan twee lagen van hetzelfde plastic.
Dat betekent niet dat je de volledige support van het duurdere of tragere materiaal moet printen. Vaak is het voldoende om het tweede materiaal alleen voor de supportinterface te gebruiken – dus voor enkele bovenste lagen die het model raken. De rest van de support kan van hetzelfde materiaal als het model blijven. Je bespaart filament, verkort de printtijd en krijgt toch een schoner contact.
Bij deze methode moet je de temperaturen goed in de gaten houden. PLA houdt niet van een lang verblijf in een hete behuizing, terwijl PETG bij slechte koeling draden kan trekken. Begin met een kant-en-klaar profiel voor de specifieke printer en het filament, verander niet tien dingen tegelijk en doe de eerste test op een klein onderdeel met één overhang.
PVA-support is aantrekkelijk omdat het in water kan oplossen. Het is vooral zinvol bij geometrieën waarbij je na het printen fysiek niet bij de support kunt komen: interne kanalen, complexe holtes, organische vormen of modellen met fijne details die bij het loswrikken gemakkelijk beschadigd zouden raken.
Tegelijkertijd is het eerlijk om te zeggen dat PVA geen universeel wondermiddel is. Het is duurder, gevoelig voor vocht en vereist zorgvuldige opslag. Als het vochtig wordt, kan het bubbelen, de nozzle verstoppen of inconsistent printen. Voor een eenvoudige overhang aan een houder is een PETG-interface voor PLA meestal goedkoper en sneller. Bewaar PVA voor onderdelen waarbij mechanische verwijdering van de support echt riskant zou zijn.
Systemen zoals AMS en MMU zijn vooral bedoeld voor het automatisch aanvoeren van meerdere filamenten naar één nozzle. Ze zijn uitstekend voor kleurrijke modellen, teksten, logo's of eenvoudige prints met meerdere materialen. Hun zwakke punt wordt zichtbaar bij het vaak wisselen tussen incompatibele materialen: één nozzle moet na elke wissel worden gereinigd, anders mengen de materialen zich.
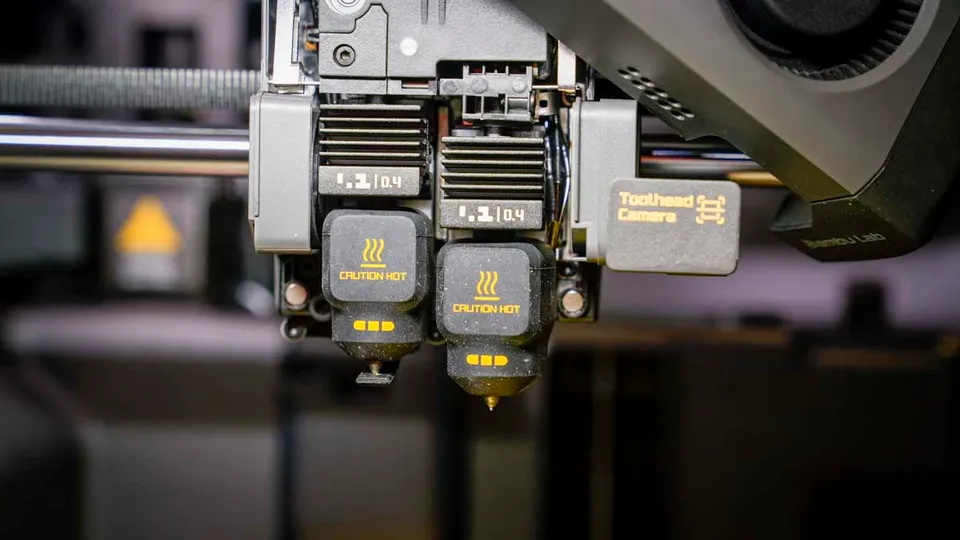
Een printer met twee nozzles heeft van nature een voordeel voor support. Elk materiaal heeft zijn eigen hotend of eigen uitgang, waardoor er minder reiniging tussen wissels nodig is. Minder purgecycli betekent minder afval en kortere pauzes. Bij het printen van support hoeven bovendien niet bij elke laag resten van modelmateriaal uit één gedeelde nozzle te worden gespoeld.
Dat betekent echter niet dat twee nozzles AMS altijd vervangen. Als je een model met vier PLA-kleuren wilt printen, blijft een filamentmagazijn erg handig. De ideale combinatie is vaak beide: AMS voor de kleurkeuze en twee nozzles om het model van het supportmateriaal te scheiden.
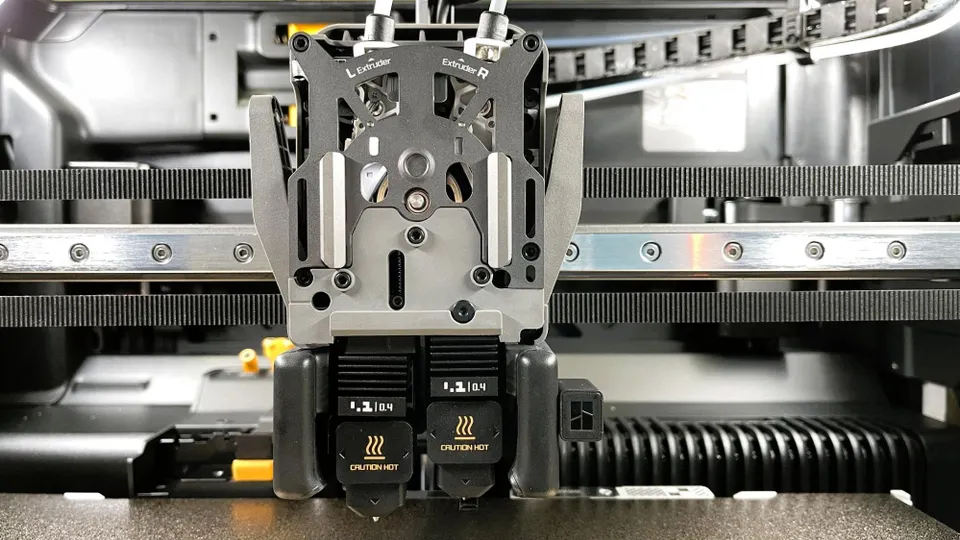
De Bambu Lab X2D richt zich op gebruikers die een compactere gesloten printer met printen met twee nozzles en een lager instapbudget willen. De belangrijkste linker nozzle gebruikt directe aandrijving, terwijl de extra rechter nozzle via Bowden-aanvoer wordt bediend. Dat verlaagt het gewicht van de printkop, maar de extra nozzle is langzamer. Voor een supportinterface is dat meestal geen probleem, omdat support niet het grootste volume van het model vormt.
De H2D is een groter en krachtiger platform. Hij biedt meer printvolume, een hogere hotendtemperatuur en een verwarmde behuizing voor technische materialen. Hij is zinvol wanneer grotere onderdelen, meer seriematige opdrachten, composieten, ASA, ABS of nylon worden geprint. Als je echter vooral PLA, PETG en kleinere functionele onderdelen print, kan de X2D het belangrijkste voordeel van twee nozzles bieden zonder een onnodig grote machine.
De keuze gaat dus niet alleen over welk model beter is. Belangrijk is hoe vaak je de tweede nozzle daadwerkelijk zult gebruiken. Voor een bedrijf dat dagelijks hulpmiddelen met support print en handmatig werk wil verminderen, kan een printer met twee nozzles zich snel terugverdienen. Voor een gebruiker die decoraties zonder support print, is het voordeel kleiner.
Richt je in de slicer vooral op het materiaal voor de supportinterface. Je hoeft niet meteen de dichtheid van alle support te wijzigen of de volledige support van het tweede materiaal te printen. Begin door het tweede materiaal alleen voor de supportinterface te kiezen. Je bespaart tijd en filament en kunt gemakkelijker beoordelen of de combinatie werkt.
De tweede belangrijke keuze is de afstand tussen de support en het model. Met afzonderlijk supportmateriaal kun je dichter bij het model komen dan met hetzelfde materiaal. Juist hier ontstaat een schoner ondervlak. Als de support nog steeds moeilijk loskomt, vergroot je de afstand in kleine stappen. Als het ondervlak ruw is, probeer je de afstand juist te verkleinen.
Let ook op het drogen van filament. PETG, PVA, nylon en sommige supportmaterialen verslechteren het oppervlak aanzienlijk wanneer ze vochtig zijn. Bij PVA kun je een drybox bijna als verplichte uitrusting beschouwen. Bij PETG loont het om het filament vóór een belangrijke print te drogen, ook als het er op het eerste gezicht goed uitziet.
Twee nozzles zijn het meest zinvol bij onderdelen waarbij support bepalend is voor de kwaliteit of de hoeveelheid werk. Het gaat typisch om functionele behuizingen, houders, hulpmiddelen, modellen met een vlak zichtbaar ondervlak, complexe technische prototypes en onderdelen met een combinatie van stijf en ibel materiaal.
Ze zijn minder zinvol bij eenvoudige modellen zonder overhangen, snelle prototypes waarbij je je niet druk maakt om het uiterlijk van het ondervlak, of puur kleurrijke PLA-prints met veel kleuren. Daar kan een goed ingestelde printer met één nozzle en een filamentmagazijn praktischer zijn.
De beste test is eenvoudig: neem een model waarbij je normaal tien minuten bezig bent met het verwijderen van support en print het met een afzonderlijke supportinterface. Als de support met de hand loskomt en het ondervlak geen mes of schuurpapier nodig heeft, zijn twee nozzles voor jou geen luxe. Het is een hulpmiddel dat na elke print tijd bespaart.
FDM-printers met twee nozzles nemen niet alle compromissen weg, maar verbeteren het werken met support aanzienlijk. Het grootste voordeel is niet dat de printer op papier twee materialen kan printen. Het voordeel zit in de schonere supportinterface, minder afval, sneller wisselen tussen materialen en een kleiner risico dat je het voltooide onderdeel beschadigt bij het afbreken van de support.
Als je vooral eenvoudige PLA-modellen print, blijft één nozzle voldoende. Als je echter vaak met support, ondervlakken, technische vormen of een combinatie van PLA, PETG en oplosbare materialen werkt, is printen met twee nozzles een van de meest praktische innovaties die nu beschikbaar komen in betaalbaardere FDM-printers.


