Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
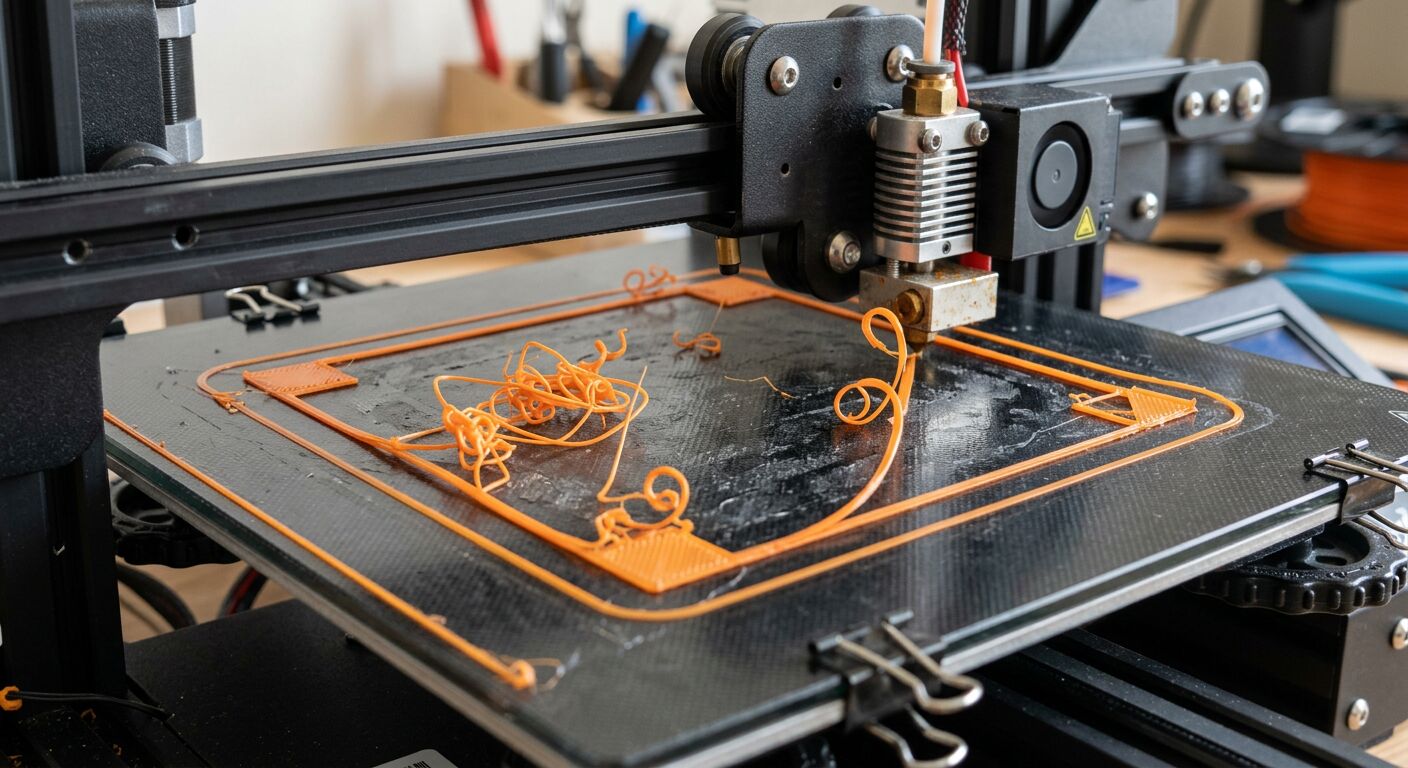
Iedereen die met een FDM 3D-printer print, komt vroeg of laat hetzelfde scenario tegen: het model ziet er perfect uit in de slicer, de printer begint zonder problemen, maar het resultaat heeft opkrullende hoeken, haartjes tussen de onderdelen, verschoven lagen of broze wanden. Het goede nieuws is dat de meeste fouten bij 3D-printen vrij duidelijke oorzaken hebben en systematisch kunnen worden opgelost.
De belangrijkste regel is: verander niet vijf dingen tegelijk. Pas één waarde aan, print een korte test en noteer het resultaat. Anders weet je niet wat daadwerkelijk heeft geholpen.
Beantwoord de volgende drie vragen voordat je aan het profiel gaat sleutelen:
Als de fout bij de eerste laag begint, controleer dan eerst het printbed, de Z-kalibratie en de hechting. Als het probleem pas na langere tijd verschijnt, zijn de temperatuur, luchtstroming, mechanica, een verstopte nozzle of de kwaliteit van het filament verdacht.
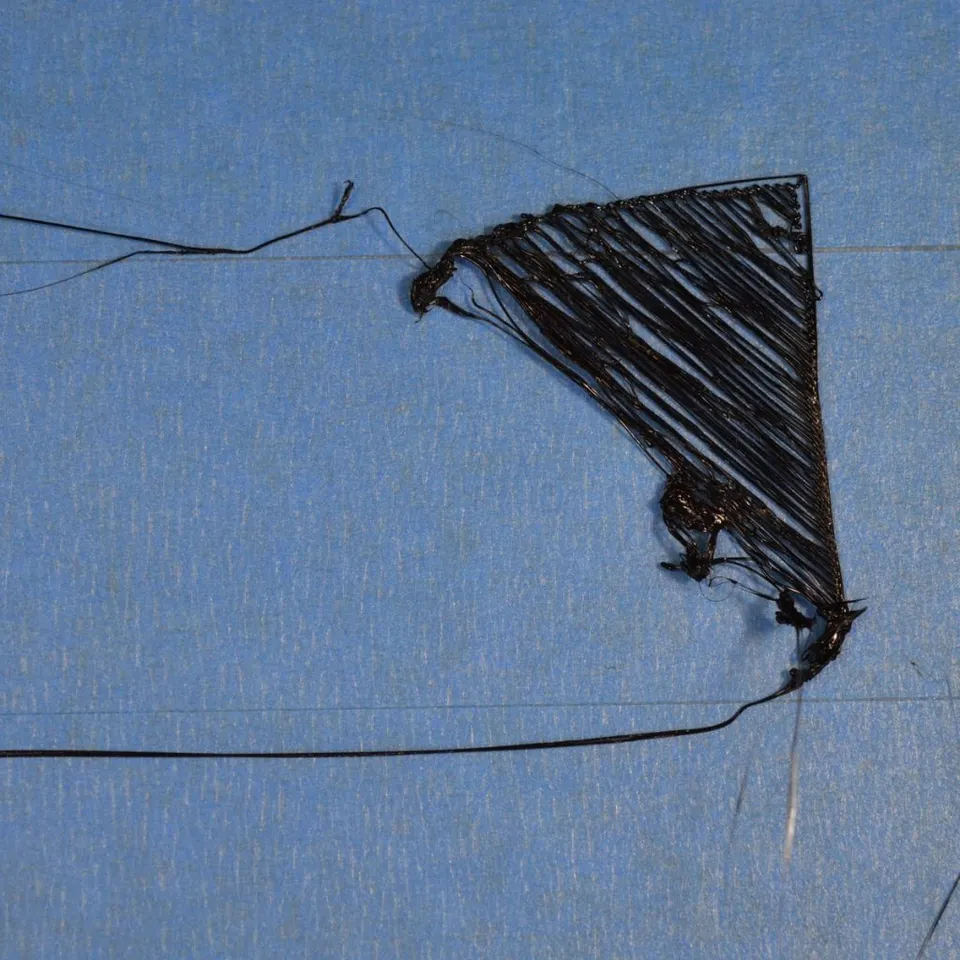
Een slechte eerste laag is de meest voorkomende oorzaak van een mislukte print. Dit is te herkennen aan lijnen die niet aan het printbed hechten, achter de nozzle worden meegesleept, openingen vormen of waarbij de print na enkele minuten loskomt.
Maak eerst het printbed schoon. Vet van vingers is al voldoende om PLA of PETG aanzienlijk slechter te laten hechten. Bij gewone PEI-platen helpen warm water met een druppel afwasmiddel, grondig afspoelen en afdrogen met een schone doek. Gebruik isopropylalcohol volgens het type oppervlak en de aanbevelingen van de fabrikant. Gebruik niet zomaar agressieve chemicaliën; sommige speciale oppervlakken kunnen daardoor beschadigd raken.
Controleer daarna de hoogte van de eerste laag. Als de nozzle te hoog staat, zijn de lijnen rond en blijven er openingen tussen zitten. Als de nozzle te laag staat, wordt het materiaal naar de zijkanten geperst, is het oppervlak ruw en kan de extruder gaan tikken. Een goede eerste laag is licht aangedrukt: de afzonderlijke lijnen verbinden zich, maar worden niet door de nozzle omgeploegd.
Het helpt ook om de eerste laag langzamer te printen. Stel bij problematische onderdelen de snelheid van de eerste laag in op ongeveer 15 tot 30 mm/s, voeg een brim toe en controleer de juiste temperatuur van het printbed voor het betreffende materiaal.
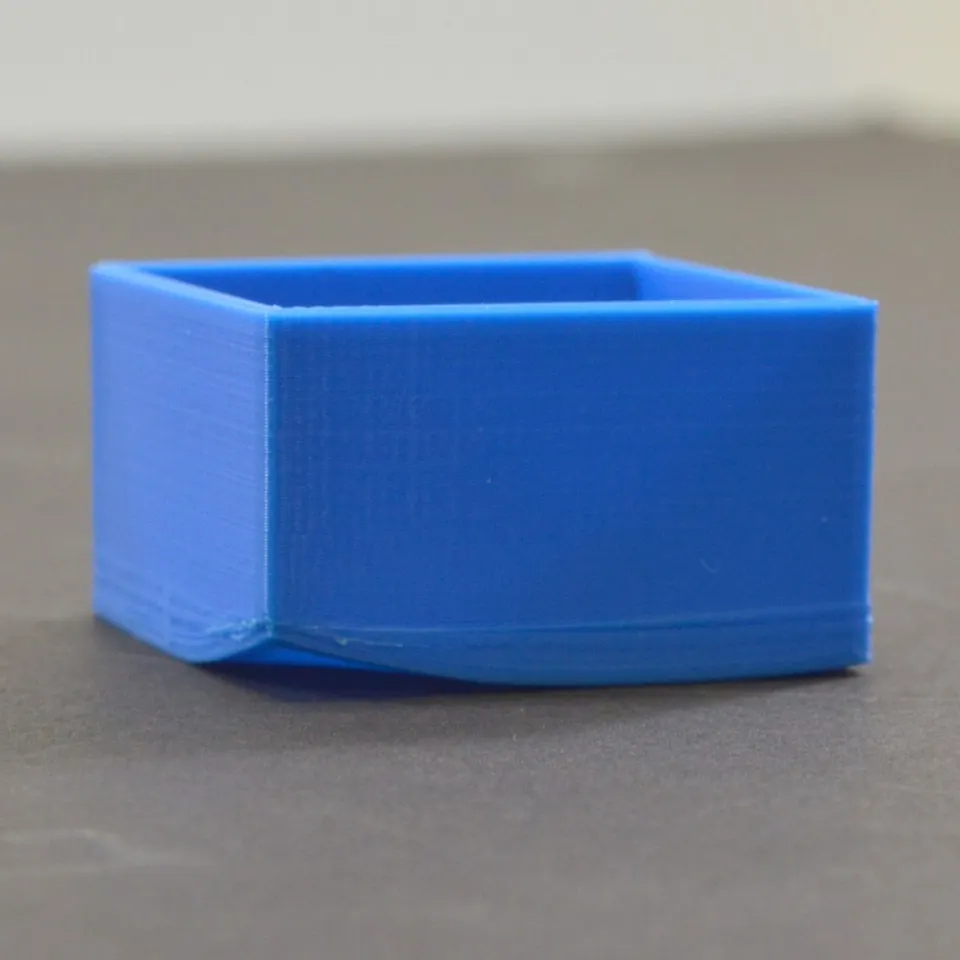
Warping ontstaat doordat het materiaal krimpt tijdens het afkoelen. Typisch komen de hoeken van grote oppervlakken omhoog, vervormt het onderdeel en in het ergste geval komt de hele print los. Het komt het vaakst voor bij ABS, ASA, nylon en grotere PETG-onderdelen, maar kan ook bij PLA optreden als het printbed vuil is of het model slechts op een klein oppervlak hecht.
Begin met de hechting: een schoon printbed, een juiste eerste laag, een geschikte printbedtemperatuur en een brim. Bij grote onderdelen helpt een bredere brim van 5 tot 10 mm. Als je materiaal print dat gevoelig is voor krimp, beperk dan tocht en sterke koeling. Een open raam, airconditioning of een ventilator naast de printer kan zelfs een verder goed ingestelde print verpesten.
Bij ABS en ASA is vaak een afgesloten ruimte met een hogere en stabiele omgevingstemperatuur nodig. Bij PLA kan een te warme afgesloten ruimte er juist voor zorgen dat het filament zacht wordt in de extruder, dus het is belangrijk om onderscheid te maken tussen materialen. Als een onderdeel herhaaldelijk kromtrekt, probeer dan de oriëntatie van het model te wijzigen, het op te delen in kleinere delen of een materiaal met minder krimp te kiezen.
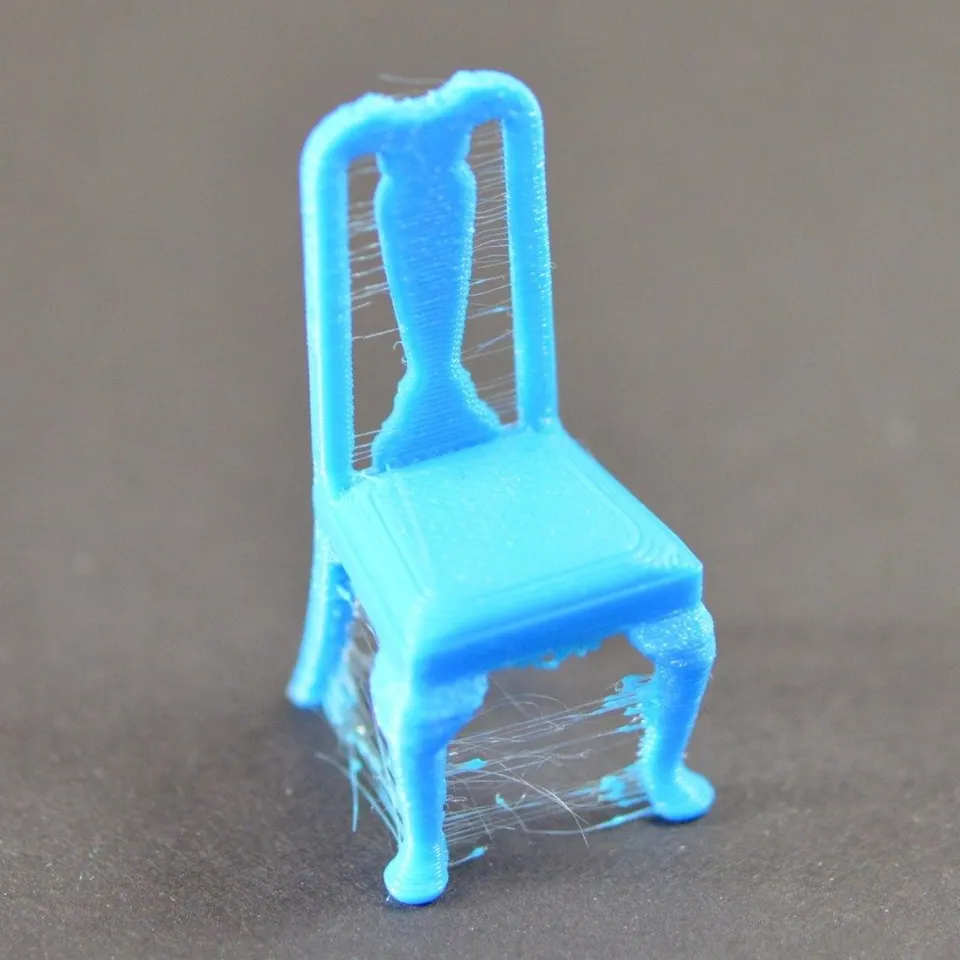
Stringing ziet eruit als fijne draadjes tussen torentjes, randen of afzonderlijke delen van de print. Het ontstaat wanneer er tijdens verplaatsingen materiaal uit de nozzle blijft lekken.
Verlaag eerst de temperatuur in kleine stappen, bijvoorbeeld met 5 °C. Een te hoge temperatuur verbetert de materiaaldoorstroming, maar zorgt er ook voor dat er meer materiaal uit de nozzle lekt. Stel daarna de retractie af. Bij een direct-drive-extruder zijn de retracties meestal korter, bij een Bowden-systeem langer. Overdrijf het niet: een te lange of te snelle retractie kan slijpen van het filament, verstopping of onregelmatige extrusie veroorzaken.
Vochtig filament heeft een grote invloed. PETG, TPU en nylon kunnen sneller vocht opnemen dan je zou denken. Als de print knettert, sist, het oppervlak ruw is en er tegelijkertijd veel stringing optreedt, droog het filament dan. Bewaren in een afgesloten box met silicagel is een goedkope preventieve maatregel.
In de slicer helpt het ook om de verplaatsingen zo in te stellen dat de nozzle niet onnodig over zichtbare contouren beweegt, wipe bij retractie in te schakelen en te controleren of de nozzle aan de buitenkant niet bedekt is met oud materiaal.
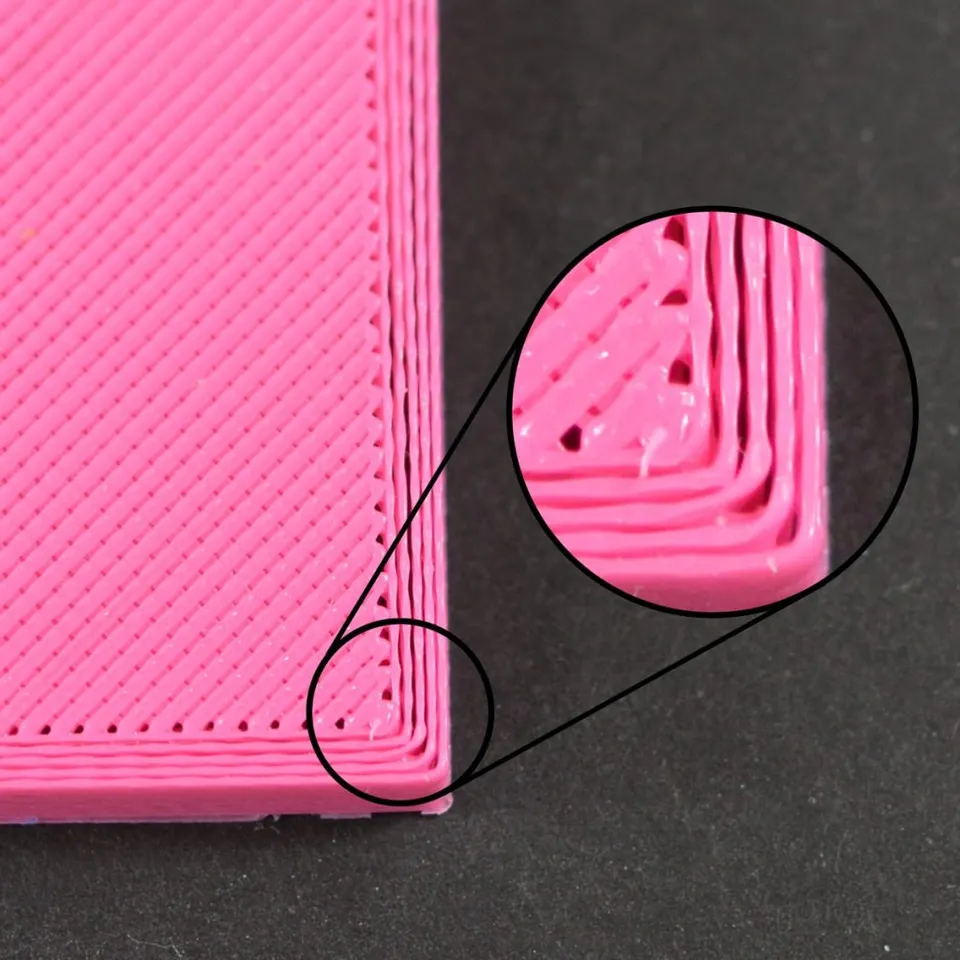
Onderextrusie betekent dat de printer minder plastic extrudeert dan nodig is. Je herkent het aan openingen tussen de perimeters, een dunne toplaag, onderbroken lijnen, broze wanden of een tikkende extruder.
Werk van eenvoudig naar complex. Controleer of de spoel vrij afrolt en het filament niet gekruist zit. Bekijk het aandrijfwiel van de extruder om te zien of het niet verstopt zit met filamentstof. Controleer of het filament zonder weerstand door de geleiding loopt en of de PTFE-buis niet beschadigd is.
Een ander verdacht onderdeel is de nozzle. Een gedeeltelijk verstopte nozzle kan een tijdje normaal printen en daarna dunne of onderbroken lijnen produceren. Reinigen, een cold pull of het vervangen van de nozzle kan helpen. Als je abrasieve materialen print, zoals filamenten met carbon of een glow-effect, kan een gewone messing nozzle snel slijten.
Controleer ook de slicer. Een te lage temperatuur, een te hoge snelheid, een te grote laaghoogte of een onrealistische flow voor de betreffende hotend zorgen ervoor dat de printer het materiaal niet snel genoeg kan smelten. Houd bij een gewone nozzle van 0,4 mm de extrusiebreedte en laaghoogte binnen redelijke grenzen. Als je sneller wilt printen, verhoog de temperatuur dan voorzichtig en let op de kwaliteit van het oppervlak.
Overextrusie is het tegenovergestelde probleem: er is te veel materiaal. Het oppervlak is ruw, de hoeken zijn opgezwollen, de toplagen vertonen ribbels en de eerste laag kan naar de zijkanten uitzetten. Een typisch verschijnsel is de olifantenvoet, oftewel een verbrede onderrand van het model.
Controleer eerst of de eerste laag niet te sterk wordt aangedrukt. Mensen verlagen vaak de Z-hoogte om de print beter te laten hechten, maar creëren daarmee vervormde afmetingen aan de onderkant. Controleer daarna de flow in de slicer. Bij nieuw filament is het de moeite waard om een eenvoudige flowtest te printen en de flow multiplier in kleine stappen aan te passen.
Een olifantenvoet kan worden verminderd met een lagere printbedtemperatuur na de eerste lagen, de juiste koeling en olifantenvoetcompensatie in de slicer. Vergeet bij technische onderdelen die in elkaar moeten passen niet om speling te ontwerpen. FDM-printen is geen verspaning en een te strak model zal zelfs op een goed afgestelde printer schuren.
Een verschuiving van lagen ziet er dramatisch uit: vanaf een bepaalde hoogte wordt een deel van het model zijwaarts geprint. De oorzaak is meestal een mechanisch probleem, een botsing van de nozzle met de print, een te hoge snelheid of verkeerd gespannen riemen.
Bepaal eerst op welke as de verschuiving plaatsvond. Als het model naar links of rechts is verschoven, zoek het probleem dan op de X-as. Als het naar voren of achteren is verschoven, controleer dan de Y-as. Controleer de riemen, het vastdraaien van de riemschijven op de assen, de vrije beweging van de as en eventuele schurende kabels. Zowel de printkop als het printbed moeten over het volledige traject soepel bewegen.
Een veelvoorkomende oorzaak is ook een botsing van de nozzle met de print. Wanneer de hoeken van het model omhoog komen of de supports kromtrekken, botst de nozzle er tijdens een verplaatsing tegenaan en kan de motor stappen overslaan. In dat geval is het niet voldoende om de riemen strakker te spannen; je moet warping, koeling, Z-hop of de supports oplossen.
Als je zeer snel print, verlaag dan de acceleraties en snelheden voor het problematische materiaal. De printer kan hoge snelheden aan bij een eenvoudige test, maar een complex model met scherpe richtingsveranderingen is veeleisender.
Wanneer de lagen slecht met elkaar verbinden, is het model broos en barst het langs horizontale lijnen. Meestal is de nozzletemperatuur te laag, de koeling te sterk of staat de printer in de tocht.
Verhoog de nozzletemperatuur in kleine stappen en kijk of de sterkte verbetert. Beperk bij materialen zoals ABS, ASA of nylon de ventilator en gebruik een afgesloten ruimte. Bij PLA heb je daarentegen koeling nodig, maar niet altijd op 100 %. Kleine onderdelen en overhangen hebben meer koeling nodig; de sterkte van grote technische onderdelen profiteert vaak van een iets hogere temperatuur en minder koeling.
Ook de oriëntatie van het model is belangrijk. Een FDM-print is meestal het zwakst tussen de lagen. Als een onderdeel kracht moet dragen, draai het dan zo dat de belasting niet rechtstreeks tegen de verbindingen tussen de lagen in werkt.
Kleine bobbeltjes op het oppervlak kunnen ontstaan aan het begin en einde van een perimeter, door vochtig filament, een verkeerde retractie, een hoge temperatuur of een instabiele flow. Een zichtbare naad is niet per se een fout, maar kan beter worden verborgen.
Stel in de slicer de positie van de naad in op een hoek of de achterkant van het model. Probeer bij ronde modellen een willekeurige naad als het beter is om kleine markeringen te verspreiden dan één duidelijke lijn te hebben. Een goed afgestelde retractie, pressure advance of linear advance helpt ook, als de printer dit ondersteunt.
Als de bobbeltjes gepaard gaan met barsten en matte vlekken, controleer dan het vochtige filament. Als ze vooral na langere verplaatsingen verschijnen, controleer dan de retractie en temperatuur. Als er materiaal rond de schroefdraad van de nozzle of heatbreak lekt, stop dan met printen en controleer de hotend, want lekkend plastic kan de hele printkop beschadigen.
Bruggen zakken door wanneer het materiaal onvoldoende ondersteuning heeft, te heet is of niet snel genoeg wordt gekoeld. Overhangen vervormen wanneer de hoek te steil is voor het betreffende materiaal en de koeling.
Verlaag de temperatuur, verhoog de koeling en vertraag de bruggen. Bij lange bruggen kan het helpen om de oriëntatie van het model te wijzigen of supports toe te voegen. Bij overhangen is het vaak beter om het model al in de slicer te draaien dan te proberen een onmogelijke geometrie met instellingen te redden.
Supports zijn geen schande. Belangrijk is om een redelijke afstand tussen de support en het model in te stellen. Een te kleine opening zorgt ervoor dat de supports niet kunnen worden verwijderd. Een te grote opening verslechtert het onderste oppervlak van het model.
Als de printer doorgaat, maar er geen materiaal uit de nozzle komt, kan er sprake zijn van een verstopping, een probleem met de aanvoer of heat creep. Heat creep ontstaat wanneer warmte te ver omhoog in het koude gedeelte van de hotend trekt, waardoor het filament eerder zacht wordt dan de bedoeling is.
Controleer de hotendventilator, de temperatuur, de retractie en de doorgang van het filament. Te veel retracties bij een klein detail kunnen het materiaal herhaaldelijk verwarmen en vervormen. Bij PLA in een te warme behuizing wordt het probleem erger.
Probeer bij een verstopping niet om koud filament met geweld door te duwen. Verwarm de hotend tot de juiste temperatuur, probeer handmatig te extruderen, reinig de nozzle met een naald met de juiste diameter of voer een cold pull uit. Als het probleem terugkeert, vervang dan de nozzle en controleer of je geen verkeerde temperatuur of filament van te lage kwaliteit gebruikt.
Gebruik deze volgorde als je niet weet waar je moet beginnen:
Sla voor elk filament een profiel op. Noteer het merk, materiaal, kleur, nozzle, temperatuur, printbed, koeling en wat goed werkte. Dezelfde PETG van twee fabrikanten kan zich anders gedragen en zwart filament kan beter printen dan transparant filament.
Voor een langere print is een korte controle de moeite waard:
De meeste problemen bij 3D-printen zijn geen toeval. Ze zijn het resultaat van een combinatie van hechting, temperatuur, flow, koeling, mechanica en filament. Als je de afzonderlijke oorzaken stap voor stap aanpakt in plaats van willekeurig instellingen te wijzigen, bespaar je materiaal, tijd en frustratie.


