Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
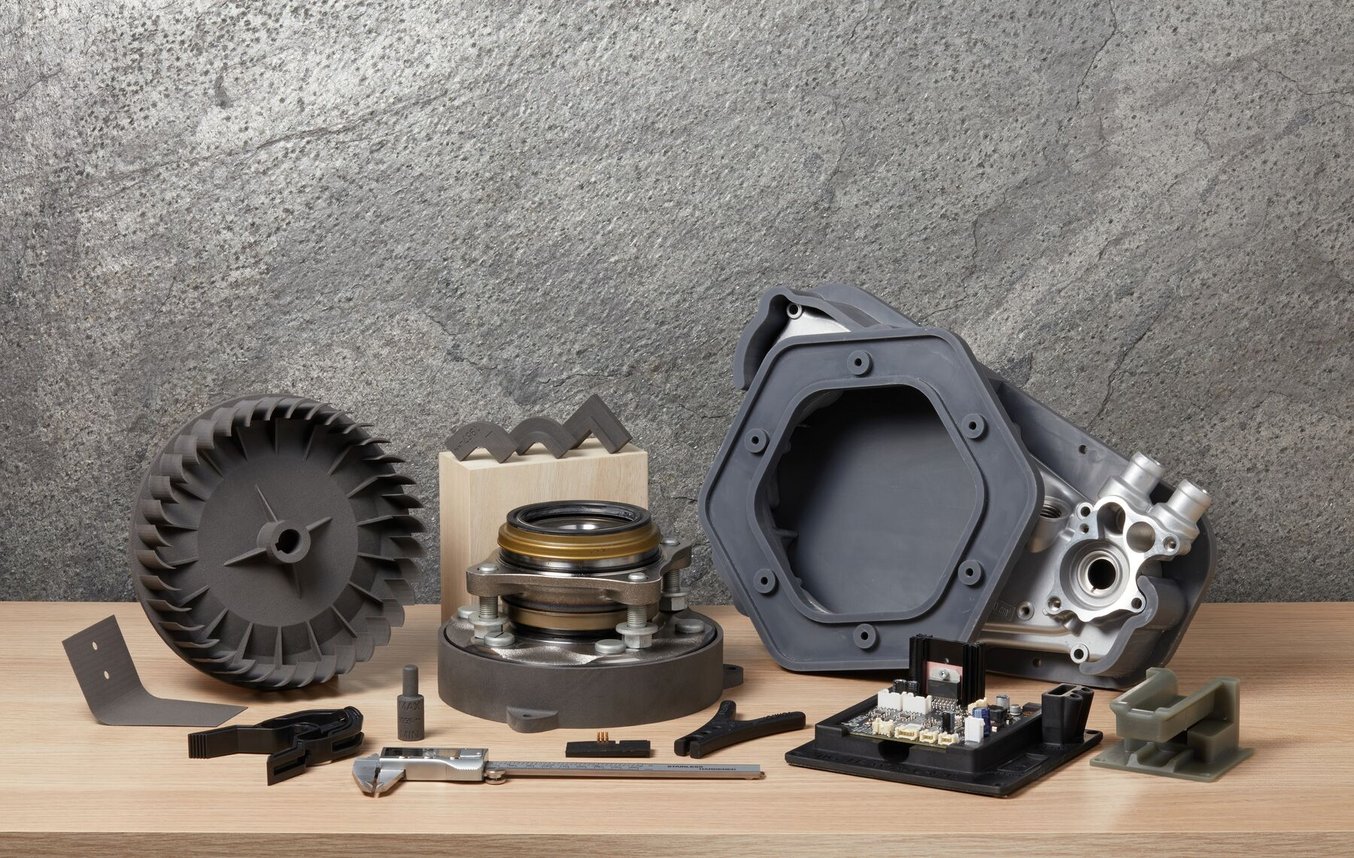
3D-printen is al lang niet meer alleen een snelle manier om een prototype voor een vergadering te maken. In de productie loont het vaak ook voor afgewerkte onderdelen, hulpmiddelen, behuizingen, houders, meetgereedschap of kleine productseries. Dat betekent echter niet dat het frezen en spuitgieten altijd moet vervangen. De juiste vraag luidt: hoeveel stuks hebt u nodig, hoe vaak zal het onderdeel veranderen, welke belasting moet het dragen en hoe duur is wachten?
Bij productieonderdelen wordt de technologie daarom niet op basis van indruk gekozen, maar op basis van totale kosten en risico. 3D-printen kan de goedkoopste en snelste keuze zijn bij enkelstuks- en kleinschalige productie. Spuitgieten wint bij stabiele grote series. CNC-frezen heeft nog steeds een sterke positie wanneer u een nauwkeurig metalen onderdeel, zeer gladde functionele oppervlakken of materiaaleigenschappen nodig hebt die printen niet kan bieden.
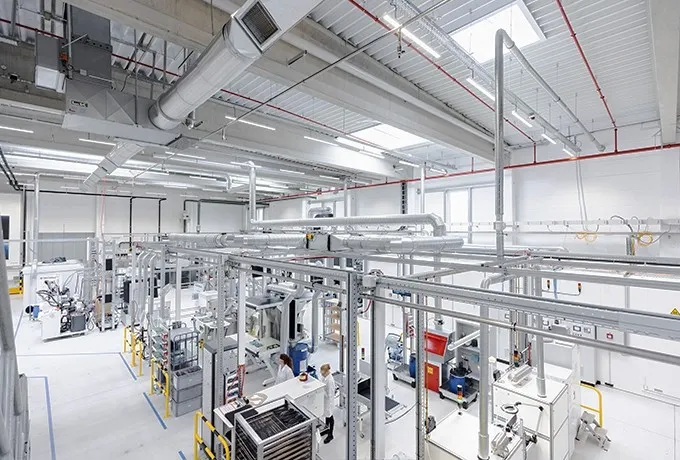
Bij spuitgieten is de prijs per spuitgietstuk meestal laag, maar de matrijs kost veel geld en tijd. Bij CNC-frezen betaalt u voor programmering, voorbereiding, opspanning, machinetijd en afval van het uitgangsmateriaal. Bij 3D-printen betaalt u doorgaans niet voor een matrijs of complexe hulpmiddelen, maar de prijs per stuk daalt niet zo sterk met het volume als bij spuitgieten.
Neem daarom het volgende mee in de vergelijking:
Als het gaat om een pilotserie, reserveonderdeel of productiemal, zijn juist wachten en wijzigingen vaak het duurst. In zo'n situatie kan 3D-printen voordelig zijn, zelfs wanneer het onderdeel zelf duurder uitvalt dan het toekomstige spuitgietstuk.
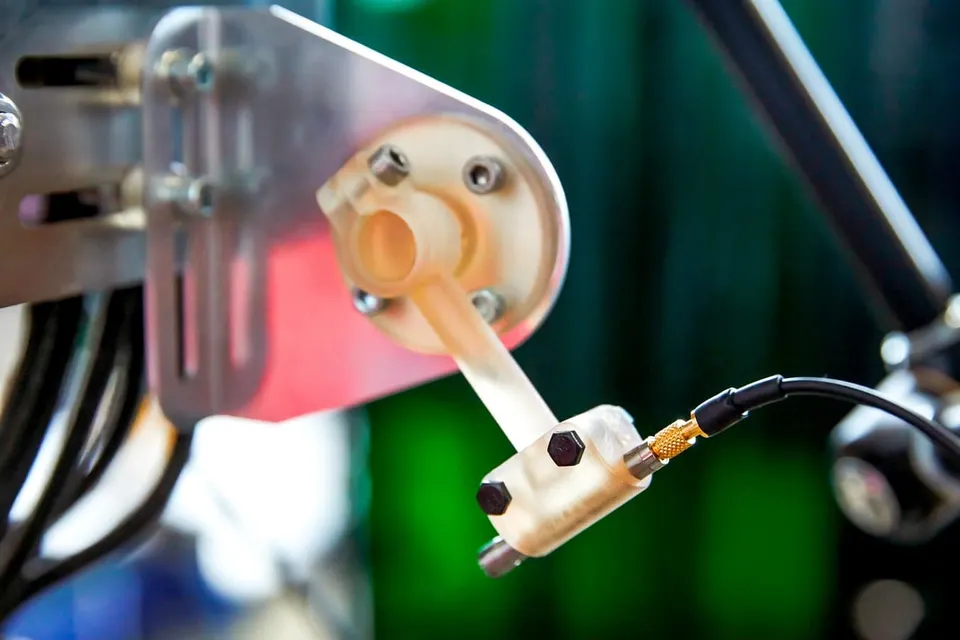
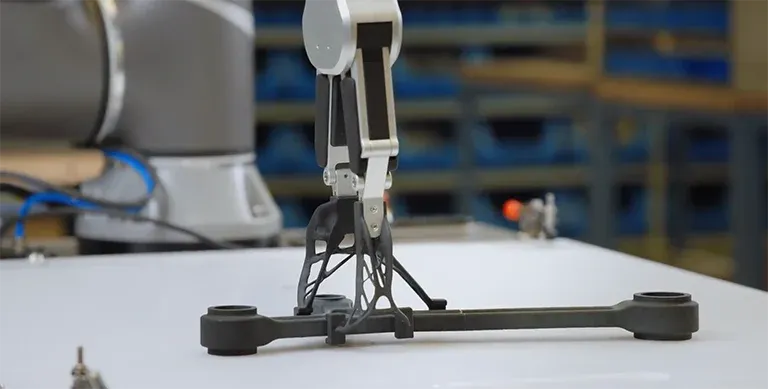
3D-printen is vooral zinvol waar u ibiliteit nodig hebt. Typisch gaat het om series van enkele stuks tot honderden exemplaren, bij sommige onderdelen zelfs enkele duizenden. Niet alleen het aantal stuks is doorslaggevend, maar ook de stabiliteit van het ontwerp. Als u weet dat het onderdeel na het testen nog zal veranderen, zou een matrijs u onnodig vastleggen op een verkeerde versie.
Goede toepassingen voor 3D-printen:
Voorbeeld: u hebt 40 houders nodig voor de montage van een lichtscherm op een verpakkingslijn. De constructie wordt afgestemd op de werkelijke positie van de machine en de volgende batch kan een andere hoek hebben. Hier bespaart 3D-printen tijd en frustratie. U print het onderdeel, test het, past de opening of aanslag aan en hebt de volgende dag een nieuwe versie.
Frezen is de betere keuze als het onderdeel in metaal moet functioneren, nauwe toleranties op nauwkeurige oppervlakken moet hebben, hoge temperaturen moet weerstaan of langdurig aan hoge slijtage wordt blootgesteld. CNC wint ook bij eenvoudige prismatische vormen uit aluminium, roestvast staal of technische kunststoffen, waarbij verspaning snel en reproduceerbaar is.
Typische voorbeelden voor frezen:
3D-printen en frezen hoeven elkaar echter niet uit te sluiten. Een combinatie werkt vaak goed: u maakt het eerste hulpmiddel met een printer, controleert de ergonomie en de toegankelijkheid voor het gereedschap, en laat pas de definitieve versie uit metaal vervaardigen. Of u print juist goedkope behuizingen, afdekkappen en aanslagen, zodat de CNC-machine beschikbaar blijft voor onderdelen die echt precisie vereisen.
Spuitgieten loont vooral wanneer het onderdeel constructief klaar is, langdurig en in grote aantallen zal worden geproduceerd. De matrijs is duur, maar omgerekend over duizenden tot tienduizenden stuks kan de prijs per spuitgietstuk zeer laag zijn. Spuitgieten biedt ook een consistent oppervlak, een korte cyclustijd en een ruime keuze aan industriële kunststoffen.
Overweeg spuitgieten als:
Bij de eerste 50, 200 of 500 stuks kan een matrijs daarentegen een onnodig grote verplichting zijn. Als u na de introductie van het product ontdekt dat klanten een andere opening, een sterkere clip of een verplaatste connector willen, is het aanpassen van de matrijs duur. Bij 3D-printen past u het model aan en kan de volgende batch anders zijn.
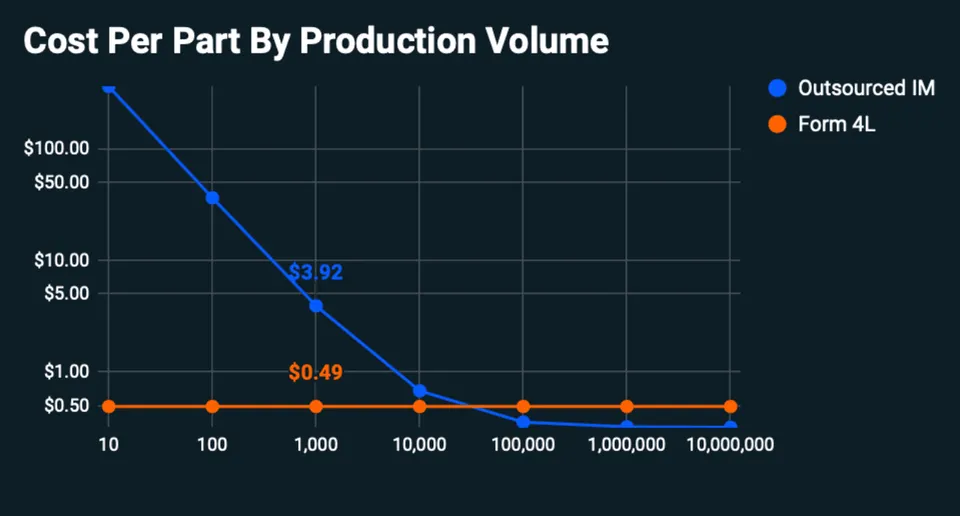
Een eenvoudige berekening helpt emoties buiten beschouwing te laten. Bereken de totale kosten voor elke technologie:
celkem = fixní náklady + počet kusů * cena za kus + dokončení + riziko změn
Illustratief voorbeeld: een 3D-geprinte behuizing kost 120 Kč per stuk. Een spuitgegoten behuizing zou 20 Kč per stuk kosten, maar de matrijs kost 80 000 Kč. Het verschil in stukprijs bedraagt 100 Kč, dus het zuivere omslagpunt ligt bij 800 stuks. Onder 800 stuks is printen goedkoper, boven 800 stuks begint een matrijs zinvol te worden.
In werkelijkheid moet u ook tijd en risico toevoegen. Als de matrijs zes weken duurt en de eerste serie een constructiefout kan blootleggen, verschuift het werkelijke omslagpunt naar boven. Als het ontwerp honderd procent stabiel is en u 10 000 stuks nodig hebt, is spuitgieten vrijwel zeker geschikter.
Bij CNC is de berekening vergelijkbaar. Als het onderdeel eenvoudig is en de machine het in enkele minuten kan maken, kan frezen ook bij een kleinere serie winnen. Als de vorm organisch is, holtes, ribben, een lichtgewicht raster of veel varianten heeft, krijgt 3D-printen een voorsprong.
Voor productie volstaat het niet om te zeggen dat het onderdeel geprint zal worden. U moet de technologie en het materiaal afstemmen op de omgeving.
FDM-printen is toegankelijk, snel en uitstekend geschikt voor hulpmiddelen, behuizingen, houders en functionele kunststofonderdelen. PETG is een goede allrounder voor de werkplaats, ASA is dankzij de UV-bestendigheid geschikt voor buiten, nylon is geschikt voor taaie onderdelen en composieten met koolstofvezel verhogen de stijfheid. Denk bij belaste onderdelen echter aan de richting van de lagen. Het onderdeel is meestal het zwakst in de richting waarin de lagen van elkaar kunnen loskomen.
SLA-printen is nauwkeurig en glad en is daarom geschikt voor fijne modellen, sjablonen, meetgereedschap of onderdelen met een gedetailleerd oppervlak. Voor schokbelasting en hitte moet u de juiste hars kiezen en deze in de praktijk testen.
SLS of MJF zijn geschikt voor professionele kunststofseries van nylon, wanneer u geen support wilt en consistenter mechanisch gedrag nodig hebt dan bij gewone FDM. Voor een webshop of productiebedrijf is dit vaak zinvol voor honderden kleine technische onderdelen.
Een onderdeel dat voor frezen is ontworpen, hoeft geen goed onderdeel voor printen te zijn. Gebruik bij 3D-printen ribben in plaats van massief materiaal, rond scherpe hoeken af, vergroot de pasvlakken en plaats metalen draadinzetstukken op plaatsen waar vaak wordt geschroefd. Ontwerp schroefgaten met wat extra speling en boor of kalibreer kritieke oppervlakken liever na het printen.
Maak vóór de serie één validatiebatch. Meet de afmetingen, probeer de montage, laat het onderdeel een dag in de werkelijke omgeving functioneren en print pas daarna grotere aantallen. Markeer bij productiehulpmiddelen de versie direct op het onderdeel. Als iemand over een half jaar vraagt welke sjabloon het beste werkte, hoeft u niet te gokken.
Loop deze korte lijst door voordat u de productie uitbesteedt:
Als de antwoorden wijzen op een kleine serie, snelle wijzigingen en een functioneel kunststofonderdeel, is 3D-printen een sterke kandidaat. Als ze wijzen op een stabiel product in grote aantallen, zal spuitgieten waarschijnlijk goedkoper zijn. Als metaal, precisie en langdurige belasting doorslaggevend zijn, overweeg dan CNC.
3D-printen loont in de productie vooral waar een matrijs of verspaningshulpmiddel te traag, te duur of te beperkend zou zijn. De grootste waarde ligt bij kleinschalige onderdelen, hulpmiddelen, maatwerkvarianten, reserveonderdelen en constructies die nog worden verfijnd. Frezen en spuitgieten blijven de beste keuze voor nauwkeurige metalen onderdelen en grote stabiele series.
Zie 3D-printen niet als een goedkopere vervanging voor alles. Zie het als een productietool waarmee u sneller kunt valideren, wijzigen en precies zoveel stuks kunt produceren als u op dat moment nodig hebt. In de moderne productie wint vaak niet de technologie met de laagste prijs per stuk, maar de technologie die het beste aansluit bij de productfase en het werkelijke wijzigingsrisico.


