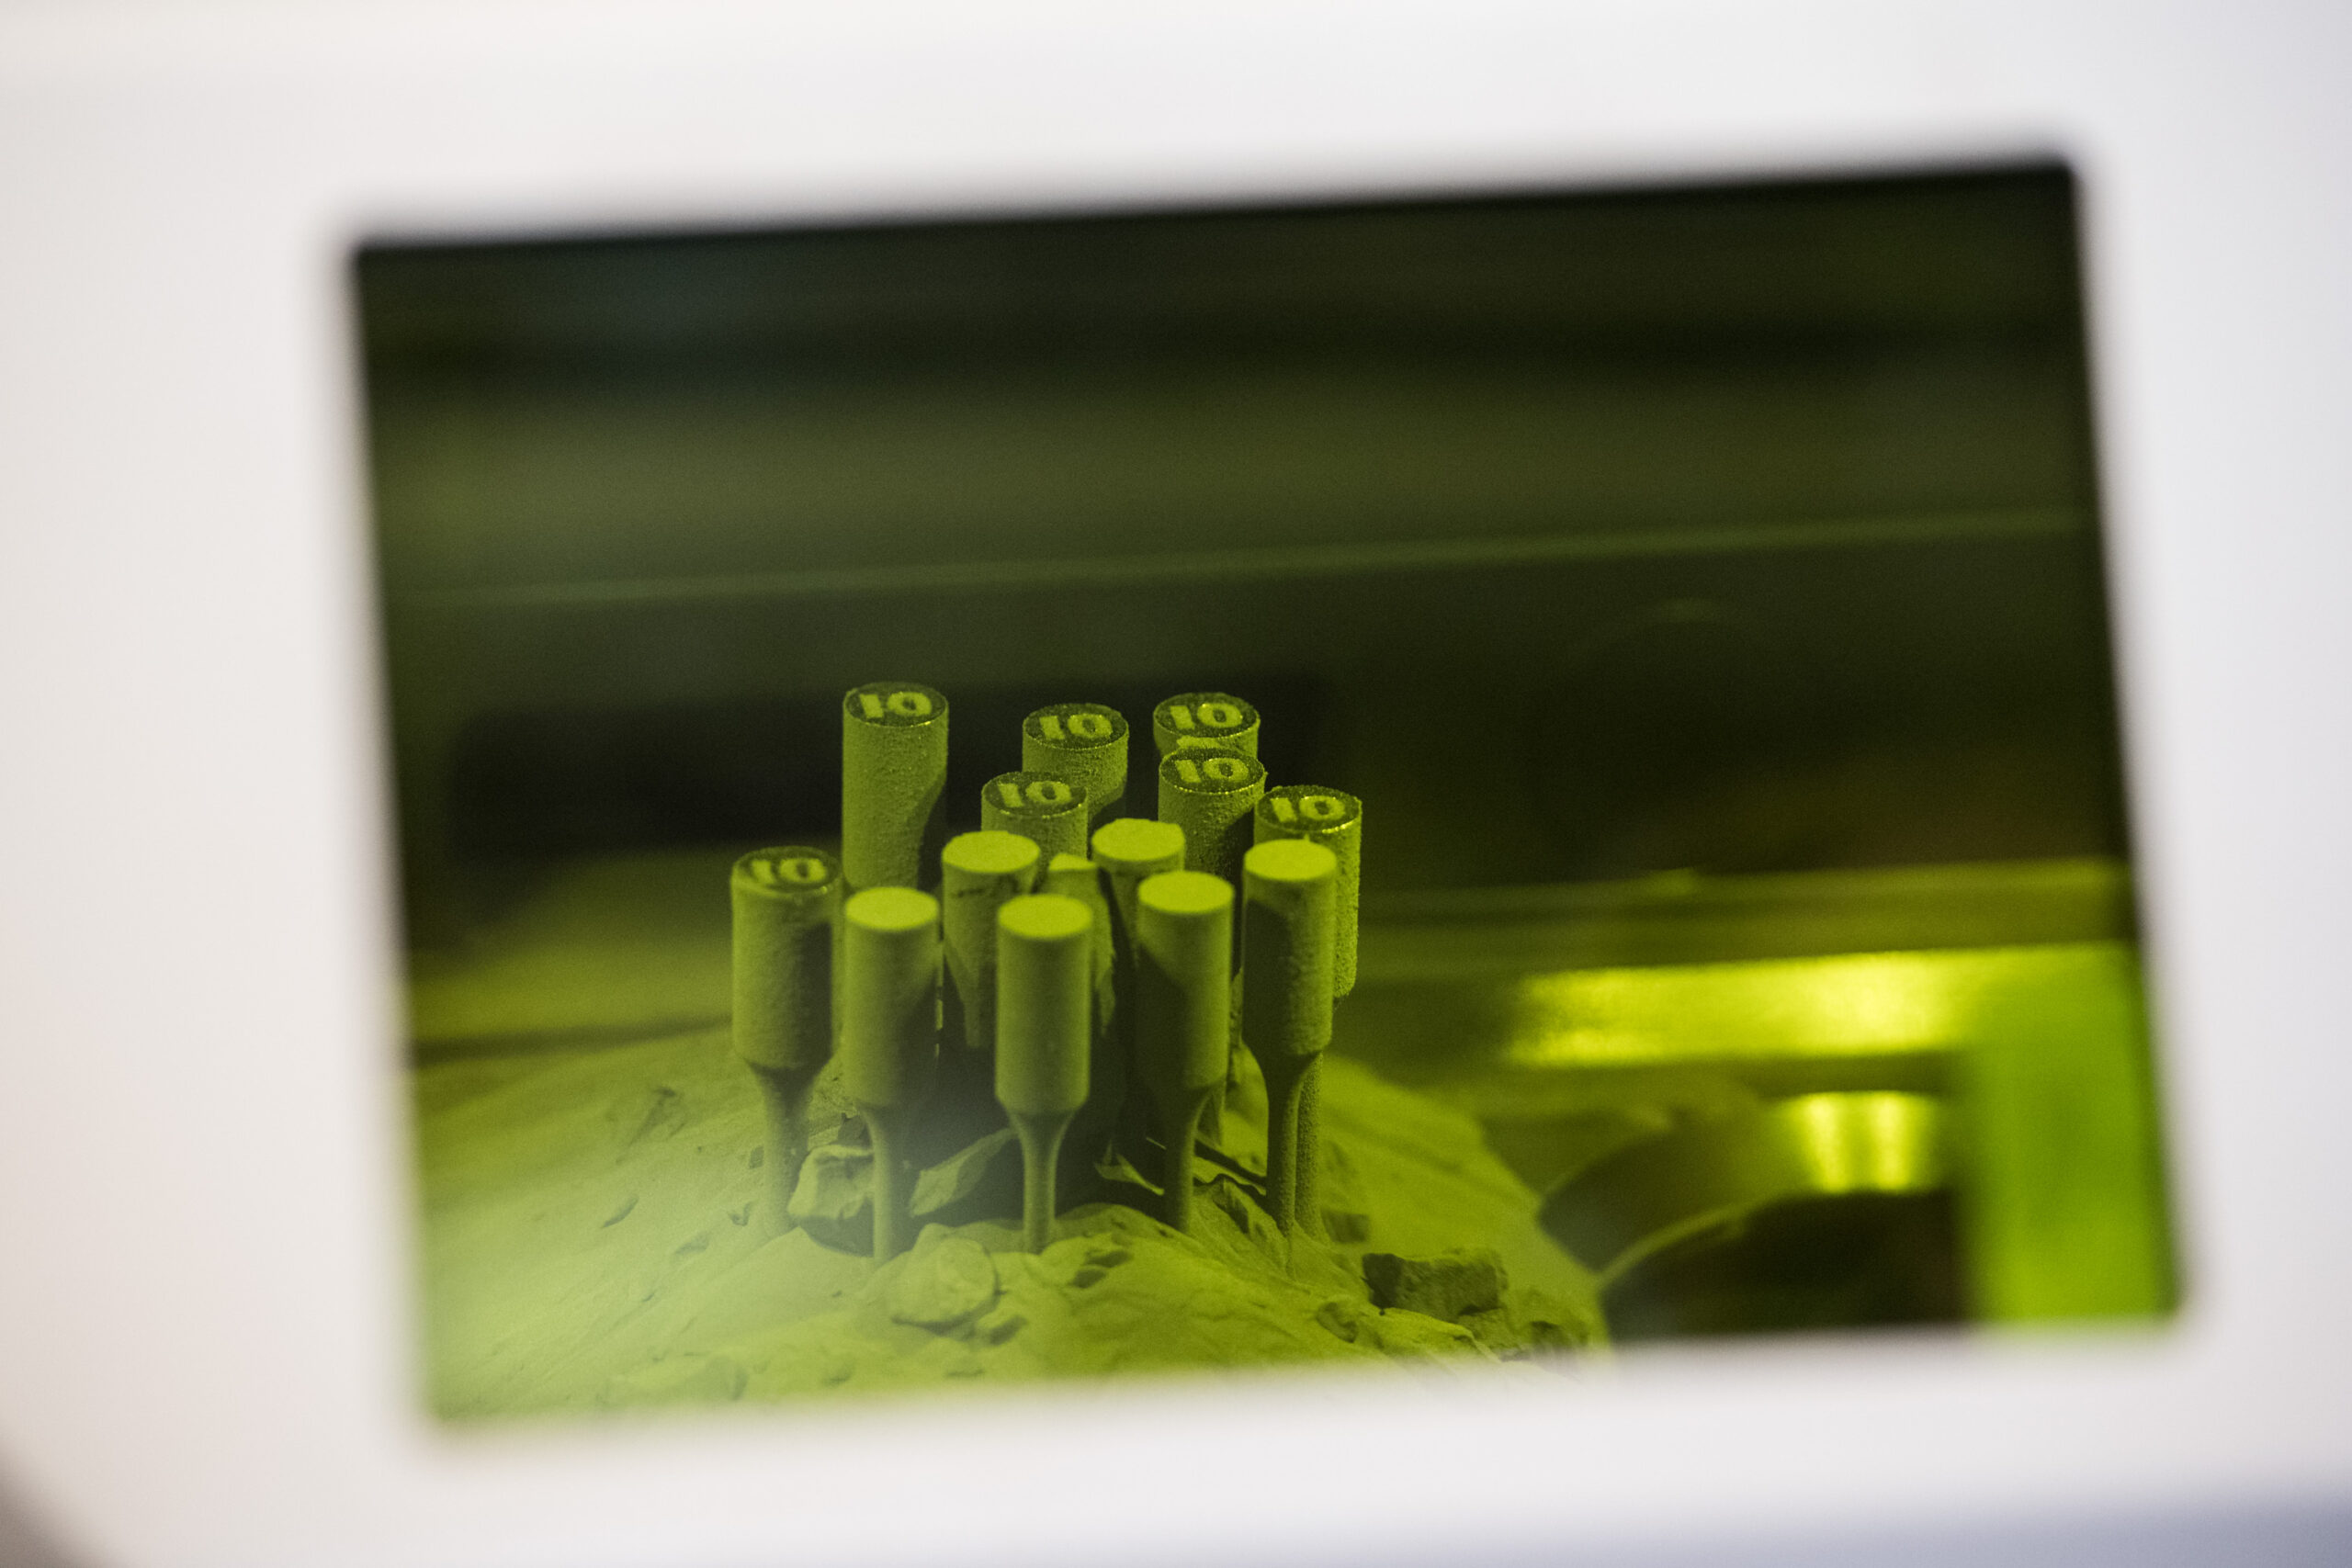
Mi a DLMS / DMLS 3D-nyomtatási eljárás?
A szakirodalomban és a gyakorlatban a következő rövidítésekkel találkozhat:DMLS, SLM vagy az általános PBF (Powder Bed Fusion) megnevezéssel. Csehül néha pontatlanul DLMS formában írják, de a technológia helyes neve:
- DMLS – Direct Metal Laser Sintering – fémpor közvetlen lézeres szinterezése
A DMLS a fémek porból, lézer segítségével történő 3D-nyomtatásának módszere. Zárt kamrában egy nagy teljesítményű lézer egy vékony fémréteget pásztáz, és a 3D-modell adatai alapján szelektíven megolvasztja (illetve szinterezi) a port. Rétegről rétegre így jön létre egy teljes értékű, funkcionális fémalkatrész nagy sűrűséggel és mechanikai szilárdsággal.
Az ASTM besorolása szerint a DMLS a powder bed fusion (PBF) technológiacsaládba tartozik, amelyhez a Selective Laser Melting (SLM) és az Electron Beam Melting (EBM) is tartozik. A DMLS és az SLM a gyakorlatban nagyon hasonló – főként történelmi okokból és a gépgyártóktól függően különböznek.(en.wikipedia.org)
Hogyan működik a DMLS lépésről lépésre
A DMLS-folyamat a digitalizálással kezdődik, és egy megmunkálásra vagy összeszerelésre kész, teljesen fémből készült alkatrésszel ér véget.
1. A 3D-modell előkészítése
- Az alkatrész megtervezése CAD-ben (SolidWorks, Fusion 360, Inventor stb.).
- Exportálás a következő formátumba: STL / 3MF.
- Importálás a nyomtató szoftverébe, a tájolás, a támaszok és a folyamatparaméterek beállítása.
- A modell vékony rétegekre szeletelése (jellemzően 20–60 μm).(en.wikipedia.org)
2. A gép és a por előkészítése
- A tartályba fémport töltenek (rozsdamentes acél, titán, alumínium, Inconel, kobalt–króm stb.).(us.arrk.com)
- Az építőkamrát inert gázzal (argonnal vagy nitrogénnel) töltik fel, és az oxigéntartalmat nagyon alacsony szintre csökkentik, hogy a por magas hőmérsékleten ne oxidálódjon.(sinterit.com)
3. A porréteg felhordása
- A recoater (kés vagy henger) egyenletesen eloszlatja az építőplatformon a vékony porréteget (néhány tíz mikrométer vastagságban).
- A platform magasságát a Z tengelyen pontosan szabályozzák.
4. Lézeres szinterezés / olvasztás
- A nagy teljesítményű szálas lézer a réteg felületét az alkatrész adott keresztmetszetének alakja szerint pásztázza.
- A lézer becsapódási pontján a por részecskéi megolvadnak és összekapcsolódnak tömör fémmé.
- Az érintetlen területek laza por formájában megmaradnak, amely később támasztóanyagként szolgál, és újrahasznosítható.(element.com)
5. A rétegek ismétlése
- Egy réteg elkészülte után a platform a rétegvastagsággal (például 40 μm-rel) lejjebb süllyed.
- Új porréteg kerül felhordásra, majd a lézeres szinterezési folyamat megismétlődik.
- Így az alkatrész alulról felfelé „épül fel“, amíg a teljes modell el nem készül.
6. Hűtés és az alkatrész eltávolítása
- A nyomtatás befejezése után a kamrát hagyják lehűlni, hogy minimálisra csökkentsék a belső feszültséget.
- A felesleges port elszívják és megszűrik későbbi felhasználás céljából.
- Az alkatrész továbbra is az építőplatformhoz van rögzítve, és általában támaszokat is tartalmaz.
7. Utófeldolgozás
Ezt követi a DMLS esetében a folyamat standard részét képező lépések:
- Hőkezelés / „stress relief“ – a belső feszültség csökkentése.
- A támaszok eltávolítása (vágással, marással, csiszolással).
- Szükség esetén HIP (Hot Isostatic Pressing) a közel 100%-os sűrűség eléréséhez és a mikrohibák eltávolításához.
- Végső megmunkálás: CNC-megmunkálás, csiszolás, polírozás, felületkezelés.
Milyen anyagok nyomtathatók DMLS-sel?
A DMLS egyik legnagyobb előnye a felhasználható fémanyagok széles választéka. Jellemzően a következők használhatók:
- Rozsdamentes acélok – például 316L vegyipari, élelmiszeripari és általános ipari alkalmazásokhoz.
- Titánötvözetek (Ti6Al4V) – repülőipar, implantátumok, sportfelszerelések.
- Alumíniumötvözetek (például AlSi10Mg) – könnyűszerkezetek az autóiparban és a repülőiparban.
- Nikkelalapú szuperötvözetek (Inconel) – magas hőmérsékletnek és korróziónak ellenálló alkatrészek az energetikában, turbinákban és a repülőiparban.
- Kobalt–króm – fogászat, orvosi implantátumok.
- Speciális acélok szerszámkészítő üzemek számára (konform hűtésű formák, préselőszerszámok).(us.arrk.com)
Mivel az anyagok gyakran megegyeznek a sorozatgyártásban használt ötvözetekkel, a DMLS-sel készült alkatrészek teljes értékűen használhatók az üzemi környezetben, nem csupán prototípusként.
A DMLS előnyei a hagyományos megmunkálással szemben
1. Geometriai szabadság és topológiai optimalizálás
A rétegenkénti nyomtatásnak köszönhetően nagyon összetett formák is tervezhetők, amelyek marással, esztergálással vagy öntéssel:
- rendkívül drágák
- vagy teljesen megvalósíthatatlanok lennének.
Ide tartoznak:
- belső csatornák (például konform hűtés formákhoz),
- a tömeg csökkentésére szolgáló rácsszerkezetek,
- topológiai optimalizálással létrehozott organikus formák.
2. Alkatrészkonszolidáció és kisebb tömeg
A DMLS lehetővé teszi több alkatrész egyetlen egységgé egyesítését, aminek köszönhetően:
- rövidebbé válik az összeszerelés,
- csökken a kötések és a lehetséges hibapontok száma,
- jelentősen csökken a tömeg – például repülőipari alkatrészeknél gyakran 20–25%-kal.(businessresearchinsights.com)
3. Rövidebb szállítási határidők és kisebb készletek
Egyedi és kis sorozatú gyártásnál a DMLS jelentősen gyorsabb lehet, mint a szerszámok, formák és a hagyományos gyártás biztosítása. Ez különösen hasznos:
- prototípusok és működésvizsgálatok esetén,
- igény szerinti pótalkatrészeknél,
- testreszabott komponenseknél (például páciensspecifikus implantátumoknál).
4. Nagy sűrűség és mechanikai tulajdonságok
A modern DMLS-rendszerek nagyon nagy sűrűségű nyomtatott alkatrészeket képesek előállítani; megfelelő paraméterek és utólagos HIP-kezelés mellett az eredmények megközelítik vagy elérik a hagyományosan gyártott félkész termékekből készült alkatrészek szintjét. Ez alapvető fontosságú a repülőiparban és az egészségügyben.(sinterit.com)
A DMLS korlátai és hátrányai
A DMLS azonban nem minden technológia univerzális helyettesítője. Több jelentős korláttal rendelkezik:
1. Magas beszerzési és üzemeltetési költségek
- A DMLS-nyomtatók jóval drágábbak az FDM/FFF- vagy gyantás gépeknél – gyakran több százezer euró értékűek.
- A fémporok költségesek, és körültekintő tárolást és kezelést igényelnek.
- Az üzemeltetés képzett kezelőt és szigorú biztonsági szabályokat igényel (por, inert gázok, magas hőmérséklet).
Ezért a DMLS-t egyelőre főként ott alkalmazzák, ahol a hozzáadott érték meghaladja a költségeket – vagyis a repülőiparban, az egészségügyben, az energetikában és a high-end iparban.
2. A támaszok és az alkatrész tájolásának szükségessége
- A legtöbb körülbelül 45° alatti túlnyúlás támaszokat igényel, amelyek a helyükön tartják az olvadt fémet és elvezetik a hőt.
- Az alkatrész helytelen tájolása deformációkhoz, repedésekhez vagy rossz felületi minőséghez vezethet.
- A támaszokat nyomtatás után el kell távolítani, gyakran megmunkálással.
Ezért a DMLS esetében kulcsfontosságúak a tervezés additív gyártáshoz (DfAM) kapcsolatos ismeretek .(en.wikipedia.org)
3. Durvább felület és szükséges utófeldolgozás
- A nyomtatott alkatrészek felülete általában érdesebb a megmunkált alkatrészekénél (a 50–100 μm-es porszemcseméret és a rétegvastagság miatt).(en.wikipedia.org)
- A pontos illeszkedő és funkcionális felületekhez CNC-megmunkálás szükséges.
4. Korlátozott építési térfogat
- A legtöbb DMLS-nyomtató építőkamrája néhány száz milliméteres (például 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- A nagyobb alkatrészeket szegmentálni, majd össze kell kapcsolni – hegesztéssel, csavarokkal vagy ragasztással.
DMLS vs. SLM – mi a különbség?
A DMLS és az SLM (Selective Laser Melting) fogalmát gyakran szinte felcserélhetően használják.
- Történetileg a DMLS az EOS vállalat kereskedelmi neve volt, amely eredetileg a fémporok (különösen az ötvözetek) szinterezését hangsúlyozta.
- Az SLM a fémpor teljes megolvasztását jelenti homogén szerkezetté.
A gyakorlatban ma a DMLS-ként jelölt ipari berendezések többsége teljesen újraolvasztja a port, így a különbség inkább részletkérdés:
- A DMLS-t gyakrabban használják ötvözetekhez, ahol a szabályozott „szinterezés“ segít kezelni az eltérő olvadási hőmérsékleteket.
- Az SLM-et gyakran tiszta fémekhez (például titánhoz, alumíniumhoz) használják, ahol a lehető legnagyobb sűrűségű teljes olvasztás kívánatos.
A tervező és a felhasználó számára fontosabb a konkrét gép, a folyamatbeállítások és az ezt követő hőkezelés, mint e rövidítések közötti szóbeli különbség.(sinterit.com)
A DMLS tipikus gyakorlati alkalmazásai
1. Repülő- és űripar
A DMLS ma a repülő- és űripar egyik kulcsfontosságú technológiája:
- Könnyű és erős szerkezeti bordák, tartók, konzolok.
- Alkatrészek rakétahajtóművekhez és üzemanyagrendszerekhez.
- Turbinaalkatrészek és motorok magas hőmérsékletű részei.
Piaci tanulmányok szerint az aerospace- és védelmi szektor a DMLS-szolgáltatások piacának körülbelül 35–40%-át teszi ki, elsősorban a tömegcsökkentés és a nagy teljesítmény iránti igény miatt.(businessresearchinsights.com)
2. Egészségügy és fogászat
Az orvostudományban a DMLS lehetővé teszi:
- páciensspecifikus implantátumok (csípőimplantátumok, gerincimplantátumok, koponyapótlások),
- kobalt–krómból készült fogpótlások és hidak,
- könnyű titánszerkezetek gyártását, amelyek támogatják az oszteointegrációt (rácsszerkezetek).
A biokompatibilitás, a nagy szilárdság és a testreszabhatóság kombinációjának köszönhetően a fém 3D-nyomtatás a modern ortopédia és fogászat standard részévé válik.(thebusinessresearchcompany.com)
3. Autóipar és motorsport
Az autóiparban a DMLS-t egyelőre főként fejlesztési és versenyprogramokban használják:
- könnyített tartók, konzolok, futóműalkatrészek,
- összetett motor- és kipufogóalkatrészek, áramlásra optimalizálva,
- szerszámok és konform hűtésű fröccsöntőformák, amelyek lerövidítik a gyártási ciklusokat.
A sorozatgyártásban továbbra is fontos szerepet játszik az ár, de a fémtechnológiák fokozatos olcsóbbodásával szélesebb körű alkalmazás várható a hétköznapi modellekben is.
A DMLS lehetővé teszi fröccsöntőformák és szerszámok gyártását a fröccsöntött termék geometriáját követő belső csatornákkal. Ennek eredménye:
- gyorsabb és egyenletesebb hűtés,
- a műanyag alkatrészek rövidebb gyártási ciklusa,
- jobb felületi minőség.
Ez az alkalmazás jellemző például az autóipari, fogyasztói elektronikai vagy csomagolóipari formák gyártására.
A DMLS trendjei és jövője (2025+)
A fém 3D-nyomtatási piac növekedése
A fém 3D-nyomtatás piaca, beleértve a DMLS-t is, nagyon gyorsan növekszik:
- A becslések szerint a metal additive manufacturing globális piaca a 2024-es néhány milliárd dollárról 2034–2035 körül több mint 30–40 milliárd USD-re nő.(thebusinessresearchcompany.com)
- Egyes elemzések szerint önmagában a DMLS-szolgáltatások növekedési üteme évi 20% feletti.
A fő hajtóerők az aerospace, az egészségügy, az autóipar és az energetika.
Többlézeres rendszerek és nagyobb gépek
A DMLS-gépek új generációi több lézert használnak egy kamrában, ami jelentősen felgyorsítja a nyomtatást. Növekszik a nagy formátumú rendszerek aránya is, amelyek építési térfogata minden tengelyen meghaladja a 300 mm-t, és lehetővé teszik nagyobb alkatrészek egy lépésben történő nyomtatását.(businessresearchinsights.com)
Jobb szoftveres eszközök és felügyelet
Egyre több eszköz áll rendelkezésre a következőkhöz:
- topológiai optimalizálás (a tömeg csökkentése a szilárdság megőrzése mellett),
- a deformációk és feszültségek szimulációja nyomtatás közben,
- a fürdő és a réteg online felügyelete, amely már az építés közben segít felismerni a hibákat.
Így a DMLS ismételhető és ellenőrzött gyártási folyamattá válik, amely sorozatgyártásra, nem csupán prototípus-készítésre is alkalmas.
Fenntarthatóság és a por újrahasznosítása
A DMLS-folyamatban a por nagy része újrahasznosítható – a felesleges anyag szitálás és ellenőrzés után újra felhasználható. Egyre nagyobb figyelem irányul a következőkre is:
- a gépek energiaigénye,
- az újrahasznosított fémek por formájában történő felhasználása,
- az anyag nyomon követhetősége teljes életciklusa során.
Alapvető tervezési irányelvek DMLS-hez
Ha DMLS-módszerrel kíván alkatrészt gyártani, érdemes ismernie néhány gyakorlati tervezési szabályt:
- Ügyeljen az alkatrész tájolására – próbálja minimalizálni a porágyhoz képest < 45°-os szögű nagy felületeket, amelyek nagy méretű támaszokat igényelnének.
- Hagyjon ráhagyást a megmunkálásra – a pontos illeszkedő felületekhez, menetes zónákhoz vagy csapágyfészkekhez tervezzen 0,1–0,5 mm-es ráhagyást a későbbi CNC-megmunkáláshoz.(en.wikipedia.org)
- Kerülje a porral töltött zárt üregeket – ha a felesleges port nem lehet kiüríteni vagy elszívni, tervezzen szerviznyílásokat.
- Optimalizálja a falvastagságokat – a túl vékony falak hajlamosak lehetnek a deformációra, a túl tömör térfogatok pedig feszültségfelhalmozódáshoz vezetnek.
- Használjon rácsszerkezeteket – ahol nincs szükség tömör anyagra, csökkentik a tömeget, valamint a por- és nyomtatási időt.
Az első projektekhez érdemes a tervet egyeztetni egy DMLS-szolgáltatóval – gyakran saját ajánlásokkal és az adott gépekhez és anyagokhoz igazított tervezési irányelvekkel rendelkeznek.
Összefoglalás: mikor érdemes DMLS-t választani?
A DMLS (DLMS) a fémek 3D-nyomtatásának csúcstechnológiás módszere, amely lehetővé teszi könnyű, erős és rendkívül összetett fémalkatrészek közvetlenül porból, formák és kiterjedt megmunkálás nélkül történő előállítását.
Akkor érdemes leginkább alkalmazni, ha:
- maximális teljesítményre van szüksége (repülőipar, motorsport, energetika),
- testreszabott vagy páciensspecifikus alkatrészeket készít (implantátumok, fogászat),
- ki szeretné használni a topológiai optimalizálást és a konform hűtést,
- kis sorozatokat vagy prototípusokat gyárt nagy hozzáadott értékkel.
Ezzel szemben egyszerű, hagyományos acélból vagy alumíniumból készült alkatrészek nagy sorozatainál továbbra is gazdaságosabb lesz a hagyományos megmunkálás, öntés vagy préselés.
A 3D-nyomtatás felhasználói számára a DMLS fontos mérföldkő: megmutatja, hogy az additív gyártás már rég nem csupán műanyagmodellekről szól, hanem egyre inkább valós, terhelhető fémkomponensekről is, amelyek bekerülnek a sorozatgyártásba.