Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
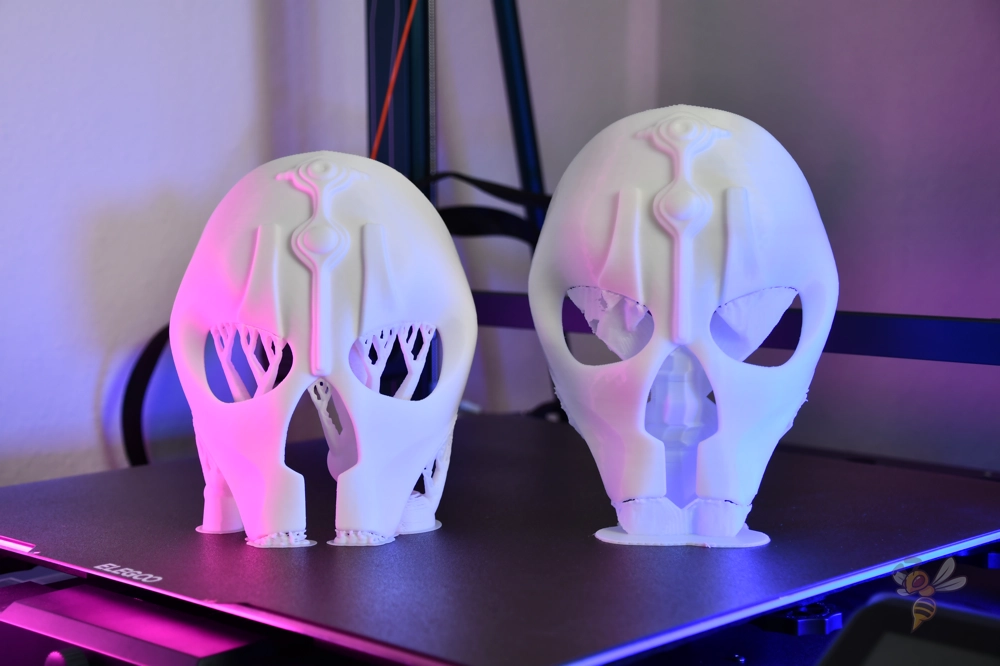
A támaszok ideiglenes szerkezetek, amelyek a modell azon részeit tartják, amelyek alatt nyomtatás közben egyébként nem lenne anyag. Nélkülük egyes túlnyúlások meghajolnának, a szálak a levegőbe lógnának, a részletek pedig műanyagcsomóvá változnának. Ugyanakkor minden támasz meghosszabbítja a nyomtatást, filamentet fogyaszt, eltávolítása után pedig nyomot hagyhat a felületen.
A cél tehát nem az, hogy mindig bekapcsoljuk a támaszokat. Hanem hogy csak annyit használjunk, amennyire a modellnek valóban szüksége van, és úgy állítsuk be őket, hogy nyomtatás közben tartsák a formát, lehűlés után viszont tisztán eltávolíthatók legyenek.
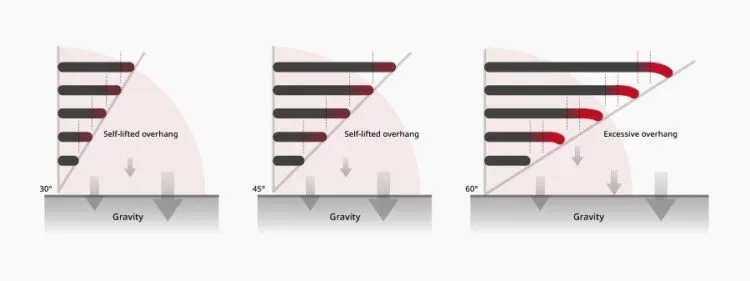
Az FDM nyomtató rétegenként helyezi le az anyagot. Az új rétegnek legalább részben az alatta lévő rétegre kell támaszkodnia. Amint a modell olyan részt tartalmaz, amely a levegőben kezdődik, hosszú túlnyúlással vagy kis érintkezési felülettel rendelkező részlettel, a szeletelő támaszt javasol.
Tipikus helyzetek, amikor érdemes támaszokat használni:
A 45 fokos érték biztonságos kiindulópont. Egy jól beállított, PLA-val, alacsonyabb réteggel és erős hűtéssel működő nyomtató gyakran az 55 vagy 60 fokot is kezeli. A PETG, ABS, ASA és rugalmas anyagok általában nehezebben nyomtathatók, ezért óvatosabb beállításokat igényelnek.
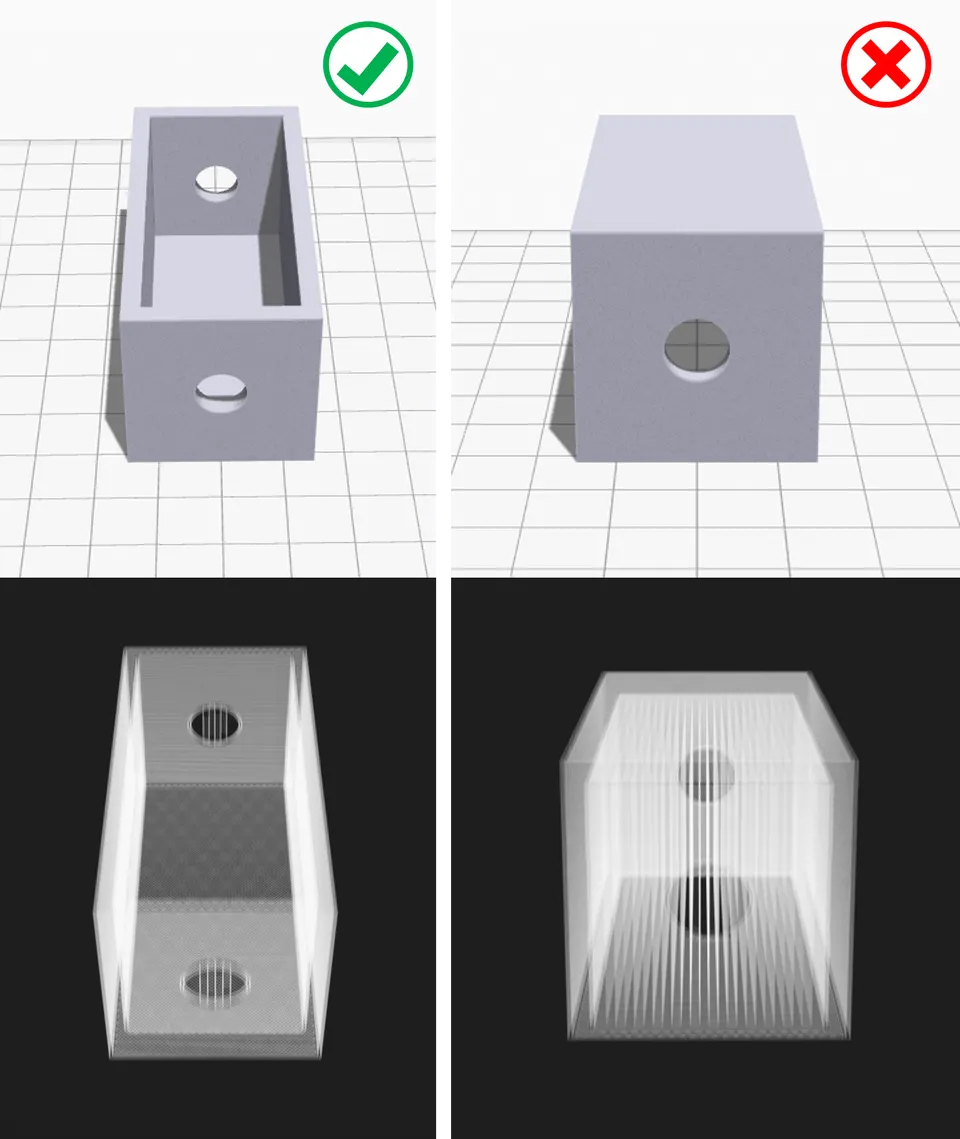
A legjobb támasz az, amelyet egyáltalán nem kell kinyomtatni. Szeletelés előtt nézze át a modellt, és próbáljon olyan orientációt találni, amelyben a fontos, látható felületek felülre vagy oldalra kerülnek, a problémás túlnyúlások pedig kisebbek lesznek.
Gyakorlati lépések:
Ezzel több tíz percnyi nyomtatási idő és sok utólagos csiszolás takarítható meg.
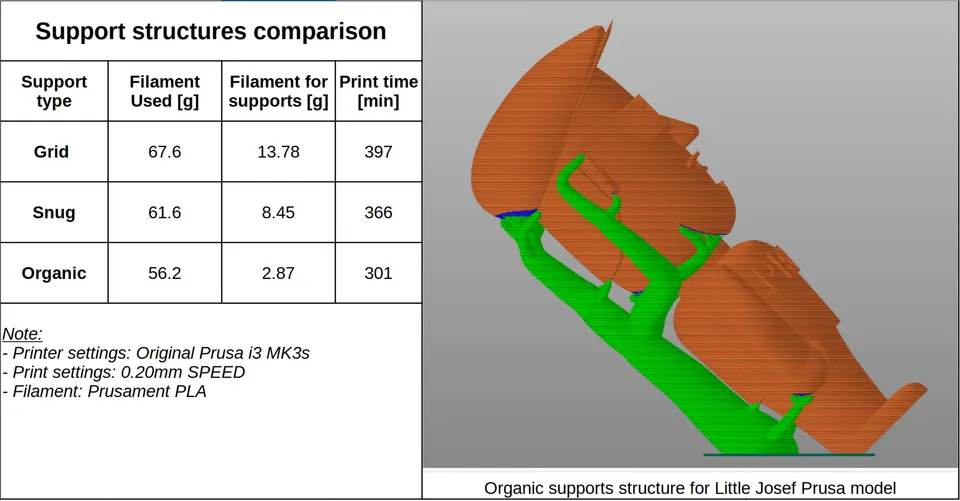
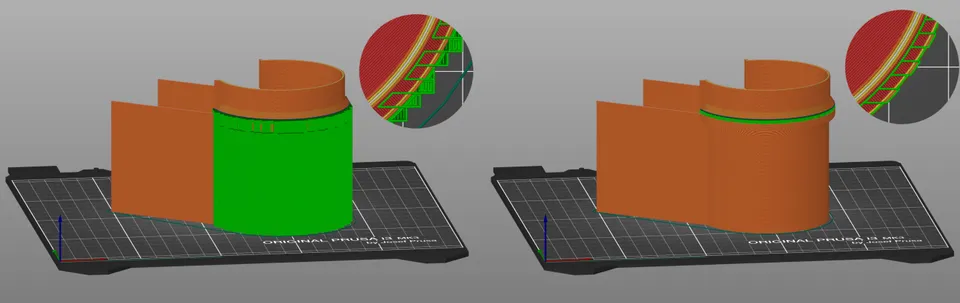
A szeletelőkben többféle támaszstílust talál. Az elnevezések eltérhetnek, az elv hasonló.
Klasszikus támaszok szabályos rácsot vagy oszlopokat alkotnak a túlnyúlás alatt. Stabilak, és nagyobb sík felületekhez, műszaki alkatrészekhez, illetve olyan helyzetekhez alkalmasak, amikor a támasznak nagyobb súlyt kell tartania. Hátrányuk a modellel való nagyobb érintkezés és az eltávolítás után gyakrabban megmaradó nyomok.
Fa- vagy organikus támaszok ágakként nőnek, és csak a szükséges helyeken érintik a modellt. Kiválóan alkalmasak figurákhoz, szobrokhoz, dekorációkhoz és organikus formákhoz. Általában kevesebb anyagot fogyasztanak és könnyebben eltávolíthatók, de nagyon nehéz túlnyúlásoknál ellenőrizni kell a stabilitásukat.
Csak a tárgyasztalról induló támaszok csak a nyomtatási felületről indulnak. Ez kíméli a modellt, mivel a támaszok nem a kész nyomatra épülnek. Nem mindig érnek el azonban minden túlnyúláshoz.
Támaszok mindenhol a már kinyomtatott modellből is kiindulhatnak. Megmentik az összetett geometriát, de több nyomot hagynak és nehezebb őket megtisztítani.
Kézzel festett támaszok, kényszerítők és blokkolók akkor a legjobb választás, ha az automatika feleslegesen sok anyagot ad hozzá. A támaszt csak a kritikus hely alatt kényszerítheti ki, vagy éppen letilthatja ott, ahol nehéz lenne eltávolítani.
Minden nyomtató, fúvóka és filamentmárka kissé eltérően viselkedik. A következő értékeket tekintse gyakorlati kiindulópontnak 0,4 mm-es fúvókához, 0,2 mm-es rétegmagassághoz és általános PLA-hoz.
| Beállítás | Ajánlott kiindulás | Mit módosítson, ha az eredmény nem megfelelő |
|---|---|---|
| Túlnyúlási szög | 50 fok | A biztonság kedvéért csökkentse 45 fokra, kevesebb támaszhoz növelje 55–60 fokra |
| Támaszok elhelyezése | A tárgyasztalról, ha elegendő | Csak igazán összetett geometriánál váltson mindenhol opcióra |
| Támaszsűrűség | 10–15% | Nehéz túlnyúlásoknál növelje, a könnyebb eltávolításhoz csökkentse |
| Támaszinterfész | Bekapcsolva, 2–4 réteg | Több réteg javítja az alsó felületet, de megnehezítheti az eltávolítást |
| Felső Z-távolság | Körülbelül 1 rétegmagasság | Növelje, ha a támasz ráolvad, csökkentse, ha a túlnyúlás besüpped |
| XY-távolság | 0,35–0,6 mm | Növelje, ha a falakhoz tapad, csökkentse kis részleteknél |
| Támaszminta | Rectilinear, zig-zag vagy fa stílus | A szilárdabb minták jobban tartanak, de általában nehezebben törhetők le |
A legfontosabb értékek a Z-távolság, a támaszinterfész és a sűrűség. Ha a támasz nehezen válik le, ne kezdje el véletlenszerűen kapcsolgatni az összes beállítást. Először növelje a felső Z- vagy az XY-távolságot, majd csökkentse a sűrűséget, és csak ezután módosítsa a teljes támasztípust.
PLA a leghálásabb anyag. Jól hűthető, tisztességes túlnyúlásokat kezel, a támaszok pedig általában tisztán letörhetők. PLA esetén gyakran működik a körülbelül egy rétegnyi alapértelmezett Z-távolság.
PETG szívós, és hajlamos a támaszokhoz tapadni. Használjon nagyobb távolságot, kisebb támaszsűrűséget, és ha a modell engedi, inkább organikus vagy fa támaszokat. A túl sűrű interfész PETG-nél szinte ráhegesztett felületként viselkedhet.
ABS és ASA stabil hőmérsékletet és kevésbé agresszív hűtést igényel. A támaszoknak elég erősnek kell lenniük, hogy zsugorodás közben ne váljanak le. Számítson rá, hogy a támasz feletti felület érdesebb lehet, mint PLA esetén.
TPU és más rugalmas anyagok esetén a támaszok problémásak. A támaszok törés helyett meghajlanak, a tisztítás pedig lassú. Rugalmas alkatrészeknél érdemes elforgatni a modellt vagy módosítani a konstrukciót úgy, hogy a támaszok száma minimális legyen.
Oldható vagy elválasztó anyagok többanyagú nyomtatásnál lehetnek hasznosak. A támaszinterfész olyan anyagból készülhet, amely nem egyesül a fő modellel, vagy feloldódik. Az eredmény tisztább, de a nyomtatás tovább tart, több anyagváltást és több hulladékot igényel a fúvóka tisztításakor.
Szeletelés után ne csak az időbecslést nézze meg. Nyissa meg a rétegelőnézetet, és lassan haladjon végig a kritikus helyeken.
Ellenőrizze különösen:
Összetett modellnél érdemes egy kis részletet vagy kicsinyített próbaverziót kinyomtatni. Filamentet és idegeskedést is megtakarít.
Ne siessen az eltávolítással. Hagyja lehűlni a nyomatot. A meleg műanyag puhább, könnyebben deformálódik, és az apró részletek elhajolhatnak.
Ajánlott eljárás:
Késsel végzett munka közben mindig a kezétől és a megőrizni kívánt részlettől elfelé vágjon. A támaszdarabok töréskor elpattanhatnak, ezért kemény és törékeny anyagoknál védőszemüveg használata ajánlott.
A támaszok ráhegedtek a modellre. Növelje a felső Z-távolságot és az XY-távolságot, csökkentse a támaszsűrűséget vagy az interfészrétegek számát. Ellenőrizze a nyomtatási hőmérsékletet és az anyagáramlást is, mert a támaszanyag túladagolása ront a helyzeten.
A túlnyúlás alsó oldala csúnya és megereszkedett. Csökkentse a Z-távolságot, kapcsolja be vagy erősítse meg a támaszinterfészt, csökkentse a rétegmagasságot és javítsa a hűtést. Hosszú hidaknál az alacsonyabb sebesség és a megfelelően beállított bridge flow segít.
A támaszok nyomtatás közben eltörnek. Növelje a sűrűséget, adjon hozzá brim-et, használjon szilárdabb mintát vagy váltson klasszikus támaszokra. Fa támaszoknál csökkentse az ágak túl agresszív szögeit, és ellenőrizze, hogy megfelelően érintkeznek-e a tárgyasztallal.
A támaszok nyomokat hagynak a látható felületen. Fordítsa el a modellt, használjon csak a tárgyasztalról induló támaszokat, vagy kézzel tiltsa le az érintkezést a látható helyeken. Dekoratív modelleknél gyakran az organikus stílus segít.
A szeletelő feleslegesen sok támaszt generál. Növelje a túlnyúlási szöget, kapcsolja be a csak a tárgyasztalról induló támaszokat, használjon blokkolókat, vagy fessen kézzel támaszt csak a kritikus helyekre.
Állal, karokkal és hajjal rendelkező figura. Kezdjen a tárgyasztalról induló organikus támaszokkal. Kézzel adjon hozzá támaszt az áll alá és a kezek végéhez. Ha a geometria engedi, az arc látható részét tartsa támaszokkal való érintkezés nélkül.
Vízszintes karral rendelkező műszaki tartó. Ha a szilárdság fontosabb a megjelenésnél, használjon interfésszel ellátott klasszikus támaszokat. A sűrűséget állítsa körülbelül 15–20%-ra, és számítson az alsó felület enyhe tisztítására a nyomtatás után.
Lyukakkal és belső kialakítással rendelkező doboz. Először próbálja megváltoztatni az orientációt. Egy kis doboz belsejében lévő támaszokat gyakran nehéz eltávolítani. Ha szükségesek, használjon blokkolókat azokon a helyeken, amelyekhez nyomtatás után nem fér hozzá szerszámmal.
Két fal közötti hosszú híd. Rövid hidat a nyomtató gyakran támasz nélkül is kinyomtat. Hosszabb hídnál inkább adjon hozzá egy keskeny támaszt középen, így egy hosszú hídból két rövidebb lesz.
A támaszok nem a rossz modell jelei. Olyan eszközök, amelyek lehetővé teszik olyan formák kinyomtatását, amelyekkel egyébként az FDM nyomtató nem boldogulna. A legjobb eredmény azonban a modell megfelelő orientációjának, a támaszok ésszerű mennyiségének, a jól beállított távolságnak és a rétegelőnézet ellenőrzésének kombinációjával érhető el.
Kezdje egy egyszerű szabállyal: csak ott használjon támaszokat, ahol a műanyag alatt nincs támaszték, és mindig gondolja át, hogyan fogja őket eltávolítani a nyomtatás után. Minél jobban megoldja ezt a szeletelőben, annál kevesebb munka várja a kész nyomattal.


