Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
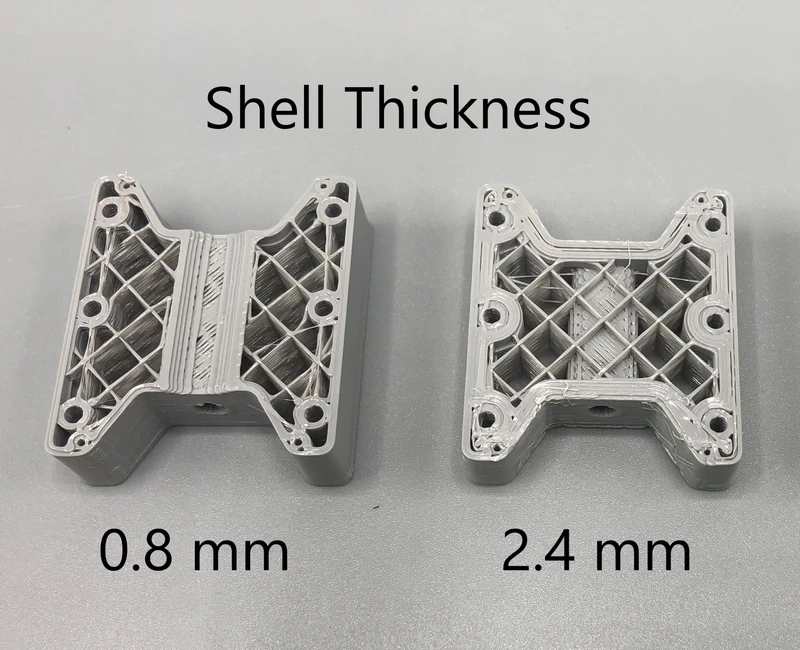
A periméter az egyik legfontosabb érték a szeletelőprogramban, ha erősebb 3D-nyomatot szeretne. A kezdők mégis gyakran figyelmen kívül hagyják, és elsőként a kitöltés sűrűségét növelik. A szokásos FDM-nyomatok szilárdsága azonban nagymértékben éppen a modell falaitól függ. A periméterek alkotják a külső héjat, megtartják az alkatrész formáját, védik a kitöltést, és hajlításkor vagy ütéskor a terhelés jelentős részét viselik.
A jó hír, hogy a periméterek beállítása nem bonyolult. Elég megérteni, hogy pontosan mit módosít a szeletelőprogramban, hogyan függ össze a fúvókával, és mikor érdemes további falat hozzáadni a kitöltés további százalékai helyett.
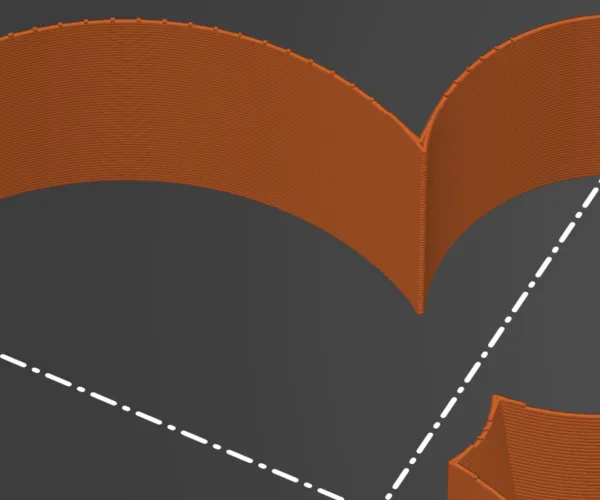
A periméter egy zárt extrudálási útvonal a réteg kerülete mentén. Amikor a szeletelőprogram rétegekre bontja a modellt, először létrehozza a külső és belső kontúrvonalakat. Ezek a vonalak egymás mellé rendeződnek, és együtt alkotják a modell falát.
A különböző szeletelőprogramokban eltérő elnevezésekkel találkozhat:
Az alapelv ugyanaz. Ha 2 perimétert állít be, a szeletelőprogram két egymás melletti anyagvonalat nyomtat a kerület körül. Ha 4 perimétert állít be, a fal jelentősen vastagabb lesz, és belül kevesebb hely marad a kitöltés számára.
A szokásos 0,4 mm-es fúvókánál az extrudálási szélesség körülbelül 0,4–0,45 mm. Három periméter így nagyjából 1,2–1,35 mm vastag falat hoz létre. A pontos érték a nyomtatóprofil, az anyag és a vonalszélesség beállításától függ.
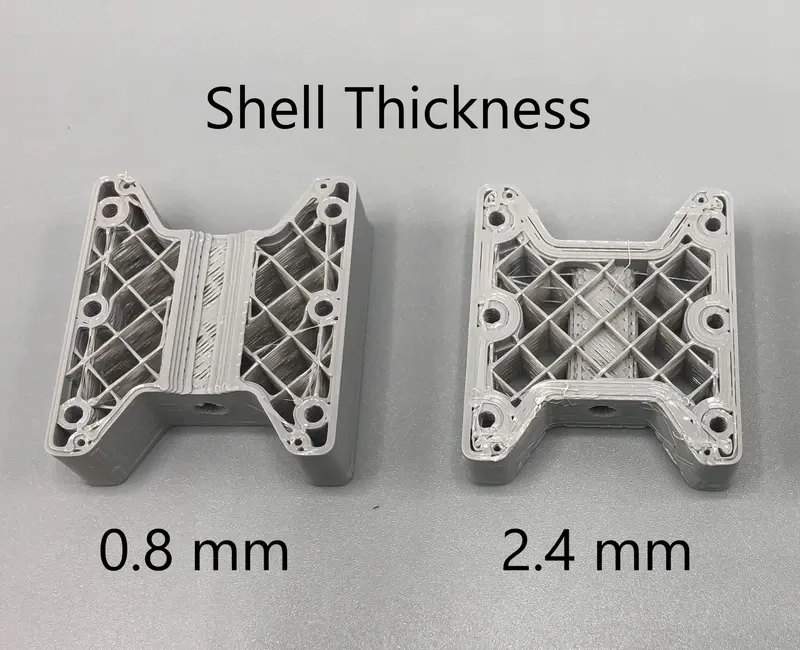
Képzeljen el egy üreges csövet. Annak ellenére, hogy nem tömör, nagyon szilárd lehet, mert az anyag távol van a középponttól, és jól ellenáll a hajlításnak. Sok 3D-nyomtatott alkatrész hasonlóan működik. Hajlításkor, csavaráskor vagy ütéskor főként a modell külső rétegei dolgoznak. A belső kitöltés segít, de a nagy sűrűségű kitöltés önmagában gyakran nem hoz akkora különbséget, mint az erősebb fal.
Ezért lehet praktikusabb egy 4 periméterrel és 25% kitöltéssel készült alkatrész, mint egy 2 periméterrel és 60% kitöltéssel készült darab. Erősebb szélei, jobb menetei, ellenállóbb sarkai és gyakran ésszerűbb nyomtatási ideje lesz. Emellett kevesebb anyag pazarolódik a modell belsejében, ahol a további műanyag már nem feltétlenül hoz arányos javulást.
A periméterek főként ott segítenek, ahol az alkatrész:
A kitöltés a modell belső struktúrája. Alátámasztja a felső rétegeket, csökkenti a deformációt, és növeli a nyomással szembeni ellenállást. A periméterek ezzel szemben összefüggő héjat alkotnak a kerület mentén. A két beállítás együttműködik, de nem ugyanazt a problémát oldja meg.
Ha a nyomat egy saroknál vagy a csavarlyuknál törik el, gyakran nem segít önmagában a kitöltés 20%-ról 50%-ra növelése. Jobb megoldás lehet egy periméter hozzáadása, a modell rádiuszának növelése, az alkatrész olyan elforgatása a tárgyasztalon, hogy a rétegeket ne lehúzó irányú terhelés érje, és csak ezután a kitöltés finomhangolása.
Ezzel szemben egy nagy, tömör alkatrésznél, amely összenyomódik vagy a teljes felületén nyomást visel, a kitöltés sűrűsége nagyobb szerepet játszhat. A praktikus beállítás ezért mindig a terhelés irányától függ.
Nincs egyetlen univerzális érték, de egy szokásos 0,4 mm-es fúvókánál a következőképpen érdemes kezdeni:
| Modell felhasználása | Ajánlott kiindulási érték | Megjegyzés |
|---|---|---|
| Dekorációk, figurák, megjelenési prototípus | 2 periméter | Gyors nyomtatás, alacsony fogyasztás, a szilárdság nem elsődleges szempont. |
| Általános praktikus alkatrészek | 3 periméter | Jó kiindulási érték tartókhoz, dobozokhoz, burkolatokhoz és háztartási alkatrészekhez. |
| Terhelt tartók, szerelési alkatrészek, menetek | 4–5 periméter | Jobb élek, erősebb furatok és nagyobb hajlítási ellenállás. |
| Csavarokhoz, betétekhez és ismételt használatra készült alkatrészek | 5–6 periméter a kritikus helyeken | Ha a szeletelőprogram lehetővé teszi, csak ott használjon helyi megerősítést, ahol szükséges. |
| Vázák és vékony falú dekorációk | 1 periméter vagy váza mód | Megjelenéshez megfelelő, mechanikai terheléshez nem. |
Egy PETG falitartónál tipikusan 4 periméterrel, 25–35% kitöltéssel és a sarkok nagyobb lekerekítésével kezdenék. Egy PLA elektronikai dobozhoz gyakran elegendő 3 periméter és 15–20% kitöltés. Egy kis figurához vagy méretellenőrzéshez általában 2 periméter is elegendő.
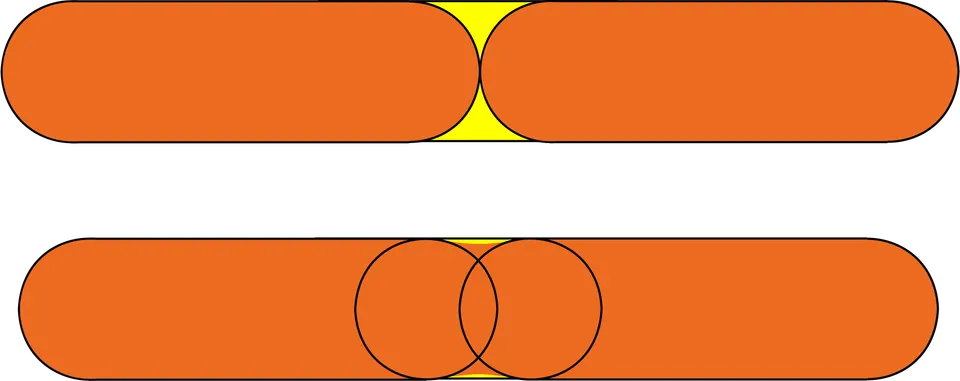
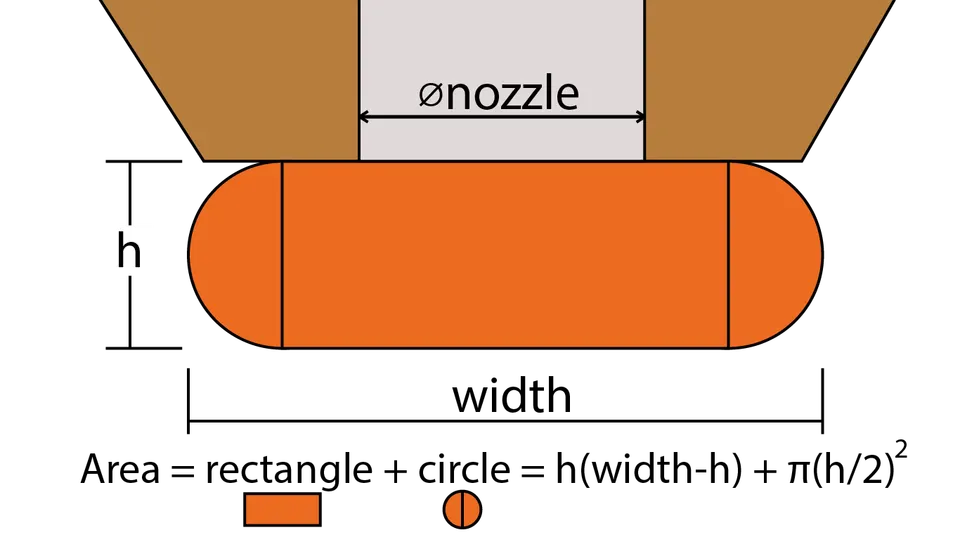
A periméterek száma önmagában nem elegendő. Az extrudálás szélessége is fontos. Egy 0,4 mm-es fúvóka és 3 periméter más falat eredményez, mint egy 0,6 mm-es fúvóka és 3 periméter. Nagyobb fúvókánál ugyanannyi periméter lényegesen szilárdabb lehet, mert minden vonal szélesebb.
A hozzávetőleges számítás egyszerű:
falvastagság = periméterek száma × vonalszélesség
Ha 0,45 mm-es vonalszélességgel nyomtat, és 4 perimétert állít be, a fal körülbelül 1,8 mm vastag lesz. Ha a modell falának vastagsága mindössze 1 mm, négy periméter fizikailag nem fér el benne. A szeletelőprogram ilyenkor kevesebb vonalat használ, módosítja az extrudálás szélességét, vagy az algoritmusa szerint kompromisszumos megoldást alkalmaz.
Funkcionális alkatrészeknél ezért már a modell tervezésekor érdemes gondolni a periméterekre. Ha 4 darab, 0,45 mm széles vonalat szeretne, legalább körülbelül 1,8 mm vastag falat tervezzen. 5 vonalhoz nagyjából 2,25 mm-rel számoljon.
Periméter hozzáadása akkor ésszerű, ha repednek az élek, a furatok, a kampók, a vékony falak vagy a sarkok. Akkor is segít, ha a felületen látható a kitöltés mintázata, ha az alkatrész a csavarlyuknál vetemedik, vagy ha jobb vízzáróságra van szükség.
A kitöltés növelése akkor ésszerű, ha az alkatrész benyomódik, a felső felületek besüppednek, a modell nagy és üreges, vagy jobb nyomásállóságra van szükség. A legtöbb szokásos alkatrésznél érdemes először 3–4 perimétert beállítani, majd csak szükség szerint növelni a kitöltést.
Gyakori hiba mindent 100%-os kitöltéssel nyomtatni. Az ilyen nyomtatás hosszú és drága, jobban vetemedhet, és nem feltétlenül lesz automatikusan megbízhatóbb. A tömör alkatrész ráadásul kevésbé tolerálja a túlhevülést, a nem megfelelő hűtést vagy az anyag belső feszültségeit.
A periméterek nem jelentenek csodaszert, ha az alkatrész rosszul van orientálva. Az FDM-nyomat általában a rétegek között a leggyengébb, mert a rétegek összetapadnak, de nem egyetlen anyagdarabból készülnek. Ha a tartót úgy nyomtatja, hogy a terhelés a rétegeket szétfeszíti, még nagy számú periméter mellett is eltörhet.
Egy kampónál, konzolnál vagy karnál mindig tegye fel a kérdést: az erő szét akarja húzni a rétegeket, vagy főként a vonalak mentén hat? Ha lehetséges, úgy forgassa el a modellt, hogy a fő húzó- és hajlítóterhelés minél inkább az összefüggő anyagszálak mentén hasson. Kerekítse le az éles sarkokat, mert a repedés gyakran éppen ott kezdődik.
Kezdje annak meghatározásával, hogy hol éri terhelés a modellt. Egy tartónál ez általában a csavarok környéke, valamint az alap és a kar közötti átmenet. Egy doboznál a zsanérok, a reteszek és a sarkok kritikusak. Fogaskeréknél vagy karnál a tengely és a fogak körüli részek a kritikus pontok.
Ezután állítsa be a szeletelőprogramot a következőképpen:
A helyi megerősítés gyakran a legjobb megoldás. Ahelyett, hogy az egész alkatrészt 6 periméterrel nyomtatná, csak a furatok, talpak és kampók körül adhat hozzá anyagot. Egyes szeletelőprogramok módosítókkal is rendelkeznek, amelyekkel csak a kiválasztott területen állítható be eltérő számú fal vagy kitöltés.
A periméter az a kerületi vonal, amelyből a 3D-nyomat fala létrejön. Több periméter vastagabb héjat, erősebb éleket, és gyakran jobb arányt jelent a szilárdság, a tömeg és a nyomtatási idő között. Általános alkatrészeknél kezdjen 3 periméterrel, funkcionális és terhelt alkatrészeknél használjon 4–5-öt, a kitöltést pedig csak a konkrét terhelés alapján növelje.
A legjobb eredmény azonban nem egyetlen szeletelőprogram-beállítással születik. A modell szilárdságát a periméterek, a kitöltés, az anyag, a hőmérséklet, a rétegek, a tárgyasztalon való orientáció és magának az alkatrésznek a kialakítása együttesen befolyásolja. Ha erősebb nyomatot szeretne, ne töltse meg vakon a modellt műanyaggal. Először erősítse meg a falakat és a kritikus részeket, majd finomhangolja a többit.


