Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
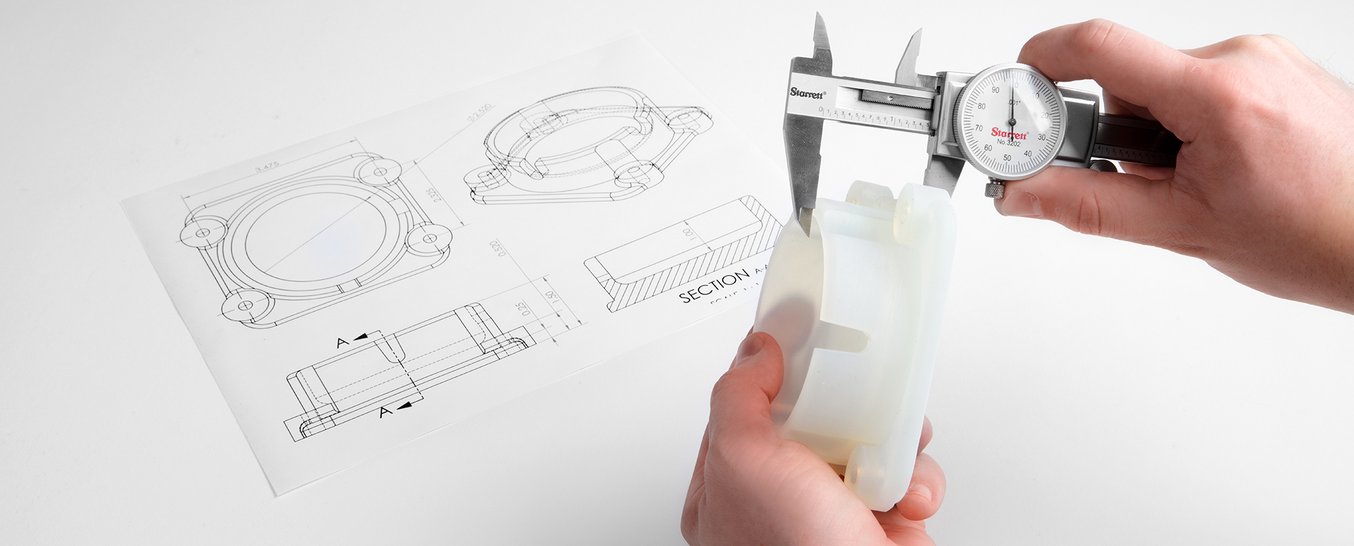
A megfelelően előkészített 3D-modell időt, anyagot és pénzt takarít meg. Egy dekoráció esetében gyakran elég, ha a fájl megnyitható a szeletelőben. Egy funkcionális alkatrésznél azonban már a méretarány, a megfelelő formátum, a falvastagság, az alkatrészek közötti hézag és az számít, hogy a modell valóban nyomtatható-e.
Ez az útmutató összefoglalja, mit kell ellenőrizni a 3D-nyomtatáshoz szükséges fájlok elküldése vagy az otthoni szeletelés előtt. Műszaki alkatrészekhez, kupakokhoz, tartókhoz, pótalkatrészekhez, prototípusokhoz és kis szériákhoz egyaránt használható.
Exportálás vagy rendelés előtt elsősorban a következőket ellenőrizze:
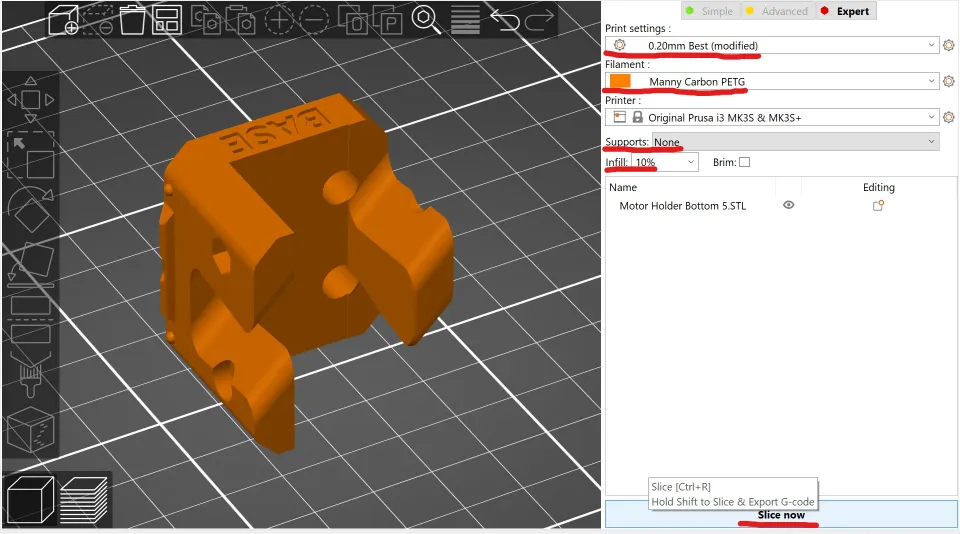
Az STL a 3D-nyomtatás legelterjedtebb formátuma. A modell felületét háromszögekből álló hálóként írja le. Egyszerű, gyakorlatilag minden szeletelő támogatja, és sok megrendeléshez teljesen elegendő.
Vannak azonban korlátai. Az STL nem tárol mértékegységeket, színeket, anyagokat és a modell előzményeit. Ha a modell hüvelykben lett exportálva, a szeletelő pedig milliméterként tölti be, az alkatrész 25,4-szer kisebb lehet. Ezért importálás után fontos legalább egy ismert méret ellenőrzése.
Az STL akkor megfelelő, ha:
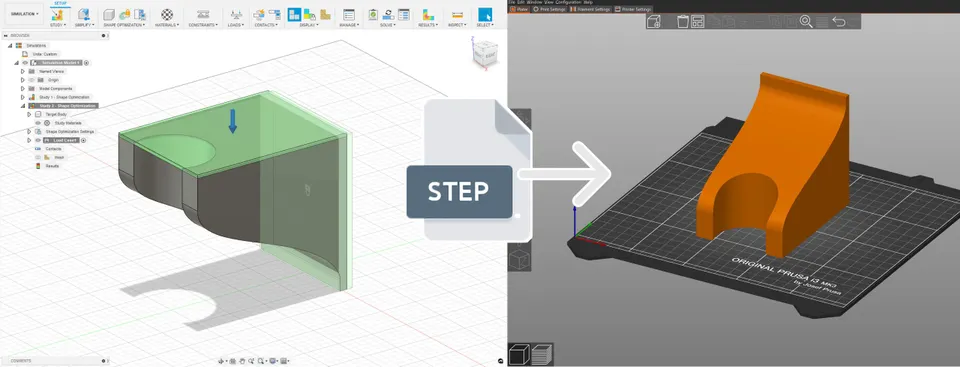
A STEP CAD-formátum a műszaki modellek pontosabb cseréjére szolgál. Nem háromszögháló, hanem a térfogati geometria leírása. Ennek köszönhetően könnyebben módosítható, mérhető és ellenőrizhető.
Funkcionális alkatrészeknél a STEP gyakran értékesebb, mint önmagában az STL. Ha módosítani kell egy furatot, meg kell változtatni a falvastagságot, le kell törni egy élt vagy ellenőrizni kell az összeállítást, a STEP-fájllal lényegesen könnyebb dolgozni. A modern szeletelők gyakran közvetlenül is meg tudják nyitni a STEP-et, a nyomtatás előkészítésekor azonban azt így is nyomtatható hálóvá alakítják.
STEP-et főként akkor küldjön, ha:
Az egyedi 3D-nyomtatás bevált gyakorlata egyszerű: küldje el a STEP-et forrásként szolgáló műszaki modellként, az STL-t pedig annak előnézeteként, ahogyan a nyomtatáshoz elképzelte az exportálást.
A 3MF akkor hasznos, ha a puszta formánál többet szeretne átadni. Információkat tartalmazhat több objektumról, azok elhelyezkedéséről, színeiről, anyagairól, sőt néha a szeletelő beállításairól is. Praktikus többanyagú nyomtatáshoz, előkészített projektekhez és olyan modellekhez, amelyek több részt tartalmaznak egyetlen tárgyasztalon.
Egy hagyományos műszaki alkatrész megrendelésénél azonban nem helyettesíti a STEP-et. Ha az alkatrészt CAD-ben kell ellenőrizni vagy módosítani, továbbra is küldjön STEP-fájlt.
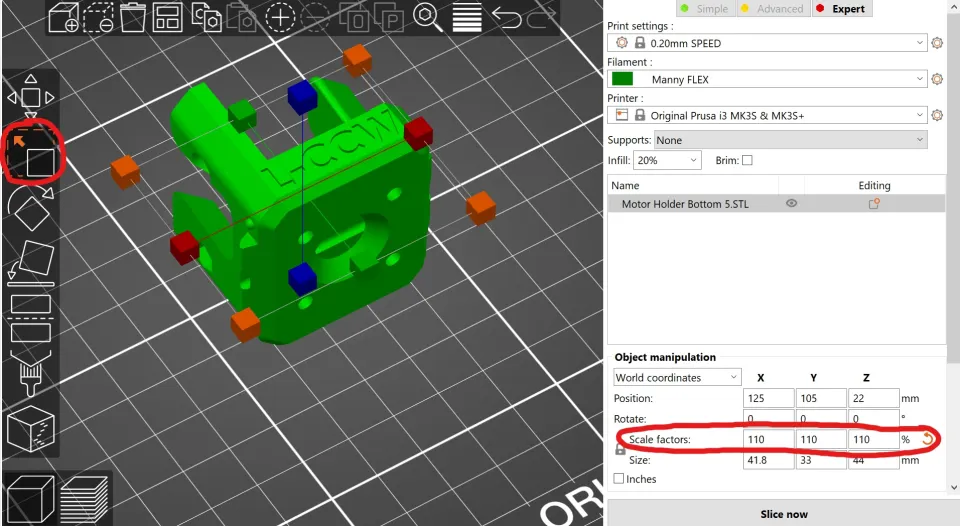
A 3D-nyomtatást a gyakorlatban milliméterben készítik elő. Még ha centiméterben vagy hüvelykben is modellez, a nyomtatáshoz milliméterben exportáljon, majd importálás után ellenőrizze a méretet.
Gyakorlati lépések:
Ha a modell mérete hibás, ne becsült százalékos értékekkel javítsa a funkcionális alkatrészt a szeletelőben. Térjen vissza a CAD-hez, állítsa be helyesen a mértékegységeket, majd exportáljon újra. A szeletelőben történő méretezés dekorációkhoz, figurákhoz vagy makettekhez lehet hasznos. Furatokkal, menetekkel és illeszkedő felületekkel rendelkező alkatrészeknél megváltoztathatja a hézagokat és tönkreteheti a funkciót.
A tűrés azt jelzi, hogy a tervezett mérettől való mekkora eltérés elfogadható még. A hézag két alkatrész közötti szándékos rés, hogy azok illeszkedjenek egymáshoz, elcsúszhassanak vagy elfordulhassanak.
Példa: ha 10,00 mm-es csapot és 10,00 mm-es furatot tervez, az nem megfelelő kialakítás a hagyományos 3D-nyomtatáshoz. Még nagyon pontos nyomtatás esetén sem lesz a felület tökéletesen sima, a furat pedig gyakran kissé kisebb lesz. A csap behelyezéséhez a furatot nagyobbra, vagy a csapot kisebbre kell tervezni.
Irányadó kiindulási értékek műanyag alkatrészekhez:
| Használat | Ajánlott kezdeti hézag |
|---|---|
| Szoros illesztés finomhangolás után | 0,1–0,2 mm |
| Hagyományos illesztés FDM-nyomtatásnál | 0,3–0,5 mm |
| Lazább csúszás vagy csuklópánt FDM esetén | 0,5–0,8 mm |
| Finomabb műgyanta-nyomtatás | 0,1–0,3 mm |
| Nagyobb alkatrészek vagy hosszabb felületek | a kontaktus hosszától függően adjon hozzá tartalékot |
Tekintse ezeket kiindulópontnak, ne univerzális szabálynak. Az anyag, a nyomtatási orientáció, a nyomtató kalibrálása, az alkatrész mérete és az utófeldolgozás is megváltoztathatja az eredményt. Sorozat vagy drágább alkatrész esetén érdemes először egy kis tesztmintát nyomtatni többféle hézaggal.
Ha a fedélnek egy FDM-nyomtatással készült dobozra kell illeszkednie, ne nulla hézaggal kezdjen. Egyszerű felhelyezéshez például 0,3 mm-t próbáljon mindkét oldalon. Egy kis fedélnél ez megfelelő lehet, egy nagyobb burkolatnál azonban a sarkok deformációja miatt valószínűleg nagyobb hézagra lesz szükség.
Egy 10 mm átmérőjű csaphoz a kívánt működésnek megfelelően tervezze meg a furatot. Szorosabb kézi behelyezéshez megfelelő lehet a 10,2–10,3 mm-es furat. Szabad forgatáshoz jobb lehet a 10,5 mm vagy annál nagyobb méret. FDM-nyomtatás után számoljon azzal, hogy a belső átmérő kisebb lehet a modellben megadottnál.
Önmetsző csavarhoz ne tervezzen meggondolatlanul végleges metrikus menetet. Gyakran jobb egy vezetőfuratot kialakítani, a furatátmérőt mintadarabon kipróbálni, és szükség esetén menetes betétet használni. Ismételt csavarozáshoz a hővel bepréselhető sárgaréz betétek megbízhatóbbak a műanyag menetnél.
Rugalmas reteszeknél gondoljon a rétegek irányára. Az alkatrész a rétegek között gyengébb, mint a réteg síkjában, ezért egy rossz irányban elhelyezett vékony nyelv eltörhet. A retesz tövénél adjon lekerekítést, kerülje az éles belső sarkokat, és számoljon prototípussal.
A modellnek térfogattal kell rendelkeznie. A vastagság nélküli felület, például egy vizualizációs program héja, önmagában nem nyomtatható alkatrész. Minden falnak elég vastagnak kell lennie ahhoz, hogy a nyomtató létre tudja hozni.
0,4 mm-es fúvókával végzett hagyományos FDM-nyomtatásnál érdemes a falakat az extrudálási szélesség többszörösére tervezni. A 0,55 mm-es fal helyett praktikusabb a 0,8 mm, 1,2 mm vagy 1,6 mm. Masszív tartóknál gyakran jobb 2–3 mm körüli értékkel kezdeni, a terheléstől és a geometriától függően.
Finom feliratoknál, hornyoknál és domborműveknél gondoljon arra, hogy a szeletelő nem tud a fúvóka, az anyag és a rétegmagasság által lehetővé tett méretnél kisebb részletet kinyomtatni. Ami jól mutat a monitoron, az a nyomaton eltűnhet vagy összefolyhat.
A szeletelőnek fel kell ismernie, mi van belül és mi kívül. Ezért a modellnek zártnak, térfogatinak és hálóhibáktól mentesnek kell lennie.
Elsősorban a következőket ellenőrizze:
CAD-modelleknél a problémát a forrásfájlban érdemes kijavítani, nem csak az STL-ben. Az automatikus hálójavítás segíthet, de egy műszaki alkatrésznél megváltoztathatja a méretet, vagy eltávolíthat egy funkcionálisnak szánt részletet.
STL-exportáláskor általában a háromszögháló finomságát állítja be. A különböző programok eltérő elnevezéseket használnak, például chord height, deviation, angle tolerance, refinement vagy resolution.
A túl durva export a hengerből jól látható sokszöget készít. A túl finom export hatalmas fájlt hoz létre, amely lassan nyílik meg, miközben a nyomat nem feltétlenül lesz jobb, mivel a korlátot a fúvóka és a technológia jelenti.
Ajánlott eljárás:
Gyakorlati kiindulásként a szokásos CAD-exportoknál kisebb és közepes alkatrészekhez körülbelül 0,01–0,05 mm-es eltérés használható. Nagy dekoratív alkatrészeknél durvább beállítás is elegendő lehet. Pontos, kis formák vagy sima, látható görbék esetén válasszon finomabb exportot, és előnézettel ellenőrizze az eredményt.
A modell nem attól kész, hogy megfelelő alakú. A 3D-nyomtatásnál az is számít, hogyan helyezkedik majd el a tárgyasztalon.
Az orientáció befolyásolja:
Ha olyan tartót tervez, amely húzó- vagy hajlítóterhelést visel, gondolja át, milyen irányban futnak majd a rétegek. Ha látható burkolatot tervez, döntse el, melyik oldala legyen a legszebb, és hol maradhatnak nyomok a támaszok után. Ha bizonytalan, a rendeléshez mellékeljen megjegyzést arról, melyik felület funkcionális és melyik látható.
Önmagában a fájl gyakran nem elegendő. Funkcionális alkatrésznél írjon rövid leírást:
Ha van műszaki rajza, csatolja. Nem kell összetett műszaki dokumentációnak lennie. Gyakran elegendő egy néhány méretet, a funkcionális felületeket és egy olyan megjegyzést tartalmazó kép, mint: „ennek a furatnak az M4-es csavarhoz kell illeszkednie” vagy „ez a felület egy alumíniumprofilra fog felfeküdni”.
Egy dekoratív modellhez elegendő egy jó minőségű STL vagy 3MF, a méretarány ellenőrzése és a szeletelőben megtekintett előnézet. Műszaki alkatrésznél járjon el alaposabban:
A jó fájlok nem csupán „letölthető fájlt” jelentenek. Olyan információkat tartalmaznak, amelyek segítenek úgy elkészíteni az alkatrészt, hogy illeszkedjen, tartós legyen, és ne kelljen újra kinyomtatni. A legtöbb problémát már a CAD-ben megoldhatja: megfelelő mértékegységekkel, ésszerű hézagokkal, tiszta geometriával és egyértelmű leírással.


