Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
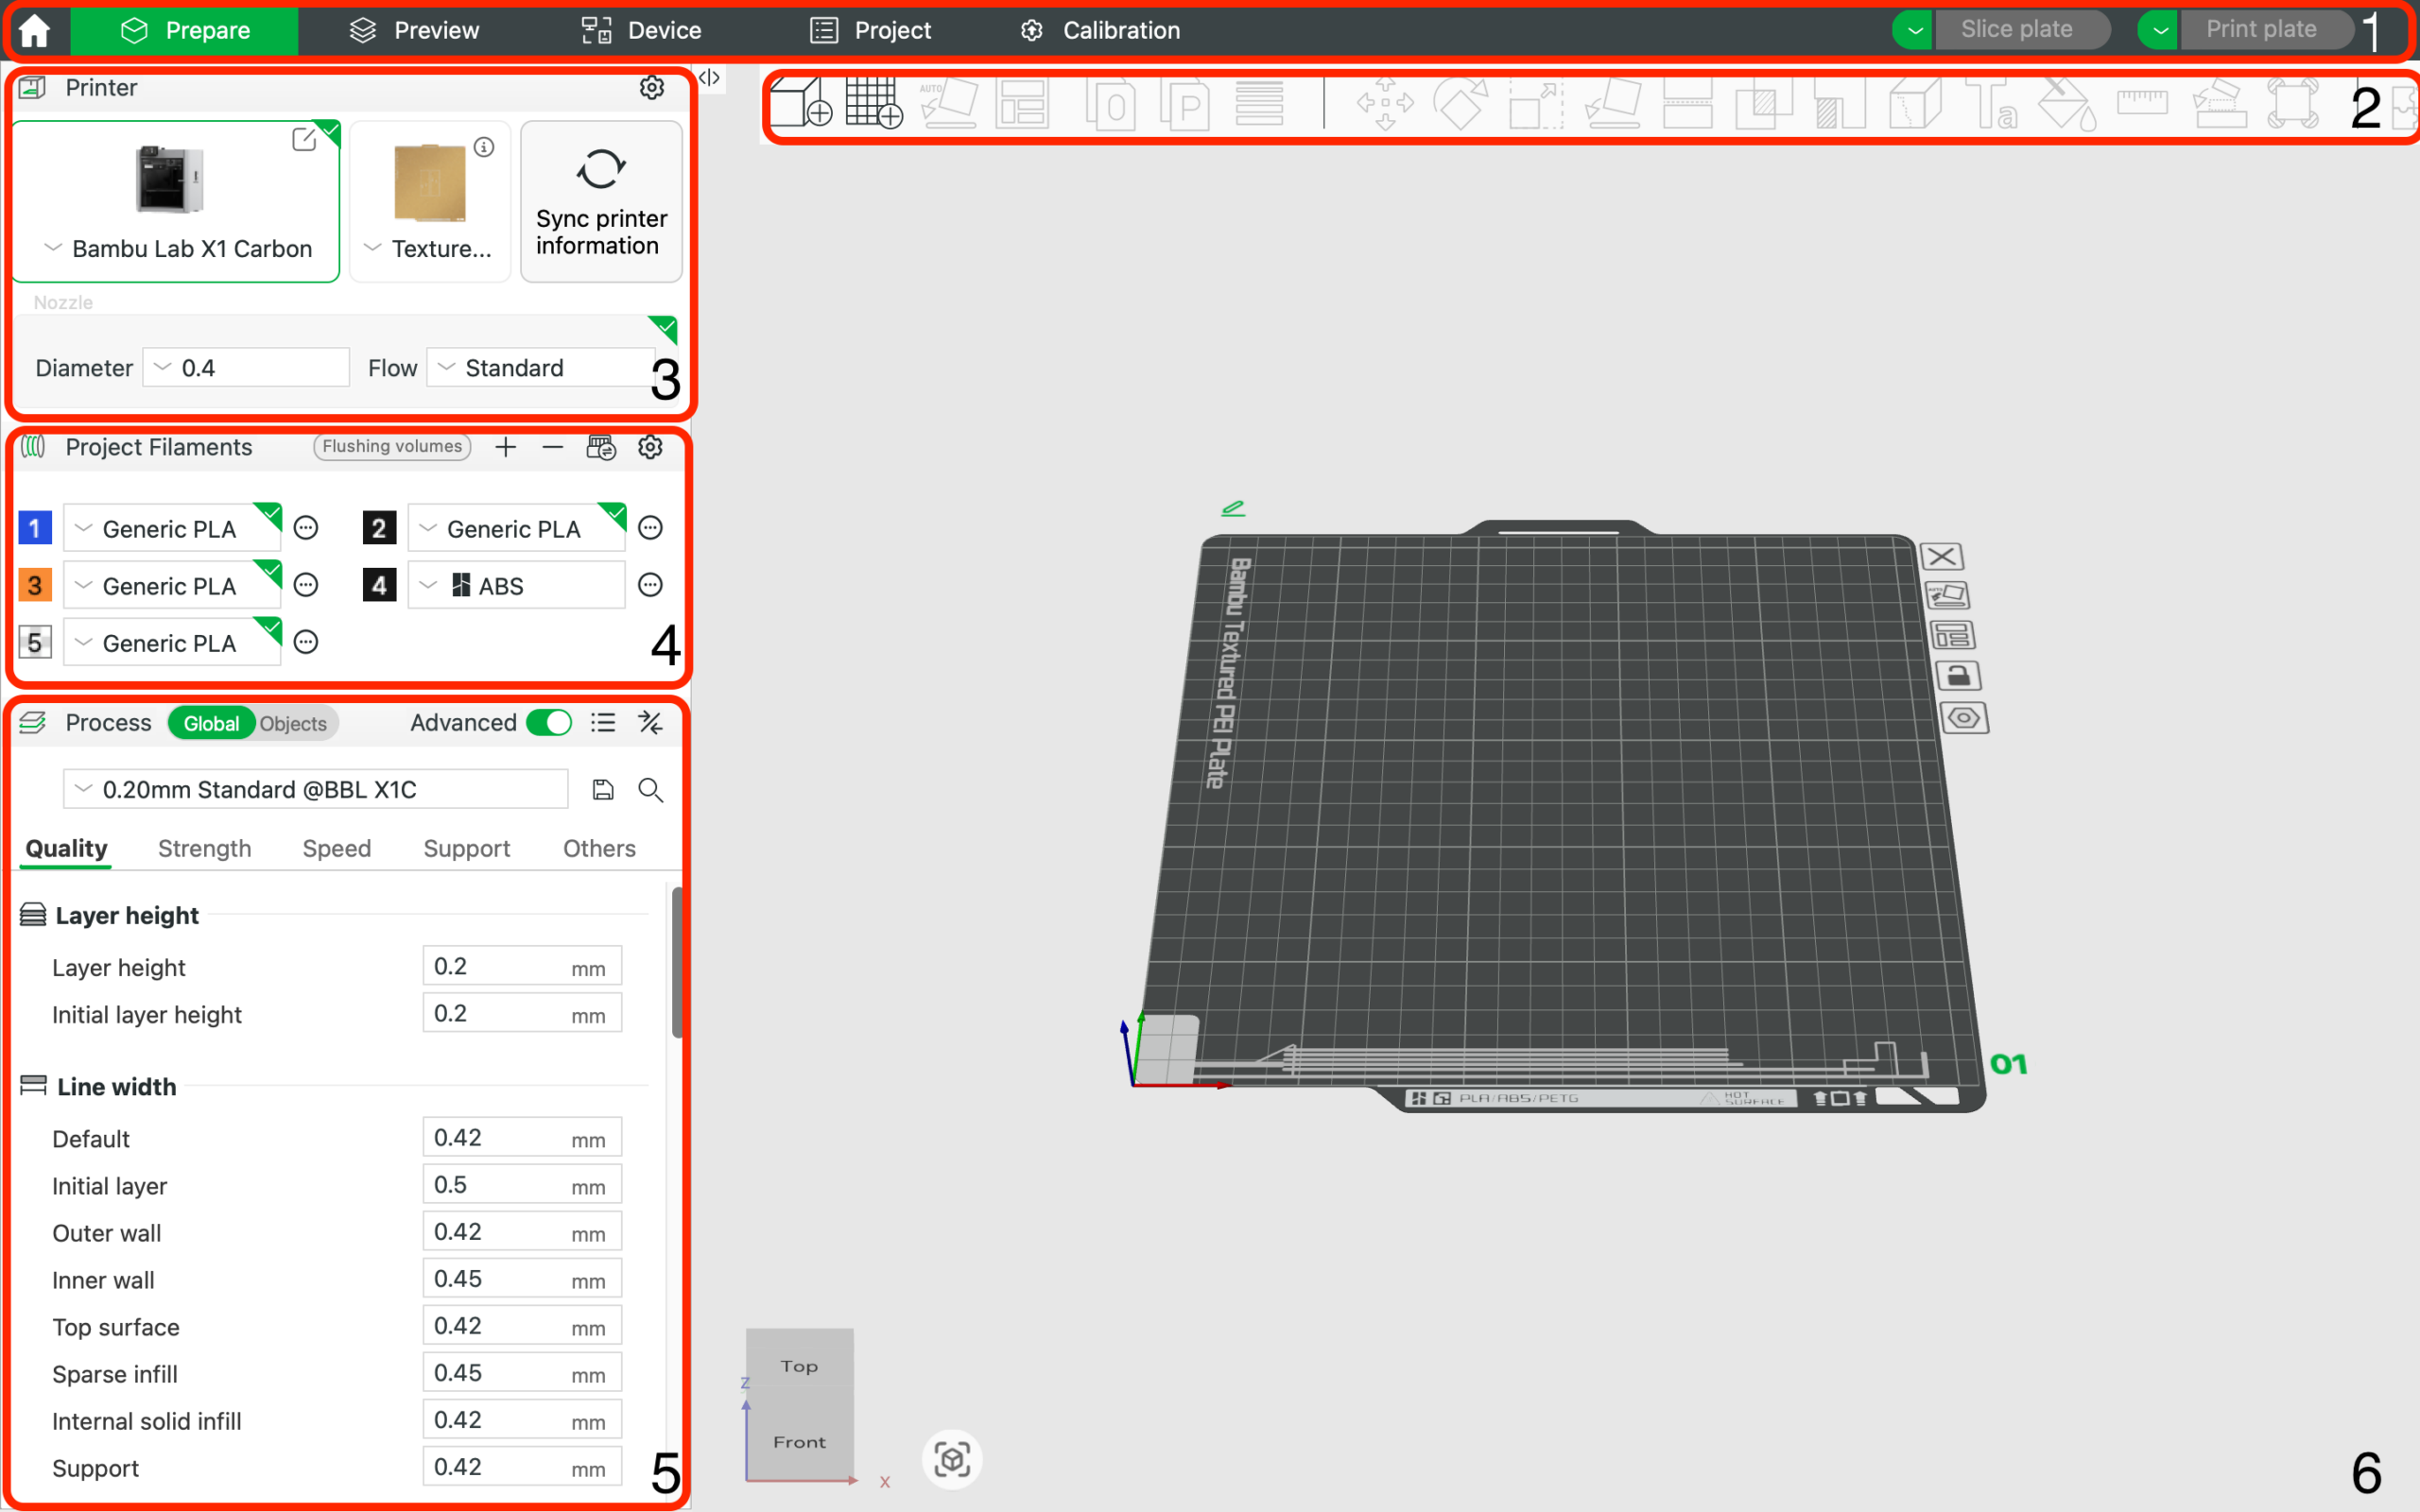
A Bambu Studio egy szeletelőprogram, amelyben a legtöbb olyan dolog eldől, amit később a nyomaton látni fog: rétegek, sebesség, hőmérsékletek, hűtés, támaszok, filamentáramlás, varrat, kitöltés és a többszínű nyomtatás. A Bambu Lab nyomtatói sok mindent automatizálnak, de a jó eredmény továbbra sem csak a „Slice” gombon múlik.
A legnagyobb különbséget általában a megfelelően kiválasztott nyomtató-, tárgyasztal- és filamentprofil jelenti, ezt követi az áramlás kalibrálása és a sebességgel való ésszerű bánásmód. Ha megtanulja, mit érdemes módosítani a Bambu Studio programban, és mit jobb változatlanul hagyni, tisztább falakat, pontosabb méreteket, kevesebb szálképződést és megbízhatóbb első réteget kap.
Ez az útmutató gyakorlati eljárást mutat be a Bambu Lab nyomtatók általános felhasználói számára. Az A, P és X sorozathoz is használható, és az alapelvek többsége a Bambu Studio által támogatott más nyomtatókra is érvényes.
A beállítás előtt ellenőrizzen három dolgot:
Ha 0,4 mm-es fúvókával nyomtat, de a szeletelőben 0,2 mm-es vagy 0,6 mm-es profil van beállítva, a kalibrálás nem fog segíteni. Ugyanígy a PLA-profil sem lesz ideális PETG, ASA vagy TPU esetén. A Bambu Studio a nyomtató-, folyamat- és filamentprofil kombinációját használja. Mindegyik más tényezőt befolyásol:
Jó gyakorlat az alapértelmezett profillal kezdeni, és csak akkor menteni saját másolatot, amikor már tudja, miért módosít egy adott értéket. Ne írja át kaotikusan az alapértelmezett profilokat. Jobb például olyan profilokat használni, mint „PLA 3D nyomtatás CZ – fényes” vagy „PETG fekete – szilárdság”, amelyek nevéből kiderül, mire szolgálnak.
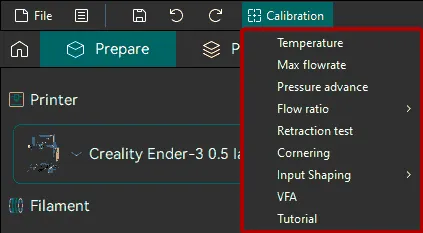
Amikor új tekercset bont ki, járjon el egyszerűen:
Ezzel sok véletlenszerű próbálgatást takaríthat meg. Ha egyszerre kezdi módosítani a hőmérsékletet, a sebességet, az áramlást és a retrakciót, nem fogja tudni, melyik változtatás segített valójában.
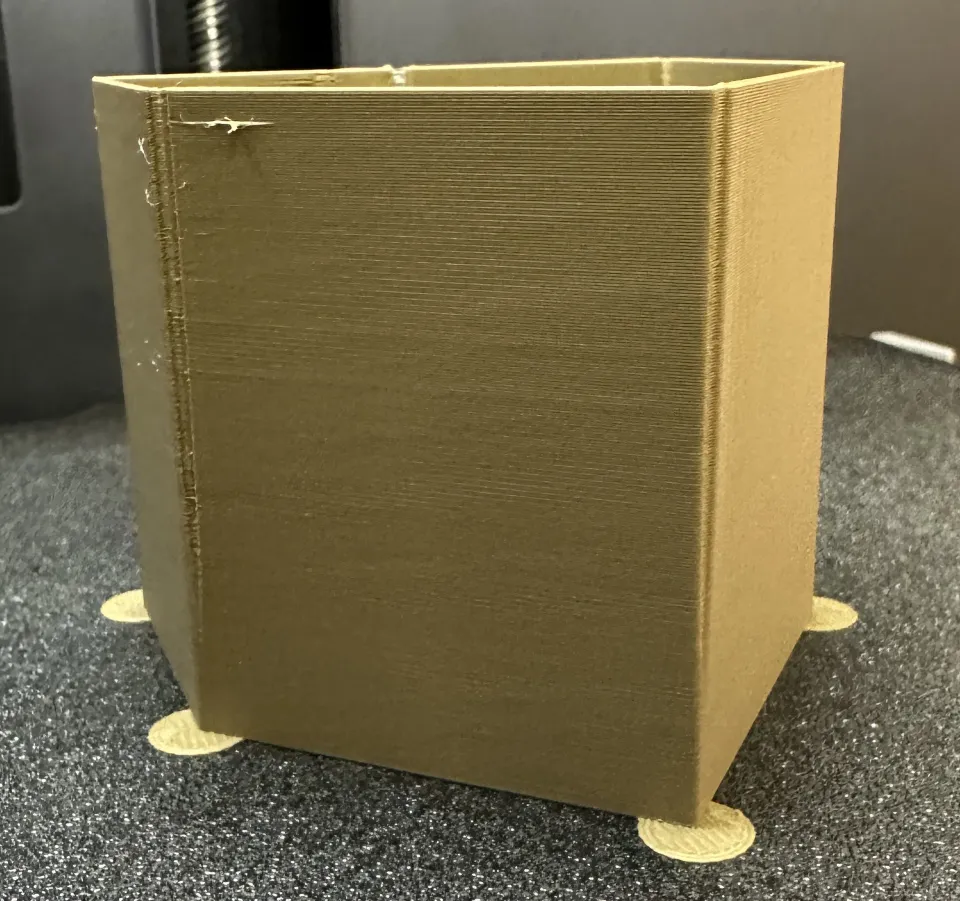
A Flow Dynamics azt kalibrálja, hogyan kompenzálja a szeletelő a megolvadt filament nyomását a fúvókában. Gyakran pressure advance-ként vagy K-faktorként is említik. A gyakorlatban elsősorban azt biztosítja, hogy a nyomtató ne préseljen túl sok anyagot a sarkokban, ugyanakkor a vonalak kezdete se legyen alulextrudált.
A rosszul beállított Flow Dynamics tipikus jelei:
A kalibrálást a Bambu Studio kalibrációs eszközein keresztül indítsa el. Egyes nyomtatóknál és firmware-kombinációknál automatikus és kézi változat is elérhető lehet. Ha a nyomtató támogatja az automatikus kalibrálást, ez kényelmes kiindulópont. A kézi kalibrálás akkor hasznos, ha az eredményt a filamentprofilba szeretné menteni és ismételten használni.
A Flow Dynamics kalibrálását főleg filament-, márka-, szín- vagy fúvókacsere, illetve a nyomtatási hőmérséklet vagy a maximális térfogatáram módosítása esetén érdemes elvégezni. Ugyanazon tekercsnél nem szükséges minden nyomtatás előtt megismételni, ha az eredmények stabilak.
Gyakorlati példa: gyors profillal PLA-t nyomtat, és a kis műszaki alkatrészek sarkai enyhén felpúposodnak. Ne a sebesség felére csökkentésével kezdje. Először ellenőrizze a Flow Dynamics beállítását, mert a probléma a nyomáskompenzációban és nem a nyomtató mechanikájában lehet.
A Flow Rate mást szabályoz, mint a Flow Dynamics. Míg a Flow Dynamics az extrudálás elindításakor és leállításakor tanúsított viselkedést hangolja, a Flow Rate határozza meg a teljesen kinyomott anyagmennyiséget. A filamentprofilban ez áramlási arányként jelenik meg.
A rossz Flow Rate jelei:
Új filamentnél először a Flow Dynamics, majd a Flow Rate kalibrálását javaslom. Ennek egyszerű az oka: ha a nyomtató nem megfelelően viselkedik a fúvókanyomás változásakor, az az áramlás vizuális értékelését is torzíthatja.
A Flow Rate kézi értékelésekor ne csak a kocka legszebb középső részét figyelje. Nézze meg a felső felületet oldalról érkező fényben. Az ideális beállításnál a vonalak összeérnek, de nem folynak össze. Ha a felület felszántottnak tűnik, az áramlás túl magas. Ha finom hézagokat lát a vonalak között, túl alacsony.
A fúvóka hőmérséklete befolyásolja a fényességet, a rétegek szilárdságát, a szálképződést, a túlnyúlásokat és a maximális sebességet. Az alapértelmezett profil jó kiindulópont, de a filamentmárkák között vannak különbségek. Még ugyanannak a PLA-nak két színe is kissé eltérően viselkedhet.
Kis lépéseket használjon, jellemzően 5 °C-ot. Ha a PLA szálkásodik, próbáljon alacsonyabb hőmérsékletet. Ha a rétegek törékenyek, vagy a periméterek rosszul kapcsolódnak egymáshoz, próbáljon magasabb hőmérsékletet. PETG esetén fontos megtalálni az egyensúlyt a szilárdság és a szálkásodás között. ASA és ABS esetén főként a stabil környezetre, a kamrára és a huzat korlátozására ügyeljen.
Irányelvek gyakori anyagokhoz:
| Anyag | Mit hangoljon először | Tipikus probléma |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, hűtés | szálképződés, fényes túlfolyások, gyengébb túlnyúlások |
| PETG | hőmérséklet, áramlás, hűtés | szálak, odaragadt támasz, érdes felső felület |
| TPU | sebesség, áramlás, szárítás | szabálytalan extrudálás, szálképződés |
| ASA/ABS | hőmérséklet, kamra, hűtés | a sarkok felhajlása, rétegrepedés |
| PA/nylon | szárítás, hőmérséklet, áramlás | buborékok, gyenge rétegek, instabil felület |
Ne feledje, hogy a nedves filament a szeletelőprogram rossz beállítását is utánozhatja. Ha pattogó hangot hall, buborékokat lát, vagy a felület matt és porózus, először szárítsa meg a filamentet.
A Bambu nyomtatók gyorsak, de minden filamentnek van egy határa annak, hogy mennyi anyagot képes megolvasztani és kinyomni. A Bambu Studio ezt a maximális térfogatáram értékével kezeli. Ha a határérték túl magas, a szeletelő olyan sebességeket engedélyez, amelyeket a hotend vagy az adott filament nem bír.
A túl magas térfogatáram jelei:
Ha a szilárdságot vizsgálja, ne csak a nyomtatási időt figyelje. A gyors nyomtatás jól nézhet ki, de az alkatrész gyengébb lesz, mert a rétegek rosszabbul kapcsolódnak egymáshoz. Műszaki alkatrészeknél gyakran segít a maximális térfogatáram csökkentése vagy egy konzervatívabb folyamatprofil használata.
Gyakorlati példa: egy PETG-ből készült tartó szép felületű, mégis eltörik a terhelt részen. Ahelyett, hogy a kitöltést 25%-ról 60%-ra növelné, először próbálja csökkenteni a sebességet, 5–10 °C-kal növelni a hőmérsékletet, és ellenőrizni, hogy a filament nem nedves-e.
Az első réteg dönti el, hogy a nyomtatás egyáltalán befejeződik-e. A Bambu Studio lehetővé teszi a tárgyasztal típusának kiválasztását, és ennek megfelelően módosítja a hőmérsékletet, valamint az első réteg viselkedését. Mindig ellenőrizze, hogy a projektben kiválasztott asztal megfelel-e a nyomtatóban fizikailag használt asztalnak.
Ha az első réteg nem tapad:
Ha az első réteg túlságosan össze van nyomva, az alkatrész alsó széle szélesebb lesz. Pontos műszaki alkatrészeknél ilyenkor segíthet az első réteg kompenzációja vagy a modell kialakításának kisebb módosítása. Ne próbálja ezt a modell túlzott erővel történő leválasztásával megoldani, mert megsértheti az asztal felületét.
A leggyakoribb kombináció a 0,4 mm-es fúvóka és a 0,2 mm-es rétegmagasság. Ez gyors és sokoldalú. Részletesebb modellekhez használhat 0,16 mm-es vagy 0,12 mm-es értéket. Nagy funkcionális alkatrészeknél ezzel szemben a 0,24 mm vagy 0,28 mm lehet célszerű, ha a profil és a geometria ezt lehetővé teszi.
Az alacsonyabb rétegmagasság nem jelent automatikusan jobb alkatrészt. Finomabb felületet kap a Z irányában, de a nyomtatás tovább tart, és néha más hibák is hangsúlyosabbá válnak, például a kis részletek túlmelegedése. A magasabb rétegmagasság lerövidíti a nyomtatást, de nagyobb anyagáramot igényel, és ronthatja a túlnyúlásokat.
Gyakorlati döntéshez:
A Bambu Studio többféle támasztípust kínál, köztük faágas támaszokat is. Mielőtt az egész modellhez bekapcsolná a támaszokat, próbálja meg elforgatni a modellt. Gyakran elegendő a tájolást 45 vagy 90 fokkal megváltoztatni, és a támaszok szinte teljesen eltűnnek.
A támaszoknál főként ezeket figyelje:
AMS használatakor nagyon csábító lehet PETG-t használni elválasztórétegként PLA-hoz, vagy fordítva. Ez jól működik, mert az anyagok nehezebben tapadnak egymáshoz. Számoljon azonban a hosszabb nyomtatási idővel és a nagyobb anyagfelhasználással az öblítés miatt. Egyetlen kis támaszérintkezésnél ez gyakran nem éri meg. Összetett, nagy érintkezési felületű modellnél viszont igen.
Ha a támaszt nehéz eltávolítani, ne növelje azonnal drasztikusan a hézagot. A túl nagy hézag rontja a modell alsó felületét. Fokozatosan módosítsa az értékeket, és nyomtasson egy kis kivágást a problémás részből.
A látható varrat az FDM-nyomtatás gyakori velejárója. A Bambu Studio lehetővé teszi a varrat helyének befolyásolását. Dekoratív modelleknél rejtse a hátsó oldalra vagy egy sarokba. Hengeres alkatrészeknél jobb lehet a véletlenszerű elosztás, de csak akkor, ha nem zavarják a kerület mentén megjelenő apró pontok.
A tisztább falakhoz segít:
A felső felületet főként az áramlással, a felső rétegek számával és a kitöltés mintázatával lehet beállítani. Ha a felső felület lyukacsos, növelje a felső rétegek számát, vagy növelje az alatta lévő kitöltés sűrűségét. Ha érdes és túl van töltve, ellenőrizze a Flow Rate értékét.
A funkcionális alkatrészeknek általában több falra van szükségük, nem csupán több kitöltésre. 2 fal és 50% kitöltés helyett próbáljon 4 falat és 25–35% kitöltést. Gyakran erősebb és tisztább alkatrészt kap, felesleges többletidő nélkül.
AMS használatakor a legfontosabb a filamentek megfelelő hozzárendelése és az öblítés jelentőségének figyelembevétele. A Bambu Studio nagyon kényelmessé teszi a többanyagú nyomtatást, de a fizikát nem lehet megkerülni. Ha feketéről fehérre vált, lényegesen több öblítésre van szükség, mint hasonló színek között.
Gyakorlati tippek:
A Bambu Studio újabb verziói a színek keverésére és a színátmenetek vezérlésére szolgáló funkciókat is hozzáadnak. Tekintse ezeket haladó eszközöknek. Fontos megrendelés esetén mindig először nyomtasson egy kis mintát, mert a színelőnézet nem feltétlenül egyezik pontosan a konkrét filamenttel és geometriával kapott eredménnyel.
Először szárítsa meg a filamentet, főleg PETG, TPU és nylon esetén. Ezután csökkentse a hőmérsékletet 5 °C-os lépésekben, és ellenőrizze, hogy nem túl magas-e az áramlás. Nagyon fényes filamenteknél az enyhén lassabb nyomtatás is segíthet.
Indítsa el a Flow Dynamics kalibrálását. Ha a probléma megmarad, csökkentse a külső fal sebességét vagy a gyorsulást. Kis műszaki alkatrészeknél a tiszta sarok fontosabb a rekordidőnél.
Ellenőrizze a Flow Rate értékét. A túlfolyt felső felület túl sok anyagot jelent, a hézagok pedig túl kevés anyagot vagy túl kevés felső réteget. Az alacsonyabb felsőréteg-sebesség szintén segíthet.
Növelje a hőmérsékletet, csökkentse a sebességet, ellenőrizze a térfogatáramot, és szárítsa meg a filamentet. Szilárdságot igénylő alkatrészeknél használjon több falat és megfelelő modellorientációt.
Tisztítsa meg a lapot, ellenőrizze a tárgyasztal kiválasztását a Bambu Studio alkalmazásban, és indítsa el a szintezést. Ha a sarkok felválnak, adjon hozzá brimet, és csökkentse a huzatot.
Néhány hét használat után sok saját profilja lehet a Bambu Studio alkalmazásban. Ha nem nevezi el őket ésszerűen, gyorsan elveszíti az áttekintést. Egyszerű formátumot javaslok:
Materiál - značka/barva - účel - tryska
Például:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Ha csak a folyamatot módosítja, nevezze el az eredmény alapján: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, amelyeket egy hónap múlva már senki sem fog megérteni.
0,4 mm-es fúvókával, PLA-ból történő általános nyomtatáshoz kezdje így:
PETG esetén fordítson nagyobb figyelmet a szárításra, alkalmazzon óvatosabb hűtést, és használjon tiszta lapot. ASA és ABS esetén ne csak a slicert, hanem a nyomtató környezetét is vegye figyelembe. TPU esetén lassítson, és ne próbáljon PLA-sebességgel nyomtatni.
A Bambu Studio sok mindent képes automatikusan elvégezni, de a legjobb eredmények akkor születnek, amikor tudja, melyik beállítás melyik problémát oldja meg. Új filament esetén alakítson ki egy egyszerű rutint: megfelelő profil, első réteg, Flow Dynamics, Flow Rate, majd hőmérséklet és sebesség.
Ha a nyomtatás nem sikerül, ne módosítson egyszerre tíz értéket. Keresse meg a tünetet, módosítson egy dolgon, és nyomtasson egy kis tesztet. Éppen ez a nyugodt megközelítés jelenti a különbséget a véletlenszerű finomhangolás és a megismételhető nyomtatás között.


