Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
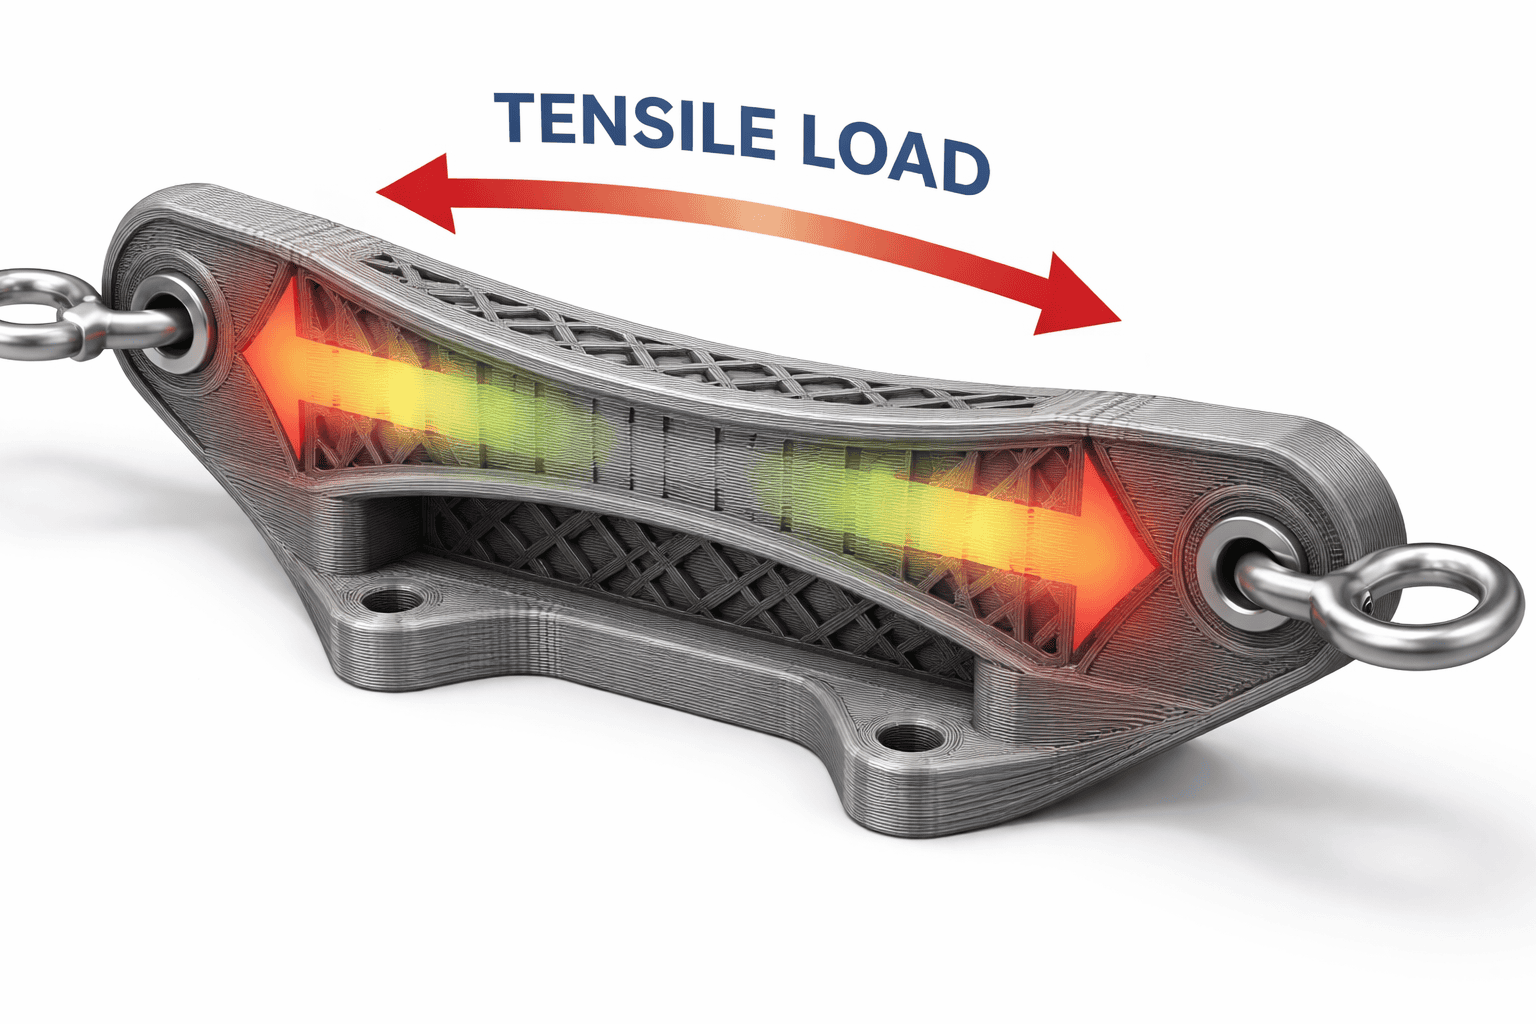
Az FDM-nyomat szilárdságát nem egyetlen varázslatos szeletelőbeállítás adja. Az anyag, a terhelés iránya, a modell orientációja, a falak száma, a kitöltés, a rétegmagasság és a rétegek közötti tapadás együttes hatásáról van szó. Ezért viselkedhet két, azonos filamentből készült alkatrész teljesen eltérően: az egyik elviseli a mindennapi használatot, a másik pedig már az első csavarmeghúzás után eltörik.
FDM-nyomtatásnál a legfontosabb megérteni, hogy a nyomat nem minden irányban egyformán szilárd. A rétegek síkjában a fúvóka összefüggő műanyagcsíkot vezet, míg Z irányban az alkatrészt főként az egyes rétegek egymáshoz tapadása tartja. Ha az alkatrészt úgy terhelik, hogy a rétegek elválnak egymástól, általában sokkal hamarabb meghibásodik, mint a rétegek irányában történő terheléskor.
Az alábbiakban gyakorlati útmutatót találhat arra, hogyan állítson be szilárd FDM-nyomatokat tartókhoz, burkolatokhoz, fogantyúkhoz, pótalkatrészekhez, műhelyi segédeszközökhöz és prototípusokhoz.
Ha hosszadalmas tesztelés nélkül szeretne kezdeni, használja ezt a kiinduló profilt egy általános, PETG-ből vagy kiváló minőségű PLA-ból készült funkcionális alkatrészhez:
| Beállítás | Ajánlás |
|---|---|
| Anyag | PETG a szívósságért, PLA a merevségért és pontosságért, ASA/ABS magasabb hőmérséklethez |
| Orientáció | A fő húzó- és hajlítóterhelést a rétegek irányába vezesse, ne a rétegeken keresztül |
| Falak | 3-5 periméter 0,4 mm-es fúvókánál |
| Felső és alsó rétegek | 5-7 réteg a rétegmagasságtól és az alkatrész méretétől függően |
| Kitöltés | 20-35 % a legtöbb funkcionális alkatrészhez, 40-60 % erősen terhelt alkatrészekhez |
| Kitöltési minta | Gyroid univerzális terheléshez, grid vagy triangles merevebb műszaki alkatrészekhez |
| Rétegmagasság | 0,16-0,24 mm 0,4 mm-es fúvókával |
| Hőmérséklet | Inkább a filament ajánlott tartományának felső része, túlfolyás nélkül, ellenőrzés után |
| Hűtés | PETG, ASA, ABS és nylon esetén kevesebb ventilátor, PLA esetén ésszerű kompromisszum |
Tekintse ezt kiindulópontnak, ne dogmának. Kritikus alkatrésznél nyomtasson rövid tesztet azonos orientációban, majd próbálja kézzel eltörni, csavarral terhelni vagy mérje meg az elhajlását. Egy kis teszt gyakran órákig tartó nyomtatást és a végleges alkatrész tönkremenetelét takarítja meg.
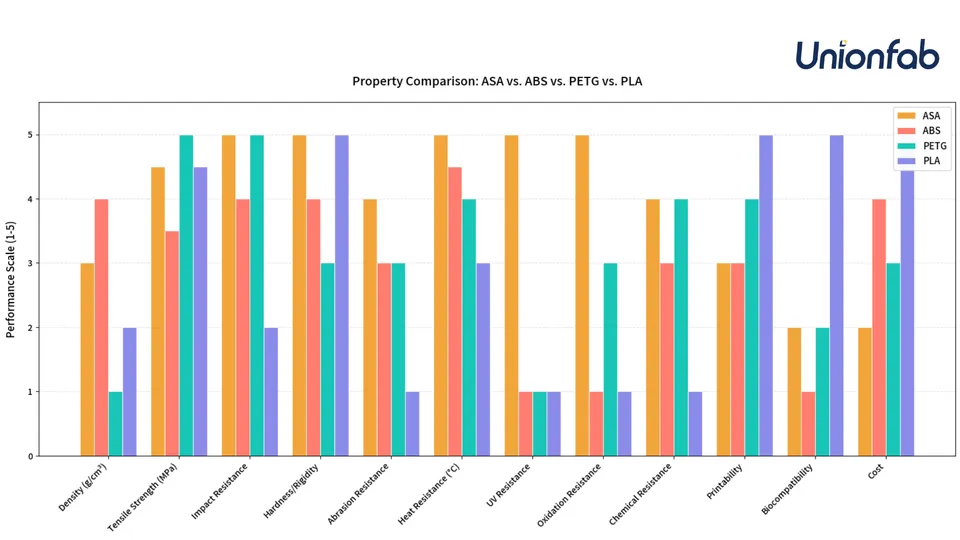
A PLA nagy merevséggel és gyakran nagyon jó szakítószilárdsággal rendelkezik. Precíz alkatrészekhez, sablonokhoz, szobahőmérsékletű tartókhoz és prototípusokhoz kiváló. Gyengesége a ridegség és az alacsony hőállóság. Egy autóban található tartó, motor közelében lévő burkolat vagy napfénynek kitett alkatrész PLA-ból deformálódhat, még akkor is, ha szobahőmérsékleten nagyon szilárd volt.
A PETG általában jobb választás olyan praktikus alkatrészekhez, amelyeknek ütéseket, rugalmas terhelést vagy kültéri környezetet kell elviselniük. Nem olyan merev, mint a PLA, viszont kevésbé törik ridegen, és általában jó a rétegek közötti tapadása. Tipikus példa a fogantyú, kapocs, gépburkolat, távtartó alátét vagy olyan alkatrész, amely időnként a földre esik.
Az ABS és az ASA ott ésszerű választás, ahol a magasabb hőállóság és szívósság számít. Az ASA kültéri használatra is alkalmasabb, mivel jobban ellenáll az UV-sugárzásnak. Számoljon azonban zártabb nyomtató, megfelelő kamrahőmérséklet vagy legalább a huzat korlátozásának szükségességével. A rosszul nyomtatott, rétegek között repedezett ABS-alkatrész nem lesz szilárdabb csak azért, mert az anyag jobbnak tűnik a táblázatban.
A nylon, a polikarbonát és a kompozit filamentek nagyon ellenállók lehetnek, de igényesebbek. A nylonnak száraznak kell lennie, különben romlik a felületminősége és a mechanikai tulajdonságai. A szénszálas anyagok általában merevek és mérettartók, de nem feltétlenül lesznek minden irányban automatikusan szívósabbak. Abrazív filamentekhez edzett fúvókát használjon.
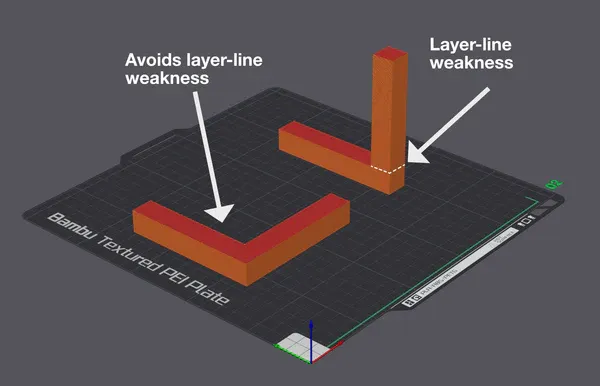
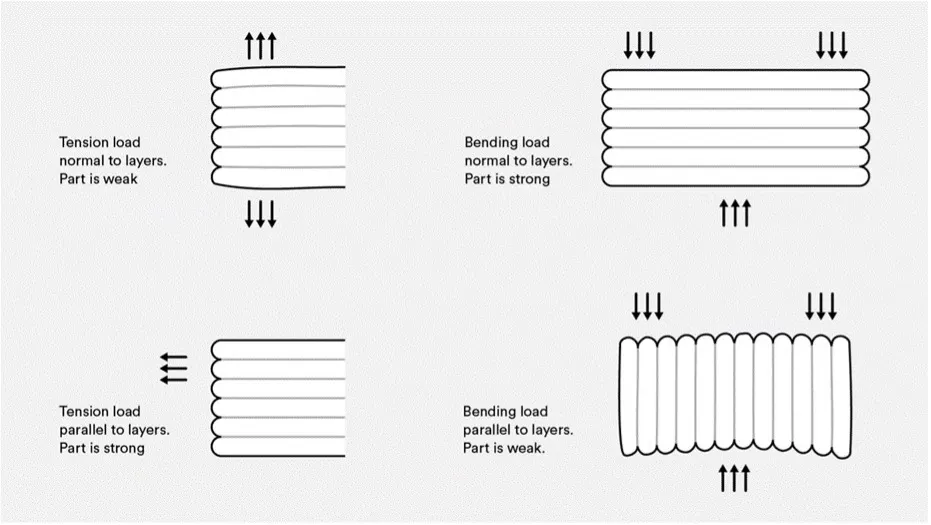
Az orientáció gyakran fontosabb, mint a kitöltés. Szeletelés előtt tegye fel magának az egyszerű kérdést: hol fog megpróbálni eltörni az alkatrész?
Képzeljen el egy kábel felakasztására szolgáló kampót. Ha állítva nyomtatja ki, a rétegek vízszintes lapokként helyezkednek el a kampó nyakánál. A terhelés ekkor széthúzza a rétegeket, és a kampó tisztán a réteg mentén törhet el. Ha ugyanazt a kampót úgy fekteti le, hogy a húzás iránya az extrudált vonalak mentén haladjon, kihasználja az összefüggő műanyagcsík szilárdságát.
Az L alakú konzol sarkában hasonló probléma jelentkezik. Ha a sarok terhelés hatására a rétegeken keresztül nyílik, nő a delamináció kockázata. Segíthet az alkatrész elforgatása, a sarok nagyobb lekerekítése, bordák, több fal vagy a modell két részre osztása, amelyek nyomtatás után előnyösebb orientációban csavarozhatók össze.
Csavarfuratoknál fontolja meg, hogy a csavar nem húzza-e szét a rétegeket. Ismételt csavarozáshoz hővel beültethető menetes betétek, a furat körüli nagyobb falátmérő és a furat, illetve az alkatrész széle közötti elegendő anyag ajánlott.
A kezdők gyakran 20 %-ról 80 %-ra növelik a kitöltést, és drámaian szilárdabb alkatrészt várnak. Valójában sok alaknál a külső héj viseli a hajlítás és az ütés nagy részét. Ezért a periméterek hozzáadása gyakran hatékonyabb, mint a szélsőséges kitöltés.
0,4 mm-es fúvókánál 2 fal körülbelül 0,8 mm műanyagot jelent a kerület mentén. Három fal már hozzávetőleg 1,2 mm, négy körülbelül 1,6 mm, öt pedig körülbelül 2,0 mm. Egy hajló tartónál gyakran nagyobb különbséget érez a 2 és 4 fal között, mint a 20 % és 40 % kitöltés között.
Gyakorlati szabály:
Ne feledkezzen meg a felső és alsó rétegekről. A ritka kitöltés feletti vékony tető besüllyedhet, megrepedhet vagy puhának tűnhet. 0,2 mm-es rétegmagasságnál 5-7 felső réteg jó kiindulópont a funkcionális alkatrészekhez.
A kitöltés megtámasztja a felső rétegeket, összeköti a falakat és segít eloszlatni a terhelést az alkatrész belsejében. Nem mindig hatékony azonban majdnem tömör műanyagblokkot nyomtatni. A nagyobb kitöltés növeli a tömeget, a nyomtatási időt, az anyagfelhasználást, egyes anyagoknál pedig a belső feszültséget is.
Tájékoztató jelleggel:
| Felhasználás | Kitöltés |
|---|---|
| Vizuális modellek, kupakok, könnyű alkatrészek | 5-15 % |
| Általános tartók, dobozok, segédeszközök | 15-30 % |
| Terhelt funkcionális alkatrészek | 30-45 % |
| Helyileg erősen terhelt alkatrészek | 45-60 % vagy helyi megerősítés |
| Speciális esetek | 80-100 %, csak ha tudja, miért |
A tömör kitöltés nem automatikusan a legjobb. Nagy alkatrésznél feszültséget, vetemedést és hosszú nyomtatást okozhat. Gyakran jobb több falat hozzáadni, megváltoztatni az orientációt, növelni a kritikus keresztmetszetet vagy csak a csavar, csap vagy ütés helye körül használni helyi kitöltésmódosítót.
A gyroid kiváló univerzális választás. Több irányban osztja el a terhelést, egy rétegen belül nincsenek kemény vonalkereszteződések, és jól működik olyan alkatrészeknél, amelyeknél nem tudja pontosan, honnan érkezik az erő. Burkolatokhoz, tartókhoz, ergonomikus alkatrészekhez és általános funkcionális nyomatokhoz is megfelelő.
A grid és a triangles merevebb belső struktúrát adnak, és műszaki alkatrészeknél hajlításra jól működhetnek. Hátrányuk az anyag felhalmozódása a kereszteződéseknél, valamint a fúvóka súrlódásának nagyobb kockázata, ha a nyomtató vagy a filament nincs megfelelően beállítva.
A cubic és az adaptive cubic nagy térfogatú alkatrészekhez jó, ahol szilárd alátámasztást szeretne felesleges anyagfelhasználás nélkül. Az adaptive cubic nagy modellek belsejében anyagot takarít meg, és a falakhoz közelebb sűríti a struktúrát.
A rectilinear gyors és egyszerű. Prototípusokhoz és általános alkatrészekhez elegendő, de terhelt alkatrészeknél általában a gyroid, a grid, a triangles vagy a helyileg megerősített szerkezet mellett dönt.
A rétegmagasság befolyásolja a részletességet, a nyomtatási időt és a rétegek közötti tapadást. Az alacsonyabb réteg finomabb felületet és gyakran jobb kapcsolatot jelent a szomszédos nyomtatási vonalak között, de a nyomtatás tovább tart, és a szilárdságbeli különbség nem végtelen. A túl magas réteg ronthatja az anyag előző rétegbe történő belenyomódását, és csökkentheti az összetartást.
0,4 mm-es fúvókánál praktikus körülbelül a 0,16-0,24 mm-es tartományban maradni. Precíz és szép funkcionális alkatrészekhez próbálja a 0,16 vagy 0,20 mm-t. Nagyobb tartóknál, ahol a durvább felület nem probléma, a 0,24 mm ésszerű kompromisszum lehet. Ha 0,28 mm-re vagy magasabbra állítja, ellenőrizze a szilárdságot tesztnyomtatással, és figyelje a rétegek minőségét.
Az extrudálási szélességet gyakran alábecsülik. A fúvóka átmérőjénél kissé szélesebb vonal javíthatja az egymás melletti nyomtatási vonalak kapcsolatát. 0,4 mm-es fúvókánál a 0,42-0,48 mm-es szélesség gyakori, szilárd alkatrészeknél kalibrálás után kissé nagyobb értékkel is próbálkozhat. Nagy, szilárd alkatrészeknél még hatékonyabb lehet egy nagyobb, például 0,6 mm-es fúvóka. A vastagabb vonalak rövidebb idő alatt robusztusabb falakat hoznak létre.
A rétegek közötti szilárdság attól függ, milyen jól kapcsolódik az új műanyagcsík az előzőhöz. A túl alacsony hőmérséklet, a túl nagy sebesség vagy a túl erős hűtés azt okozhatja, hogy a rétegek ugyan helyesnek tűnnek, terheléskor mégis elválnak.
Funkcionális alkatrészeknél általában inkább a filament ajánlott hőmérséklet-tartományának felső részén nyomtasson. Ez nem azt jelenti, hogy mindenáron a lehető legmagasabb hőmérsékleten kell nyomtatni. A cél a jobb rétegtapadás túlzott szálhúzás, deformáció, túlfolyás és részletvesztés nélkül.
A hűtést az anyaghoz igazítsa. A PLA igényli a ventilátort, de szilárdságkritikus alkatrészeknél nem mindig szükséges maximumon hűteni. A PETG gyakran kevesebb ventilátort is elvisel, az ASA és az ABS pedig általában korlátozott hűtést és stabilan meleg környezetet igényel. A nylon, a PC és más műszaki anyagok még inkább száraz filamentet és stabil körülményeket kívánnak.
A nedves filament pattogó hangról, buborékokról, szőrös felületről, gyengébb rétegekről és instabil extrudálásról ismerhető fel. PETG és nylon esetén a nyomtatás előtti szárítás az egyik legjobb szilárdságnövelő befektetés.
A szilárd alkatrész már a CAD-ben kezdődik. Az éles belső sarkok koncentrálják a feszültséget, ezért hamarabb repednek. Adjon hozzá lekerekítéseket, bordákat, nagyobb keresztmetszetet a nyaknál és elegendő anyagot a furatok körül. Ha az alkatrésznek csavart kell tartania, ne helyezze a furatot közvetlenül a széléhez. Ha az alkatrésznek rugalmasnak kell lennie, a rugalmas részt hosszabbra és fokozatosabbra tervezze, ne vékony, éles nyelvként.
Nagy tartóknál gyakran jobb bordákat hozzáadni, mint az egész kitöltési térfogatot növelni. A hajlás helyén elhelyezett borda célzottan, felesleges tömeg nélkül növeli a szilárdságot. Ismételten terhelt alkatrészeknél a lekerekítések növelése és a bemetszések eltávolítása is segít, mivel ezeknél indulhatna el a repedés.
Menetekhez használjon menetes betéteket, anyával ellátott átmenő csavarokat vagy a terhelésnek megfelelő nagyobb műanyagmenetet. Egy vékony falban lévő kis önmetsző csavar megfelelhet egy burkolathoz, de nem alkalmas olyan alkatrészhez, amelyet gyakran szerelnek szét.
Válasszon PETG-t, 4 falat, 25-35 % gyroid kitöltést, 0,2 mm-es rétegmagasságot és olyan orientációt, hogy a hajlítás ne válassza szét a rétegeket. A csavarfuratokat megfelelő vastagságú fallal vegye körül, és adjon lekerekítést a kar és az alap találkozásánál.
A környezeti hőmérséklettől függően használjon PLA-t, PETG-t vagy ASA-t. 2-3 fal és 10-20 % kitöltés elegendő, mivel a burkolat általában nem visel nagy terhelést. A szilárdságot főként a csavaroszlopok, a lekerekítések és a menetek körüli megfelelő vastagság javítja.
A környezeti hőmérséklettől és vegyi hatásoktól függően kezdjen PETG-vel, ASA-val, nylonnal vagy PC-vel. Használjon 5-6 falat, 35-50 % kitöltést és nagyobb fúvókát, ha a durvább részlet nem gond. A csapok, csavarok és élek körüli kritikus helyeket geometriával, ne csak kitöltéssel erősítse meg.
A PLA pontos lesz, de ridegen eltörhet. A PETG vagy a nylon általában jobban elviseli a hajlítást. Orientálja az alkatrészt úgy, hogy a rétegek ne a könyv lapjaihoz hasonlóan helyezkedjenek el a legvékonyabb részen. Adjon lekerekítést a kar tövénél, és kerülje az éles bemetszést.
A szilárd FDM-nyomtatáshoz ne keressen egyetlen univerzális kitöltési százalékot. Először a tájolással és a rétegek irányával foglalkozzon, majd az anyaggal, a falakkal és a geometriával. A kitöltés fontos, de sok alkatrésznél nem ez a szilárdság fő hordozója. Egy funkcionális alkatrész ésszerű kiindulópontja 3-5 fal, 20-40 % megfelelő kitöltés, helyes tájolás, a rétegek jó tapadása és a tényleges felhasználás alapján kiválasztott anyag.
Ha az alkatrésznek valóban ki kell bírnia a terhelést, az FDM-nyomtatást mérnöki folyamatként kezelje, ne csupán a modell műanyaggal való kitöltéseként. A legerősebb nyomat az, amelynél a forma, az anyag és a rétegek iránya együtt dolgozik.


