Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
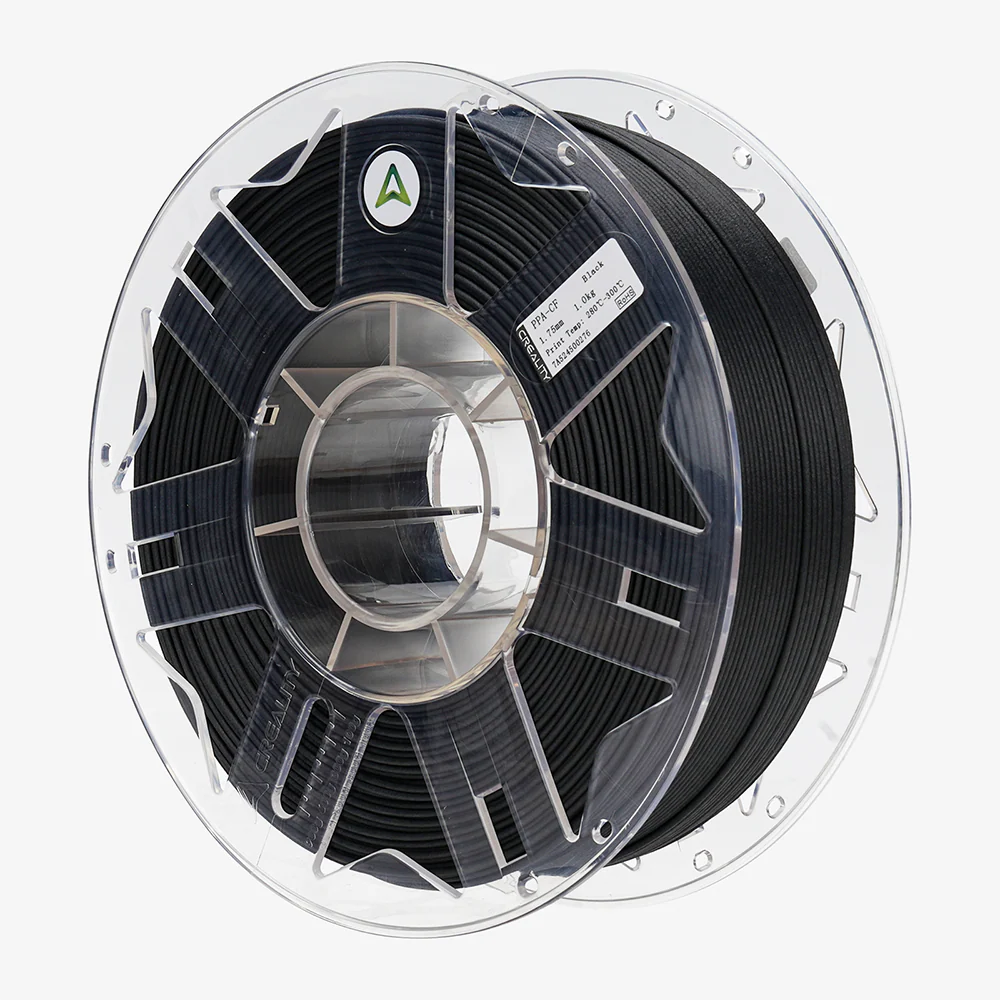
A szénszállal töltött poliamidok azok közé az anyagok közé tartoznak, amelyekhez akkor nyúl, amikor a PLA, a PETG és az ASA már nem elegendő. Nagy merevséget, a tiszta nejlonnál jobb méretstabilitást, jó hőállóságot és professzionális matt felületet kínálnak. Ugyanakkor nem univerzális csodaszerek. Száraz filamentet, kopásálló fúvókát, megfelelő tárgyasztalt, nagyobb alkatrészeknél pedig gyakran fűtött vagy legalább zárt kamrát igényelnek.
Leggyakrabban három rövidítéssel találkozhat: PA6-CF, PAHT-CF és PPA-CF. Mindhárom aprított szénszálakkal töltött poliamidot jelöl, de mindegyik kissé más célra készült. A PA6-CF erős és merev műszaki nejlon, a PAHT-CF praktikusabb változat hőnek és nedvességnek kitett alkatrészekhez, a PPA-CF pedig a legnagyobb teljesítményű választás igényes szerkezeti alkatrészekhez.
A CF a carbon fiber, vagyis szénszál rövidítése. A filamentekben nem a repülőgépipari kompozitoknál használt összefüggő, hosszú szálakról van szó, hanem a műanyagban eloszlatott, finomra aprított szálakról. Feladatuk az anyag megerősítése, a merevség növelése és a nyomtatás közbeni zsugorodás csökkentése.
A szénszálak általában a következő előnyöket kínálják:
Hátrányaik is vannak azonban. A szénszálak abrazívak, ezért gyorsan koptatják a sárgaréz fúvókákat. Emellett csökkentik az anyag nyúlását. Az alkatrészek merevek és erősek, de helytelen tervezés vagy rossz rétegtájolás esetén hamarabb eltörhetnek, mint a rugalmasabb töltetlen nejlon.
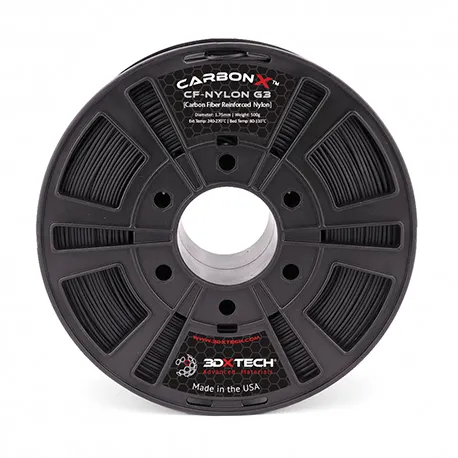
A PA6-CF szénszállal megerősített 6-os nejlon. Népszerű tartókhoz, konzolokhoz, szerelési segédeszközökhöz, burkolatokhoz, gépalkatrészekhez és funkcionális prototípusokhoz, ahol fontos a szilárdság és a merevség. Száraz állapotban gyakran nagyon jó mechanikai értékekkel és magas hőállósággal rendelkezik.
Tipikus felhasználás:
A PA6-CF legnagyobb gyengesége a nedvesség. A PA6 azon poliamidok közé tartozik, amelyek nagyon könnyen magukba szívják a vizet. A nedves szál nyomtatás közben pattog a fúvókában, buborékokat képez, a felület szöszös lesz, az alkatrész szilárdsága pedig csökken. Precíz alkatrészeknél az elnyelt nedvesség a nyomtatás után a méreteket is megváltoztathatja.
Ha jó eredményt szeretne elérni PA6-CF-fel, a szárítást kötelező lépésként kezelje. Nem elég, hogy a filament új és vákuumcsomagolt volt. A műszaki nejlonokat gyakran az új tekercsen is megszárítják, közvetlenül száraz dobozból nyomtatják, majd nyomtatás után szilikagéllel együtt ismét lezárják az anyagot.
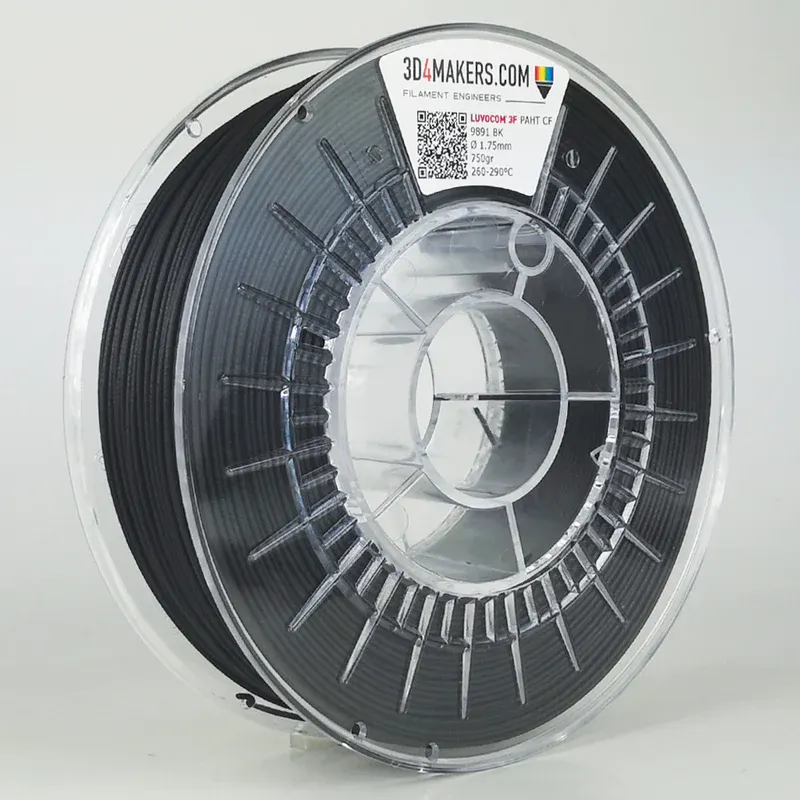
A PAHT-CF jelentése high temperature polyamide szénszállal. A gyakorlatban gyakran poliamidok olyan keverékéről van szó, amelyet úgy terveztek, hogy magasabb hőmérsékleteket is elviseljen, jó méretstabilitást biztosítson, és kevésbé legyen vízérzékeny, mint a klasszikus PA6.
A PAHT-CF jó választás, ha olyan alkatrészre van szüksége, amely valós üzemi körülmények között működik, de nem szeretne belevágni a legdrágább és legigényesebb PPA-anyagokba. Alkalmas műhelyi segédeszközökhöz, motorok és elektronika környezetében használt alkatrészekhez, tartókhoz, burkolatokhoz, rögzítőkhöz vagy funkcionális alkatrészek kis sorozataihoz.
A PA6-CF-fel szemben a PAHT-CF ezekben a helyzetekben lehet előnyösebb:
A PAHT-CF továbbra is szárítást, kemény fúvókát és a kezdőréteg gondos beállítását igényli. Nem nyitott, olcsó, módosítások nélküli nyomtatókhoz való anyag. A PA6-CF-fel szemben azonban toleránsabb lehet a mindennapi használat során, és egyes keverékek nedvességfelvétel után is jobban megőrzik tulajdonságaikat.
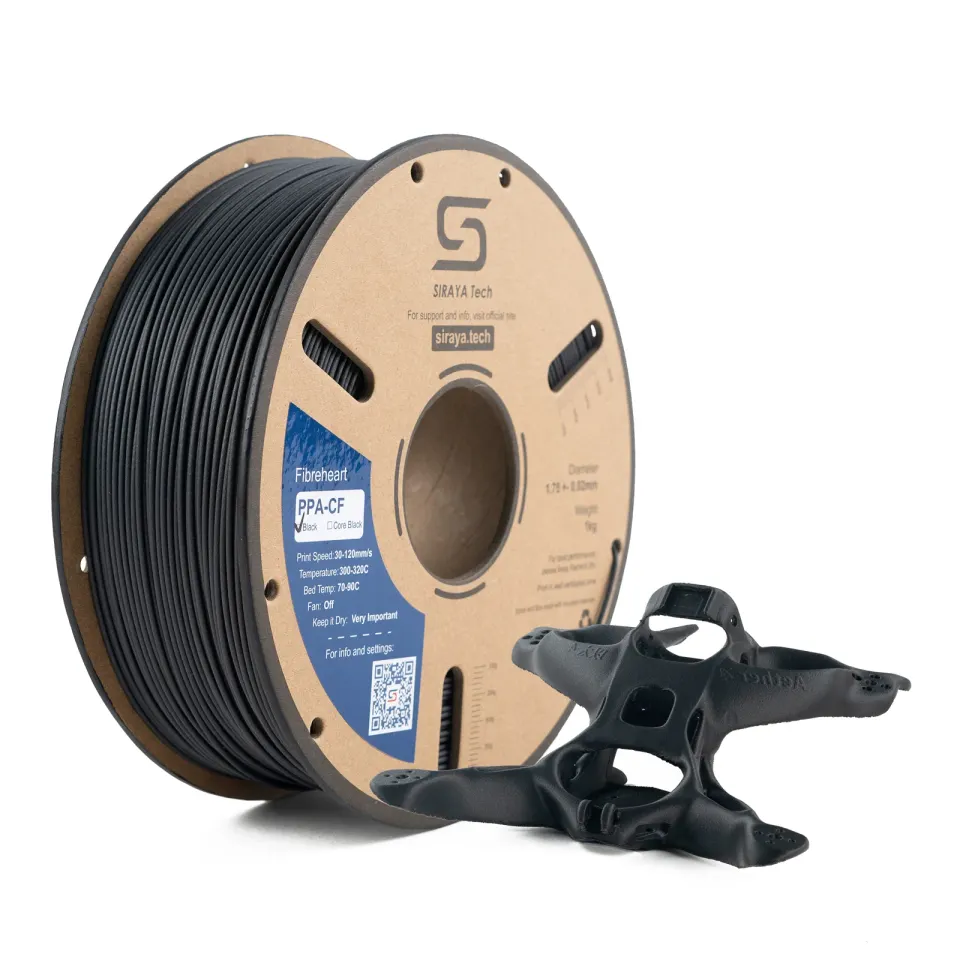
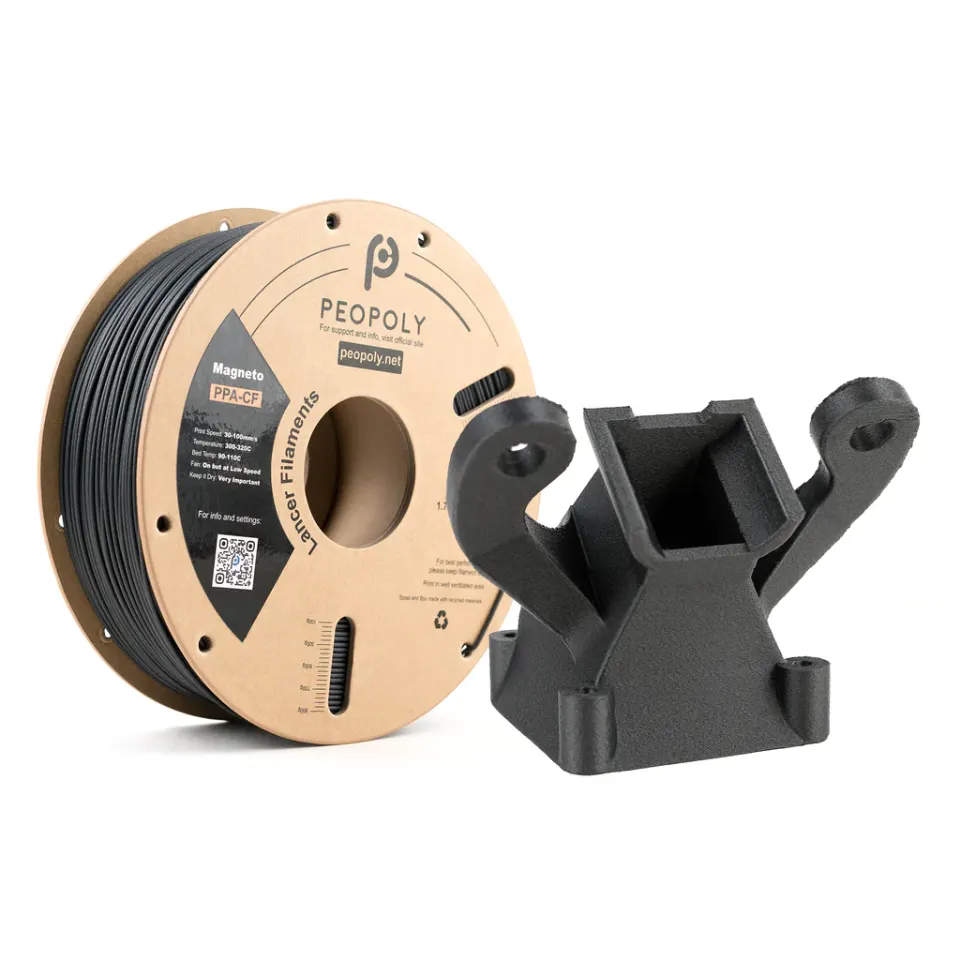
A PPA-CF szénszállal megerősített poliftalamid. A PPA a nagyobb teljesítményű poliamidok közé tartozik, és ott használják, ahol nagyobb szilárdságra, merevségre, vegyszerállóságra és hőstabilitásra van szükség. A gyakorlatban olyan alkatrészekhez való anyag, amelyeknek közelíteniük kell az ipari felhasználáshoz.
A PPA-CF jó választás:
A PA6-CF-hez és a PAHT-CF-hez képest a PPA-CF nagyobb szakítószilárdságot, nagyobb rugalmassági moduluszt és jobb hőtartalékot kínálhat. Ugyanakkor a nyomtatóval szemben is nagyobb követelményeket támaszt. Magas fúvóka-hőmérsékletet, magas tárgyasztal-hőmérsékletet, stabil kamrát és gondos szárítást igényel. Nagyobb alkatrészeknél érdemes próbadarabokkal számolni, mert a geometria, a tájolás és a hőkezelés nagy hatással van az eredményre.
| Anyag | Erősség | Gyengeség | Mikor válassza |
|---|---|---|---|
| PA6-CF | Nagyon jó merevség és szilárdság | Nagy nedvességérzékenység | Mechanikailag terhelt alkatrészek, segédeszközök, konzolok |
| PAHT-CF | Jobb stabilitás hőben és nedvességben | Továbbra is szárítást és zárt nyomtatást igényel | Üzemi funkcionális alkatrészek, burkolatok, rögzítők, kis sorozatok |
| PPA-CF | Legnagyobb teljesítmény és hőtartalék | Magasabb ár és nagyobb követelmények a nyomtatóval szemben | Szerkezeti alkatrészek, autóipar, ipari alkalmazások |
Ha az első szénszálas nejlonját választja, a PAHT-CF gyakran a legésszerűbb belépő szintű választás. A PA6-CF-et akkor válassza, ha nagy szilárdságot szeretne, és megoldott a szárítás. A PPA-CF-et csak akkor válassza, ha valóban szüksége van nagyobb teljesítményére, és a nyomtatója képes stabil, magas hőmérsékletű nyomtatásra.
Mindhárom anyagra vonatkozik néhány közös követelmény.
Használjon edzett, rozsdamentes acél, rubin-, wolfram- vagy más kopásálló fúvókát. A sárgaréz fúvóka szénszálas filamentek nyomtatásakor nagyon gyorsan elhasználódik. Ez rosszabb pontossághoz, szélesebb nyomvonalhoz, anyagfolyáshoz, végül pedig kiszámíthatatlan méretekhez vezet.
Műszaki alkatrészekhez gyakran megéri 0,6 mm-es fúvókát használni. Jobban átengedi a töltött anyagot, csökkenti az eltömődés kockázatát, és erősebb falakat tesz lehetővé. A 0,4 mm-es fúvóka is használható, de jó minőségűnek és tisztának kell lennie.
A konkrét filamenttől függően nagyjából 260-310 °C-os hőmérsékletekkel számoljon. A PAHT-CF-et gyakran körülbelül 260-290 °C-on, a PA6-CF-et 280-300 °C körül, a PPA-CF-et pedig hozzávetőlegesen 280-310 °C-on nyomtatják. Mindig az adott márka profilját kövesse, mert a keverékek eltérnek.
A poliamidoknak gyakran speciális tapadási igényeik vannak. Jól működnek a speciális nejlonfelületek, a garolit, a megfelelő műszaki tárgyasztal vagy a gyártó ajánlása szerinti elválasztó réteggel ellátott PEI. A ragasztó nem csupán a jobb tapadást szolgálja, gyakran elválasztó rétegként is működik, hogy az alkatrész eltávolításakor ne sérüljön a felület.
A zárt kamra jelentősen növeli annak esélyét, hogy repedés és vetemedés nélküli, egyenes alkatrészt kapjon. Kisebb alkatrészeknél néha aktív fűtés nélkül is sikerülhet a nyomtatás, de nagyobb műszaki alkatrészeknél a stabil környezeti hőmérséklet alapvető fontosságú. PPA-CF és nagyobb PA-alkatrészek esetében a kamra gyakorlatilag elengedhetetlen.
A száraz doboz nem kényelmi kiegészítő, hanem a folyamat része. Nyomtatás előtt szárítsa meg az anyagot, nyomtasson közvetlenül a dobozból, majd nyomtatás után zárt helyen tárolja. A cél a filament relatív páratartalmának alacsonyan tartása, ideális esetben 20 % alatt.
A konkrét profilt mindig a filament márkájához és a nyomtatóhoz igazítsa, de az első tesztnél követheti ezeket az alapelveket:
Műszaki alkatrészeknél gyakran többet ér 4-6 fal és 30-50% kitöltés, mint 2 fal és 100% kitöltés. A valós használat során a szilárdságot jellemzően a rétegek tájolása, a falak és a geometria határozza meg, nem csupán a kitöltés százalékos értéke.
A szénszálas poliamidoknál nagyon fontos a rétegsíkban és a rétegek között mért szilárdság különbsége. Az alkatrészek általában a szálak és a falak irányában a legerősebbek. Tartó, kampó vagy kar tervezésekor úgy tájolja a modellt, hogy a fő húzófeszültség ne a rétegekre merőlegesen hasson.
Gyakorlati példa: a hajlításnak kitett konzolt nem szabad úgy elforgatni, hogy az erő megpróbálja szétválasztani a rétegeket. Jobb az a tájolás, ahol a fő húzóerőt összefüggő falak veszik fel. Ha ezt a geometria nem teszi lehetővé, adjon hozzá lekerekítéseket, bordákat, nagyobb keresztmetszetet vagy csavaros mechanikus kötést.
A szénszálas filament nem helyettesíti a rossz tervezést. Az erős anyag segít, de az éles belső sarkok, a vékony nyakrészek és a rétegeken keresztül ható húzás továbbra is gyenge pontok maradnak.
A hőkezelés növelheti a hőstabilitást, és néha a mechanikai tulajdonságokat is javíthatja. PA6-CF esetében gyakran 80-100 °C körüli, PAHT-CF-nél nagyjából 80-130 °C-os, PPA-CF-nél pedig a gyártó ajánlása szerint ennél magasabb hőmérsékletet használnak. Az időtartam több órás nagyságrendű.
A hőkezelés azonban megváltoztathatja a méreteket, deformációt okozhat vagy kiemelheti a belső feszültségeket. Ezért nem érdemes rögtön a végleges alkatrésszel kezdeni. Először nyomtasson a véglegeshez hasonló vastagságú és alakú próbadarabot, mérje meg hőkezelés előtt és után, majd csak ezután állítsa be a kompenzációkat.
A leggyakoribb hiba a nedves filament nyomtatása. A fúvókában hallható pattogásról, buborékokról, egyenetlen extrudálásról, szöszös felületről és gyengébb rétegekről ismerhető fel. A megoldás egyszerű: szárítsa meg az anyagot, és száraz dobozból nyomtasson.
A második gyakori hiba a sárgaréz fúvóka használata. Néhány gramm anyagnál még nem feltétlenül történik semmi drámai, de hosszabb nyomtatás során a nyílás kitágul, és a profil már nem lesz megfelelő. Szénszálas filamentekhez kezdettől fogva kopásálló fúvókát használjon.
A harmadik hiba a túl erős hűtés. A ventilátor segít a túlnyúlásoknál, de nejlonoknál ronthatja a rétegek közötti kötést és növelheti a deformációt. Kezdje alacsony hűtéssel vagy anélkül, és csak annyit növeljen rajta, amennyit a geometria megkövetel.
A negyedik hiba a modell helytelen tájolása. Az anyag táblázatos értékei kiválóak lehetnek, de ha az alkatrész a rétegeken keresztül terhelődik, az eredmény csalódást okoz. Szerkezeti alkatrészeknél már a modellezés során tervezze meg a tájolást.
A PA6-CF-et akkor válassza, ha nagyon merev és erős alkatrészre van szüksége, rendelkezik szárítóval és száraz dobozzal, valamint képes szabályozni a nedvességet. Alkalmas segédeszközökhöz, műszaki tartókhoz és olyan mechanikai alkatrészekhez, amelyek igazolt méretstabilitás nélkül nem működnek hosszú ideig nedves környezetben.
A PAHT-CF-et akkor válassza, ha megbízható, üzemi használatra szánt, jó hőállóságú és a nedvességgel szemben praktikusabban viselkedő alkatrészre van szüksége. A legtöbb haladó felhasználó számára ez a leghatékonyabban használható változat a három közül.
A PPA-CF-et akkor válassza, ha maximális teljesítményre, nagy merevségre, valamint vegyi és hőtartalékra van szüksége, és készen áll az igényesebb nyomtatásra. Olyan alkatrészeknél érdemes használni, amelyeknél az anyag ára nem a legfontosabb szempont, és megéri finomhangolni a folyamatot.
A PPA-CF, a PA6-CF és a PAHT-CF valóban funkcionális 3D nyomtatáshoz készült anyagok. Erős tartókat, segédeszközöket, burkolatokat és olyan szerkezeti alkatrészeket képesek készíteni, amelyeket a vitrinben és a tesztpadon kívül is használnak. A siker kulcsa azonban nem csupán egy drága tekercs megvásárlása. Fontos a szárítás, a megfelelő fúvóka, a stabil hőmérséklet, a megfelelő tárgyasztal és az alkatrész terhelés iránya szerinti megtervezése.
Ha most kezdi, válassza a PAHT-CF-et kiegyensúlyozott anyagként. Ha maximális nejlonszilárdságot szeretne, és képes kezelni a nedvességet, válassza a PA6-CF-et. Ha valóban igényes ipari felhasználást céloz, a PPA-CF kínálja a legnagyobb tartalékot, de a nem megfelelően kidolgozott nyomtatási folyamatot is ez bünteti a leginkább.


