Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
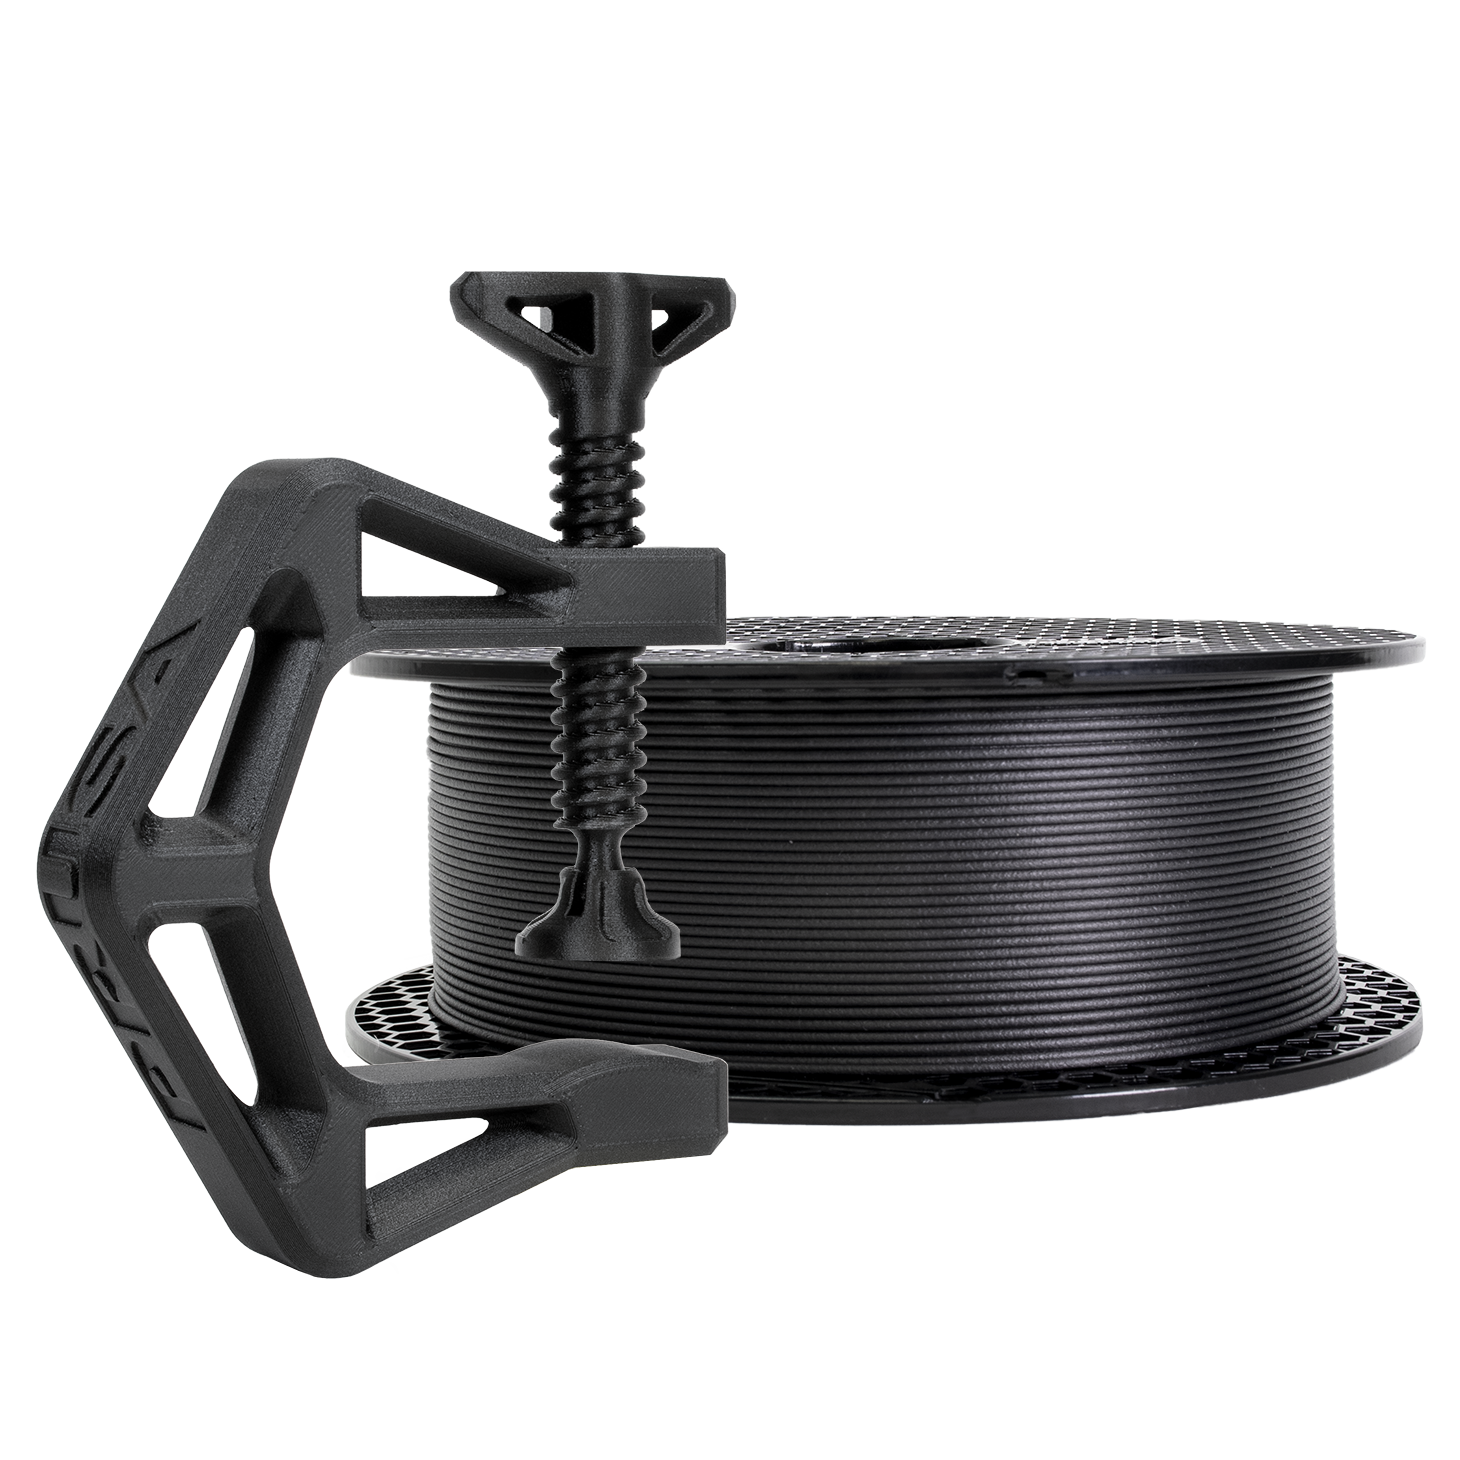
A szénszállal erősített kompozit filament nem a hagyományos PETG, ASA vagy nylon automatikus helyettesítője. Speciális anyag olyan alkatrészekhez, amelyeknél nagyobb merevségre, kisebb vetemedésre, stabilabb méretekre és műszaki megjelenésű matt felületre van szükség. Ha viszont rugalmasságot, nagy ütésállóságot vagy hétköznapi tartókhoz olcsó anyagot keres, a hagyományos filament gyakran jobb választás.
A PETG-CF, ASA-CF, PA6-CF és PAHT-CF rövidítésekben a CF rövid szénszálak adalékanyagát jelenti. Ezek kissé úgy működnek, mint a műanyag mátrixban elhelyezett erősítés. Az alkatrész hajlításkor általában erősebb és főként merevebb, kevésbé deformálódik, a nyomtatás pedig kisebb zsugorodással jár. A filament ugyanakkor abrazív, érzékenyebb a megfelelő szárításra és általában drágább.
| Anyag | Akkor válassza, ha erre van szüksége: | Nem megfelelő, ha |
|---|---|---|
| PETG-CF | könnyen nyomtatható merev alkatrészhez, tartókhoz, segédeszközökhöz, burkolatokhoz, szép matt megjelenéshez | az alkatrész hosszú ideig hőnek, közvetlen napfénynek vagy szélsőséges mechanikai terhelésnek lesz kitéve |
| ASA-CF | kültéri alkatrészekhez, UV-állósághoz, hőállóbb burkolatokhoz és szerelési elemekhez | nincs zárt nyomtatója, vagy nem szeretne az ASA gőzeivel és zsugorodásával foglalkozni |
| PA6-CF | száraz környezetben használt erős műszaki alkatrészekhez, kapcsokhoz, karokhoz, segédeszközökhöz, fogaskerekekhez és súrlódó alkatrészekhez | az alkatrész kezelés nélkül nedves környezetben fog működni, vagy nincs megbízható filament-szárítója |
| PAHT-CF | magasabb hőmérsékletnek, vegyszereknek és tartós terhelésnek kitett alkatrészekhez | olcsó anyagra van szüksége, vagy megfelelő hotend nélküli, nyitott hobbi 3D nyomtatón nyomtat |
A legnagyobb különbség a merevségben figyelhető meg. Azonos geometriájú kompozit alkatrész kevésbé hajlik meg, mint a tiszta műanyagból készült alkatrész. Ez előnyös szenzorkaroknál, lineáris vezetékek tartóinál, szerelési segédeszközöknél, elektronikai burkolatoknál vagy olyan sablonoknál, amelyeknek pontos méretet kell tartaniuk.
A második előny a nyomtatás közbeni stabilitás. A szénszálak csökkentik a zsugorodást, és segítenek megőrizni az éles éleket. Ezért a CF-anyagok gyakran tisztábban nyomtathatók, mint az alapul szolgáló műanyagok. A matt felület ráadásul elrejti a rétegeket és az apró egyenetlenségeket.
Hátránya a fúvóka kopása. A sárgaréz fúvóka CF-filament használatakor gyorsan elkopik, a nyílása kitágul, és romlik a nyomtatás minősége. Számoljon edzett acél, keményfém vagy esetleg rubinból készült, illetve más abrazív anyagoknak ellenálló fúvókával. Nylon- és magas hőmérsékletű kompozitoknál érdemes 0,6 mm-es fúvókát használni, mert csökkenti az eltömődés kockázatát, és jobban átengedi a szálakat.
A PETG-CF jó első választás, ha a hagyományos PETG-nél merevebb és szebb alkatrészt szeretne, de még nem akar rögtön nylonnal foglalkozni. Viszonylag könnyen nyomtatható, kevésbé hajlamos a deformációra, mint a tiszta PETG, a felülete pedig általában matt és műszaki megjelenésű.
Használja kameratartókhoz, szerelési adapterekhez, egyszerű műhelyi segédeszközökhöz, elektronikai burkolatokhoz, távtartó alátétekhez vagy funkcionális prototípusokhoz. A hagyományos PETG-hez képest kevésbé gumiszerű anyagot és jobb méretstabilitást kap. Ez például egy végálláskapcsoló-tartónál észrevehető, amelynek a csavar meghúzásakor nem szabad meghajolnia.
Ne várjon azonban csodát a hőállóság terén. A PETG-CF továbbra is PETG-alapú, ezért nem ideális motor közelében, autóban az üveg mögött vagy magasabb hőmérsékletű zárt kapcsolószekrényben használt alkatrészekhez. Nem feltétlenül ez a legjobb választás olyan részekhez sem, amelyeknek rugózniuk kell vagy hirtelen ütéseket kell elviselniük.
Gyakorlati beállítás: használjon 0,4 vagy 0,6 mm-es edzett fúvókát, a PLA-nál inkább lassabban nyomtasson, és nyomtatás előtt szárítsa meg a filamentet. Ha szálazás, a fúvókában pattogó hang vagy durva felület jelentkezik, a probléma gyakran a nedvesség, nem pedig a hibás profil.
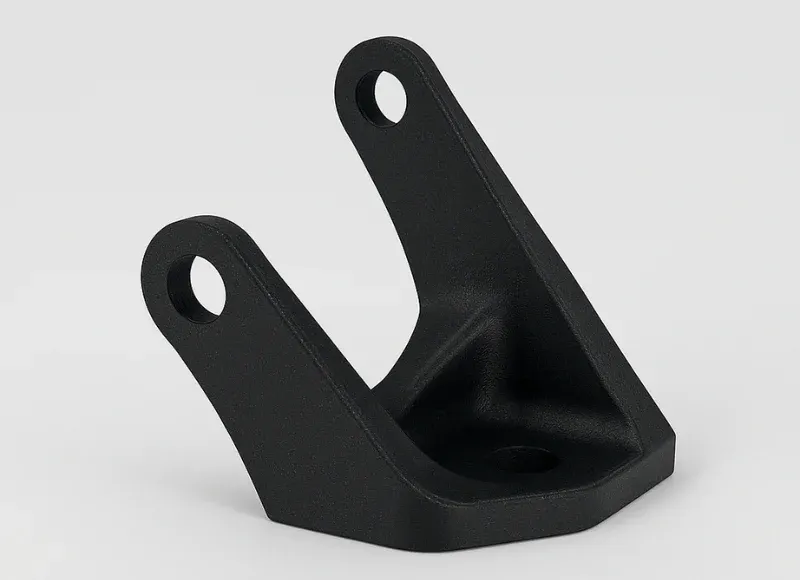
Az ASA-CF olyan alkatrészekhez való, amelyek kültéren, napon vagy melegebb környezetben lesznek használva. Az alap ASA jó UV- és időjárás-állósággal rendelkezik, a szénszál pedig további merevséget, stabilitást és matt felületet biztosít. Tipikus alkalmazás az antennatartó, szenzorburkolat, kültéri rögzítőelem, kerti berendezés alkatrésze vagy gép műszaki burkolata.
A PETG-CF-nél jobban bírja a kültéri környezetet. A tiszta ASA-hoz képest általában méretstabilabb és kevésbé vetemedik, de továbbra is ASA-ként viselkedik. Ideális a zárt nyomtató, a kamra stabil hőmérséklete és a jó szellőzés. Nagyobb alkatrészeknél segít a fűtött kamra, a szélesebb brim és a lassabb hűtés.
Az ASA-CF nem megfelelő választás olyan alkatrészekhez, amelyeket szűrés és szellőztetés nélküli nappaliban nyomtat. ASA nyomtatásakor komolyan kell venni a gőzöket. Arra is számítson, hogy a tárgyasztalhoz való tapadás és a belső feszültség fontosabb, mint PETG-CF esetén.
Példa: egy kültéri hőmérséklet-érzékelő burkolata jobb ASA-CF-ből, mint PETG-CF-ből, mivel hosszú ideig napon lesz. Ezzel szemben egy egyszerű, nyomtatón belül használt tartóhoz, ahol nincs szükség UV-állóságra, az olcsóbb és könnyebben nyomtatható PETG-CF is megfelelő lehet.
A PA6-CF lényegesen műszakibb anyag. Alapját a PA6 nylon adja, amely jó szívóssággal, vegyszerállósággal és mechanikai tartóssággal rendelkezik. A szénszál növeli a merevségét és csökkenti a nyomtatás közbeni deformációt. Az eredmény olyan alkatrész, amely alkalmas segédeszközökhöz, pofákhoz, kapcsokhoz, karokhoz, hajtóműalkatrészekhez, vezetőelemekhez vagy gépalkatrészekhez.
A PA6-CF erőssége a száraz környezetben végzett mechanikai használat. Ha az alkatrésznek terhelés alatt is tartania kell a formáját, ugyanakkor nem lehet olyan törékeny, mint egyes kemény műanyagok, a PA6-CF gyakran jobb választás a PETG-CF-nél vagy az ASA-CF-nél. Jól használható olyan műhelyi segédeszközökhöz, amelyeket gyakran meg kell húzni, össze kell nyomni vagy dinamikus terhelést kell viselniük.
Gyenge pontja a nedvesség. A nylon könnyen felveszi a vizet a levegőből. A nedves filament pattog, buborékokat képez, rontja a felületet, és jelentősen gyengítheti az alkatrészt. A kész alkatrész nedves környezetben megváltoztathatja a méretét és mechanikai tulajdonságait is. Ezért a PA6-CF-et száraz dobozban kell tárolni, fontos nyomtatás előtt pedig szárítóba kell helyezni.
PA6-CF esetén már ne azt mérlegelje, hogy elegendő-e a hagyományos hotend és a sárgaréz fúvóka. Abrazív anyagoknak ellenálló fúvókára, kellően magas hotend-hőmérsékletre, zárt nyomtatóra és megbízható szárításra van szükség. Nagyobb alkatrészeknél a lassabb nyomtatás és a korlátozott hűtés is segíthet.
A PAHT-CF szénszállal erősített, magas hőmérsékletű poliamidot jelöl. E név mögött azonban a gyártótól függően különböző típusú poliamidok állhatnak. Ezért ne csak a tekercsen szereplő név alapján döntsön, hanem mindig ellenőrizze az adott filament adatlapját.
A PAHT-CF-et akkor válassza, ha a PETG-CF hőállósága már nem elegendő, az ASA-CF mechanikailag kevés, a PA6-CF pedig túl érzékeny a nedvességre vagy az üzemi méretstabilitás szempontjából nem megfelelő. Tipikus felhasználás a hővédő burkolat, motorok közelében elhelyezett tartó, gyártási segédeszköz, gép funkcionális alkatrésze, robusztus adapter, valamint olyan elem, amelynek nehezebb környezetben is merevnek kell maradnia.
A PA6-CF-fel szemben előnye lehet a magasabb hőmérsékleten tapasztalható jobb stabilitás és egyes receptúráknál a kisebb nedvszívás. Hátránya az ár, a nehezebb nyomtatás és a magasabb felszerelési igény. A PAHT-CF-hez gyakran 0,6 mm-es fúvóka, magasabb hőmérséklet, zárt kamra és nagyon jól kiszárított anyag szükséges. Ha a nyomtató nem képes stabilan tartani a feltételeket, az eredmény rosszabb lehet az olcsóbb anyagénál.
Példa: egy olyan segédeszköz, amelyet felfűtött gépnél használnak, és amelynek ismételten pontos pozíciót kell tartania, jó jelölt a PAHT-CF-re. Egy beltéri kameraburkolat PAHT-CF-ből indokolatlanul drága lenne, a PETG-CF bőven elegendő.
Kezdje a környezettel. Kültéren lesz az alkatrész? Válassza az ASA-CF-et. Melegben vagy gép közelében lesz? Fontolja meg a PAHT-CF-et. Száraz műhelyben lesz és mechanikai terhelést visel? PA6-CF. Elsősorban merev, szép és könnyen nyomtatható alkatrészre van szüksége? PETG-CF.
Ezután vizsgálja meg a terhelés típusát. A rövid szénszálat tartalmazó kompozitok merevségben kiválóak, de nem minden irányban egyformán erősek. A rétegek iránya továbbra is meghatározó. Egy, a rétegekre merőlegesen terhelt kampó vagy tartó drága anyagból is meghibásodhat. Ha az alkatrésznek terhelést kell viselnie, úgy orientálja a rétegeket, hogy a fő húzóerő ne a rétegek között hasson, alkalmazzon nagyobb lekerekítéseket, és ne becsülje alá a periméterek számának jelentőségét.
Végül ellenőrizze, hogy az anyag megfelel-e a nyomtatójának. A sárgaréz fúvókával felszerelt, nyitott nyomtató legfeljebb a fúvóka cseréje után alkalmas egyszerű PETG-CF-kísérletekre. ASA-CF és nylon kompozitok esetén gyakorlatilag szükség van zárt nyomtatóra. PAHT-CF-nél számoljon azzal, hogy a profil, a szárítás és a tárgyasztalhoz való tapadás döntő szerepet játszik az eredményben.
A CF-filamentekből készült alkatrészeket műszaki fröccsöntött elemekhez hasonlóan, ne dekorációként tervezze. Az éles belső sarkokat helyettesítse lekerekítésekkel, a csavarok körül hagyjon elegendő anyagot, és kerülje a hajlásra szánt vékony bordákat. A kompozit merev, de a vékony rész hamarabb eltörhet, mint egy rugalmasabb műanyag.
Funkcionális alkatrészeknél gyakran a 4–6 periméter jobb eredményt ad, mint a túlzott kitöltés. A periméterek viselik a fő terhelést, és javítják a furatok, bordák és élek szilárdságát. A kitöltést az alkalmazás szerint állítsa be, például 25–40 százalékra általános segédeszközöknél, lokálisan erősen terhelt blokkoknál pedig magasabbra. Csavarozott kötéseknél fontolja meg fém menetes betétek használatát.
Ha az alkatrésznek pontos méretet kell tartania, először nyomtasson egy rövid tesztet: csavarfuratot, csapot, reteszt vagy illeszkedő felületet. A CF-anyagok tűrése eltérhet a nem erősített változatokétól, a keményebb felület pedig utólag nehezebben munkálható meg.
Az első hiba a nedves tekercsről történő nyomtatás. PETG-CF esetében ez rontja a megjelenést, nylonoknál pedig tönkreteheti a mechanikai tulajdonságokat. A második hiba a sárgaréz fúvóka használata. Még ha az első kisebb alkatrész sikerül is, a fúvóka fokozatosan elkopik, és a következő nyomatok rosszabbak lesznek. A harmadik hiba a szilárdsággal kapcsolatos túlzott elvárás. A CF-filament nem menti meg a rosszul orientált rétegeket, a túl vékony falat vagy a feszültség helyén kialakított éles sarkot.
A negyedik hiba a legdrágább anyag indokolatlan választása. A PAHT-CF nagyszerű, ha valóban szüksége van a tulajdonságaira. Egy asztalon álló tartónál azonban főként magasabb árat és nehezebb nyomtatást eredményez. Kompozitoknál érdemes az alkatrész követelményei alapján választani, nem az alapján, hogy mi hangzik a legprofesszionálisabban.
A PETG-CF-et tekintse a kompozitok praktikus belépőanyagának. Az ASA-CF-et kültéren és napfényben használja. A PA6-CF-et száraz környezetben, mechanikailag terhelt alkatrészekhez válassza. A PAHT-CF-et csak akkor alkalmazza, amikor nagyobb hőállóságra, stabilitásra és professzionális műszaki tulajdonságokra van szüksége.
A legfontosabb kiegészítő nem csupán a drága tekercs. Hanem a száraz doboz, a filament-szárító, az abrazív anyagoknak ellenálló fúvóka, az alkatrész megfelelő orientációja és a valós teszt azok között a körülmények között, amelyek között az alkatrész működni fog.


