Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
A nylon azok közé az anyagok közé tartozik, amelyekhez akkor nyúlunk, amikor a PLA vagy a PETG már nem elég. Nem a megjelenés, hanem a funkcionalitás miatt. A nylonból készült alkatrészek lehetnek szívósak, kopásállók, ellenállnak a súrlódásnak, az ütéseknek és gyakran a vegyileg megterhelőbb környezetnek is. Tipikus felhasználási területek a fogaskerekek, siklóperselyek, műhelybeli tartók, segédeszközök, burkolatok, zsanérok, reteszek vagy mechanikus pótalkatrészek.
Van azonban egy bökkenő: a nylon nem olyan filament, amelyet egyszerűen kicsomagolunk, bepattintunk a nyomtatóba, és már nyomtathatunk is vele, mint a PLA-val. Higroszkópos, vagyis gyorsan magába szívja a levegő nedvességét. A nedves filament pattog a fúvókában, buborékokat, szálasodást, gyengébb rétegeket, valamint matt vagy durva felületet okoz. A nylonnál ezért nemcsak a szeletelőben beállított profil számít, hanem elsősorban a szárítás, a tárolás és az adott típus helyes megválasztása.
A PA a poliamid rövidítése, amelyet általában nylonnak neveznek. A PA utáni szám azt jelzi, hogy milyen poliamidról van szó. Az FDM-nyomtatásban a gyakorlatban leggyakrabban PA6-tal, PA12-vel és szénszálakkal erősített változatokkal, vagyis PA-CF-fel találkozhatunk.
PA6 erős és szívós nylon, nagyon jó mechanikai tulajdonságokkal, de általában nehezebb nyomtatni. Több nedvességet szív magába, hűlés közben erősebben dolgozik, és gyakran zárt nyomtatóteret igényel. Olyan helyeken ideális, ahol érdemes feláldozni a könnyű nyomtathatóságot a mechanikai ellenálló képességért.
PA12 általában felhasználóbarátabb nylonváltozat. Kevesebb nedvességet vesz fel, kevésbé vetemedik, és jobban tartja a méreteit. Gyakran megfelelőbb egy átlagos műhely számára, ahol túl hosszadalmas finomhangolás nélkül szeretnénk működőképes alkatrészt készíteni. Sok felhasználó számára a PA12 jobb első nylon, mint a PA6.
PA-CF szénszálakkal erősített poliamidot jelent. Az alap lehet PA6, PA12, PA11, PA612 vagy más nylonkopolimer. A szénszálak növelik a merevséget, javítják a méretstabilitást, és gyakran csökkentik a vetemedést. Ugyanakkor az anyag jobban koptatja a fúvókát, ezért edzett, rubin- vagy más kopásálló fúvókát igényel.
Akkor válasszon nylont, amikor az alkatrésznek mechanikai terhelés alatt kell működnie. Jó példák az ütéseknek, hajlításnak, súrlódásnak vagy ismétlődő terhelésnek kitett alkatrészek. A műhelyben ilyen lehet egy szerszámtartó, ütköző, vezetőelem, siklóelem, kar, zár, kapocs vagy olyan burkolat, amelynek ki kell bírnia, ha a földre esik.
A nylon olyan alkatrészekhez is érdekes, amelyek fémmel érintkeznek, vagy egymáson csúsznak. Alacsony a súrlódási együtthatója és jó a kopásállósága, ezért perselyekhez, hajtóművekhez, távtartó elemekhez és műszaki segédeszközökhöz használják. Az ilyen alkatrészeknél gyakran jobb választás, mint a kemény, de törékenyebb PLA, illetve a terhelés hatására jobban deformálódó PETG.
A nylon viszont nem a legjobb választás dekorációs modellekhez, egyszerű prototípusokhoz vagy olyan alkatrészekhez, amelyeknél a szokásos szilárdság is elegendő. Ha fedelet, polcra való tartót vagy egyszerű rendszerezőt nyomtat, a PETG, az ASA vagy a jó minőségű PLA olcsóbb, gyorsabb és megbízhatóbb választás lehet.
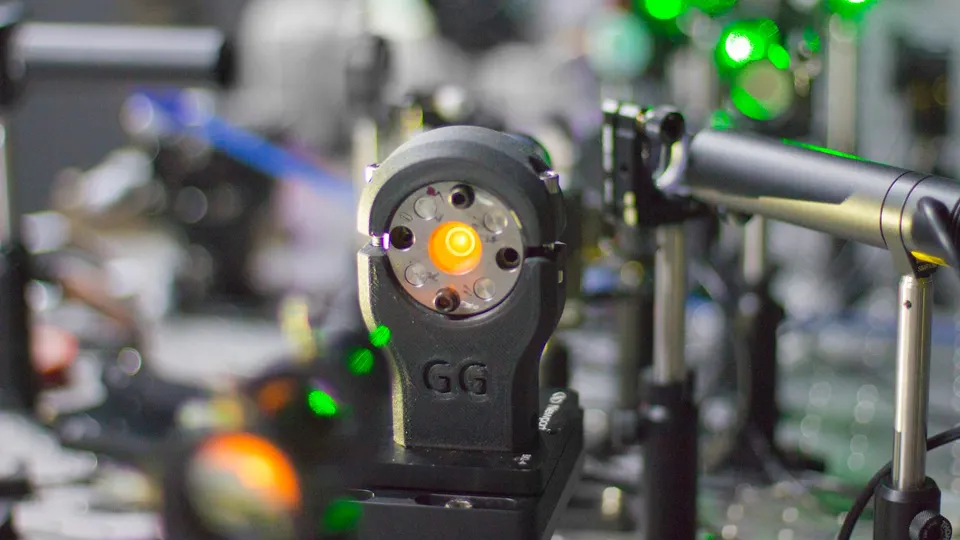
A PA6 olyan műszaki alkatrészekhez való anyag, amelyeknél fontos a szívósság és a mechanikai ellenálló képesség. Száraz állapotban nagyon jó tulajdonságokat kínálhat, a nedvesség azonban jelentősen ronthatja a teljesítményét. Ezért a PA6 nemcsak nyomtatás közben, hanem tárolás és használat során is érzékeny.
PA6 esetén számoljon a nyomtatás előtti alapos szárítással. A gyakorlatban gyakran 70-90 °C-on, több órán keresztül szárítják, az adott filament gyártójának ajánlása szerint. Erősen átnedvesedett tekercsnél hosszabb szárításra lehet szükség. Ideális esetben közvetlenül száraz dobozból nyomtasson, mivel a PA6 hosszabb nyomtatás közben is gyorsan képes nedvességet felvenni.
A PA6 a zárt nyomtatóteret is értékeli. A nagyobb alkatrészek stabil környezeti hőmérséklet nélkül vetemedhetnek, leválhatnak a tárgyasztalról vagy a rétegek között megrepedhetnek. Nyitott nyomtatón kisebb alkatrészek nyomtathatók, de nagyobb műszaki komponenseknél a zárt tér gyakorlatilag elengedhetetlen.
PA6-ot olyan nagy igénybevételnek kitett funkcionális alkatrészekhez válasszon, amelyeknél a szívósság, a mechanikai tartalék és a kopásállóság fontos. Nem ideális első műszaki filament, de ha már magabiztosan használja a PETG-t, az ASA-t és az anyagok szárítását, akkor nagyon is érdemes számolni vele.
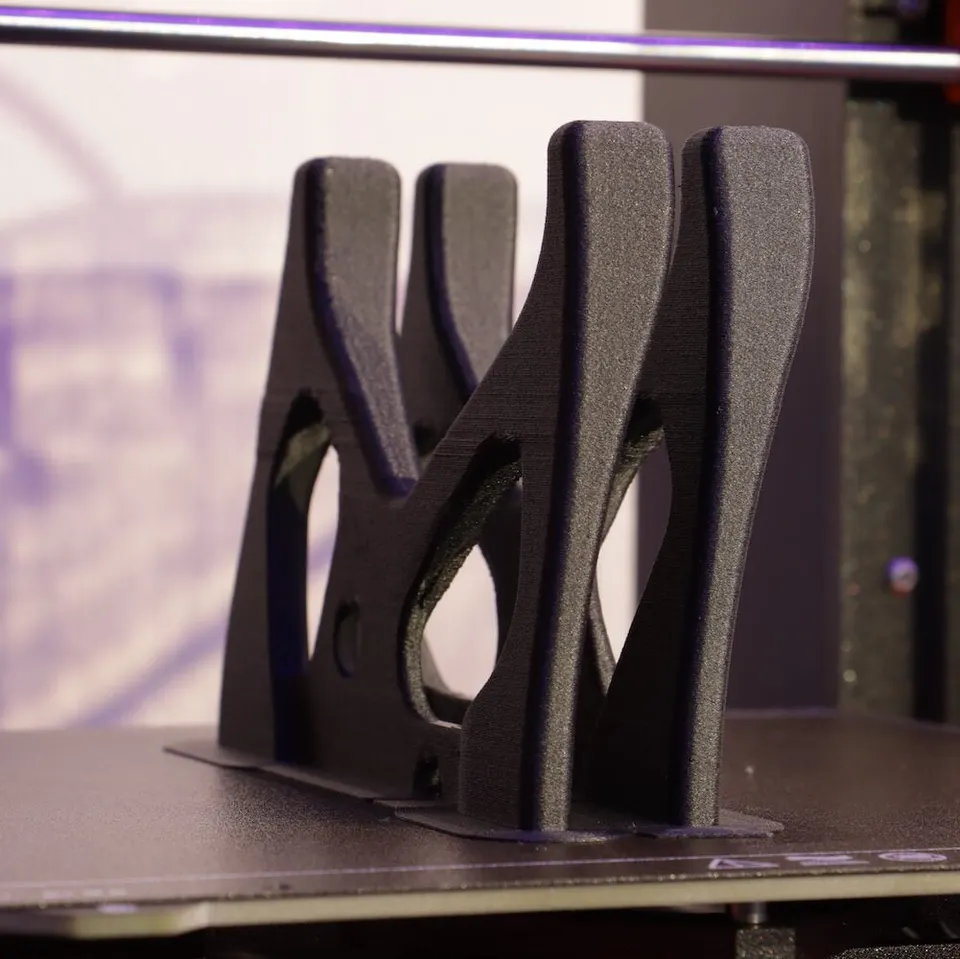
A PA12 általában kellemesebben használható FDM-nyomtatásban. Továbbra is nylon, így a szárítás nem kerülhető el, de általában nyugodtabban viselkedik, mint a PA6. Kevésbé vetemedik, jobban tartja a méreteit, és kevésbé érzékeny a gyors nedvesedésre. Emiatt azoknak a felhasználóknak is megfelelő, akik szeretnék a nylon tulajdonságait, de nem akarják minden nyomtatást laboratóriumi folyamattá alakítani.
A PA12 jó választás reteszekhez, burkolatokhoz, tartókhoz, enyhén rugalmas alkatrészekhez, segédeszközökhöz és olyan mechanikus komponensekhez, amelyeknél fontos az ellenálló képesség és a méretstabilitás. Ha az alkatrésznek egy átlagos műhelyben, szélsőséges hőmérsékleten kívül egy autóban vagy egy gépben észrevétlen segédalkatrészként kell működnie, a PA12 gyakran nagyon jó teljesítmény és kezelhetőség arányt kínál.
Hátránya lehet a magasabb ár, valamint egyes keverékeknél a PA-CF-nél kisebb merevség. Ha arra van szüksége, hogy az alkatrész a lehető legkevésbé legyen rugalmas, az önmagában használt PA12 nem biztos, hogy ideális. Ilyenkor érdemes megfontolni a PA12-CF-et.
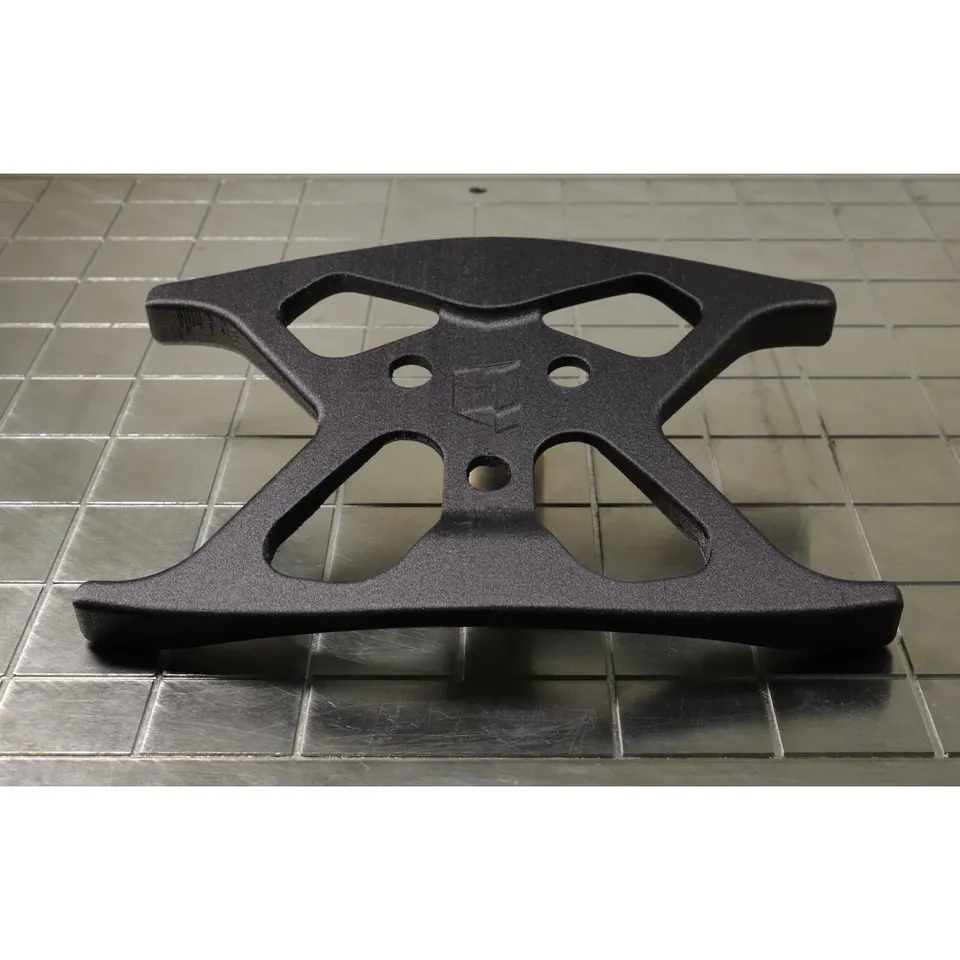
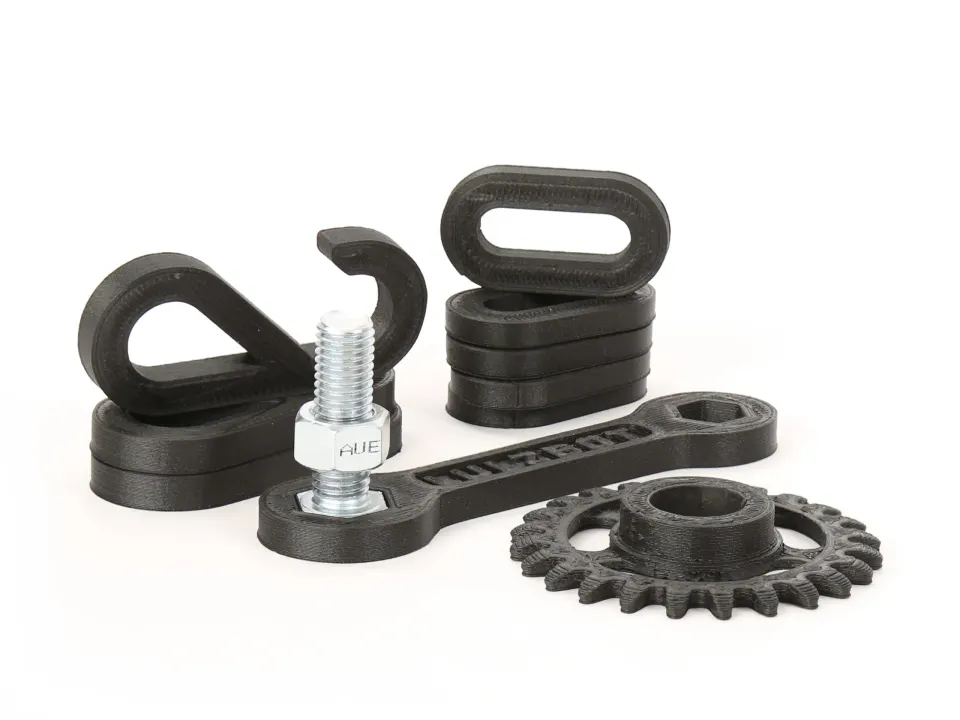
A PA-CF gyakran a legvonzóbb nylon a modern, zárt nyomtatókat használók számára. A szénszálak megerősítik az anyagot, növelik a merevségét és segítenek csökkenteni a vetemedést. Az elkészült alkatrészek általában szép, műszaki hatású matt felületűek, jól tartják az alakjukat, és nagyon professzionális benyomást keltenek.
A PA-CF merev tartókhoz, karokhoz, segédeszközökhöz, rögzítőelemekhez, elektronikai burkolatokhoz, szerkezeti elemekhez és olyan alkatrészekhez használható, amelyeknek merevnek kell lenniük. Ha a tiszta nylon túl rugalmas lenne, a szénszálak segítenek. Ugyanakkor ne várja, hogy a PA-CF automatikusan minden célra a legjobb legyen. A szálak főként a nyomtatás irányában növelik a merevséget, a rétegek között azonban továbbra is a rétegminőség, a szárítás és az alkatrész orientációja a döntő.
Fontos a megfelelő fúvóka használata. A PA-CF abrazív, és a hagyományos sárgaréz fúvókát fokozatosan képes kitágítani. Ez rontja az adagolás pontosságát, a felületet és a méreteket. PA-CF-hez edzett acél-, bimetál-, rubin- vagy más, abrazív anyagokhoz készült fúvókát használjon.
A nylonnál a leggyakoribb hiba a nedves tekercsről történő nyomtatás. Ez a hotendben jelentkező pattogásban, a falakban megjelenő buborékokban, szálasodásban, rossz felületben, kisebb szilárdságban és időnként instabil anyagáramlásban nyilvánul meg. Egy műszaki alkatrésznél ez probléma, mert a rossz megjelenés gyakran gyengébb mechanikai tulajdonságokat is jelent.
A tekercset nyomtatás előtt a gyártó ajánlása szerint szárítsa meg. A nylonoknál irányadó értékként gyakran 70-90 °C-on, 6-12 órán keresztül történő szárítást használnak, de mindig vegye figyelembe az adott anyagot és a tekercs típusát. Egyes műanyag tekercsek nem bírják a magas hőmérsékletet, ezért érdemes a tekercs hőállóságát is ellenőrizni.
Szárítás után a filamentet szilikagélt tartalmazó, zárt tárolóban tárolja. Hosszabb nyomtatásoknál közvetlenül száraz dobozból nyomtasson. A nylonnál nem elég egyszer megszárítani a tekercset, majd egy hétig az asztalon hagyni. Ha a helyiség levegője párás, az anyag fokozatosan ismét rossz állapotba kerül.
A nylon általában magasabb fúvókahőmérsékletet igényel, mint a PLA vagy a PETG. Gyakran körülbelül 250-300 °C között dolgozik, egyes keverékeknél még magasabban. A tárgyasztal hőmérséklete az anyagtól függően nagyjából 40-110 °C szokott lenni. A PA12, a PA6 és a PA-CF között nagy különbségek vannak, ezért a gyártói profilt kiindulópontként kezelje, ne végleges beállításként.
Nagyobb alkatrészeknél segít a zárt tér. Nemcsak a maximális hőmérsékletről van szó, hanem a környezet stabilitásáról is. A huzat és a gyors lehűlés növeli a vetemedés kockázatát. A réteghűtő ventilátort óvatosan használja. A túl sok hűtés ronthatja a rétegek kötését, a túl kevés pedig a túlnyúlásokat. Funkcionális alkatrészeknél jobb egy kissé gyengébb túlnyúlás, mint a gyenge rétegek.
A tárgyasztal is fontos. A nylon nem ugyanúgy viselkedik, mint a PLA. Gyakran segít a nylonhoz való speciális ragasztó, egy elválasztó réteg, a megfelelő nyomtatólemez vagy az ajánlott tapadást elősegítő készítmény. Ne feltételezze, hogy ugyanaz a felület, amely tökéletesen tartja a PETG-t, automatikusan a PA-hoz is megfelelő lesz.
Ha most kezdi a nylon használatát, válasszon PA12-t vagy PA12-CF-et. Több hibát elnéznek, kevésbé vetemednek, és könnyebb őket finomhangolni. Átlagos funkcionális alkatrészekhez ez gyakran a legrövidebb út a használható eredményhez.
Ha nagyobb szívósságra van szüksége, és készen áll a szárítás, a zárt tér és a pontosabb folyamat kezelésére, fontolja meg a PA6-ot. Mechanikailag terhelt alkatrészeknél érdemes vállalni a nagyobb igényeket.
Ha elsősorban merevségre, pontosságra és stabilitásra van szüksége, válasszon PA-CF-et. Ügyeljen azonban arra, hogy milyen nylonból készült a keverék. A PA6-CF általában érzékenyebb a nedvességre, míg a PA12-CF gyakran könnyebben nyomtatható és tárolható.
Egy kisebb, ismételten hajlítható reteszhez megfelelő lehet a tiszta PA12. Megőriz bizonyos rugalmasságot, és jobban elviseli a mechanikai terhelést, mint a törékenyebb anyagok.
Kamera, érzékelők vagy elektronika merev tartójához gyakran jobb a PA-CF. Az alkatrész kevésbé fog rugózni, méretstabilabb lesz, a felülete pedig műszakilag igényes hatást kelt.
Siklóperselyhez, vezetőelemhez vagy fogaskerékhez a nylon a kopásállósága és alacsony súrlódása miatt jó választás. Az ilyen alkatrészeknél azonban alapvető fontosságú a rétegek megfelelő orientációja, a megfelelő számú periméter és a teljesen száraz filament.
Nyitott nyomtatón nagy burkolat készítéséhez a PA6 nem jó első próbálkozás. Ha nincs zárt tere és szárítója, ésszerűbb lehet a PA12, az alacsony vetemedésű PA-CF, esetleg egy teljesen más anyag, a hőmérséklettől és a felhasználástól függően.
Az első hiba a nedvesség alábecsülése. Ha a nylon pattog, szálasodik vagy durva felületű, ne először valamilyen varázslatos retrakciót keressen. Kezdje a szárítással.
A második hiba a sárgaréz fúvóka használata PA-CF-hez. Egy ideig működhet, de a fúvóka elkopik, és a nyomtatás minősége romlik. Abrazív keverékeknél a kemény fúvókát tekintse kötelező felszerelésnek.
A harmadik hiba az alkatrész helytelen orientációja. Funkcionális komponenseknél úgy tervezze meg a nyomtatást, hogy a fő erők ne szakítsák le egymásról a rétegeket. PA-CF esetén ez különösen fontos, mert a szénszálak nem tesznek csodát a Z tengelyen.
A negyedik hiba az egyetlen univerzális hőmérsékletbe vetett túlzott bizalom. A nylon filamentek gyártónként, töltőanyagonként és alappolimerenként eltérnek. A profilt tekintse kiindulópontnak, majd az adott nyomtatón finomhangolja a hőmérsékletet, az áramlást, a sebességet és a hűtést.
A nylon kiváló anyag funkcionális 3D-nyomtatáshoz, de fegyelmezett használatot igényel. A PA6 nagy teljesítményt kínál, de megbünteti a nedvességet és a gyenge nyomtatási körülményeket. A PA12 praktikusabb és gyakran jobb első választás. A PA-CF merevséget, stabilitást és műszaki megjelenést ad, de kopásálló fúvókát és továbbra is száraz filamentet igényel.
Ha jó alkatrészeket szeretne készíteni nylonból, kezdje a megfelelő anyag kiválasztásával, nyomtatás előtt szárítsa meg, szárazon tárolja, és a rétegek orientációját figyelembe véve nyomtasson. Így a nylon az egyik leghasznosabb filamentté válik valódi mechanikus alkatrészek készítéséhez, nem csupán egy újabb tétel lesz az anyagok listáján.


