Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
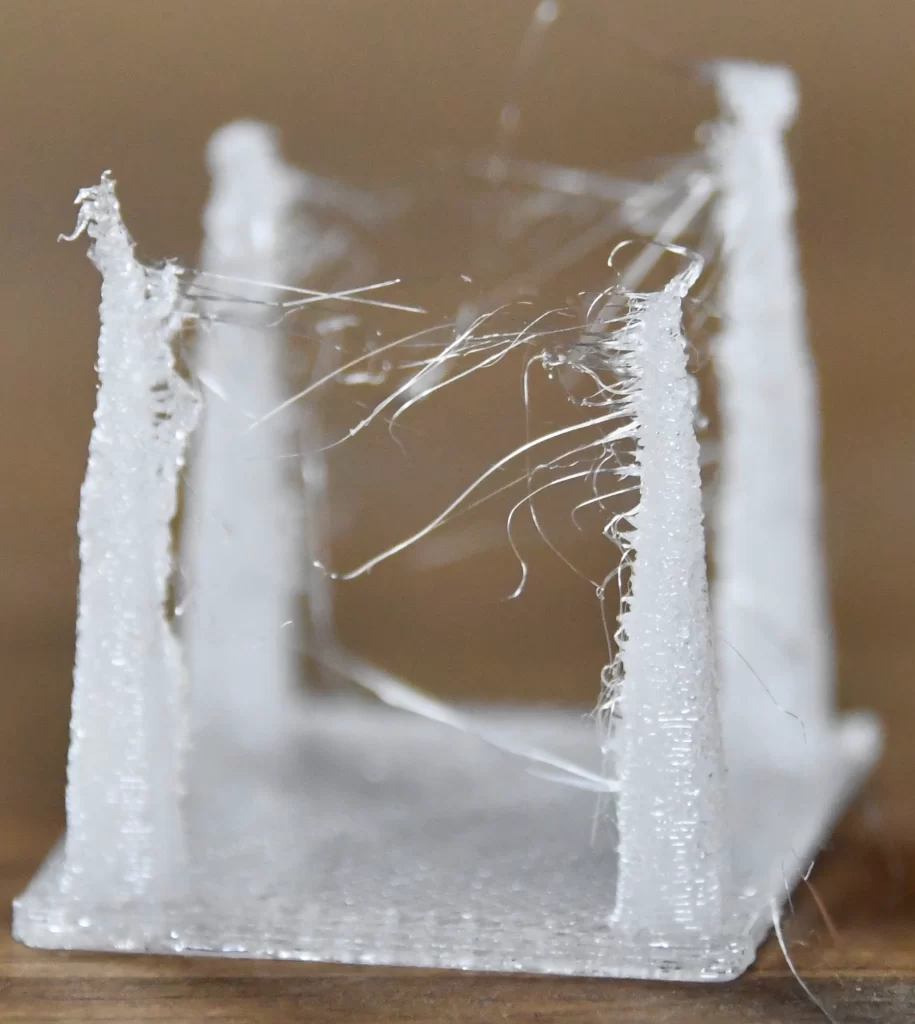
Nyáron a 3D-nyomtatásnál gyakran jelentkeznek olyan problémák, amelyekkel télen szinte egyáltalán nem kell foglalkozni: több stringelés, mattabb vagy érdesebb felület, apró buborékok a falakban, pattogás a fúvókából, sőt időnként elakadás az anyagcsere során. Nem feltétlenül a slicer hibás profilja áll a háttérben. Gyakran elég, ha a tekercs néhány napig vagy hétig magasabb páratartalmú helyiségben állt.
Ez azonban nem jelenti azt, hogy minden tekercset minden nyomtatás előtt meg kell szárítani. PLA esetén a nedvesség ritkábban jelent fő problémát, mint nylonnál, TPU-nál vagy a támaszanyagoknál. A PETG valahol a kettő között helyezkedik el: tökéletes szárítás nélkül is lehet vele nyomtatni, de amint nedvességet szív magába, jelentősen rosszabbul kezd viselkedni. A cél annak felismerése, mikor segít valóban a szárítás, és mikor érdemes először a hőmérséklet, a retrakció, a hűtés vagy az áramlás beállításában keresni a hibát.
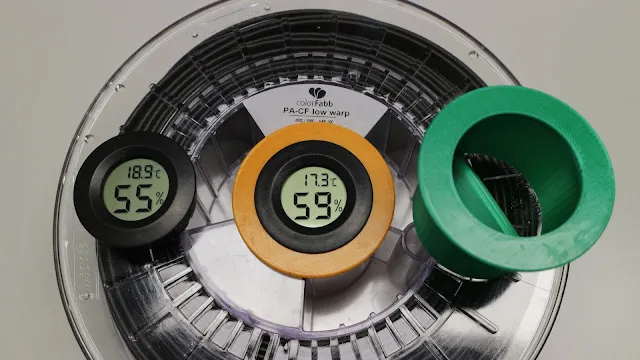
A filamentek különböző mértékben higroszkóposak, vagyis vizet vesznek fel a levegőből. A cseh nyárra jellemző a meleg, a nyitott ablakok, a zivatarok és a magasabb relatív páratartalom váltakozása. Ezért a nyomtató melletti tartón hagyott tekercs néhány nap után másképp nyomtathat, mint a frissen kibontott anyag.
A probléma főként a hotendben történő felmelegítéskor jelentkezik. A műanyagban rekedt víz gőzzé alakul, megzavarja az egyenletes extrudálást és rontja a rétegek tapadását. Néha ezt halk pattogásként vagy sziszegésként hallani. Máskor nincs hallható jel, de a nyomat szőrösebb, kevésbé szilárd, vagy apró kráterek jelennek meg a felületén.
Ez még inkább látható az automatikus anyagcserével, több eszközzel vagy hosszú adagolási úttal rendelkező nyomtatóknál. Csere közben az anyag ismételten felmelegszik, lehűl, visszahúzódik, majd újra betöltődik. A nedves filament ilyenkor könnyebben stringel a hotendben, vékony szálakat húz, és problémákat okozhat a következő szín vagy anyag betöltésekor.
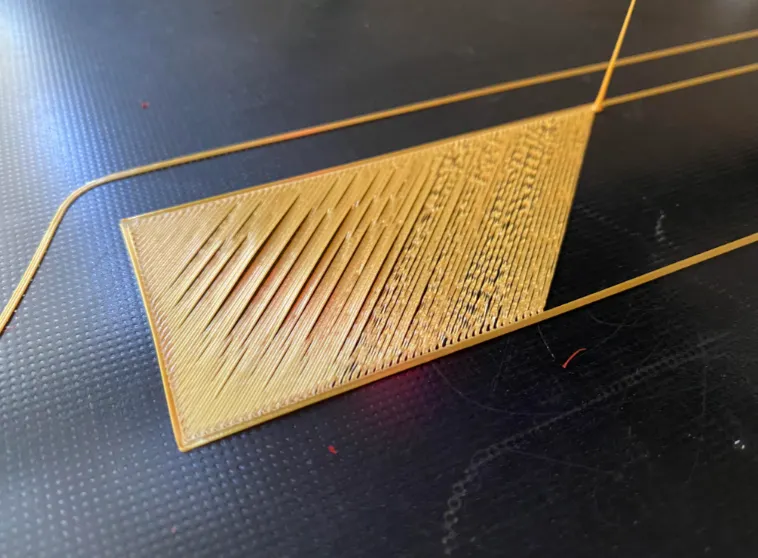
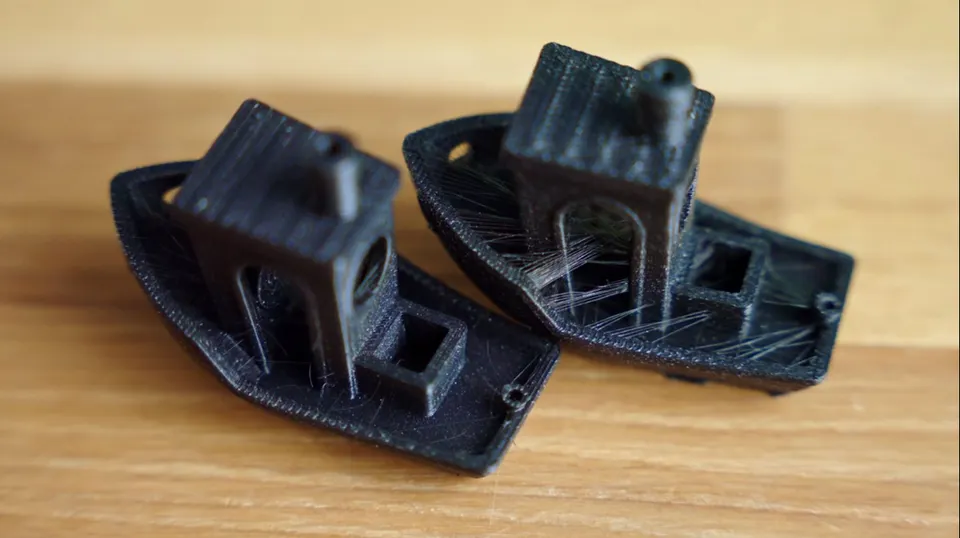
A legmegbízhatóbb, ha egyszerre több tünet is jelentkezik. Egyetlen szál a modellen még nem bizonyítja, hogy a tekercs nedves.
PETG és TPU esetén számolni kell azzal, hogy bizonyos mértékű stringelés száraz anyagnál is normális. Ha azonban ugyanaz a profil korábban tisztán nyomtatott, majd néhány párás nap után hirtelen pókhálót készít, a szárítás nagyon ésszerű első lépés.
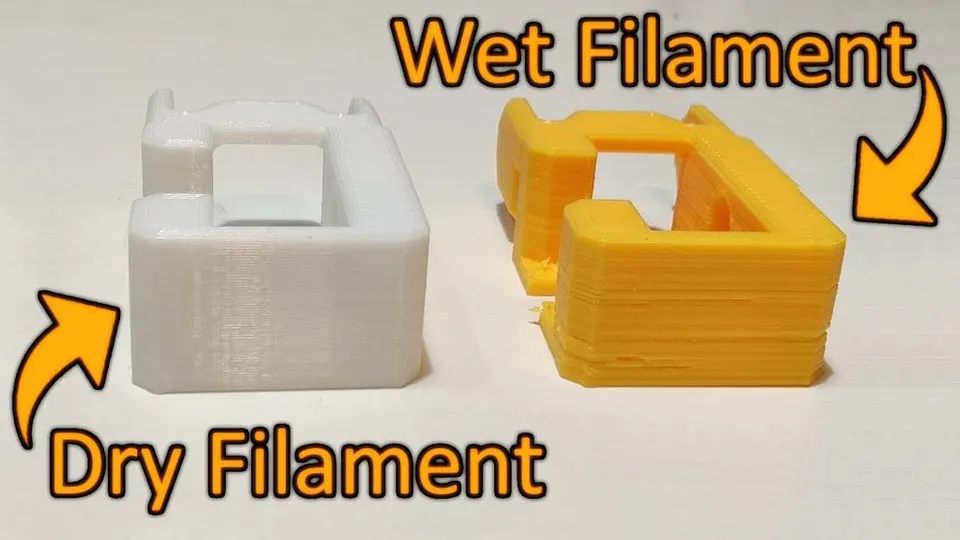
Mielőtt a tekercset néhány órára a szárítóba helyezné, végezzen el egy rövid ellenőrzést. Időt takarít meg, és elkerüli, hogy a beállítási hibát szárítással próbálja megoldani.
Gyakorlati szabály: ha pattogást hall a fúvókából, és ezzel egyidejűleg buborékokat vagy egyenetlen felületet lát, a szárítás nagy eséllyel segít. Ha csak stringelést lát további tünetek nélkül, először ellenőrizze a hőmérsékletet és a retrakciót.
A PLA a leggyakoribb anyag, és egyben az is, amelynél gyakran túlbecsülik a nedvesség jelentőségét. Egy normál lakásban néhány napig nyitva hagyott PLA-tekercset általában nem kell azonnal megszárítani. Ha tisztán nyomtat, a rétegek jól tapadnak, és nem stringel a szokásosnál jobban, hagyja úgy.
A PLA szárítása főként az alábbi esetekben indokolt:
PLA esetén maradjon az alacsony hőmérsékleteknél. Általában elegendő 45–50 °C-on 4–6 órán át szárítani. Ne melegítse túl hőmérséklet-ellenőrzés nélküli sütőben. A PLA viszonylag hamar meglágyul, és egy pontatlan sütő a tekercset vagy a szálat is eldeformálhatja, illetve összeragaszthatja.
A PETG rosszabbul tűri a nedvességet, mint a PLA, ugyanakkor természeténél fogva hajlamos kifolyni a fúvókából. Ezért néha nehéz megállapítani, hogy az anyaggal vagy a profillal van-e probléma. Ha a PETG hirtelen sokkal jobban stringel, apró dudorokat hagy a felületen, fröcsköl a fúvókából, vagy habos megjelenésű, érdemes megszárítani.
PETG esetén körülbelül 55–65 °C-kal számoljon 4–8 órán át, attól függően, mennyi ideig volt nyitva a tekercs. Az átlátszó és fényes PETG esetén a nedvesség gyorsabban látható a felületen, mivel a buborékok és a homályosság rontják az optikai megjelenést. Műszaki alkatrészeknél fontosabb a rétegek szilárdsága és az egyenletes extrudálás.
A PETG-t szárítás után ne hagyja ismét több napig nyitott tartón. Ideális esetben közvetlenül szárazdobozból nyomtasson, vagy nyomtatás után tegye vissza a tekercset szilikagélt tartalmazó, zárt tárolóba.
A nylont, vagyis a PA-t olyan anyagként kezelje, amelyet megelőző jelleggel kell szárítani. Ennél nem az a kérdés, hogy valamikor nedvességet szív-e magába, hanem az, hogy milyen gyorsan. A nyitott nylon-tekercs nyári páratartalom mellett nagyon gyorsan ronthatja a nyomtatást, ezért hosszabb nyomatoknál érdemes az anyagot közvetlenül száraz vagy fűtött dobozból adagolni.
A nedves nylon tipikus tünetei a fúvókából hallható pattogás, a buborékok, a szőrös felület, a gyengébb rétegek és a rosszabb méretstabilitás. Töltött nylonok, például szénszálas nylon esetén mindig az adott filament gyártójának ajánlását kövesse. A nylont általában 70–80 °C-on, 6–12 órán át szárítják. Egyes anyagok pontosabb eljárást és nagyobb hőmérséklet-stabilitást igényelnek, mint amit egy átlagos háztartási sütő biztosítani tud.
Nylon esetén nem elég egyszer megszárítani a tekercset, majd egy hétig az asztalon hagyni. Szárítás, nyomtatás szárazdobozból, majd nyomtatás után visszazárás – PA esetén ez a legésszerűbb eljárás.
A konkrét értékeket mindig ellenőrizze a filament gyártójánál. A keverékek eltérnek egymástól, és a tekercsek nem feltétlenül viselik el ugyanazt a hőmérsékletet, mint maga az anyag.
| Anyag | Mikor kell szárítani | Irányadó hőmérséklet | Irányadó idő |
|---|---|---|---|
| PLA | Tünetek esetén, hosszabb ideig tartó nyitott tárolás után, igényes többszínű nyomtatás előtt | 45–50 °C | 4–6 óra |
| PETG | Fokozott stringelés, buborékok, pattogás vagy rosszabb felület esetén | 55–65 °C | 4–8 óra |
| Nylon / PA | Megelőző jelleggel nyomtatás előtt, ideális esetben szárazdobozból nyomtatva | 70–80 °C | 6–12 óra |
| TPU | Stringelés, buborékok és puha, egyenetlen extrudálás esetén | 50–60 °C | 4–8 óra |
| PVA / BVOH | Szinte mindig védje a levegőtől, szárítsa a gyártó előírásai szerint | gyártó szerint | gyártó szerint |
Kartontekercsek vagy ragasztott közepű tekercsek használatakor ügyeljen magának a tekercsnek az ellenálló képességére is. Lehet, hogy az anyag elviselné a magasabb hőmérsékletet, de a tekercs deformálódhat, szétnyílhat vagy akadhat az adagolóban.
A legjobb megoldás egy ventilátorral és állítható hőmérséklettel rendelkező, dedikált filament-szárító. A szokásos anyagokhoz elegendő egy olyan modell, amely stabilan tartja a hőmérsékletet, és lehetővé teszi a nedves levegő elvezetését. Egyes szárítók közvetlenül a dobozból történő nyomtatást is lehetővé teszik, ami főként PETG, TPU és nylon esetén előnyös.
Élelmiszer-szárító is jól használható, ha elfér benne a tekercs, és képes alacsony hőmérsékletet tartani. Előnye a levegő keringetése. Hátránya általában a nagyobb zaj és a polcok vagy a fedél átalakításának szükségessége.
A sütő vészmegoldás. A háztartási sütők gyakran jobban ingadoztatják a hőmérsékletet, mint amit a kijelző mutat, és egy rövid hőmérsékleti csúcs károsíthatja a PLA-t vagy eldeformálhatja a tekercset. Ha sütőt használ, helyezzen bele külön hőmérőt, várja meg a hőmérséklet stabilizálódását, és ne használjon olyan üzemmódot, amely hirtelen helyi túlmelegedést okoz.
Ne használjon mikrohullámú sütőt. Sem a filament, sem a tekercs nem élelmiszer, az eredmény pedig nehezen ellenőrizhető.
A szilikagél kiválóan alkalmas az alacsony páratartalom fenntartására zárt térben, de ne tekintse a szárító gyors helyettesítőjének. Ha a tekercs már jelentősen nedves, először hővel szárítsa meg, és csak ezután zárja el szárítószert tartalmazó dobozba.
A mindennapi használathoz az alábbi egyszerű rendszer vált be:
Zárt, többanyagú rendszerekben segít a szárítószer pótlása és a belső páratartalom figyelése. A fedél nélküli, nyitott rendszerek azonban nem szárazdobozok. Ha a tekercsek szabadon vannak a helyiségben, kezelje őket nyitottan tárolt filamentként.
Nyáron nem szükséges minden tekercsből laboratóriumi projektet csinálni. Elég néhány szokást kialakítani.
Az új tekercseket hagyja a zacskóban, amíg valóban szüksége nincs rájuk. A kibontott anyagot nyomtatás után tegye vissza a dobozba. A PLA-t csak tünetek esetén vagy fontos nyomtatás előtt szárítsa. A PETG-t gyakrabban szárítsa, különösen akkor, ha tiszta felületre van szükség. A nylont használat előtt szárítsa meg, és szárazdobozból nyomtassa.
Ha problémák jelentkeznek, ne találgasson. Hallgassa meg a fúvókát, vizsgálja meg a felületet, hasonlítsa össze egy másik tekercsel, és csak ezután módosítsa a profilt. A megfelelően megszárított és jól tárolt filament időt, anyagot és a slicer felesleges beállítgatását takarítja meg.


