Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
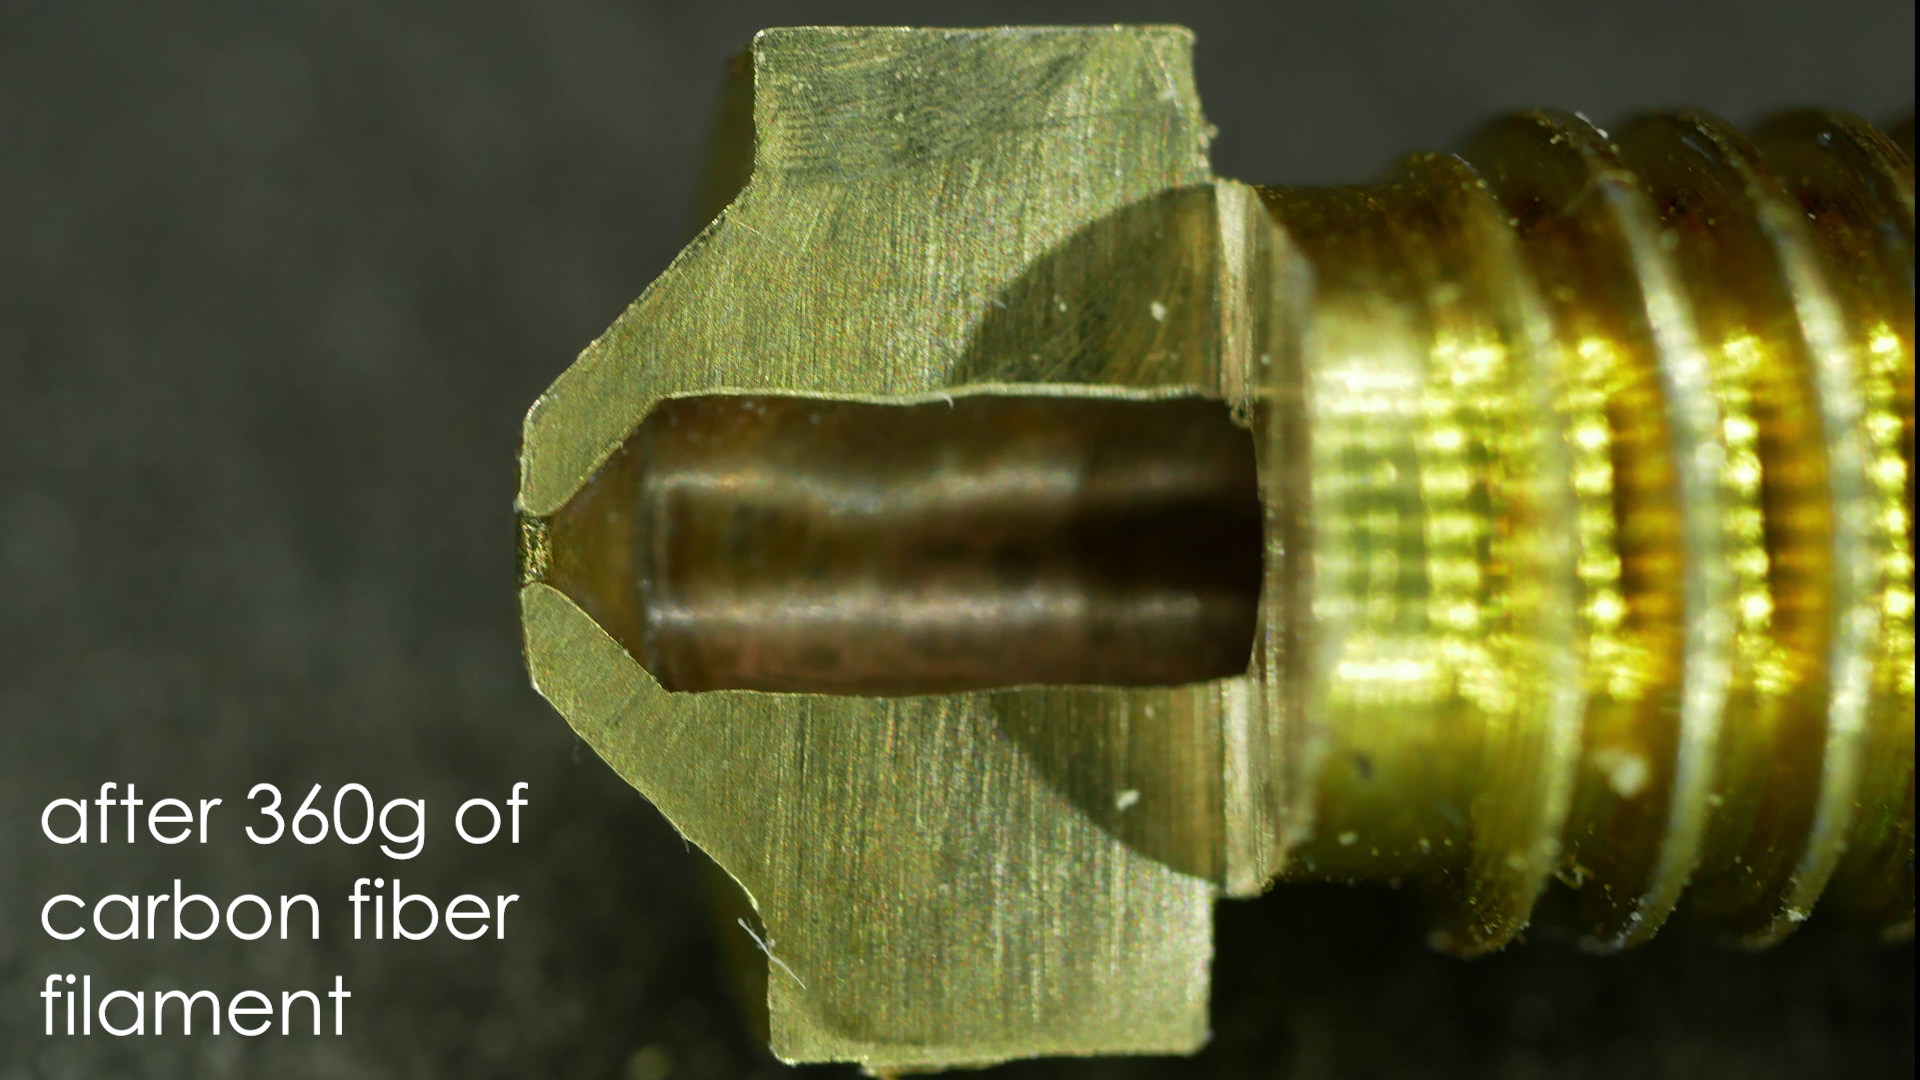
A karbonfilamentek csábítóan hangzanak: matt műszaki felület, merevebb alkatrészek, kisebb vetemedés és az érzés, hogy a nyomtató hirtelen valódi funkcionális alkatrészeket is képes készíteni. A PLA-CF, PETG-CF, PA-CF, valamint a világító vagy fa filamentek azonban nem egyszerűen más színű anyagok. Olyan kemény részecskéket vagy szálakat tartalmaznak, amelyek a hotenden áthaladva koptatják a fúvókát.
Hagyományos PLA esetén a rézfúvóka sokáig kitart. Abrazív filamenteknél azonban a fúvóka nyílása már néhány száz gramm anyag után kitágulhat. Az eredmény általában nem feltűnő: az alkatrészek méretpontatlanná válnak, a felső rétegek durvábbak lesznek, a nyomtató túl sok anyagot adagol, és a múlt héten még működő profil hirtelen értelmetlenné válik.
Ez a cikk azt ismerteti, mikor elegendő még a réz, mikor jobb edzett fúvókát választani, miért ajánlják gyakran a 0,6 mm-es fúvókát, és hogyan módosítsuk a slicert a karbonfilament megbízható nyomtatásához.
Az abrazív filament olyan anyag, amely mechanikusan képes koptatni a fúvókát vagy az adagoló egyes részeit. Nem csak a karbonról van szó.
Tipikus abrazív anyagok:
Az alapműanyag továbbra is fontos. A PLA-CF másképp nyomtatható és viselkedik, mint a PA-CF. A karbonadalék általában növeli a merevséget, javítja a méretstabilitást és szép matt felületet hoz létre, de önmagában nem változtatja a PLA-t nejlonná, és a PETG-ből sem lesz ipari laminátum. Mindig az alap-polimer alapján válasszon anyagot, és csak ezután vegye figyelembe a töltőanyagot.
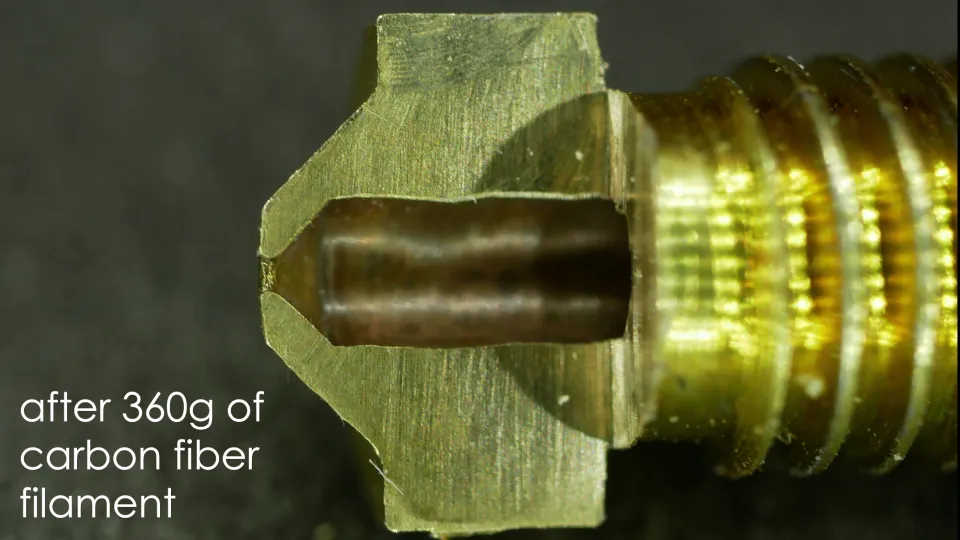
A réz jó okból népszerű az FDM-nyomtatókban. Jól vezeti a hőt, olcsó, könnyen gyártható, és PLA, PETG, ABS vagy ASA esetén kiválóan működik. A probléma a keménysége. A szén- és üvegszálak, valamint a kemény pigmentek extrudálás közben nagyon finom csiszolóanyagként viselkednek.
A fúvóka nem úgy kopik el, hogy hirtelen leáll a nyomtatás. Általában lassan kitágul a nyílása. A 0,4 mm-es fúvóka idővel 0,45 mm-es, 0,5 mm-es vagy még nagyobb lehet. A slicer azonban továbbra is az eredeti átmérővel számol. Emiatt a nyomtató több anyagot extrudál, mint amennyit a profil feltételez.
Az elkopott rézfúvóka tipikus jelei:
Ha egyetlen kis PLA-CF alkatrészt nyomtat rézfúvókával, valószínűleg nem megy azonnal tönkre a nyomtató. Ha azonban egy teljes tekercs karbon- vagy világító anyagot tervez kinyomtatni, a réz rossz megtakarítás. Egy új rézfúvóka ára alacsony, de a pontatlan alkatrészek, az elvesztegetett idő és a profil ismételt beállítása többe kerül.
Rézfúvókát használjon a hagyományos, töltőanyag nélküli anyagokhoz:
A réz akkor is értelmes választás lehet, ha hagyományos PLA-ból kizárólag részletgazdag modelleket nyomtat, és a lehető legjobb hővezetést szeretné. Kis átmérőknél, például 0,25 mm vagy 0,2 mm esetén, nem abrazív anyagokhoz a réz továbbra is praktikus választás.
Amint azonban karbon, üveg, világító pigment, fémpor, fa vagy kő kerül a filamentbe, tekintse a rezet fogyóeszköznek vagy vészmegoldásnak. Rendszeres nyomtatáshoz jobb tartósabb fúvókára váltani.
Az edzett fúvóka a leggyakoribb fejlesztés abrazív filamentekhez. A gyakorlatban elsősorban tartósabb fúvókanyílást jelent, amelyet a karbon vagy a glow pigment nem koptat el olyan gyorsan, mint a rezet.
Az edzett acél előnyei:
Az edzett acél hátrányai:
A rézfúvóka edzettre cserélése után ne várja, hogy a régi profil mindig tökéletes lesz. Gyakran elegendő a hőmérsékletet 5–15 °C-kal növelni, csökkenteni a maximális térfogati áramlást, majd újrakalibrálni az áramlást. Gyors nyomtatóknál az áramlási korlát fontosabb, mint önmagában a mm/s-ban megadott sebesség.
A 0,4 mm-es fúvóka univerzális szabvány, de töltött filamentekhez nem mindig a legjobb. A nagyobb nyílás csökkenti az eltömődés kockázatát, és könnyebben átengedi a rövid szálakat vagy a kemény részecskéket. Ezért karbon- és üvegszállal töltött filamentekhez gyakran 0,6 mm-es fúvókát ajánlanak.
A 0,6 mm-es fúvóka akkor hasznos, ha:
A 0,4 mm-hez képest a részletek egy részét elveszíti, de műszaki alkatrészeknél ez gyakran nem jelent problémát. Cserébe vastagabb vonalakat, nagyobb alkatrészek gyorsabb nyomtatását és nyugodtabb anyagátvezetést kap. Sok szerviz- és funkcionális alkatrészhez a 0,6 mm-es edzett fúvóka praktikusabb, mint minden kompozitot 0,4 mm-en keresztülpréselni.
A 0,8 mm-es fúvóka főként nagy alkatrészekhez, gyors prototípusokhoz és durvább mechanikai elemekhez ésszerű. Kis, precíz alkatrészekhez szükségtelenül nagy lehet.
Az edzett acél jó kiindulópont, de nem az egyetlen lehetőség. Ha gyakran nyomtat abrazív anyagokkal, érdemes jobb fúvókát választani.
A rubinfúvókák rendkívül tartós csúccsal rendelkeznek, és jól kezelik az abrazív anyagokat. Drágábbak, és óvatosan kell bánni velük, mert a csúcs precíz alkatrész, nem mechanikus feszítésre szolgáló szerszám.
A volfrám-karbidból vagy hasonlóan tartós anyagokból készült fúvókák a nagy kopásállóságot a hagyományos edzett acélnál jobb hővezetési képességgel kombinálják. Kiválóak karbon, üveg vagy műszaki kompozitok gyakori nyomtatásához, de drágábbak.
A bimetál és bevonatos fúvókák több anyag előnyeit próbálják egyesíteni: jó hőátadást, tartós csúcsot és az anyag kisebb tapadását. Ezeknél a fúvókáknál érdemes a konkrét nyomtató és az elérhető profilok alapján választani.
Gyakorlati szabály:
Nem a fúvóka az egyetlen érintett alkatrész. Az abrazív filament idővel az adagolókerekeket, a vezetőpályákat, egyes rendszereknél pedig az automatikus anyagadagolás részeit is koptathatja. Ez főként üveget, karbont és kemény pigmenteket tartalmazó filamentekre igaz.
Azoknál a nyomtatóknál, amelyekhez edzett adagolókerekek is választhatók, kompozitok rendszeres nyomtatásakor érdemes ezeket használni. Ha többszínű vagy automatikus adagolórendszeren keresztül nyomtat, ellenőrizze, hogy a gyártó ajánlja-e az adott filamentet. Egyes törékeny vagy abrazív anyagok a hosszú vezetési utakban eltörhetnek, morzsolódhatnak, illetve felgyorsíthatják az adagolóalkatrészek kopását.
Karbon- vagy más abrazív filamentre váltáskor ne kezdjen vakon a hagyományos PLA profiljából. Használjon azonos alap-polimerhez készült profilt, majd módosítsa a filament gyártójának ajánlásai szerint.
A karbonos PLA-t gyakran kissé melegebben kell nyomtatni, mint a hagyományos PLA-t. A PETG-CF PETG-re, a PA-CF pedig nejlonra épül, ezért teljesen eltérő hőmérsékletet, szárítást és környezetet igényel. Az edzett acél ráadásul rosszabbul adja át a hőt, mint a réz, ezért néhány fokkal magasabb hőmérsékletre lehet szükség.
Kezdje így:
Mindig nyomtasson hőmérséklet-tornyot vagy legalább egy kis tesztalkatrészt. A jó rétegszilárdság, a tiszta felület és a stabil áramlás megfelelő kombinációját keresse.
A kompozitok másképp folyhatnak, mint a tiszta műanyag. A fúvóka vagy az anyag cseréje után kalibrálja az áramlást. Gyors nyomtatóknál csökkentse a maximális térfogati áramlást, amíg a hosszú egyenes szakaszokon meg nem szűnik az aluladagolás.
Ha a nyomat lassú nyomtatásnál jól néz ki, gyors kitöltésnél viszont gyenge vagy lyukacsos lesz, a probléma nem feltétlenül a hőmérséklet. Gyakran éppen az áramlási korlát okozza.
Az első teszteknél ne törekedjen maximális sebességre. PLA-CF és PETG-CF esetén nyugodtan kezdjen lassabban a hagyományos anyagnál. PA-CF-nél a stabil hőmérséklet, a száraz anyag és a rétegek tapadása fontosabb a rekordidőnél.
Funkcionális alkatrészekhez jó kiindulópont a közepes sebesség, több periméter és a konzervatív gyorsítás. A karbonfilament gyakran alacsonyabb rétegmagasságnál is jól mutat, mert matt felülete jobban elrejti a rétegeket, mint a fényes PLA.
0,6 mm-es fúvókánál a praktikus tartomány körülbelül 0,2–0,32 mm. Erős és tiszta alkatrészekhez kezdjen körülbelül 0,24 mm-rel. Finomabb rétegeket a megjelenéshez, magasabbakat a sebességhez és a masszív szervizalkatrészekhez használjon.
Általánosságban maradjon a fúvóka átmérőjének körülbelül 80%-a alatt. 0,6 mm-es fúvókánál tehát nincs értelme túl magasra állítani a rétegmagasságot csak azért, mert a slicer engedi.
A hűtést elsősorban az alap-polimer határozza meg. A PLA-CF általában több hűtést visel el, a PETG-CF kevesebbet, a PA-CF pedig gyakran óvatosabb megközelítést igényel. A karbonadalék önmagában nem jelenti azt, hogy figyelmen kívül hagyhatja a nejlonra, PETG-re vagy PLA-ra vonatkozó szabályokat.
A karbonos nejlon higroszkópos, vagyis nedvességet szív magába. A nedves PA-CF fröcsköl, érdes felületet eredményez, rontja a rétegek szilárdságát, és eltömítheti a fúvókát. A PETG-CF számára szintén hasznos a szárítás. A PLA-CF toleránsabb, de a nedvesség ennél is ronthatja a felületet.
Ha az alkatrésznek funkcionálisnak kell lennie, szárítsa az anyagot a filament gyártójának ajánlása szerint, és a tekercset szilikagélt tartalmazó, zárható dobozban tárolja. PA-CF esetén ideális közvetlenül szárítódobozból nyomtatni.
A legtöbb felhasználónak a következő készlet ésszerű:
Ha csak időnként nyomtat dekoratív glow PLA-val, kezdjen edzett fúvókával. Ha tartókat, segédeszközöket vagy PA-CF alkatrészeket szeretne gyártani, nagyobb beruházással számoljon: tartós fúvóka, szárítás, zárt nyomtató és gondosan beállított profil szükséges.
PLA-CF jó első karbonfilament. Szép matt felületű, könnyen nyomtatható, és alkalmas burkolatokhoz, segédeszközökhöz, műszaki prototípusokhoz, valamint merev alkatrészekhez. Használjon edzett fúvókát, a megbízhatóság érdekében ideális esetben 0,6 mm-est.
PETG-CF praktikusabb olyan alkatrészekhez, amelyeknek valamivel magasabb hőmérsékletet és strapabíróbb használatot kell elviselniük, mint a PLA-CF esetén. Számoljon edzett fúvókával, szárítással és a stringing gondos beállításával.
PA-CF funkcionális alkatrészekhez készült műszaki anyag, de a legtöbb fegyelmet igényli. Szárítást, megfelelő nyomtatót, megfelelő nyomtatófelületet és stabil hőmérsékletet igényel. Az edzett vagy prémium tartós fúvóka kötelező.
Glow filament nem tűnik műszaki kompozitnak, de a világító pigment meglepően gyorsan elkoptathatja a rézfúvókát. Nagyobb nyomtatáshoz vagy teljes tekercshez használjon edzett fúvókát.
Woodfill és metalfill kezelje a többi töltött anyaghoz hasonlóan. Gyakran segít a nagyobb fúvókaátmérő, az alacsonyabb sebesség és a konkrét márkához hangolt profil.
A rézfúvóka kiváló a hagyományos anyagokhoz, de nem alkalmas karbonos és más abrazív filamentek rendszeres nyomtatására. Amint PLA-CF, PETG-CF, PA-CF, glow, woodfill vagy üvegszállal töltött anyagokat nyomtat, váltson legalább edzett fúvókára.
A legtöbb otthoni és műhelyben használt nyomtatóhoz a 0,6 mm-es edzett fúvóka, a konzervatív sebesség, a megfelelően beállított áramlás és a száraz filament kombinációja a legpraktikusabb. Technikai kompozitok gyakori nyomtatása esetén érdemes jobb fúvókát, tartósabb adagolót és minden anyaghoz saját profilt használni.
A legfontosabb tanács egyszerű: ne a neve alapján válaszd ki a karbont. Először az alapanyagot, aztán a koptató hatást, majd a fúvókát, és csak végül a sebességet kezeld. Így olyan alkatrészeket kapsz, amelyek nemcsak jól néznek ki, hanem mérettartók és ismételten jól nyomtathatók is.