Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
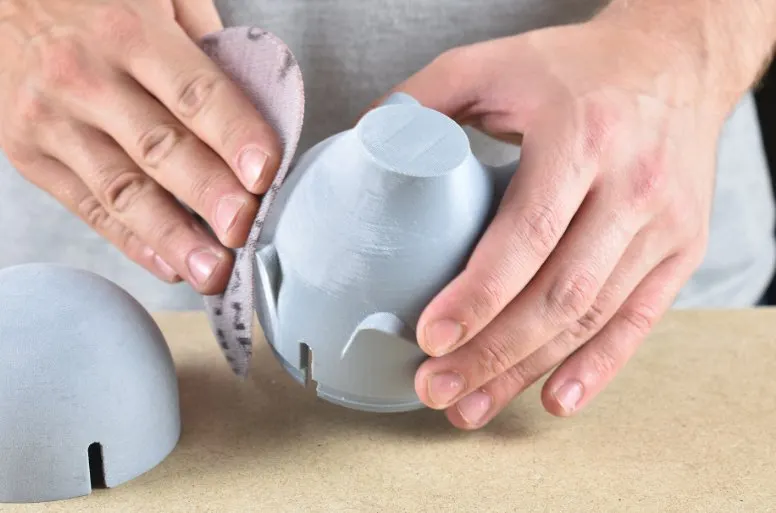
A nyomtatás a tárgyról való levétel után még nem feltétlenül késztermék. Egy funkcionális tartónál gyakran elég eltávolítani a támaszokat és megtisztítani az éleket, de dekorációk, cosplay-kiegészítők, elektronikai burkolatok vagy ajándékmodellek esetében éppen az utófeldolgozás a döntő. Ennek köszönhetően eltűnnek a látható rétegek, az alkatrészek közötti illesztések és a nyomtatás kisebb hibái. Az eredmény akár fröccsöntött műanyagnak, festett prototípusnak vagy kézzel készített modellnek is tűnhet.
A jó hír, hogy nincs szüksége professzionális festőműhelyre. Tudnia kell, milyen anyagot dolgoz fel, milyen sima felületet szeretne, és milyen sorrendben kell elvégezni az egyes lépéseket. A leggyakoribb hiba, hogy valaki túl finom csiszolópapírral kezd, túl sok tömítőanyagot használ, elsieti a festést, vagy az anyaghoz nem megfelelő oldószert alkalmaz.
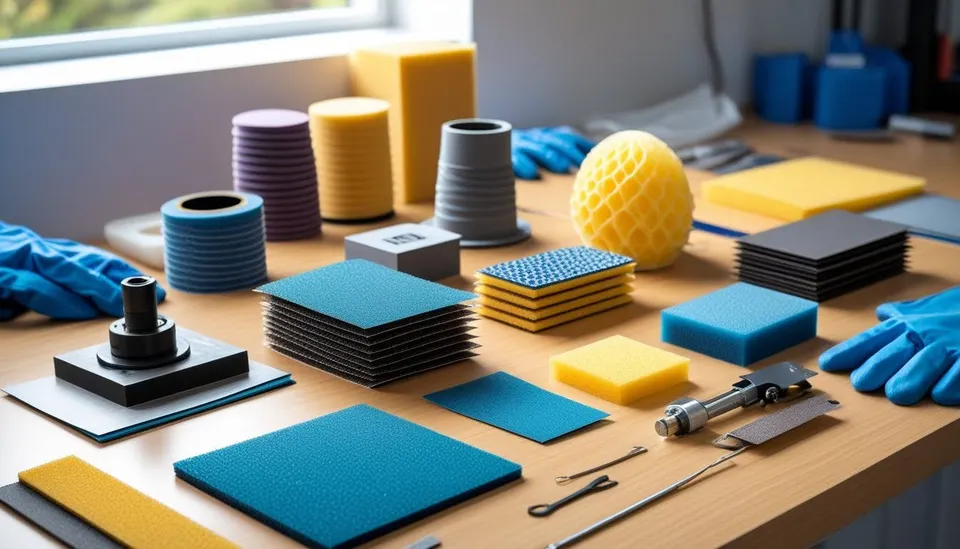
A legtöbb FDM-nyomathoz szükséges alapkészlet egyszerű: éles tördelhető kés vagy szike, tűreszelők, körülbelül 120, 180, 240, 400, 600 és 1000 szemcseméretű csiszolópapírok, csiszolószivacs, pillanatragasztó, kétkomponensű epoxi, spray-ben kapható töltőalapozó, finom modellezőgitt, alapozófesték, fedőfesték és szükség esetén átlátszó lakk. Respirátor, kesztyű, védőszemüveg és jó szellőzés szintén ajánlott.
Nagyobb modellekhez érdemes csiszolótömböt is használni. Az ujjak követik az egyenetlenségeket, és könnyen hullámokat hoznak létre, míg az egyenes tömb síkban tartja a felületet. Ívelt felületekhez jobb a rugalmas csiszolószivacs. Kis részletekhez használjon reszelőt, csiszolópapírral bevont fültisztító pálcikát vagy fogpiszkálóra hajtogatott csiszolópapír-csíkot.
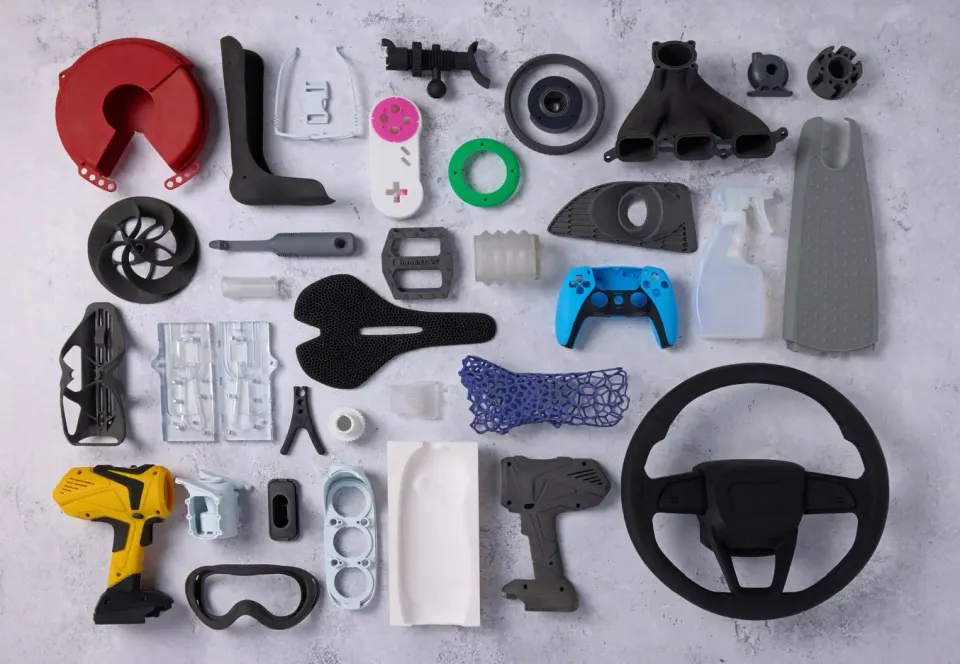
Más eljárást választ egy polcra szánt figurához, és mást egy autóba kerülő, nagy terhelésnek kitett tartóhoz. Egy dekoratív modell rétegei eltüntethetők gitt, töltőalapozó és lakk alatt. Egy funkcionális alkatrész azonban nem veszíthet a pontosságából, rugalmasságából vagy szilárdságából. Minden gitt- és festékréteg anyagot ad hozzá. Ezért a furatok, menetek, reteszek és illeszkedő felületek méreteit maszkolószalaggal védje, vagy a befejezés után óvatosan tisztítsa meg újra ezeket a részeket.
A kültérre vagy napfényre kerülő alkatrészeknél az anyagra is gondoljon. A PLA melegben meglágyul, és az utófeldolgozás sem teszi hőálló műanyaggá. A PETG szívósabb, de nehezebben csiszolható, és egyes festékek jó alapozó nélkül gyengébben tapadnak hozzá. Az ASA és az ABS szépen kisimítható vegyileg, de oldószerekkel végzett munkánál lényegesen szigorúbb biztonsági intézkedésekre van szükség.
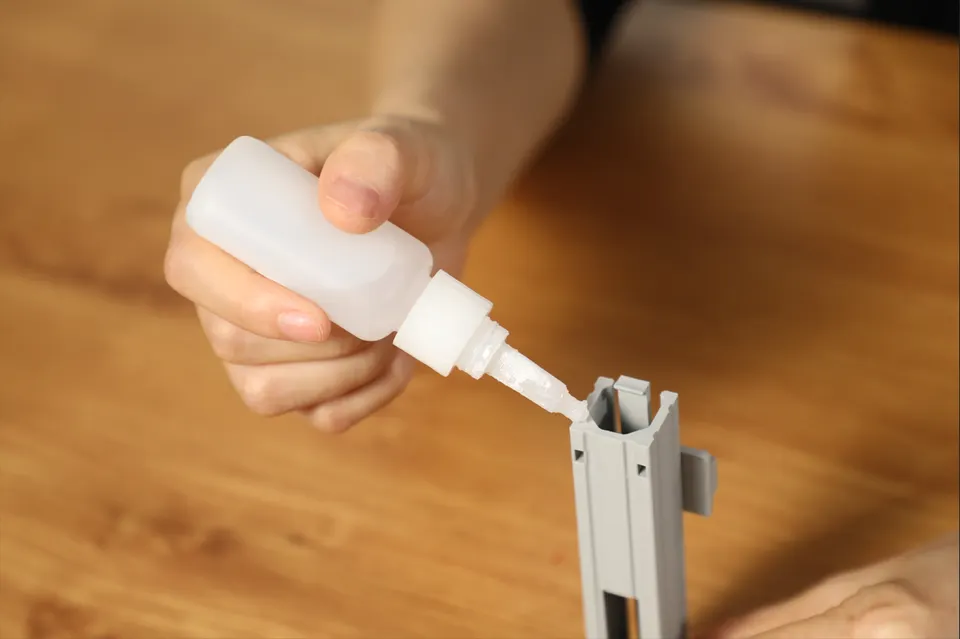
Mielőtt kinyitja a ragasztót, illessze össze szárazon az alkatrészeket. Távolítsa el a támaszmaradványokat, szálakat, elefántlábat és az illesztésnél található dudorokat. Az éleket enyhén érdesítse körülbelül 180–240-es csiszolópapírral, hogy a ragasztó mechanikusan meg tudjon kapaszkodni. Hosszú illesztésekhez készítsen elő szorítókat, gumiszalagokat vagy festőszalagot. Összetett modelleknél a belső oldalon készítsen kis jelöléseket, hogy az alkatrészek ragasztás közben ne forduljanak el.
PLA esetében a pillanatragasztó a leggyorsabb választás. A híg ragasztó befolyik a pontos illesztésbe, a gél jobban kitölti a kisebb rést, és kevésbé folyik meg. Az aktivátor felgyorsítja a kötést, de fehéres bevonatot hagyhat, ezért takarékosan, lehetőleg a látható felületektől távol használja.
A PETG általában makacsabb ragasztáskor. Könnyű, dekoratív illesztéseknél működhet a pillanatragasztó, erősebb szerkezetekhez azonban inkább kétkomponensű epoxi vagy műanyagokhoz való ragasztó ajánlott. Az illesztést előzetesen zsírtalanítsa és érdesítse. Ha az illesztés terhelt, ne csak a ragasztóra hagyatkozzon. Adjon hozzá csapokat, zárakat, csavarokat, beillesztett drótokat vagy nyomtatott csapokat.
Az ABS és az ASA oldószerrel is ragasztható, mivel a felület részben megmaratható, és az illesztés az oldószer elpárolgása után inkább hegesztett műanyagként viselkedik. Ez erős megoldás, de kevésbé tolerálja a hibákat, és szellőzést, kesztyűt, valamint óvatosságot igényel. Nagy alkatrészeknél praktikusabb az epoxi, mert időt hagy a pontos beállításra.
Rugalmas anyagoknál, például TPU-nál számoljon azzal, hogy a merev, rideg illesztés hajlításkor leválhat. Keressen rugalmas kontakt- vagy poliuretánragasztót, és mindig tesztelje egy maradékon.
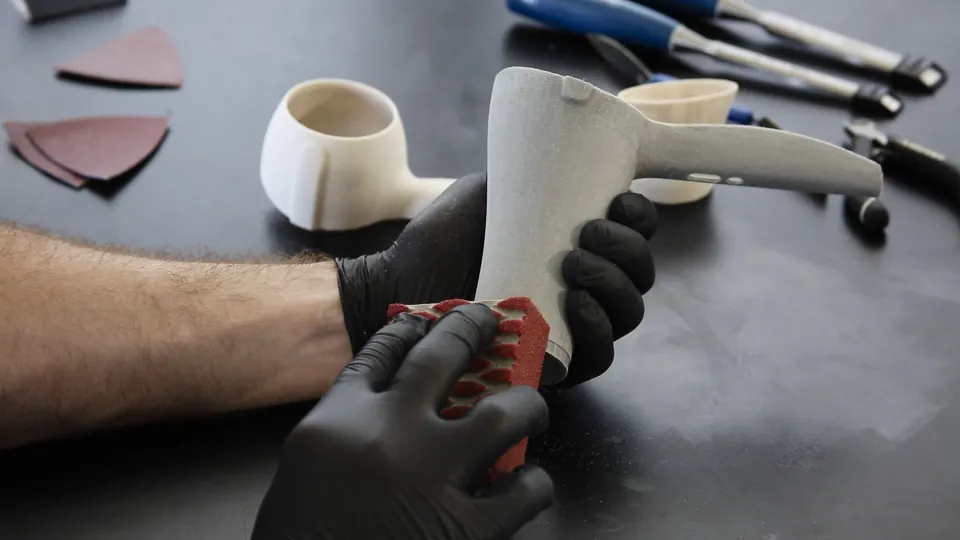
A csiszolás nem azt jelenti, hogy a legfinomabb papírt kell elővenni és sokáig várni. Olyan durvasággal kezdjen, amilyen szükséges, de ne durvábbal. Ha a rétegeket, támaszmaradványokat vagy két ragasztott alkatrész közötti átmenetet kell kiegyenlíteni, kezdjen körülbelül 120–180-as szemcsemérettel. Amint a forma megfelelő, váltson 240-re, majd 400-ra, festett felülethez pedig 600–1000-re. A szemcseméretek átugrása csak látszólag takarít meg időt. A finom papír ugyanis nem tudja gyorsan eltávolítani a durva csiszolás karcolásait.
A PLA-t inkább enyhe nyomással csiszolja. Hosszú, száraz csiszoláskor a műanyag felmelegszik, meglágyul és kenődni kezd. Segít a rövid mozdulatok alkalmazása, a papír gyakori tisztítása, valamint a nedves csiszolás a finomabb lépéseknél. A PETG szintén kenődhet és húzódhat csiszolás közben, ezért jobb éles csiszolópapírt, kisebb nyomást és több türelmet használni. Az ABS és az ASA kellemesebben csiszolható, de egyik anyag csiszolási porát sem ajánlott belélegezni.
Minden lépés után tisztítsa meg az alkatrészt. A résekben maradt por megtéveszti a szemet, és az alapozó felhordása után piszkos foltokként jelenik meg. Száraz tisztításhoz elég egy puha kefe, végül pedig használjon vizet egy csepp mosogatószerrel vagy az anyagnak megfelelő zsírtalanítót. Festés előtt az alkatrésznek teljesen száraznak kell lennie.
A gittet hibákhoz használja, ne az egész modell bevakolására. Kis résekhez, karcolásokhoz és támasznyomokhoz elegendő a modellező- vagy akrilgitt. Vigye fel spatulával vagy régi kártyával, nyomja a résbe, a felesleget pedig azonnal húzza le. Minél kevesebb gitt marad a hibán kívül, annál kevesebbet kell majd csiszolni.
Nagyobb illesztésekhez és mélyebb résekhez kétkomponensű poliészter- vagy epoxigitt megfelelő. Jobban tapad és kevésbé zsugorodik be, de gyorsan megkeményedik és szagos, ezért kis adagokban dolgozzon. Ragasztott modelleknél általában ez a legjobb sorrend: ragasztás, az illesztés belső megerősítése, a rés kigittelése, csiszolás, töltőalapozó felhordása, ellenőrzés, majd ismételt helyi gittelés.
A spray-ben kapható töltőalapozó ideális az FDM-nyomtatás utáni finom rétegekhez. Ne egy vastag réteget fújjon fel. Jobb két-három vékony réteg, az egyes rétegek között elegendő szellőzési idővel. Kikeményedés után csiszolja át a felületet 400–600-as papírral. A töltőalapozó kiemeli a hibákat, ezért ne ijedjen meg, ha az első fújás több hibát mutat, mint a csupasz műanyag. Éppen ezért használjuk.
Nagyon sima, dekoratív nyomatoknál vékony epoxiréteg is használható. Ez kitölti a rétegeket és szilárd felületet hoz létre, ugyanakkor eltömítheti a részleteket, lekerekítheti az éles éleket és növelheti a tömeget. Inkább cosplay-modellekhez, kellékekhez és nagy, organikus formákhoz alkalmas, nem pedig pontos mechanikai alkatrészekhez.
A fedőfesték soha nem rejti el a rossz előkészítést. Ha az alapozó után láthatók a karcolások, a festék alatt is látszani fognak, csak még erősebben. Csiszolás után mossa le, zsírtalanítsa és hagyja megszáradni az alkatrészt. A port finom ecsettel vagy lefúvatással távolítsa el. A méretpontosságot igénylő részeket maszkolószalaggal védje.
Elsőként az alapozófesték vagy a töltőalapozó következik. PLA-hoz és PETG-hez érdemes műanyaghoz megfelelő alapozót használni. A spray gyártója által ajánlott távolságból fújjon, és az alkatrészen kívül kezdje a permetezést, hogy az első cseppek ne okozzanak foltot. Egyenletesen mozgassa a spray-t, és inkább vigyen fel újabb vékony réteget, mint egyetlen nedves réteget, amely megfolyik.
Az alapozás után következik az ellenőrző csiszolás. A matt felület szépen megmutatja a még ki nem egyenlített fényes bemélyedéseket. Amikor az alapozó egyenletes, felhordhatja a festéket. Modellekhez és prototípusokhoz akril spray, airbrush és ecset is használható. A spray nagyobb felületeken gyors, az airbrush adja a legjobb irányítást kis modelleknél, az ecset pedig részletekhez alkalmas.
Az átlátszó lakkot a felhasználás szerint válassza ki. A matt lakk elrejti a kisebb tökéletlenségeket, és figuráknál valósághű hatást kelt. A fényes lakk kiemeli a formát, de minden hullámot is megmutat. A selyemfényű jó kompromisszum burkolatokhoz, tartókhoz és műszaki modellekhez. Terhelt alkatrészeknél hagyja a lakkot hosszabb ideig kikeményedni, ne csak érintésszáraz legyen. A felület egy óra alatt száraznak tűnhet, de mechanikailag csak később válik ellenállóvá.
A vegyi kisimítás vonzó megoldás, mert hosszadalmas csiszolás nélkül képes finomítani a rétegeket. Nem univerzális módszer. A legismertebb az ABS és az ASA acetonnal történő kisimítása. A gőzök megmarják a felületet, a rétegek összeolvadnak, és az alkatrész sima vagy akár fényes megjelenést kap. A túl hosszú expozíció azonban eltünteti az éles részleteket, lekerekíti az éleket és megváltoztathatja a méreteket.
Az aceton gyúlékony, gőzei pedig szellőzés nélküli zárt helyiségben nem megfelelőek. Ne használjon nyílt lángot, ne melegítse az oldószert rögtönzött módon, és ne dolgozzon szikraforrások közelében. Kisimítás után hagyja az alkatrészt hosszú ideig szellőzni, mert a meglágyult felület érzékeny a lenyomatokra és a deformációra.
A PLA és a PETG általában nem simítható megbízhatóan acetonnal. Ezeknél az anyagoknál biztonságosabb a mechanikus csiszolás, a töltőalapozó, a gitt vagy az epoxibevonat. A PVB alkohollal történő kisimításra tervezett anyag, de ha hagyományos PLA-t, PETG-t, ABS-t vagy ASA-t nyomtat, mindig kövesse az adott filamentre vonatkozó utasításokat, és először teszteljen egy darab nyomatot.
| Anyag | Ragasztott illesztések | Csiszolás | Kisimítás | Megjegyzés |
|---|---|---|---|---|
| PLA | Pillanatragasztó, epoxi | Könnyű, de ügyeljen a felmelegedésre | Inkább gitt, töltőalapozó, epoxi | Dekorációkhoz és prototípusokhoz jó, hőnek kevésbé ellenálló |
| PETG | Epoxi, műanyaghoz való ragasztók, érdesített illesztés | Szívós, néha kenődik | Inkább mechanikusan és töltőalapozóval | Kiváló funkcionális alkatrészekhez, jó festékalapozót igényel |
| ABS | Epoxi, oldószeres ragasztás | Jól csiszolható | Acetonos kisimítás | Szellőzést és óvatosságot igényel oldószereknél |
| ASA | Epoxi, oldószeres ragasztás | Jól csiszolható | Acetonos kisimítás | Kültérre alkalmas, sima műszaki burkolatokhoz jó választás |
| TPU | Rugalmas ragasztók | Nehezebb | Hagyományos vegyi kisimításra nem alkalmas | Tesztelje az illesztés rugalmasságát egy maradékon |
| Resin | Pillanatragasztó, epoxi | Nagyon finom csiszolás | Polírozás, lakk | Csiszoláskor használjon por elleni védelmet |
Gyors funkcionális alkatrészhez távolítsa el a támaszokat, reszelővel törje le az éles éleket, csiszolja át az érintkező felületeket 240–400-as papírral, és hagyja festés nélkül. Furatoknál kézzel vagy alacsony fordulatszámon használjon fúrót, hogy a műanyag ne melegedjen túl.
Sima elektronikai burkolathoz ragassza össze az alkatrészeket epoxival vagy csapokkal ellátott pillanatragasztóval, gittelje a hézagokat, csiszolja át 240–400-as papírral, fújjon fel töltőalapozót, csiszolja 600-assal, majd vigye fel az alapozót, a festéket és a selyemfényű lakkot. A szerelési felületeket és a meneteket maszkolja.
Cosplay-sisakhoz vagy kellékhez először belülről illessze össze a szegmenseket, erősítse meg őket műanyagcsíkkal, üvegszövettel vagy epoxival, kívülről gittelje a hézagokat, majd ismételje a töltőalapozást és a csiszolást, amíg a rétegek el nem tűnnek. Csak ezután kezdje a festést, a patinázást és a lakkozást.
Figuránál vagy dekorációnál érdemes már kisebb rétegmagassággal nyomtatni. Így az utófeldolgozásnak nem kell mély lépcsőkkel megküzdenie. Használjon finom reszelőket, helyi gittelést és vékony rétegű töltőalapozót, a festéket pedig inkább fokozatosan vigye fel, hogy ne töltse ki a finom részleteket.
Az első hiba a helytelen sorrend. Ha a hézagok kiegyenlítése előtt lakkozza le az alkatrészt, a modell helyett a lakkot fogja javítani. A helyes sorrend általában: tisztítás, ragasztás, megerősítés, gittelés, csiszolás, töltőalapozás, újbóli csiszolás, alapozás, festés és lakkozás.
A második hiba a túl erős nyomás csiszolás közben. A nyomás nem gyorsítja annyira a munkát, mint a megfelelő szemcseméretű papír. Inkább felmelegíti a műanyagot, eltömíti a csiszolóanyagot és egyenetlenségeket hoz létre. Hagyja, hogy a csiszolóanyag dolgozzon, és gyakran cserélje.
A harmadik hiba a kompatibilitás tesztelésének elmulasztása. Egyes spray-k reakcióba lépnek az alapfelülettel, bizonyos ragasztók rideggé válnak, egyes oldószerek pedig károsítják a részleteket. Egy maradék darab, egy sikertelen nyomat vagy az alkatrész belső oldala megóvhatja a tönkretett modelltől.
A negyedik hiba a kikeményedés elsietése. Az érintésszáraz felület nem feltétlenül áll készen a csiszolásra, maszkolásra vagy összeszerelésre. A gittnek, töltőalapozónak, festéknek és lakknak időre van szüksége. Ha a csiszolópapír tapad, vagy a felület morzsákat képez, várjon tovább.
Az utómunka egy mesterség. Lehet, hogy az első nyomtatás után nem tűnik el minden réteg, de nagyon gyorsan rájön, mely lépéseknek van a legnagyobb hatásuk. A legtöbb szokványos modell esetében egy egyszerű szabály érvényes: jó illesztés, türelmes csiszolás, vékony rétegben felvitt gitt és töltőalapozó, minőségi alapozó, és csak ezután a festék. Ha ebben a sorrendben halad, még egy egyszerű FDM-nyomat is készterméknek tűnhet.


