Ingyenes szállítás 1 999 Kč összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 1 999 Kč összegtől
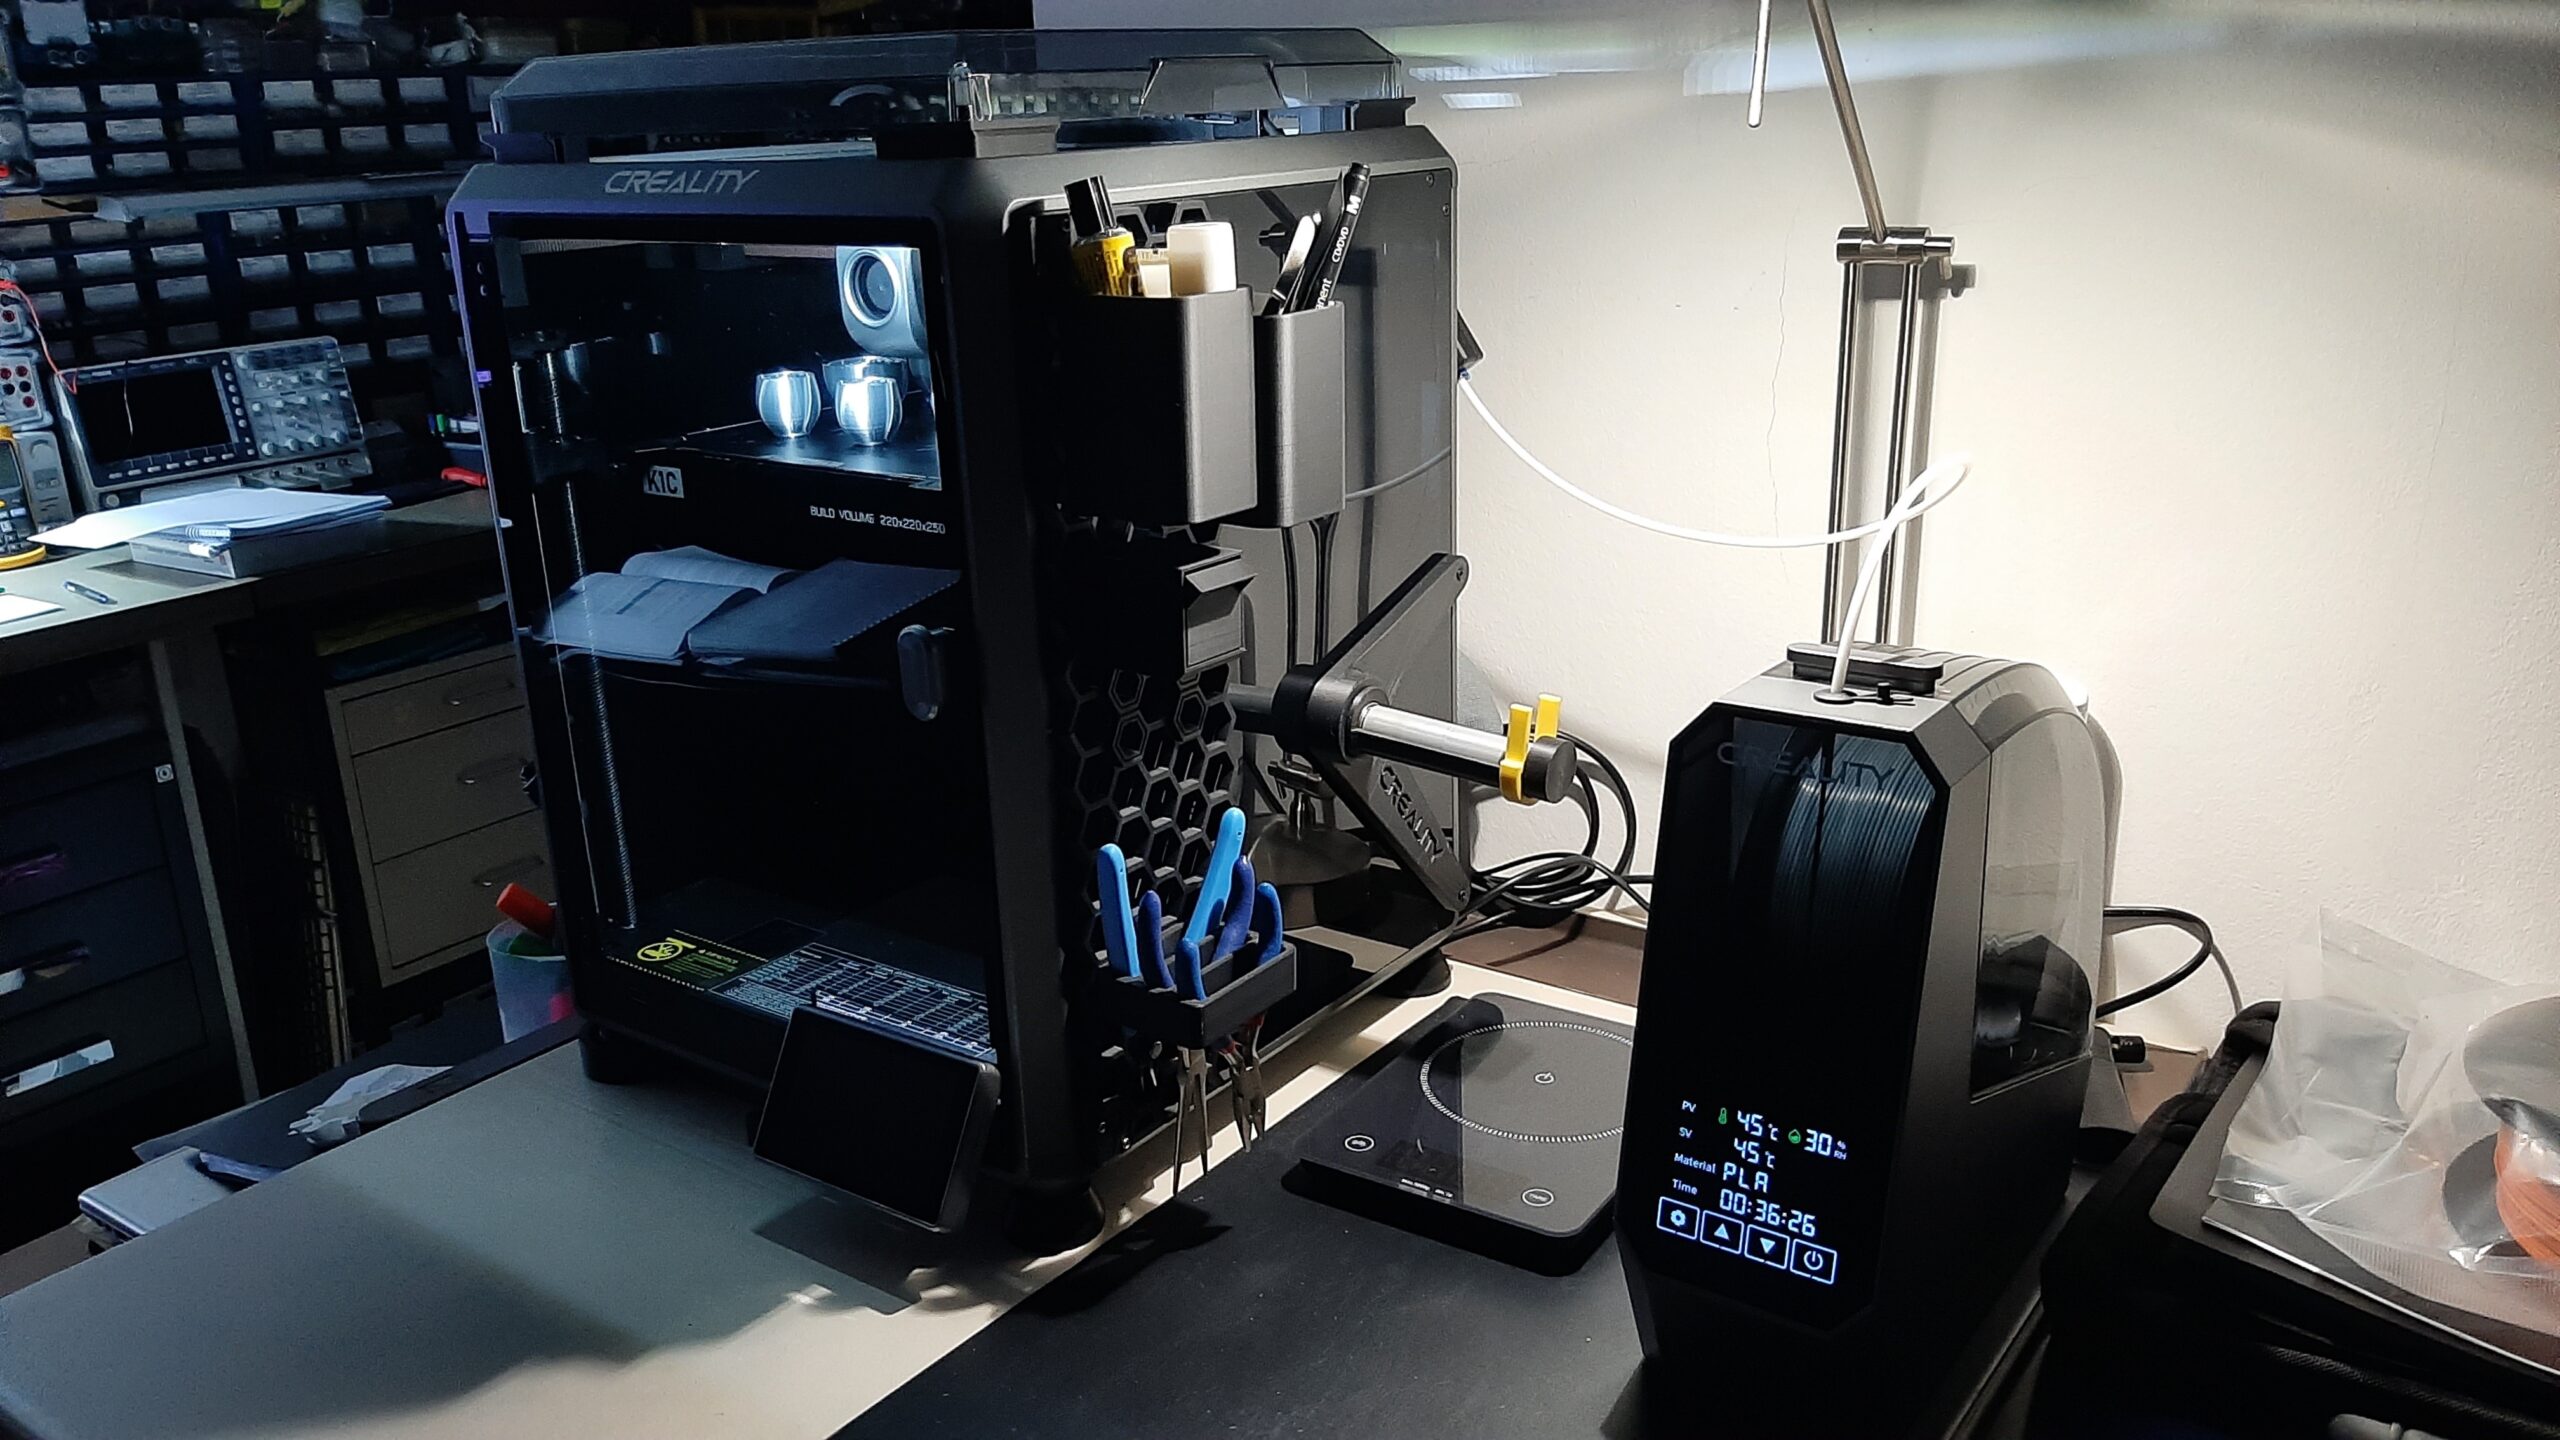
A nedves filament nem újdonság. Ma azonban gyorsabban és láthatóbban jelentkezik. A nyomtatók felgyorsultak, a szokásos profilok nagyobb átfolyást használnak, és sok hobbi műhelyben már nem csak PLA-val nyomtatnak. A PETG, TPU, nylon, támaszanyagok és kompozitok sokkal érzékenyebben reagálnak a nedvességre, mint a hagyományos PLA, így ami korábban enyhe stringingnek tűnt, az ma gyakran egy éjszakán át készülő, több részből álló nyomat tönkremenetelét jelenti.
A jó hír az, hogy a megoldásnak nem kell drágának lennie. A felhasználók egy részének elegendő a megfelelő tárolás: zárható boxok, tasakok és regenerálható szilikagél. Az aktív szárító akkor indokolt, ha higroszkópos anyagokkal nyomtat, hosszabb ideig nyitva hagyja a tekercseket, vagy megbízható eredményre van szüksége megrendelés esetén.
A legfontosabb szabály egyszerű: a drybox nem ugyanaz, mint a szárító. A drybox szárazon és jó állapotban tartja a filamentet. Az aktív szárító a már nedvességet felvett filamentből is képes eltávolítani a nedvességet.
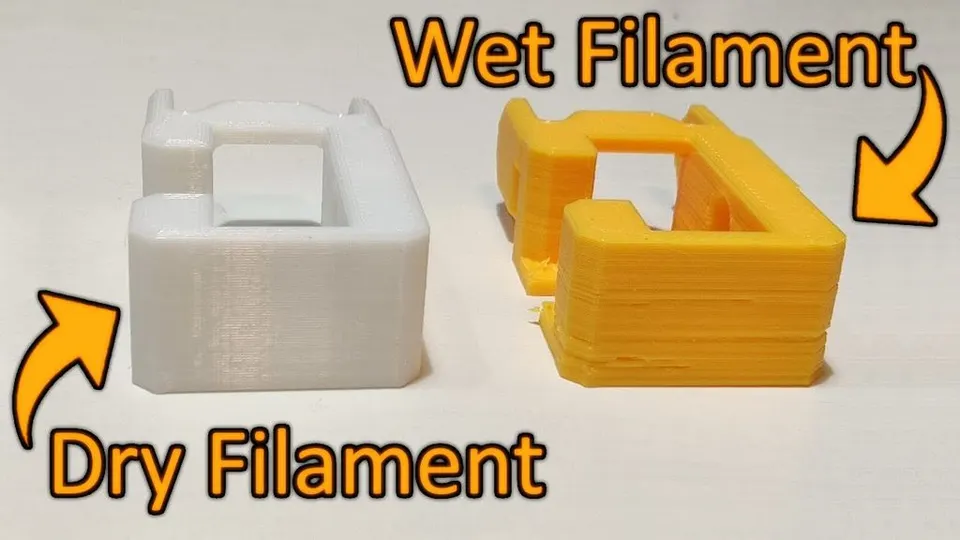
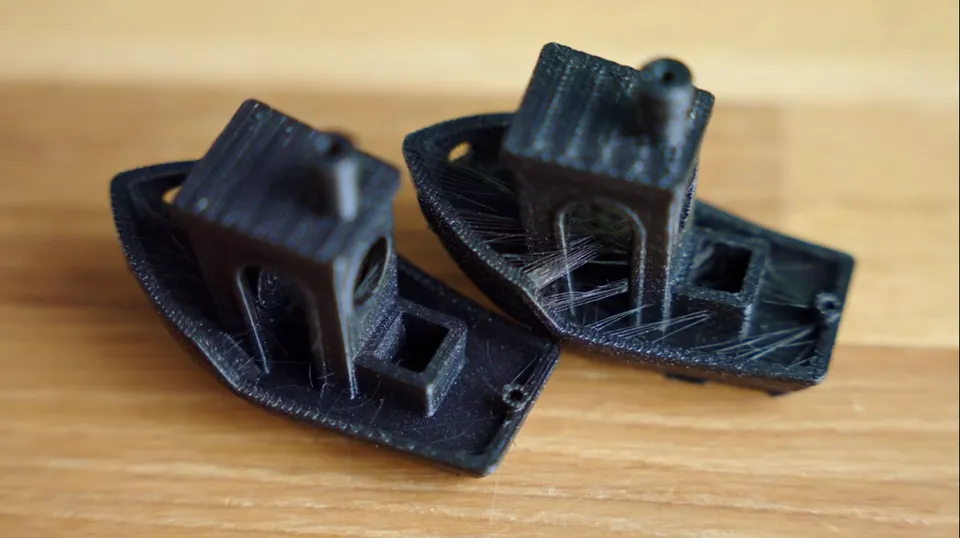
A nedvesség a hotendben gőzzé alakul. Ez megzavarja az olvadt műanyag áramlását, apró buborékokat hoz létre, és ingadozó nyomást okoz a fúvókában. Az eredmény gyakran összetéveszthető a hibásan beállított retrakcióval, a túl magas hőmérséklettel vagy a nem megfelelő hűtéssel.
Jellemző tünetek:
A gyakorlati teszt egyszerű: ha ugyanaz a g-code a múlt hónapban tisztán nyomtatott, ma pedig ugyanazzal a tekercsel hirtelen szálakat húz, először szárítsa meg a filamentet. Csak ezután állítsa a retrakciót, a hőmérsékletet és a sebességeket.
A PLA lassabban szívja magába a nedvességet, mint a PETG, a TPU vagy a nylon. Egy frissen felbontott PLA-tekercset általában nem szükséges megelőző jelleggel szárítani, ha szilikagéles tasakban tárolták, és nem nyomtat rendkívül párás helyiségben.
A PLA szárításával főleg akkor foglalkozzon, ha a tekercs hetekig nyitott polcon feküdt, elkezdett pattogni az extruderben, vagy a nyomat felülete hirtelen durvábbá vált. A biztonságos munkatartomány általában körülbelül 45-50 °C 4-7 órán át. PLA esetén ne emelje a hőmérsékletet csak azért, hogy gyorsabban elkészüljön. A túl magas hőmérséklet meglágyíthatja a filamentet a tekercsen, az egyes menetek összetapadhatnak, és a probléma a nyomtatási minőségről az adagoló elakadására helyeződik át.
A szokásos otthoni PLA esetén tehát gyakran elegendő, ha nyomtatás után a tekercset visszateszi egy zárható tasakba, hozzáad némi megszárított szilikagélt, és nem hagyja egész nyáron ablak mellett, garázsban vagy pincében.
A PETG olyan anyag, amelynél a nedvesség nagyon gyakran okoz problémát. Tipikus eset: egy tartót vagy dobozt nyomtat, a modell hirtelen finom szálakkal borítódik be, a retrakció növelése pedig nem segít. Ha a PETG-tekercs több napig vagy akár hétig nyitva volt, a szárítás ésszerűbb első lépés, mint a profil további finomhangolása.
PETG esetén a gyakorlatban körülbelül 55-65 °C-on, 6-8 órán át történő szárítást alkalmaznak. Kritikus nyomatoknál, átlátszó alkatrészeknél vagy gyors profil használatakor érdemes megelőző jelleggel szárítani. A száraz PETG extrudálása stabilabb, kevesebb buborékot tartalmaz, és jobban tapadnak a rétegei.
A PETG-t zárt boxban vagy szilikagéles vákuumtasakban tárolja. Ha gyakran nyomtat PETG-vel, kényelmes megoldás egy aktív tekercset a PTFE-cső számára kialakított átvezetővel rendelkező dryboxban tartani, a többi tekercset pedig külön tárolni.
A TPU és más rugalmas anyagok a nedvességre és az adagolás mechanikájára egyaránt érzékenyek. Ha a TPU nedves, nemcsak stringing jelentkezik. Gyakran habzik, elveszíti szép felületét, romlik a rétegek tapadása, és a lágy anyagok nyomtatása összességében instabillá válhat.
TPU esetén számítson gyakoribb szárításra, mint PLA-nál. A tipikus tartomány körülbelül 50-60 °C 6-8 órán át, az adott keménységtől és a gyártó ajánlásától függően. Lágy TPU-knál ne siessen a magasabb hőmérséklettel, mert a filament és a tekercs is deformálódhat.
Hosszú, rugalmas alkatrészeknél ideális közvetlenül dryboxból vagy filamentkivezetéssel rendelkező szárítóból nyomtatni. Így elkerülhető, hogy az első óra még jól sikerüljön, a nyomtatás vége pedig már a helyiségből gyűjtse a nedvességet.
A nylon más kategória. Gyorsan magába szívja a nedvességet, és a gyakorlatban akár egyetlen nap alatt is elveszítheti nyomtatási minőségét nyitott helyiségben. Funkcionális alkatrészek, fogaskerekek, tartók, segédeszközök vagy műszaki prototípusok esetén a nylon szárítása gyakorlatilag kötelező.
A szokásos értékek körülbelül 70-90 °C 8-16 órán át, egyes nylonoknál pedig az anyag adatlapja szerint ennél magasabbak is lehetnek. Itt már nem elegendő egy egyszerű, szilikagéles műanyag box. Olyan aktív szárítóra van szükség, amely valóban tartja a kívánt hőmérsékletet, keringeti a levegőt, és biztonságosan képes hosszú ideig működni.
Szárítás után ne nyomtasson nylonból nyitott tekercsről. Ideális esetben közvetlenül a szárítóból vagy zárt dryboxból nyomtasson. Ha a tekercset szárítás után egyszerűen a nyomtató melletti tartóra helyezi, a hosszabb nyomtatás befejezése előtt elveszítheti a munka egy részének eredményét.
A drybox tömítéssel, szilikagéllel és ideális esetben páramérővel ellátott zárt tároló. Kiválóan alkalmas tárolásra és már száraz tekercsről történő nyomtatásra. PLA, PETG és TPU esetén is megfelelő, ha a filament előzőleg nem nedvesedett át jelentősen. Az olcsó megoldás lehet egy tömítéssel, tekercstartóval, PTFE-átvezetővel és egy tasak regenerált szilikagéllel ellátott, stabil műanyag box.
Az aktív szárító szabályozott fűtést és légáramlást biztosít. Ez a különbség döntő a PETG, TPU, nylon és támaszanyagok esetén. A jó szárítón állítható hőmérséklet, időzítő, hely a szokásos 1kg-os tekercsek számára, valamint a közvetlenül a szárítóból történő nyomtatás lehetősége található. Műszaki anyagoknál elsősorban a maximális hőmérsékletet figyelje. Az 55 vagy 60 °C-nál véget érő szárító elegendő lehet PLA-hoz és bizonyos PETG-khez, de nylonhoz nem lesz ideális.
Az aktív szárítással rendelkező AMS egyesíti több anyag automatikus adagolását, a zárt tárolást és a szabályozott szárítást. Az AMS 2 Pro típusú modern rendszereknél fontos gyakorlati korlát, hogy a körülbelül 65 °C-os maximális szárítási hőmérséklet nagyon hasznos PLA, PETG és néhány szokásos anyag esetén, de nem elegendő minden műszaki filament teljes kiszárításához. Nylon, egyes PA-CF, PC vagy különösen igényes támaszanyagok esetén erősebb szárítóegységre lehet szükség.
Vásárlás előtt azt is ellenőrizze, hogy az adott nyomtató, firmware és tápellátás támogatja-e a használni kívánt forgatókönyvet. Bizonyos kombinációknál nem lehetséges aktívan ugyanazt az egységet szárítani, amelyből éppen nyomtat. Ez nem jelenti azt, hogy a rendszer felesleges, csak tervezni kell: az egyik tekercs száradhat, miközben a nyomtatás egy másik egységből vagy külső tartóról folyik.
Elegendő a drybox, ha főként PLA-val nyomtat, gyorsan elhasználja a tekercseket, és nyomtatás után visszateszi őket zárt tasakba vagy boxba. A drybox PETG esetén is jó első lépés, ha nem nyomtat megrendelésre, és szükség esetén a kritikus nyomtatás előtt máshol is meg tudja szárítani a tekercset.
Fontolja meg aktív szárító beszerzését, ha:
Egy kisebb műhely számára ésszerű kombináció egy-két aktív szárító az anyag előkészítéséhez, valamint több passzív drybox a megkezdett tekercsek tárolásához. Ez olcsóbb és praktikusabb, mint minden tekercshez aktív szárítást vásárolni.
Télen a beltéri levegő gyakran szárazabb, de ügyeljen a pincékre, garázsokra és fűtetlen tárolókra. Nyáron és esős időben gyakrabban jelentkeznek problémák a PETG, TPU és nylon esetén. Ezért érdemes egyszerű rutint kialakítani.
PLA esetén elsősorban a törékenységet és a felületet ellenőrizze. Ha a tekercs több mint egy hónapig nyitva feküdt, fontos nyomtatás előtt végezzen rajta rövid szárítást. PETG-t hosszabb vagy látványos nyomtatás előtt szárítsa meg, ha a tekercs több mint egy hétig nyitva volt. TPU-t minden fontosabb nyomtatás előtt szárítsa meg. A nylont mindig szárítsa, és közvetlenül zárt környezetből nyomtasson.
A szilikagélt rendszeresen regenerálja. Az indikátoros szilikagél praktikus, mert látható, mikor telítődött. A boxban lévő páramérőt tájékoztató eszközként, ne laboratóriumi műszerként kezelje. Ha a box tartósan magas páratartalmat mutat, cserélje ki a tömítést, tegyen bele friss szilikagélt, vagy csökkentse a box térfogatát.
| Anyag | Mikor szárítsa | Irányadó szárítás | Ajánlott tárolás |
|---|---|---|---|
| PLA | Pattogás, törékenység vagy rosszabb felület esetén | 45-50 °C, 4-7 óra | Szilikagéles tasak vagy box |
| PETG | Stringing esetén, hosszabb nyitott tárolás után, kritikus nyomtatás előtt | 55-65 °C, 6-8 óra | Drybox vagy vákuumtasak |
| TPU | Hosszabb nyomtatás előtt, habzás és szálképződés esetén | 50-60 °C, 6-8 óra | Drybox PTFE-átvezetőn keresztüli nyomtatással |
| Nylon | Gyakorlatilag minden nyomtatás előtt | 70-90 °C, 8-16 óra | Közvetlen nyomtatás a szárítóból vagy zárt boxból |
Ha az értékeket kiindulópontként, nem pedig merev szabályként kezeli, elkerülheti a legtöbb problémát. Az adott filamentnek az összetétel, a szín, az adalékanyagok és a tekercs típusa alapján eltérő határértékei lehetnek. Drágább műszaki anyagok esetén mindig kövesse a gyártó ajánlását.
Az első hiba a túl magas hőmérsékleten történő szárítás. A magasabb hőmérséklet nem feltétlenül jelent jobb eredményt. PLA esetén tönkreteheti az egész tekercset, TPU-nál deformációt okozhat, a műanyag tekercseknél pedig hamarabb jelenthet problémát, mint magánál az anyagnál.
A második hiba azt hinni, hogy a szilikagél kiszárítja a nedves filamentet. A szilikagél csökkenti a box levegőjének páratartalmát, de a hő és idő nélkül nem távolítja el megbízhatóan az anyagban megkötött nedvességet.
A harmadik hiba a szeletelő beállításainak finomhangolása szárítás előtt. Ha a filament nedves, a retrakció növelése csak elfedi az okot. PETG esetén így könnyen olyan profilt hoz létre, amely csak véletlenszerűen működik, és legközelebb ismét hibás lesz.
A negyedik hiba a szárítás utáni nyitott tárolás. Ha megszárítja a tekercset, majd egy hétig a tartón hagyja, kezdheti elölről. A szárításnak és a tárolásnak egyetlen folyamatként kell működnie.
Ha főként PLA-val és alkalmanként PETG-vel nyomtat, először vásároljon jó zárható boxokat, szilikagélt és páramérőt. Ha gyakran nyomtat PETG-vel, egészítse ki a felszerelést egy boxból történő nyomtatást lehetővé tevő aktív szárítóval. Ha TPU-t vagy nylont használ, az aktív szárító már nem kényelmi eszköz, hanem az anyag-előkészítés része.
Az aktív szárítással rendelkező AMS azoknak a felhasználóknak a leghasznosabb, akik több színt vagy anyagot szeretnének kombinálni, miközben a tekercseket szabályozottabb környezetben tartanák. Ne tekintse azonban univerzális helyettesítőnek az összes műszaki anyaghoz szükséges nagy teljesítményű szárító helyett. Mindennapi nyomtatáshoz nagyon praktikus rendszer, a nylon és az igényes kompozitok azonban továbbra is külön figyelmet érdemelnek.


