Ingyenes szállítás 82,00 EUR összegtől
Gyors szállítás
Ellenőrzött bolt
Vásárlók ezrei


Ingyenes szállítás 82,00 EUR összegtől
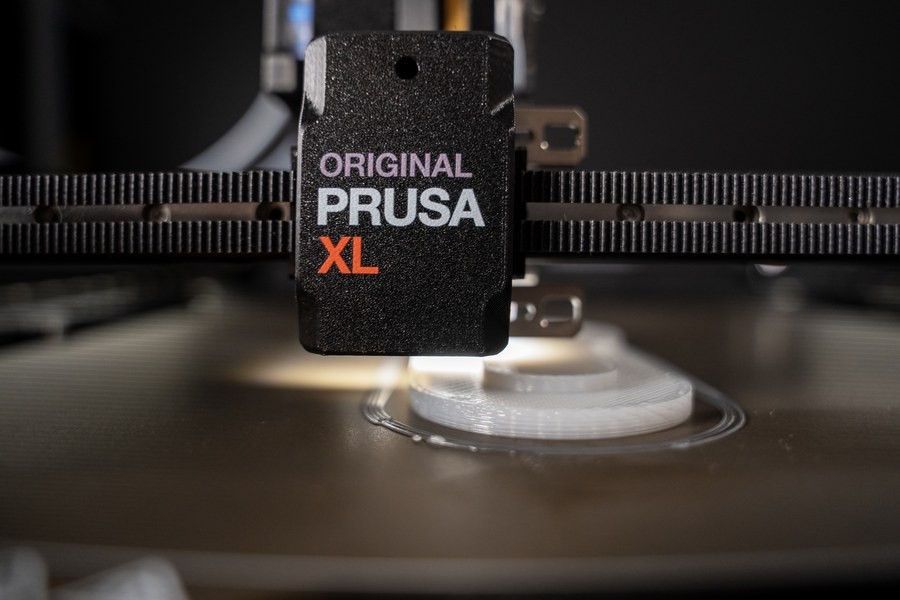
Az Original Prusa XL hosszú ideje nagyméretű, moduláris FDM-nyomtatóként ismert, cserélhető szerszámfejekkel. 2026-ban azonban olyan frissítést kapott, amely a klasszikus műanyagnyomtatás területéről a valóban ipari anyagok világába helyezi át: egy új Silicone Printing Toolhead szerszámfejet, amelyet a Filament2 startup fejlesztett ki kifejezetten a Prusa XL számára.
Ez a plug-and-play szerszámfej lehetővé teszi kétkomponensű, hőálló szilikon és más hasonló típusú folyékony anyagok nyomtatását. Mit jelent ez a gyakorlatban a Prusa XL felhasználói számára, hogyan működik a szilikonnyomtatás, és milyen alkalmazásokhoz érdemes használni? Nézzük meg részletesen.
Eddig az asztali nyomtatókon a legtöbb „rugalmas” alkatrészt TPU / TPE filamentekből nyomtatták. Ezek ugyan rugalmasak, de:
Ezzel szemben a szilikonelasztomerek (különösen a kétkomponensű RTV / LSR rendszerek):
A valódi szilikon 3D-nyomtatásának lehetősége ezért olyan alkatrészek gyártása előtt nyitja meg az utat, amelyek korábban gyakorlatilag elérhetetlenek voltak az asztali 3D-nyomtatásban – vagy nagyon drága ipari LAM-rendszerekre kellett váltani, vagy közvetett módszereket kellett alkalmazni (forma nyomtatása és a szilikon kiöntése).(innovatiq.com)
A Prusa Research hivatalosan bemutatta a Silicone Printing Toolhead szerszámfejet az Original Prusa XL-hez, az XL szerszámfej-ökoszisztémájának egyik kulcsfontosságú bővítéseként.(blog.prusa3d.com)
A főbb jellemzők a felhasználó szempontjából:
A klasszikus FDM-extruderrel ellentétben itt nem filamentet nyomtat, hanem a folyékony anyag két komponensét szabályozottan a fúvókába préseli, ahol megtörténik a keverés, majd a réteg rétegre történő felhordás.
A szabványos RTV2 / LSR szilikonok kétkomponensű rendszerek, amelyek keverés után kémiai úton kikeményednek. A stabil és ismételhető nyomtatáshoz szükséges:
Erre szolgál a keverőfúvóka: a két komponens külön-külön kerül kinyomásra, és csak a fúvókában lévő statikus keverőben találkozik, ahol homogén elegy keletkezik.(lynxter.fr)
A kinyomott szilikon viszonylag viszkózus – megtartja az alakját és lehetővé teszi a rétegek magasságban történő egymásra építését. A használt keveréktől függően sor kerülhet:
Ez lehetővé teszi a következők nyomtatását:
Az egyik legkézenfekvőbb alkalmazás a tömítések és rugalmas csatlakozások gyártása:
A 3D-nyomtatás időt és költséget takarít meg, mivel nincs szükség forma gyártására vagy fröccsöntő szerszámok megrendelésére.(stratasys.com)
Egy másik gyakori felhasználási terület a szilikonformák készítése gyanták vagy alacsony olvadáspontú fémek kiöntéséhez. A hagyományos, kézzel előkészített formákba történő öntés mellett egy olyan megközelítés is terjed, amelynek során:
Ezt a módszert már ma is használják szilikonalkatrészek hatékony gyártására 3D-nyomtatott formákból, és jól kiegészíti a közvetlen szilikonnyomtatást.(cn.3dsystems.com)
Egyes szilikonrendszerek biokompatibilitásának köszönhetően szóba jöhetnek:
A gyakorlatban természetesen ellenőrizni kell a szabályozási és anyagtanúsítványokat, de tervezési és prototípus-készítési szempontból ez egy rendkívül vonzó terület.(stratasys.com)
A szilikonnyomtatás ideális pneumatikus aktuátorok, lágy ízületek, membránok és rugalmas csuklópántok készítéséhez. Merev műanyagokkal (az XL másik szerszámával nyomtatva) együtt hibrid szerelvények hozhatók létre:
A kutatásban és az iparban egyaránt trend a több anyag kombinálása egyetlen folyamatban – és az XL moduláris, különböző szerszámfejekből álló ökoszisztémája jól illeszkedik ehhez a jövőképhez.(sciencedirect.com)
Nem minden kétkomponensű szilikon alkalmas 3D-nyomtatásra. Olyan rendszereket keressen, amelyeket a gyártó a következőként jelöl:
A nagyon rövid feldolgozhatósági idejű anyagoknál fennáll a keverőfúvóka megszilárdulásának és eltömődésének veszélye, a túl híg keverékeknél pedig gondot okozhat az alak megtartása.
Bár a szilikonfej plug-and-play rendszerű, érdemes néhány szempontra odafigyelni:
A statikus keverőfúvókák a kétkomponensű rendszerekben fogyóeszközök – bizonyos idő után az anyag megkeményedik bennük. Az általános eljárás:
A szilikon másképp viselkedik, mint a merev műanyag. A tervezés során:
Sok esetben előnyös a szilikont más anyaggal kombinálni a szerelvényben – például hornyot vagy fészket kialakítani a műanyag alkatrészben, és a szilikont abba nyomtatni vagy behelyezni.
Az Original Prusa XL-t több szerszámfejből álló platformként tervezték – a szabványos extruderektől és magas hőmérsékletű hotendektől egészen a speciális modulokig. A Filament2 szilikon toolhead hozzáadása illeszkedik a 3D-nyomtatás általános trendjébe:
A LAM-technológiát alkalmazó ipari szilikonnyomtatók vagy a speciális IDEX-gépek továbbra is nagyságrendekkel többe kerülnek és nagyvállalatokat céloznak.(innovatiq.com) Az XL-hez készült szilikon toolhead elérhetőbb belépést kínál a valódi szilikonnyomtatás világába a fejlesztési részlegek, kisebb gyártók, tervezők és egyetemi laboratóriumok számára.
Az Original Prusa XL-hez készült új Filament2 szilikon szerszámfej jelentősen kibővíti az asztali 3D-nyomtatás lehetőségeit:
Ha már prototípus-készítésre, szerelvények gyártására vagy műanyag alkatrészek kis szériás gyártására használja a Prusa XL-t, a szilikon toolhead pontosan az a lépés lehet, amely a nyomtatóját többanyagú gyártómunkahellyé alakítja – anélkül, hogy további speciális gépet kellene beszereznie.
A téma alaposabb megismeréséhez érdemes figyelemmel kísérni a folyékony és pasztaszerű anyagok 3D-nyomtatásának általános trendjeit, és a projektekről nem azt szem előtt tartva gondolkodni, hogy „mire képes az FDM-műanyag”, hanem azt, hogy milyen funkcionális alkatrészre van szüksége – és melyik anyag (műanyag, szilikon vagy ezek kombinációja) ideális hozzá.


